Volledige gids voor acceptatiecriteria van spuitgietmatrijzen: 9 belangrijke aspecten, van het materiaal van de matrijs tot de inspectie van het eindproduct
Auteur:H.K.X Gepubliceerd op:2026-09-01 Categorie:nieuws Weergaven:2287
Samenvatting:
Spuitgietmatrijzen vormen de "basis" voor de maatnauwkeurigheid, oppervlaktekwaliteit en productie-efficiëntie van producten. Eén over het hoofd gezien punt = een hele partij afgedankt. Dit artikel biedt op basis van de daadwerkelijke acceptatiechecklist van de fabriek een volledig overzicht van 9 grote categorieën acceptatiepunten voor matrijzen + acceptatienormen voor eindproducten + richtprijzen voor matrijzen + onderhoudsintervallen, en kan direct worden afgedrukt voor acceptatie ter plaatse.
Catalogus van artikelen[Verborgen]
- 1. Waarom de keuring van spuitgietmatrijzen bepalend is voor de maximale productkwaliteit
- 2. Algemeen kader voor de afname van spuitgietmatrijzen
- 3. Keuring van het uiterlijk van de matrijs: de eerste controle
- 4. Keuring van het materiaal en de hardheid van de matrijs: de kernfactor die de levensduur van de matrijs bepaalt
- 5. Type matrijs, caviteiten en productiemethode
- 7. Oplevering van het gietsysteem
- 8. Oplevering van het koelsysteem
- 9. Oplevering van het schuifsysteem
- 10. Keuring van gevormde producten: de definitieve verificatie van de matrijskeuring
- 11. Richtlijnen voor warmtebehandeling en onderhoud van matrijzen
- 12. Richtprijzen voor spuitgietmatrijzen
- 13. Overzicht van de acceptatiecriteria voor spuitgietmatrijzen
- 14. Veelgestelde vragen en risico-informatie
- 15. FAQ: Veelgestelde vragen over de oplevering van spuitgietmatrijzen
1. Waarom de keuring van spuitgietmatrijzen bepalend is voor de maximale productkwaliteit
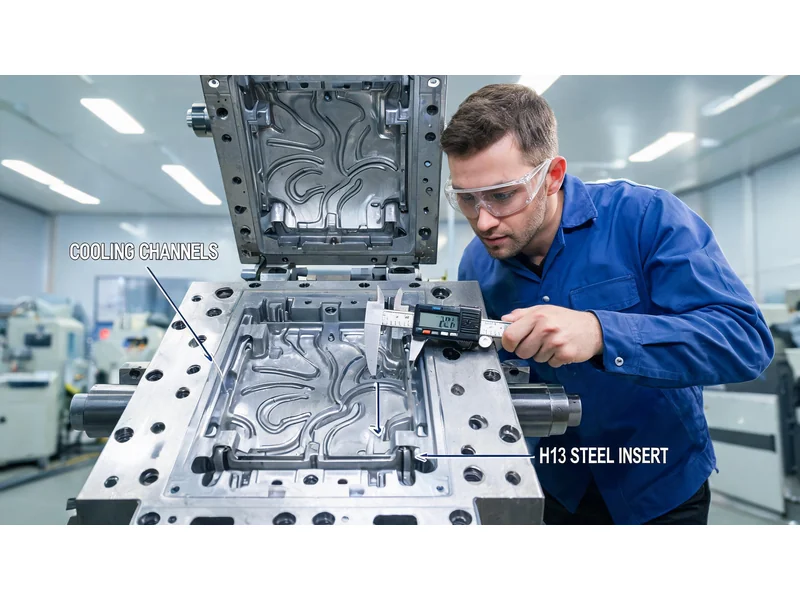
Het materiaal, de hardheid, het koelsysteem en het ontwerp van het uitstootmechanisme van een spuitgietmatrijs zijn bepalend voor het al dan niet voldoen van het product aan de eisen op het gebied van maatvoeringstoleranties, oppervlaktekwaliteit en luchtdichtheid. De keuring van matrijzen is geen formaliteit – een afwijking van slechts 10 mm in de afstand tussen de koelkanalen kan al leiden tot scheuren door thermische vermoeidheid, en een diameter van de uitstootpen die slechts 1 mm te klein is, kan tijdens de productie breken en vastlopen.
Deze acceptatienormen zijn gebaseerd op de daadwerkelijke acceptatieprocedures in spuitgietfabrieken en bestrijken het volledige acceptatieproces, van de matrijs zelf (9 grote categorieën inspectiepunten) tot het gevormde product (structuur, uiterlijk, overige). Elke norm bevat kwantificeerbare indicatoren die direct ter plaatse kunnen worden gebruikt om de acceptatie af te vinken.
Kernprincipes:De keuring van matrijzen = de eerste poort naar een levering zonder gebreken. Hoe duidelijker de keuringsnormen, hoe minder herstelwerk en claims.
2. Algemeen kader voor de afname van spuitgietmatrijzen
De afname van spuitgietmatrijzen verloopt in twee fasen:
- Fase 1: Oplevering van het matrijsconcept(9 hoofdcategorieën) — Uiterlijk → Materiaal/hardheid → Type/vormholtes → Productiemethode → Uitstootmechanisme → Gietkanaal → Koelsysteem → Schuifsysteem
- Fase 2: Keuring van de gevormde producten(3 hoofdcategorieën) — Productopbouw → Uiterlijk van het product → Overige eisen
Na goedkeuring van de oplevering moeten ook de voorschriften voor warmtebehandeling en onderhoud worden nageleefd om een stabiele werking van de matrijs gedurende de gehele levensduur te waarborgen. Voor meer informatie Het volledige productieproces van spuitgietmatrijzen , zie hiervoor de speciale artikelen op deze website.
3. Keuring van het uiterlijk van de matrijs: de eerste controle
3.1 Afmetingen en gewicht
| Controlepunten | Criteria voor ontvangst en inspectie |
|---|---|
| Afmetingen van de matrijs | Voldoet aan de specificaties van de spuitgietmachine en de veiligheidseisen voor de productie, en is in overeenstemming met de ontwerptekeningen |
| Gewicht van de matrijs | Geschikt voor de vereiste specificaties van de spuitgietmachine (te groot: onvoldoende sluitkracht; te klein: verspilling van productiecapaciteit) |
3.2 Markering van matrijzen
- Op de bovenkant van elk sjabloon wordtModelnummer
- Op de A/B-plaat moet een extra stempel worden aangebrachtDiethylammoniumchloride
- Onjuiste markering → moeilijkheden bij het achteraf traceren
3.3 Oppervlak van de matrijs
Het oppervlak van de matrijs mag geen ernstige stootschade, deuken, vervormingen of roestsporen vertonen. Oppervlaktefouten hebben een directe invloed op het uiterlijk van het product en het soepel loskomen uit de matrijs.
4. Keuring van het materiaal en de hardheid van de matrijs: de kernfactor die de levensduur van de matrijs bepaalt
4.1 Materiaal van de matrijskern
| sportevenement | Normvereisten | instructies |
|---|---|---|
| Materiaal van de matrijs | H13-staalsoort voor warmwerk (2344 / 8407 / SKD61) | Er mogen geen herstellassen voorkomen |
| documentatie | Vereiste bewijsstukken + certificaat van warmtebehandeling | Niets mag ontbreken |
Belangrijke waarschuwing:De herstellassen zijn plekken waar vaak warmtevermoeidheidsscheuren ontstaan. Bij de oplevering moet een visuele inspectie worden uitgevoerd en, indien nodig, een niet-destructief onderzoek, om te voorkomen dat herstellassen verborgen blijven.
4.2 Hardheidseisen
| locatie | Hardheidsbereik | instructies |
|---|---|---|
| Moren | HRC 46–52 | Er moet een certificaat voor de materialen en de warmtebehandeling worden overgelegd |
| schuifbalk | HRC 46–52 | Voor delen met lijmverbindingen wordt warmwerkstaal gebruikt; voor delen zonder lijmverbindingen kan genitreerd P20- of 45#-staal worden gebruikt. |
| matrijs | LKM-norm / Andere normen | Moet bij hoge temperaturen soepel functioneren |
4.3 Normen voor de levensduur van matrijzen
| Type legering | Schimmellevensduur |
|---|---|
| aluminium | 100.000 tot 200.000 vormcycli |
| zinklegering | 300.000 matrijscycli |
Als de levensduur van de matrijs niet aan de eisen voldoet, wijst dit op een probleem met het materiaal of de warmtebehandeling. Voor een vergelijking van de levensduur en prestaties van matrijzen bij verschillende gietprocessen kunt u terecht bij Leidraad voor de keuze van gietprocessen.
5. Type matrijs, caviteiten en productiemethode
5.1 Type matrijs
| Type | Criteria voor ontvangst en inspectie |
|---|---|
| Centrale spuitmond | Voldoen aan de productkwaliteitseisen + in overeenstemming zijn met de parameters van de spuitgietmachine |
| Excentrische spuitmond | Moet voldoen aan de vereiste specificaties voor spuitgietmachines |
5.2 Keuze van het aantal matrijskamers
| Aantal matrijskamers | Selectiecriteria |
|---|---|
| 1 acupunctuurpunt | Klantvereisten / Complexe productstructuur |
| 2 acupunctuurpunten | Evenwicht tussen productie en vraag |
| 4 acupunctuurpunten | Producten die in grote hoeveelheden worden geproduceerd en een eenvoudige structuur hebben |
| Overige | Maatwerk voor speciale behoeften |
5.3 Productiemethode
| manier (van leven) | Vereisten |
|---|---|
| Automatisch | Het product moet automatisch loskomen, mag niet aan de mal blijven kleven en moet gemakkelijk door een robotarm kunnen worden opgepakt |
| halfautomatisch | De productie kan automatisch plaatsvinden |
| Handmatig | Te gebruiken wanneer er geen voorwaarden voor automatische productie zijn |
6.1 Specificaties voor stiftjes
| Controlepunten | Criteria voor ontvangst en inspectie |
|---|---|
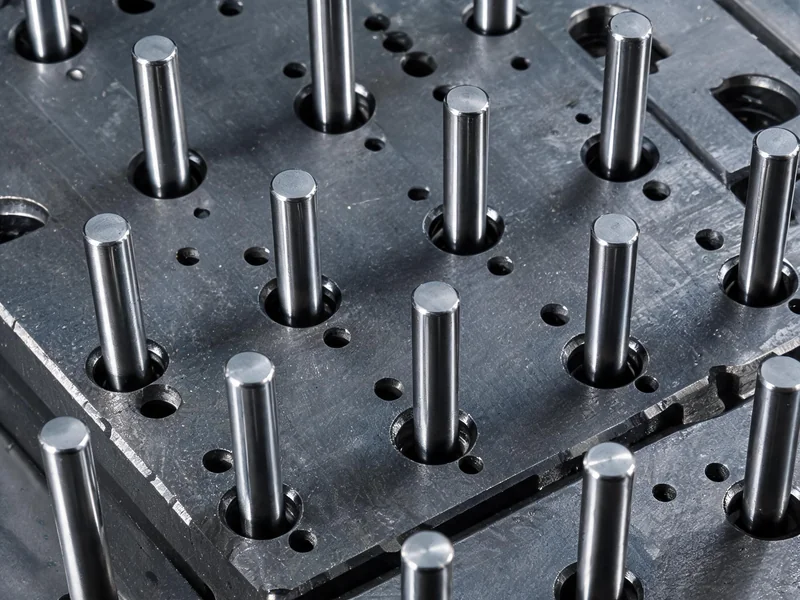
| materiaal (waar iets van gemaakt is) | Volledig geharde stalen naalden voor warmwerk |
| kleinste diameter | niet kleiner dan Φ4 mm |
| Belastingsvereisten | Evenwichtige krachtverdeling bij het uitduwen, soepel |
| Topreizen | Het hoogste punt van de productuitstootkern mag niet minder dan 6 mm bedragen |
| Stong komt naar boven | Geen doorvoer naar de bovenkant |
6.2 Terugstellen van het uitstubsysteem
- Standaardmethode:Terugtrekinrichting terug in de uitgangspositie
- Voor kleine/eenvoudige matrijzen kunnen veren worden gebruikt, mits deze voldoen aan de eisen voor de levensduur van de matrijs.
6.3 Speling van de stempels
| Diameter van de vingerhoed | Pas-speling |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Oplevering van het gietsysteem
| Controlepunten | Criteria voor ontvangst en inspectie |
|---|---|
| Zijdelingse toevoer | De plaats van de ingietopening is gunstig voor het vullen en het afsnijden |
| De bodem van het stromingskanaal en de hoeken | Er moeten afgeronde hoeken en een gepolijste afwerking zijn; er mogen geen scherpe hoeken zijn. |
| Lengte van de gietopening en de slakkenbak | minimaal 2 mm, met een passende diepte |
| Afmetingen van de gietmondhuls | Voldoet aan de specificaties voor de zuiger van de spuitgietmachine; wanneer de proefgietmachine en de productiemachine niet op elkaar zijn afgestemd, moet er een aparte inlaatbus voor de proefgietmachine worden vervaardigd. |
| Excentrische spuitmond | Moet voldoen aan de specificaties van de spuitgietmachine |
| doorsnede van de gietopening | De juiste afmetingen zijn van invloed op de vulsnelheid en de porositeit |
| verdeelkegel | Moet afzonderlijk worden gekoeld |
8. Oplevering van het koelsysteem
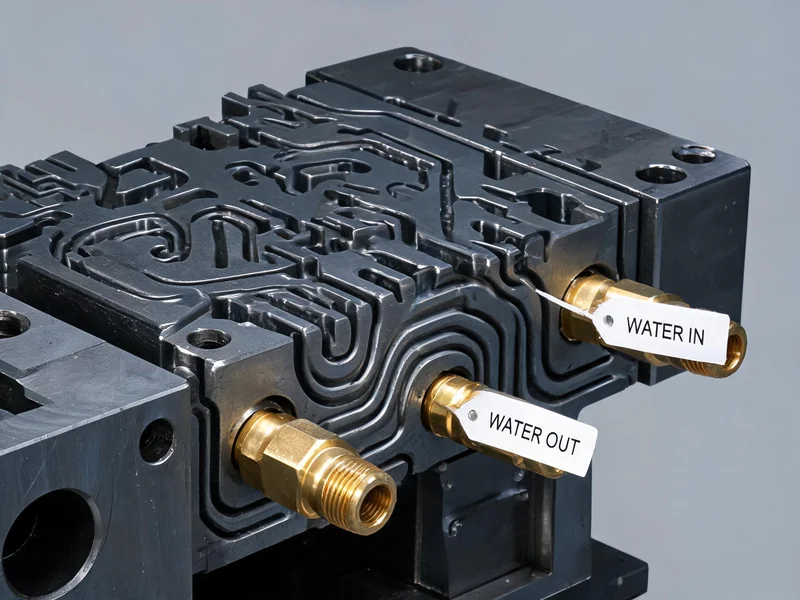
| Controlepunten | Criteria voor ontvangst en inspectie |
|---|---|
| Koelingsvereisten | De koelkanalen moeten voldoende zijn om het product te koelen; de ingangsbus en de verdeelkegel moeten afzonderlijk worden gekoeld |
| Afstand tussen de waterleidingen | De afstand tussen de waterkanalen bedraagt ongeveer 40 mm |
| Afstand tot de holte | ten minste 20 mm |
| Afstand tot de stiftbout | 10 mm |
| Aansluitwijzen | De spuitmond wordt rechtstreeks op de matrijskern bevestigd,De afdichtring is niet beschikbaar |
| Doorlaatbaarheid van het waterwegennet | De koelwaterkanalen moeten vrij zijn en er mogen geen lekken zijn. |
| Import- en exportmarkering | De in- en uitgangen moeten duidelijk zijn gemarkeerd |
| Tandvorm | Tenzij anders aangegeven, worden PT-tanden gemaakt |
Kerncijfers:Afstand tussen de koelkanalen: 40 mm, afstand tot de matrijskamer: ≥20 mm, afstand tot de uitstootschroef: 10 mm — deze drie cijfers vormen de "absolute minimumvereisten" voor de goedkeuring van het koelsysteem.
9. Oplevering van het schuifsysteem
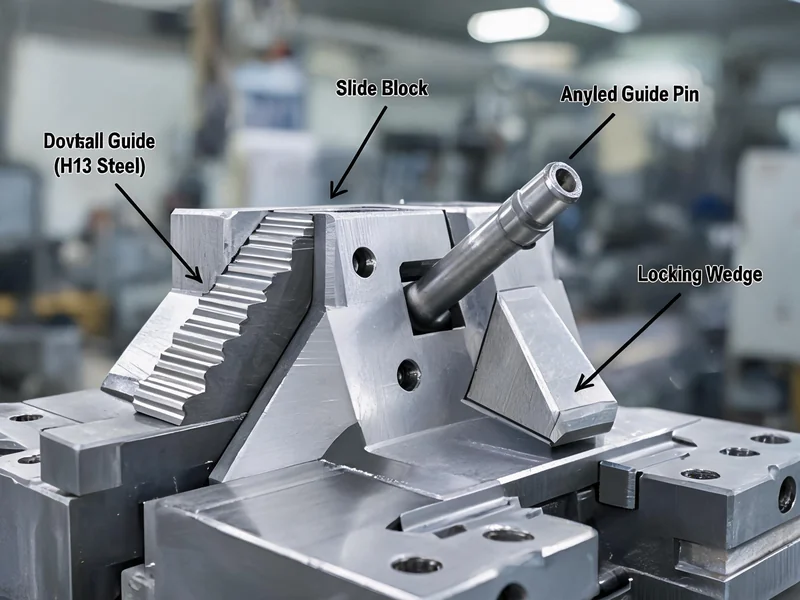
9.1 Effecten van bewegingen van de rijpositie
| Controlepunten | Criteria voor ontvangst en inspectie |
|---|---|
| Soepelheid van het schuiven | Soepel glijdend |
| Brandwijdte > 40 mm | De beweging moet worden aangestuurd door een oliecilinder + microschakelaar |
| Diameter van de schuine geleidingskolom | niet minder dan Φ20 mm |
| Binnenste schuifblok | Probeer de binnenste glijstukken zo min mogelijk te bewerken |
| Lengte van het segment | Het gedeelte waar de loopbaan en de drukplaat in elkaar grijpen, moet ten minste 2/3 van de lengte van de loopbaan bedragen |
9.2 Staal voor glijstukken
| Voorwaarden | Eisen aan het staal |
|---|---|
| Er zit lijm op | Warmwerkstaal |
| Lijmvrije zone | Nitreren van P20- of 45#-staal |
9.3 Materiaaltank en gatposities
- Onder de looppositie moet een materiaalgleuf worden aangebracht
- Kleine gaten worden niet afzonderlijk uit de matrijs gehaald — ze worden samen met het oppervlak naar de bewerkingspositie getransporteerd, waarna de gaten mechanisch worden bewerkt
- Er moeten positioneringsgaten in de matrijs worden aangebracht
10. Keuring van gevormde producten: de definitieve verificatie van de matrijskeuring
10.1 Productopbouw
| Opleveringspunten | norm |
|---|---|
| Afmetingen (FAI/CPK) | Na het polijsten: FAI geslaagd & CPK > 1,67 |
| Nabewerkingsstructuur | Nabewerkingsconstructies die niet in de matrijs worden uitgevoerd, moeten vóór het openen van de matrijs bekend zijn |
| Hoeken en randen van het product | Schuine hoeken zijn niet toegestaan; uitstulping R1, verdieping R2 |
10.2 Uiterlijk van het product
| Type defect | Criteria voor ontvangst en inspectie |
|---|---|
| Koudepatronen of golvingen | voldoet aan de acceptatiecriteria van de klant of vertoont na het polijsten geen |
| Stukken met rafelige randen | Gemakkelijk te schuren en te bewerken |
| Scheur | Niet toegestaan |
| Porositeit of krimpgaten | Niet toegestaan |
| afschilfering | Niet toegestaan; na polijsten is dit niet meer aanwezig en wordt aan de sterkte-eisen voldaan |
| carbonafzetting | Dat is niet toegestaan; de matrijs moet regelmatig worden ontdaan van koolstofafzettingen. |
| plakken aan een mal | Niet toegestaan |
| materiaaltekort | Niet toegestaan |
10.3 Overige producteisen
| sportevenement | Vereisten |
|---|---|
| Ontvormen van slanke gaten | Indien er geen bewerking plaatsvindt op matrijzen met smalle, langwerpige gaten met een diameter < Φ2,5 mm en er achteraf machinale bewerking plaatsvindt, moet dit eerst worden goedgekeurd door SQCC + er moeten positioneringsgaten in de matrijs worden aangebracht |
| scheidingsvlak | Er mogen zo min mogelijk deukjes zijn; de randen van de kaders/gaten mogen niet worden afgeschuind; de speling tussen de A- en B-platen moet 0,1 mm bedragen. |
| Afvoerslakzak | Er moeten voldoende slakkenzakken zijn; ook aan het einde van het gietkanaal moeten slakkenzakken aanwezig zijn; zorg ervoor dat de ontluchting niet rechtstreeks naar de goot leidt om letsel te voorkomen |
Voor de controle van eindproducten wordt aangeraden om de volgende richtlijnen te raadplegen Inspectieprocedures en acceptatienormen bij de productie van aluminiumgietstukken , om ervoor te zorgen dat de resultaten van de opleveringscontrole objectief en betrouwbaar zijn.
11. Richtlijnen voor warmtebehandeling en onderhoud van matrijzen
11.1 Temperen en warmtebehandeling
| werkprocedure | Vereisten |
|---|---|
| Ontspanningsgloeien | Na het voorbewerken van de matrijs en vóór de nabewerking moet het volgende worden uitgevoerd |
| Harden en ontlaten | Het warmtebehandelingsproces moet strikt worden gecontroleerd, waarbij 3. Temperbehandeling |
11.2 Onderhoudsinterval voor matrijzen
| Onderhoudspunten | Onderhoudswerkzaamheden |
|---|---|
| Na de massaproductie van 6000 nieuwe matrijzen | Eerste spanningsverlichtende temperbehandeling |
| Per productiepartij van 10.000 matrijzen | Ontspanningsgloeien |
| Ongeveer om de zes maanden | Eén keer demontage en reiniging van de matrijs |
| periodiek | Behandeling tegen koolstofafzettingen |
12. Richtprijzen voor spuitgietmatrijzen
De prijs van spuitgietmatrijzen wordt beïnvloed door diverse factoren, zoals het type legering, de complexiteit, het aantal caviteiten, de staalkwaliteit en het aantal schuifblokken. De onderstaande prijsindicaties zijn gebaseerd op gegevens van de Chinese markt uit de periode 2025-2026 en zijn bedoeld als hulpmiddel bij het opstellen van een inkoopbudget.
12.1 Indeling naar legeringstype en complexiteit
| Type matrijs | Complexiteit | Prijsklasse (USD) | Prijsklasse (RMB) | Levensduur (Modules) |
|---|---|---|---|---|
| Gietmatrijzen voor zinklegeringen | Eenvoudige enkelkamer | $3,000~15,000 | 22.000 tot 108.000 yuan | 500.000 tot 1,5 miljoen |
| Gietmatrijzen voor zinklegeringen | Gemiddeld/meerdere kamers | $3,000~15,000+ | 22.000 tot 108.000 yuan+ | 500.000 tot 1,5 miljoen |
| Gietmatrijzen voor aluminiumlegeringen | Eenvoudige enkelkamer | $5,000~20,000 | 36.000 tot 144.000 yuan | 20.000 tot 30.000 |
| Gietmatrijzen voor aluminiumlegeringen | Matige moeilijkheidsgraad | $25,000~40,000 | 18.000 tot 288.000 yuan | 50.000 tot 80.000 |
| Gietmatrijzen voor aluminiumlegeringen | Complex met meerdere kamers | $50,000~80,000+ | 36.000 tot 576.000 yuan+ | 100.000+ |
| Auto-onderdelen van aluminiumlegering (enkellegging) | Matige moeilijkheidsgraad | $25,000~60,000 | 18.000 tot 432.000 ¥ | 80.000 tot 150.000 |
| Auto-onderdelen van aluminiumlegering (4 tot 8 kamers) | Complex met meerdere kamers | $80,000~200,000 | 57,6 tot 1,44 miljoen ¥ | 80.000 tot 150.000 |
12.2 Prijscoëfficiënt op basis van het aantal matrijscellen
| Aantal matrijskamers | Prijsverhouding | instructies |
|---|---|---|
| 1 acupunctuurpunt | 1x | referentienorm |
| 2 acupunctuurpunten | 1,4–1,6x | Gedeelde onderdelen, niet 2 keer |
| 4 acupunctuurpunten | 2,5–3x | Omdat er gemeenschappelijke onderdelen worden gebruikt, is het geen viervoudige |
| 8 acupunctuurpunten | Hoger | Schuifklep + koeling + evenwichtige stromingskanalen verhogen de kosten |
12.3 Verdeling van de matrijskosten
| Kostenposten | Aandeel in de totale kosten van de matrijs | instructies |
|---|---|---|
| Kosten voor het ontwerpen van matrijzen | 2%~3% | Grote modellen: ca. 21 TP3T, kleine modellen: ca. 2,5–31 TP3T |
| bewerkingskosten | ≤20% | CNC, vonkverspaning, warmtebehandeling, polijsten, enz. |
| Testkosten | 1%~2% | Controle van kritische afmetingen, koperen pennen en matrijskernen |
| Kosten voor het testen van matrijzen (≤800T) | 1%~1.5% | Matrijzen van minder dan 800 ton |
| Kosten voor het testen van de matrijs (>800T) | 2% | Matrijzen van meer dan 800 ton |
| Onderhoudskosten na verkoop (≤800T) | 1%~1.5% | Debuggen, prestatie-optimalisatie, garantie |
| Onderhoudskosten na verkoop (>800 T) | 2% | Grote matrijzen |
| vervoerskosten | 0.5%~1.5% | Afhankelijk van de locatie van de klant |
| Belastingen en heffingen | ongeveer 9% | De kosten worden door het bedrijf gedragen na aftrek van de materiaalkosten |
12.4 Bijkomende factoren die de prijs beïnvloeden
| factor | Prijsinvloed |
|---|---|
| Staalkwaliteit: ESR H13 versus gewone H13 | ESR H13 is 20%~40% duurder per kilogram |
| Schuif/schuin dak | Toename van 15% tot 25% aan matrijskosten + 1 tot 2 weken proefproductietijd |
| Spiegelglanspolijsten | Extra kosten voor oppervlaktebehandeling en polijsten |
| Textuur/etsing | Extra kosten voor textuurbewerking |
| Nauwkeurigheid met strakke toleranties | Hogere verwerkings- en inspectiekosten |
Snelle prijscalculatie:Matrijzen voor het spuitgieten van aluminiumlegeringen (gemiddelde complexiteit, één kamer) kosten ongeveer 180.000 tot 288.000 ¥; matrijzen voor auto-onderdelen met 4 kamers kosten ongeveer 576.000 tot 1.440.000 ¥. Bij een levensduur van 80.000 tot 150.000 gietcycli bedragen de afschrijvingskosten ongeveer 0,36 tot 3,6 ¥ per stuk.
Voor meer informatie over de afweging tussen de minimale bestelhoeveelheid voor aluminium gietstukken en de matrijskosten kunt u hier terecht Veelgestelde vragen en levertijden bij spuitgietfabrieken . Wat betreft de investering in matrijzen in de prototypenfase, raden wij aan om rekening te houden met Een volledig overzicht van het ontwerp van aluminium spuitgietmatrijzen .
13. Overzicht van de acceptatiecriteria voor spuitgietmatrijzen
De onderstaande overzichtstabel bevat alle 9 hoofdcategorieën van de opleveringscriteria voor matrijzen + de oplevering van eindproducten, en kan direct worden afgedrukt voor gebruik bij de oplevering ter plaatse.
| Volgnummer | Hoofdcategorieën voor de oplevering | Controlepunten | Criteria voor ontvangst en inspectie | Voldoet aan de eisen |
|---|---|---|---|---|
| 一 | Uiterlijk van de matrijs | Afmetingen | Voldoet aan de specificaties en ontwerptekeningen van de spuitgietmachine | ☐ |
| gewichten | Geschikt voor de vereiste specificaties van de spuitgietmachine | ☐ | ||
| Markering van de matrijs | Op elke mal moet een malnummer worden aangebracht; op A/B-platen moet ook de productnaam worden vermeld | ☐ | ||
| 二 | Materiaal en hardheid van matrijzen | Materiaal van de matrijs | H13-staal voor warmbewerking (2344/8407/SKD61), zonder lasreparaties | ☐ |
| Hardheid van de kern | HRC 46–52, met certificaat van warmtebehandeling | ☐ | ||
| Hardheid van de glijstukken | HRC 46–52 | ☐ | ||
| matrijs | LKM-norm of andere normen, soepele werking bij hoge temperaturen | ☐ | ||
| Schimmellevensduur | Aluminium: 100.000 tot 200.000 matrijzen / Zink: 300.000 matrijzen | ☐ | ||
| 三 | Type matrijs | Centrale spuitmond | Voldoen aan de kwaliteitseisen + parameters van de spuitgietmachine | ☐ |
| Excentrische spuitmond | Voldoet aan de specificaties voor spuitgietmachines | ☐ | ||
| 四 | vormholte | 1 acupunctuurpunt | Op verzoek van de klant | ☐ |
| 2 acupunctuurpunten | De productie voldoet aan de productiebehoeften | ☐ | ||
| 4 acupunctuurpunten | De complexiteit van de productstructuur laat dit toe | ☐ | ||
| Overige | Speciale behoeften | ☐ | ||
| 五 | Productiemethode | Automatisch | Automatische ontvorming, blijft niet aan de mal kleven, gemakkelijk te hanteren met een robotarm | ☐ |
| halfautomatisch | kan automatisch produceren | ☐ | ||
| Handmatig | Te gebruiken wanneer er geen automatische voorwaarden zijn | ☐ | ||
| 六 | Uitwerpsysteem | vingerhoed | Warmgewalst staal, volledig gehard, ≥ Φ4 mm, uitstoot ≥ 6 mm | ☐ |
| Terug naar de uitgangspositie | Terugtrekinrichting terug in de uitgangspositie (veer alleen bij kleine modellen) | ☐ | ||
| spleet | >Φ10: 0,04 mm / ≤Φ8: 0,02 mm | ☐ | ||
| 七 | Gietinstallatie | Zijdelingse toevoer | Gemakkelijk te vullen en te verwijderen | ☐ |
| stroomkanaal | Afgeronde hoeken + gepolijst, zonder scherpe hoeken | ☐ | ||
| Gietmond/slakkenbak | Lengte ≥ 2 mm | ☐ | ||
| gietmondhuls | Voldoet aan de specificaties voor de zuiger van een spuitgietmachine | ☐ | ||
| doorsnede van de gietopening | De juiste maat | ☐ | ||
| 八 | koelsysteem | Koelingsvereisten | Voldoende koelkanalen, afzonderlijke koeling van de gietmondhuls/verdeelkegel | ☐ |
| Afstand tussen de waterleidingen | Afstand van ongeveer 40 mm, afstand tot de vormholte ≥ 20 mm | ☐ | ||
| Aansluitwijzen | De spuitmond wordt rechtstreeks op de matrijskern aangesloten, zonder afdichtingsring | ☐ | ||
| Doorgang | De waterleidingen zijn vrij van verstoppingen en lekken, en de in- en uitgangen zijn gemarkeerd | ☐ | ||
| 九 | Schuifsysteem | Bewegingen van de voeten | Soepele beweging, >40 mm met hydraulische cilinder | ☐ |
| schuine geleidingskolom | ≥Φ20 mm | ☐ | ||
| Overgangsparaagraf | ≥ 2/3 van de regelafstand | ☐ | ||
| staal | Warmgewalst staal met lijmlaag / P20-nitrering zonder lijmlaag | ☐ | ||
| 十 | Productstructuur | Afmetingen | FAI geslaagd & CPK > 1,67 | ☐ |
| Nabewerkingsstructuur | Dit wordt voorafgaand aan het maken van de matrijs bekendgemaakt | ☐ | ||
| hoeken en randen | R1 steekt uit, R2 ligt verzonken, geen scherpe hoeken | ☐ | ||
| 11 | Uiterlijk van het product | Koudepatronen/golven | Voldoet aan de acceptatienormen of vertoont na het polijsten geen | ☐ |
| ruwe stukken | gemakkelijk te schuren | ☐ | ||
| Scheur | Niet toegestaan | ☐ | ||
| Poriën/krimpgaten | Niet toegestaan | ☐ | ||
| afschilfering | Niet toegestaan | ☐ | ||
| carbonafzetting | Niet toegestaan | ☐ | ||
| plakken aan een mal | Niet toegestaan | ☐ | ||
| materiaaltekort | Niet toegestaan | ☐ | ||
| twaalf | de rest | scheidingsvlak | Geen deukjes, speling tussen de A- en B-platen 0,1 mm | ☐ |
| Afvoerslakzak | Genoeg, met een zakje met resten aan het uiteinde | ☐ | ||
| Smalle opening | <Φ2,5 mm nabewerking, positioneringsgaten vereist | ☐ | ||
| Dertien | Warmtebehandeling en onderhoud | ontkalken | Ontspannen na het voorbewerken, driemaal harden en temperen | ☐ |
| Onderhoudsinterval | Eerste onderhoud na 6.000 matrijzen / temperen na 10.000 matrijzen / halfjaarlijkse reiniging | ☐ |
Heeft u behoefte aan ontwerp- en productiediensten voor spuitgietmatrijzen?
Ningbo Hexin Mould & Plastic Co., Ltd. — 16 jaar ervaring in het gieten van aluminiumlegeringen; biedt complete oplossingen voor spuitgieten, van het ontwerp en de fabricage van matrijzen tot de oplevering
Nu informeren →14. Veelgestelde vragen en risico-informatie
Risico 1: Gebruik van minderwaardige materialen
P20 gebruiken in plaats van H13 → dubbele controle via hardheidstest en materiaalcertificaat. De thermische vermoeiingsweerstand van P20 is aanzienlijk slechter dan die van H13, waardoor de levensduur van de matrijs mogelijk met meer dan 50% afneemt.
Risico 2: Onvoldoende koeling
Te grote afstand tussen de koelkanalen of te grote nabijheid van de vormholte → scheuren door thermische vermoeidheid. Bij de oplevering moet strikt worden vastgehouden aan de twee vaste criteria: een afstand van 40 mm tussen de koelkanalen en een afstand van 20 mm tot de vormholte.
Risico 3: Onvoldoende aansluiting van de schuifelementen
Afstelling van de geleider en de aandrukplaat < 2/3 → Loszittende schuif, bramen. Dit heeft een directe invloed op de afmetingen en het uiterlijk van het product.
Risico 4: De naald is te dun
Diameter < Φ4 mm → breekt gemakkelijk, loopt vast. Productieonderbreking + hoge onderhoudskosten.
Risico 5: Verborgen herstellassen
Hoog risico op thermische vermoeidheidsscheuren in de herstellaszone → visuele inspectie + niet-destructief onderzoek. Herstellassen zijn de belangrijkste oorzaak van vroegtijdig falen van matrijzen.
Voor het volledige proces van het selecteren en inkopen van aluminiumgietstukken voor auto’s kunt u het volgende raadplegen: Drukspuitgietdiensten en de keuze van aluminiumlegeringgietstukken . Als u meer wilt weten over de toepassingsgebieden van het lagedrukgietproces, kunt u het volgende lezen: Toepassingsgebieden en typische toepassingen van lagedrukgieten .
15. FAQ: Veelgestelde vragen over de oplevering van spuitgietmatrijzen
V1: Wat zijn de hardheidseisen voor de matrijskern van een spuitgietmatrijs?
De vereiste hardheid van de matrijskern voor spuitgietmatrijzen is HRC 46–52, er moet warmwerkstaal van de klasse H13 worden gebruikt (zoals 2344, 8407, SKD61), en er moeten certificaten voor het materiaal en de warmtebehandeling worden verstrekt.
Vraag 2: Welk staal wordt gebruikt voor spuitgietmatrijzen? Kan P20 worden gebruikt?
Volgens de Mo Ren-norm is het gebruik vereist H13-staalsoort voor warmwerktoepassingen(2344/8407/SKD61). Wanneer de glijstukken met rubber zijn voorzien, moet ook warmwerkstaal worden gebruikt; wanneer er geen rubber is aangebracht, kan P20-staal of 45#-staal worden gebruikt dat is genitreerd. P20 wordt niet aanbevolen voor matrijskernen.
Vraag 3: Hoeveel tienduizenden gietcycli bedraagt de levensduur van een spuitgietmatrijs doorgaans?
De levensduur van een spuitgietmatrijs voor aluminiumlegeringen bedraagt 100.000 tot 200.000 vormcycli, de levensduur van spuitgietmatrijzen van zinklegeringen kan oplopen tot 300.000 matrijscycli. De levensduur van een matrijs hangt nauw samen met het materiaal, de warmtebehandeling en de onderhoudsintervallen.
V4: Wat zijn de acceptatiecriteria voor poriën in spuitgietproducten?
SpuitgietproductenEr mogen geen luchtbellen of inkrimpingen voorkomen, en er mogen geen scheuren, afbladderingen, koolstofafzettingen, aanhechtingen aan de matrijs of materiaaltekorten voorkomen. Koude strepen of golvingen moeten voldoen aan de acceptatienormen van de klant of moeten na polijsten verdwenen zijn.
Vraag 5: Hoe lang is de onderhoudscyclus van een spuitgietmatrijs?
Massaproductie van nieuwe modellen 6000 na de matrijsEr moet eerst een ontspanningsbehandeling worden uitgevoerd, daarnaper 10.000 matrijzenEr moet een spanningsverlichtende temperbehandeling worden uitgevoerd,elk halfjaarDe linker- en rechtermatrijzen moeten eenmaal worden gedemonteerd en gereinigd, en er moet regelmatig koolstofafzetting worden verwijderd.
V6: Welke bewijsstukken zijn nodig voor de afname van spuitgietmatrijzen?
Voor de afname van spuitgietmatrijzen is het volgende vereist:documentatie(Materiaalrapport voor warmwerkstaal van de klasse H13),Certificaat van warmtebehandeling(HRC 46–52 hardheidsrapport),Ontwerptekeningen voor matrijzenenControleformulier voor afmetingenenzovoort.