요약:
다이캐스팅 금형은 제품의 치수 정밀도, 표면 품질, 생산 효율을 좌우하는 "핵심 관문’입니다. 한 곳만 검사 누락되어도 전체 생산분이 폐기될 수 있습니다. 본 문서는 공장의 실제 검수 체크리스트를 바탕으로, 9가지 주요 금형 검수 항목 + 완제품 검수 기준 + 금형 가격 참고 자료 + 유지보수 주기를 체계적으로 정리하여, 현장 검수 시 바로 출력하여 사용할 수 있습니다.
기사 카탈로그[숨김]
- 1. 왜 다이캐스팅 금형의 검수가 제품 품질의 상한선을 결정하는가
- 2. 다이캐스팅 금형 검수 전반적 체계
- 3. 금형 외관 검사: 첫 번째 관문
- 4. 금형 재질 및 경도 검사: 금형 수명을 결정하는 핵심 요소
- 5. 금형 형식, 캐비티 및 생산 방식
- 7. 주입 시스템 검사
- 8. 냉각 시스템 검사 및 승인
- 9. 슬라이더 시스템 인수 검사
- 10. 성형 제품 검수: 금형 검수의 최종 검증
- 11. 열처리 및 금형 유지보수 규범
- 12. 다이캐스팅 금형 가격 참고
- 13. 다이캐스팅 금형 검수 기준 총정리표
- 14. 자주 묻는 질문 및 위험 안내
- 15. FAQ: 다이캐스팅 금형 인수와 관련된 자주 묻는 질문
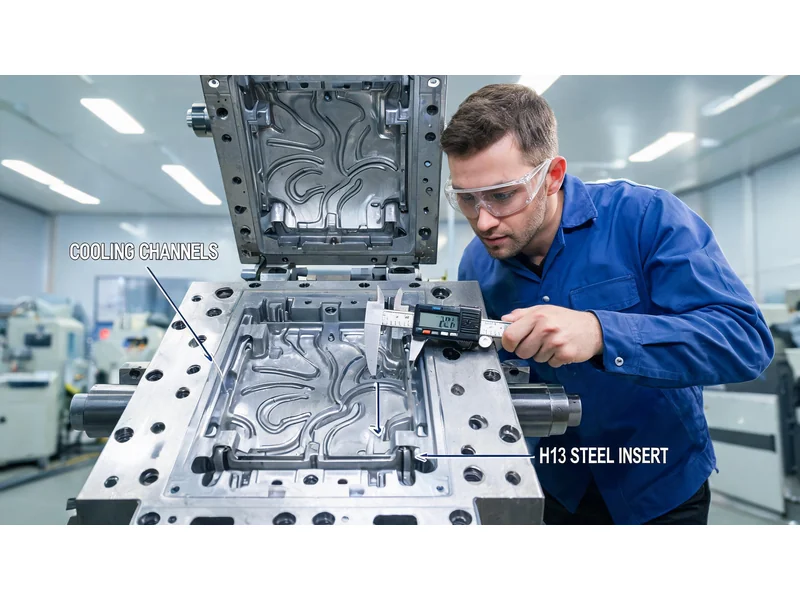
1. 왜 다이캐스팅 금형의 검수가 제품 품질의 상한선을 결정하는가
다이캐스팅 금형의 재질, 경도, 냉각 시스템, 이젝터 시스템의 설계는 제품이 치수 공차, 표면 품질 및 기밀성 요건을 충족할 수 있는지 여부를 직접적으로 결정합니다. 금형 검수는 형식적인 절차가 아닙니다. 냉각 수로 간격이 10mm만 어긋나도 열피로 균열이 발생할 수 있으며, 이젝터 핀 직경이 1mm만 작아도 생산 중에 파손되거나 걸릴 수 있습니다.
본 검수 기준은 일선 다이캐스팅 공장의 실제 검수 절차를 바탕으로 하며, 금형 본체(9대 검수 항목)부터 성형 제품(구조, 외관, 기타)에 이르기까지 전체 검수 과정을 포괄합니다. 각 기준에는 정량적 지표가 명시되어 있어 현장에서 직접 체크하여 검수할 수 있습니다.
핵심 이념:금형 검수 = 무결점 납품의 첫 번째 관문. 검수 기준이 명확할수록 재작업과 클레임이 줄어듭니다.
2. 다이캐스팅 금형 검수 전반적 체계
다이캐스팅 금형 검수는 크게 두 단계로 나뉩니다:
- 1단계: 금형 본체 검수(9가지 주요 분류) — 외관 → 재질/경도 → 형상/캐비티 → 생산 방식 → 이젝터 시스템 → 주입 시스템 → 냉각 시스템 → 슬라이더 시스템
- 2단계: 성형 제품 검수(3가지 주요 범주) —— 제품 구조 → 제품 외관 → 기타 요구 사항
검수 통과 후에는 열처리 및 유지보수 규정을 준수하여 금형이 전체 수명 주기 동안 안정적으로 작동하도록 해야 합니다. 자세한 내용을 확인하시려면 다이캐스팅 금형 제조의 전체 공정 , 사이트 내 특집 기사를 참고하시기 바랍니다.
3. 금형 외관 검사: 첫 번째 관문
3.1 크기 및 무게
| 검사 항목 | 접수 및 검사 기준 |
|---|---|
| 금형 치수 | 다이캐스팅 기계의 사양 및 생산 안전 요건을 충족하고, 설계 도면에 부합한다 |
| 금형 중량 | 요구되는 다이캐스팅 기계 사양에 적합해야 합니다(너무 크면 클램핑력이 부족하고, 너무 작으면 생산 능력을 낭비하게 됩니다). |
3.2 금형 표시
- 각 거푸집의 상단면에모델 번호
- A/B 기판에 추가 타격이 필요함염화 디에틸암모늄
- 표기가 불규칙함 → 추후 추적 어려움
3.3 금형 표면
금형 표면에 심각한 충격 자국, 함몰, 변형, 녹 자국이 없어야 합니다. 표면 결함은 제품의 외관과 탈형 원활성에 직접적인 영향을 미칩니다.
4. 금형 재질 및 경도 검사: 금형 수명을 결정하는 핵심 요소
4.1 금형 코어 재질
| 스포츠 이벤트 | 표준 요구 사항 | 지침 |
|---|---|---|
| 모렌 소재 | H13 열간 가공용 강재 (2344 / 8407 / SKD61) | 재용접이 허용되지 않습니다. |
| 문서 | 제출해야 할 증빙 자료 + 열처리 증명서 | 하나도 빠뜨릴 수 없다 |
중요 경고:보수 용접 부위는 열피로 균열이 자주 발생하는 지점입니다. 검수 시 육안 검사를 실시하고, 필요한 경우 비파괴 검사를 수행하여 보수 용접 사실을 은폐하는 것을 방지해야 합니다.
4.2 경도 요건
| 부위 | 경도 범위 | 지침 |
|---|---|---|
| 모인 | HRC 46~52 | 재료 및 열처리 증명서가 있어야 합니다. |
| 슬라이더 | HRC 46~52 | 접착부가 있는 곳에는 열간 가공용 강재를 사용하고, 접착부가 없는 곳에는 P20 또는 45# 강재의 질화 처리를 적용할 수 있습니다. |
| 모형 원형 | LKM 표준 / 기타 표준 | 고온 환경에서도 원활하게 작동해야 한다 |
4.3 금형 수명 기준
| 합금 유형 | 금형 수명 |
|---|---|
| 알루미늄 | 10만~20만 사이클 |
| 아연 합금 | 30만 사이클 |
금형 수명이 기준에 미달하는 경우 = 재질이나 열처리에 문제가 있는 것입니다. 다양한 주조 공정의 금형 수명과 성능 비교를 확인하려면 다음을 참조하십시오. 주조 공정 선정 가이드.
5. 금형 형식, 캐비티 및 생산 방식
5.1 금형 형식
| 형식 | 접수 및 검사 기준 |
|---|---|
| 중앙 노즐 | 제품 품질 요건 충족 + 다이캐스팅 기계 사양 준수 |
| 노즐 편심 | 요구되는 다이캐스팅 기계 사양을 충족해야 합니다. |
5.2 금형 캐비티 수 선정
| 캐비티 수 | 선정 기준 |
|---|---|
| 1 경혈 | 고객 요구 사항 / 복잡한 제품 구조 |
| 2혈 | 생산량과 수요의 균형 |
| 4개 경혈 | 대량 생산이 가능하며 구조가 간단한 제품 |
| 기타 | 특별 요구 사항에 따른 맞춤 제작 |
5.3 생산 방식
| (삶의) 방식 | 요구 사항 |
|---|---|
| 자동 | 제품은 자동으로 탈형되어야 하며, 금형에 달라붙지 않아야 하고, 로봇이 집기 쉬워야 합니다. |
| 반자동 | 자동 생산이 진행될 수 있다 |
| 수동 | 자동 생산 여건이 갖추어지지 않은 경우 사용 |
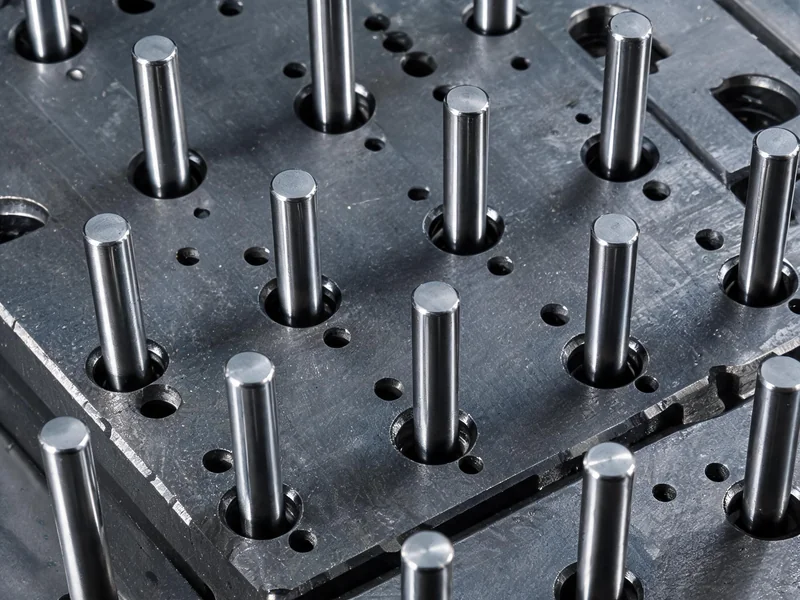
6.1 핀 규격
| 검사 항목 | 접수 및 검사 기준 |
|---|---|
| 재료(STH가 만들어지는 재료) | 열간 가공용 강재 전경화 핀 |
| 최소 직경 | Φ4mm 이상 |
| 하중 요구 사항 | 압출 시 하중 균형이 잘 잡히고, 원활하게 진행됨 |
| 여행 일정 | 제품이 금형 코어를 밀어 올릴 때의 최고 지점이 6mm 이상이어야 한다. |
| 시통이 뚫고 나왔다 | 시통 정점 돌파를 하지 않는다 |
6.2 밀어내기 시스템 복귀
- 표준 방식:복귀 장치의 원위치 복귀
- 소형/간단한 금형의 경우 스프링을 사용할 수 있으나, 금형의 수명을 충족해야 합니다.
6.3 핀 간극
| 송곳의 직경 | 맞물림 간극 |
|---|---|
| > Φ10mm | 0.04mm |
| ≤ Φ8mm | 0.02mm |
7. 주입 시스템 검사
| 검사 항목 | 접수 및 검사 기준 |
|---|---|
| 측면 주입 | 충진 및 절단이 용이한 게이트 위치 |
| 유로 바닥과 모서리 | 모서리를 둥글게 다듬고 연마 처리해야 하며, 날카로운 모서리가 있어서는 안 됩니다. |
| 게이트와 슬래그 용기의 길이 | 2mm 이상, 깊이는 적절하게 |
| 게이트 삽입부 치수 | 다이캐스팅 기계 피스톤 사양에 부합해야 합니다. 시운전 기계와 양산 기계가 호환되지 않을 경우, 별도의 시운전용 게이트 슬리브를 제작해야 합니다. |
| 노즐 편심 | 다이캐스팅 기계의 사양을 충족해야 합니다. |
| 게이트 단면적 | 크기가 적당하여 성형 속도와 기공에 영향을 미친다 |
| 분류 콘 | 별도로 냉각해야 함 |
8. 냉각 시스템 검사 및 승인
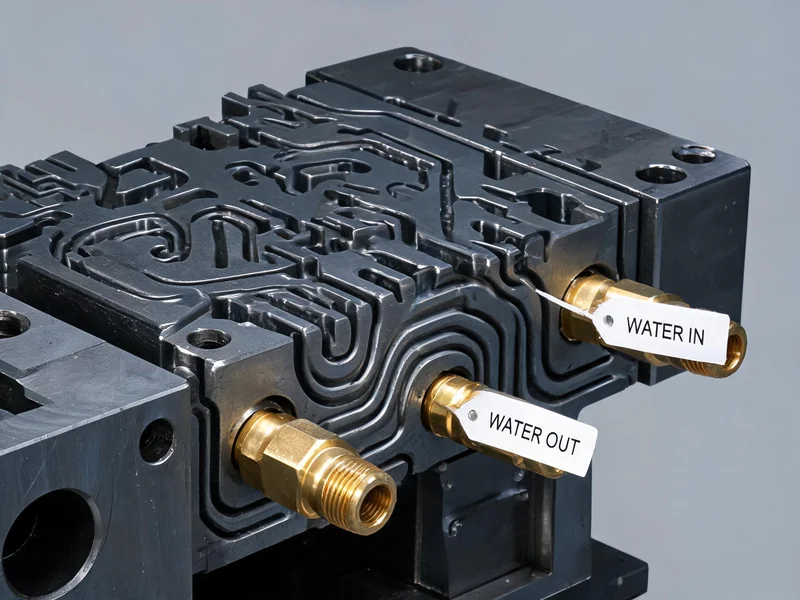
| 검사 항목 | 접수 및 검사 기준 |
|---|---|
| 냉각 요건 | 냉각수로 제품을 충분히 냉각해야 하며, 게이트 슬리브와 분배 콘은 별도로 냉각해야 합니다. |
| 수로 간격 | 수로 간의 간격은 약 40mm입니다. |
| 금형 캐비티와의 거리 | 20mm 이상 |
| 송곳 나사 | 10mm |
| 연결 방식 | 노즐을 금형 코어에 직접 연결하고,사용할 수 없는 방수 링 |
| 수로의 유동성 | 냉각수 통로는 막힘이 없어야 하며, 누수 현상이 있어서는 안 됩니다. |
| 수출입 표시 | 수입 및 수출 구역에는 뚜렷한 표시가 있어야 한다. |
| 치형 | 별도의 요청이 없는 경우 PT 치아로 제작합니다. |
주요 지표:냉각수 통 간격 40mm, 캐비티와의 거리 ≥20mm, 에젝터 나사와의 거리 10mm——이 세 가지 수치는 냉각 시스템 검수 시 반드시 준수해야 할 "최소 기준"입니다.
9. 슬라이더 시스템 인수 검사
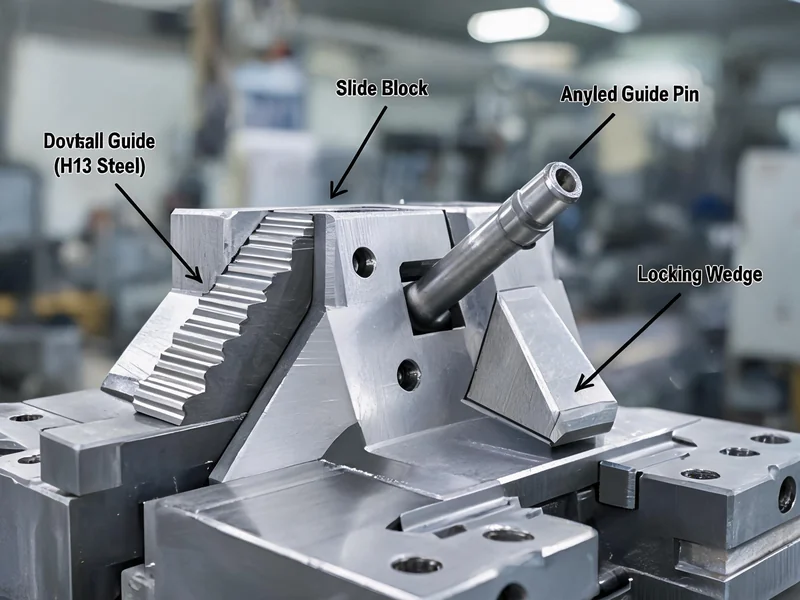
9.1 행 위치 동작 효과
| 검사 항목 | 접수 및 검사 기준 |
|---|---|
| 슬라이딩 부드러움 | 부드럽게 미끄러짐 |
| 초점 거리 > 40mm | 유압 실린더와 미동 스위치를 사용하여 동작을 제어해야 함 |
| 경사 가이드 핀 직경 | Φ20mm 이상 |
| 내부 슬라이더 | 내부 슬라이더는 가급적 가공하지 않도록 한다 |
| 단 길이 조정 | 이동부와 압판이 맞물리는 부분은 이동부 길이의 2/3 이상이어야 한다. |
9.2 슬라이더용 강재
| 조건 | 강재 사양 |
|---|---|
| 접착제가 있는 부분 | 열간 압연 강재 |
| 접착제 미도포 부위 | P20 또는 45# 강철의 질화 |
9.3 사료통과 구멍 위치
- 행 아래에는 사료통을 설치해야 합니다.
- 작은 구멍은 단독으로 탈형되지 않고, 면과 함께 이동 위치로 이동한 후 기계 가공을 통해 구멍을 뚫습니다.
- 금형에 위치 결정용 구멍을 뚫어야 합니다.
10. 성형 제품 검수: 금형 검수의 최종 검증
10.1 제품 구조
| 검수 항목 | 표준 |
|---|---|
| 치수 (FAI/CPK) | 연마 후 FAI 통과 및 CPK > 1.67 |
| 후가공 구조 | 금형에 구현되지 않는 후가공 구조에 대해서는 금형 제작 전에 반드시 파악해야 합니다. |
| 제품 모서리 | 모서리는 허용되지 않음; 돌출부 R1, 오목한 부분 R2 |
10.2 제품 외관
| 결함 유형 | 접수 및 검사 기준 |
|---|---|
| 냉간 무늬 또는 물결 무늬 | 고객의 수락 기준을 충족하거나 연마 후 |
| 가장자리 거친 부분 | 연마 및 가공이 용이함 |
| 균열 | 허용되지 않음 |
| 기공 또는 수축공 | 허용되지 않음 |
| 각질 벗겨짐 | 허용되지 않음. 연마 후 해당 특성이 없으며 강도 요건을 충족함 |
| 탄소 침전물 | 허용되지 않습니다. 금형은 정기적으로 탄소 침전물을 제거해야 합니다. |
| 틀에 붙이기 | 허용되지 않음 |
| 자재 부족 | 허용되지 않음 |
10.3 기타 제품 요구 사항
| 스포츠 이벤트 | 요구 사항 |
|---|---|
| 가늘고 긴 구멍의 탈형 | 직경 < Φ2.5mm인 가늘고 긴 구멍이 있는 금형의 경우, 가공을 하지 않고 사후 기계 가공 방식을 채택할 때는 먼저 SQCC의 승인을 받아야 하며, 금형에 가공 정위 구멍을 뚫어야 합니다. |
| 분할면 | 가능한 한 오목한 부분이 없도록 하십시오. 프레임/구멍 가장자리에 모따기를 하지 마십시오. A/B 판 사이의 간격을 0.1mm로 유지하십시오. |
| 배기 슬래그 용기 | 슬래그 주머니는 충분히 많아야 하며, 유로 끝부분에도 슬래그 주머니가 있어야 합니다. 또한, 인명 피해를 방지하기 위해 배기구가 직통 슬롯으로 연결되지 않도록 해야 합니다. |
완제품 검사에 대해서는 다음을 참고하시기 바랍니다. 알루미늄 주조 생산 과정의 검사 절차 및 인수 기준 , 검수 결과가 객관적이고 신뢰할 수 있도록 한다.
11. 열처리 및 금형 유지보수 규범
11.1 템퍼링 및 열처리
| 작업 절차 | 요구 사항 |
|---|---|
| 응력 제거 템퍼링 | 금형 거친 가공 후 정밀 가공 전에 다음을 수행해야 합니다. |
| 담금질 및 템퍼링 | 열처리 공정을 엄격히 관리하고, 다음을 수행해야 한다. 3. 2차 열처리 |
11.2 금형 유지보수 주기
| 정비 주기 | 정비 내용 |
|---|---|
| 신형 금형 6,000개 양산 후 | 1차 응력 제거 템퍼링 처리 |
| 매번 10,000개씩 양산 | 응력 제거 템퍼 처리 |
| 약 반년마다 생산할 때마다 | 금형 분해 및 세척 1회 |
| 정기적으로 | 탄소 침전물 제거 처리 |
12. 다이캐스팅 금형 가격 참고
다이캐스팅 금형 가격은 합금 종류, 복잡도, 캐비티 수, 강재 등급, 슬라이더 수 등 다양한 요인의 영향을 받습니다. 아래 가격 참고 자료는 2025~2026년 중국 시장 데이터를 기반으로 하며, 조달 예산 평가에 활용하기 위한 것입니다.
12.1 합금 유형 및 복잡도에 따른 분류
| 금형 유형 | 복잡도 | 가격 범위 (USD) | 가격대 (RMB) | 수명(모듈) |
|---|---|---|---|---|
| 아연 합금 다이캐스팅 금형 | 단순 단실 | $3,000~15,000 | 2,200~108,000위안 | 50~150만 |
| 아연 합금 다이캐스팅 금형 | 중간/다중 챔버 | $3,000~15,000+ | 2.2~10.8만 위안+ | 50~150만 |
| 알루미늄 합금 다이캐스팅 금형 | 단순 단실 | $5,000~20,000 | 3.6~14.4만 위안 | 2~3만 |
| 알루미늄 합금 다이캐스팅 금형 | 중간 난이도 | $25,000~40,000 | 18만~28.8만 위안 | 5만~8만 |
| 알루미늄 합금 다이캐스팅 금형 | 복잡한 다중 공동 | $50,000~80,000+ | 36~57.6만 위안+ | 10만+ |
| 알루미늄 합금 자동차 부품 (단실형) | 중간 난이도 | $25,000~60,000 | 18~43.2만 위안 | 8만~15만 |
| 알루미늄 합금 자동차 부품 (4~8 캐비티) | 복잡한 다중 공동 | $80,000~200,000 | 57.6~144만 위안 | 8만~15만 |
12.2 금형 캐비티 수에 따른 가격 배율
| 캐비티 수 | 가격 배율 | 지침 |
|---|---|---|
| 1 경혈 | 1x | 참조 표준 |
| 2혈 | 1.4~1.6배 | 공용 부분 구성 요소, 2배 아님 |
| 4개 경혈 | 2.5~3배 | 공용 구성 요소를 사용하기 때문에 4배가 아님 |
| 8개 경혈 | 더 높다 | 슬라이더 + 냉각 + 균일한 유로 설계로 인해 비용이 증가함 |
12.3 금형 비용의 구성 비율
| 비용 항목 | 금형 총 비용에서 차지하는 비중 | 지침 |
|---|---|---|
| 금형 설계비 | 2%~3% | 대형 약 2%, 소형 약 2.5~3% |
| 가공 비용 | ≤20% | CNC, EDM, 열처리, 연마 등 |
| 검사 비용 | 1%~2% | 중요 치수, 수형, 코어 검사 |
| 금형 시험 비용 (≤800T) | 1%~1.5% | 800T 미만 금형 |
| 금형 시험비 (800T 초과) | 2% | 800T 이상의 금형 |
| 사후 유지보수 비용 (≤800T) | 1%~1.5% | 디버깅, 성능 최적화, 보증 |
| 사후 유지보수 비용 (800T 이상) | 2% | 대형 금형 |
| 운송비 | 0.5%~1.5% | 고객의 위치에 따라 |
| 세금 및 수수료 | 약 9% | 재료비를 공제한 후 회사가 부담합니다. |
12.4 가격에 영향을 미치는 추가 요인
| 요인 | 가격 영향 |
|---|---|
| 강재 등급: ESR H13 대 일반 H13 | ESR H13은 킬로그램당 20%~40% 더 비쌉니다. |
| 슬라이더/사선 지붕 | 15%~25% 금형 비용 추가 + 1~2주 시제품 제작 기간 |
| 거울 광택 | 추가 표면 처리 및 연마 비용 발생 |
| 텍스처/에칭 | 추가 텍스처 처리 비용 |
| 엄격한 공차 정밀도 | 가공 및 검사 비용 증가 |
가격 빠른 계산:알루미늄 합금 다이캐스팅 금형(중간 난이도, 단일 캐비티)은 약 18만~28.8만 위안이며, 4캐비티 자동차 부품 금형은 약 57.6만~144만 위안입니다. 금형 수명은 8만~15만 사이클이며, 개당 비용은 약 0.36~3.6 위안입니다.
알루미늄 주조품의 최소 주문 수량과 금형비 간의 균형 전략에 대해 알고 싶으시면 다음을 참고하시기 바랍니다. 다이캐스팅 공장의 자주 묻는 질문과 납기 . 시제품 단계의 금형 투자에 대해서는 다음을 참고하시기 바랍니다. 알루미늄 다이캐스팅 금형 설계에 대한 종합 분석 .
13. 다이캐스팅 금형 검수 기준 총정리표
다음 종합표에는 총 9가지 주요 금형 검수 항목과 완제품 검수 항목이 모두 포함되어 있으며, 현장 검수 시 바로 출력하여 사용할 수 있습니다.
| 번호 | 검수 대분류 | 검사 항목 | 접수 및 검사 기준 | 합격 |
|---|---|---|---|---|
| 一 | 금형 외관 | 크기 | 다이캐스팅 머신의 사양 및 설계 도면을 충족함 | ☐ |
| 가중치 | 요구되는 다이캐스팅기 사양에 적합한 | ☐ | ||
| 금형 표시 | 각 거푸집에 거푸집 번호를 표기하고, A/B 판에는 제품명을 추가한다 | ☐ | ||
| 二 | 금형 재질 및 경도 | 모렌 소재 | H13 계열 열간 가공용 강재(2344/8407/SKD61), 용접 보강 없음 | ☐ |
| 모렌 경도 | HRC 46~52, 열처리 증명서 첨부 | ☐ | ||
| 슬라이더 경도 | HRC 46~52 | ☐ | ||
| 모형 원형 | LKM 표준 또는 기타 표준, 고온에서도 원활한 작동 | ☐ | ||
| 금형 수명 | 알루미늄 10~20만 모 / 아연 30만 모 | ☐ | ||
| 三 | 금형 형식 | 중앙 노즐 | 품질 요건 충족 + 다이캐스팅 기계 사양 | ☐ |
| 노즐 편심 | 다이캐스팅 기계 사양에 부합함 | ☐ | ||
| 四 | 금형 캐비티 | 1번 경혈 | 고객의 요청에 따라 | ☐ |
| 2번 경혈 | 생산량이 생산 수요를 충족시킨다 | ☐ | ||
| 4개 경혈 | 제품 구조의 복잡도가 허용하는 범위 내에서 | ☐ | ||
| 기타 | 특별한 요구 사항 | ☐ | ||
| 五 | 생산 방식 | 자동 | 자동 탈형, 금형에 달라붙지 않음, 로봇 팔로 작업하기 편리 | ☐ |
| 반자동 | 자동으로 생산할 수 있다 | ☐ | ||
| 수동 | 자동 조건이 없을 때 사용 | ☐ | ||
| 六 | 이젝터 시스템 | 바늘꽂이 | 열간 압연강은 완전 경화 상태이며, Φ4mm 이상, 돌출부 ≥6mm | ☐ |
| 원위치 복귀 | 복귀 장치 복귀 (스프링은 소형 모델에만 해당) | ☐ | ||
| 간격 | >Φ10: 0.04mm / ≤Φ8: 0.02mm | ☐ | ||
| 七 | 주입 시스템 | 측면 주입 | 충전 및 절제가 용이함 | ☐ |
| 유로 | 모서리 둥글림 + 연마 처리, 날카로운 모서리 없음 | ☐ | ||
| 주입구/슬래그 용기 | 길이 ≥2mm | ☐ | ||
| 게이트 삽입부 | 다이캐스팅 머신 피스톤 사양에 부합함 | ☐ | ||
| 게이트 단면적 | 크기가 딱 알맞다 | ☐ | ||
| 八 | 냉각 시스템 | 냉각 요건 | 냉각 통로가 충분히 확보되어 있으며, 게이트 슬리브/분배 콘은 별도로 냉각됩니다. | ☐ |
| 수로 간격 | 간격 약 40mm, 캐비티와의 거리 ≥20mm | ☐ | ||
| 연결 방식 | 노즐을 몰드에 직접 연결하므로 개스킷이 필요하지 않습니다. | ☐ | ||
| 유동성 | 수로가 막힘 없이 원활하며 누수가 없고, 입구와 출구에 표시가 되어 있다 | ☐ | ||
| 九 | 슬라이더 시스템 | 걸음 동작 | 부드러운 슬라이딩, 40mm 초과 시 오일 실린더 사용 | ☐ |
| 경사 가이드 핀 | ≥Φ20mm | ☐ | ||
| 조화 구간 | ≥줄 길이의 2/3 | ☐ | ||
| 강재 | 접착부가 있는 열간 가공강 / 접착부가 없는 P20 질화강 | ☐ | ||
| 十 | 제품 구조 | 크기 | FAI 통과 및 CPK>1.67 | ☐ |
| 후가공 구조 | 금형 제작 전에 알게 될 것 | ☐ | ||
| 구석 | R1은 돌출되어 있고, R2는 오목하며, 이각이 없다 | ☐ | ||
| 11 | 제품 외관 | 냉간 무늬/주름 | 수납 기준에 부합하거나 연마 후 결함이 없는 | ☐ |
| 거친 가장자리가 있는 조각 | 연마하기 쉬움 | ☐ | ||
| 균열 | 허용되지 않음 | ☐ | ||
| 기공/수축공 | 허용되지 않음 | ☐ | ||
| 각질 벗겨짐 | 허용되지 않음 | ☐ | ||
| 탄소 침전물 | 허용되지 않음 | ☐ | ||
| 틀에 붙이기 | 허용되지 않음 | ☐ | ||
| 자재 부족 | 허용되지 않음 | ☐ | ||
| 열두 | 나머지 | 분할면 | 움푹 들어간 곳이 없으며, AB 판 사이의 간격은 0.1mm입니다. | ☐ |
| 배기 슬래그 용기 | 충분히 많고, 끝부분에 찌꺼기가 뭉쳐 있다 | ☐ | ||
| 가늘고 긴 구멍 | <Φ2.5mm 후가공 시, 위치 결정용 구멍이 필요함 | ☐ | ||
| 13 | 열처리 및 유지보수 | 템퍼링 | 거친 가공 후 응력 제거, 3회 담금질 및 템퍼링 | ☐ |
| 정비 주기 | 6,000 사이클 첫 정기 점검 / 10,000 사이클 템퍼링 / 반년마다 청소 | ☐ |
다이캐스팅 금형 설계 및 제작 서비스가 필요하신가요?
닝보 허신 성형 유한공사 — 16년의 알루미늄 합금 주조 경험을 바탕으로, 금형 설계 및 제조부터検수까지 전 과정을 아우르는 다이캐스팅 솔루션을 제공합니다.
지금 바로 문의하기 →14. 자주 묻는 질문 및 위험 안내
위험 1: 저급 재료를 고급 재료로 위장하여 사용
P20을 H13으로 위장 → 경도 검사 + 재료 증명서를 통한 이중 검증. P20의 열피로 성능은 H13보다 훨씬 떨어지며, 금형 수명이 50% 이상 단축될 수 있습니다.
위험 2: 냉각 기준 미달
냉각수 통로 간격이 너무 넓거나 금형 캐비티에 너무 가까운 경우 → 열피로 균열이 발생합니다. 검수 시 반드시 ‘40mm 간격 + 캐비티로부터 20mm 거리’라는 두 가지 엄격한 기준을 준수해야 합니다.
위험 3: 슬라이더의 맞물림 구간이 부족함
슬라이드 위치와 압판의 간격 < 2/3 → 슬라이드 풀림, 버 발생. 제품의 치수와 외관에 직접적인 영향을 미칩니다.
위험 4: 송곳이 너무 가늘다
직경 < Φ4mm → 파손 및 고장이 발생하기 쉬움. 생산 중단 + 높은 수리 비용.
위험 5: 재용접 은폐
재용접 부위의 열피로 균열 위험이 높음 → 육안 검사 + 비파괴 검사. 재용접 부위는 금형의 조기 고장을 일으키는 가장 큰 원인입니다.
자동차용 알루미늄 합금 주조품의 선정 및 조달에 관한 전체 절차는 다음을 참조하십시오. 다이캐스팅 서비스 및 알루미늄 합금 주조품 선정 . 저압 주조 공정의 적용 사례에 대해 알고 싶으시면 다음을 참고하시기 바랍니다. 저압 주조의 적용 분야 및 대표적인 용도 .
15. FAQ: 다이캐스팅 금형 인수와 관련된 자주 묻는 질문
Q1: 다이캐스팅 금형의 금형 코어 경도는 어느 정도여야 합니까?
다이캐스팅 금형의 코어 경도 요건은 다음과 같습니다. HRC 46~52, H13 계열 열간가공강(예: 2344, 8407, SKD61)을 사용해야 하며, 재료 및 열처리 증명서를 제출해야 합니다.
Q2: 다이캐스팅 금형에는 어떤 강재를 사용하나요? P20을 사용할 수 있나요?
모렌 표준에 따라 사용해야 함 H13 열간 가공용 강(2344/8407/SKD61). 슬라이더에 고무 접촉부가 있는 경우에도 열간 가공용 강재를 사용해야 하며, 고무 접촉부가 없는 경우에는 P20 또는 45# 강재를 질화 처리하여 사용할 수 있습니다. P20은 금형 코어에는 사용하지 않는 것이 좋습니다.
Q3: 다이캐스팅 금형의 수명은 일반적으로 몇만 모형 정도인가요?
알루미늄 합금 다이캐스팅 금형의 수명은 10만~20만 사이클, 아연 합금 다이캐스팅 금형의 수명은 최대 30만 사이클. 금형의 수명은 재질, 열처리, 유지보수 주기와 밀접한 관련이 있습니다.
Q4: 다이캐스팅 제품의 기공에 대한 검사 기준은 무엇입니까?
다이캐스팅 제품기공이나 수축 구멍이 있어서는 안 된다, 또한 균열, 박리, 탄화, 금형 접착 및 재료 결함이 있어서는 안 됩니다. 냉간 무늬나 물결 무늬는 고객의 수락 기준을 충족해야 하거나, 연마 후 사라져야 합니다.
Q5: 다이캐스팅 금형의 유지보수 주기는 얼마나 됩니까?
신형 금형의 양산 6000형 이후첫 번째 응력 제거 템퍼 처리를 실시해야 하며, 이후에는10,000개당한 번의 응력 제거 템퍼 처리를 실시해야 하며,반년마다좌우 금형을 한 번씩 분해하여 청소하고, 정기적으로 탄소 침전물을 제거해야 합니다.
Q6: 다이캐스팅 금형 검수 시 어떤 증명 서류가 필요한가요?
다이캐스팅 금형 검수 시 다음 사항이 필요합니다:문서(H13 열간 가공용 강재 성분 보고서),열처리 증명서(HRC 46~52 경도 보고서),금형 설계 도면및치수 검사 기록표등과 같은 문서.