Benvenuti sul sito ufficiale di Ningbo Hexin! Tel:+86 18312962656 E-mail: hexinmosu@163.com

Fabbrica di pressofusione di alluminioCreare un'esperienza utente ottimale con i servizi tecnologici
Linea diretta di assistenza globale+86 18312962656
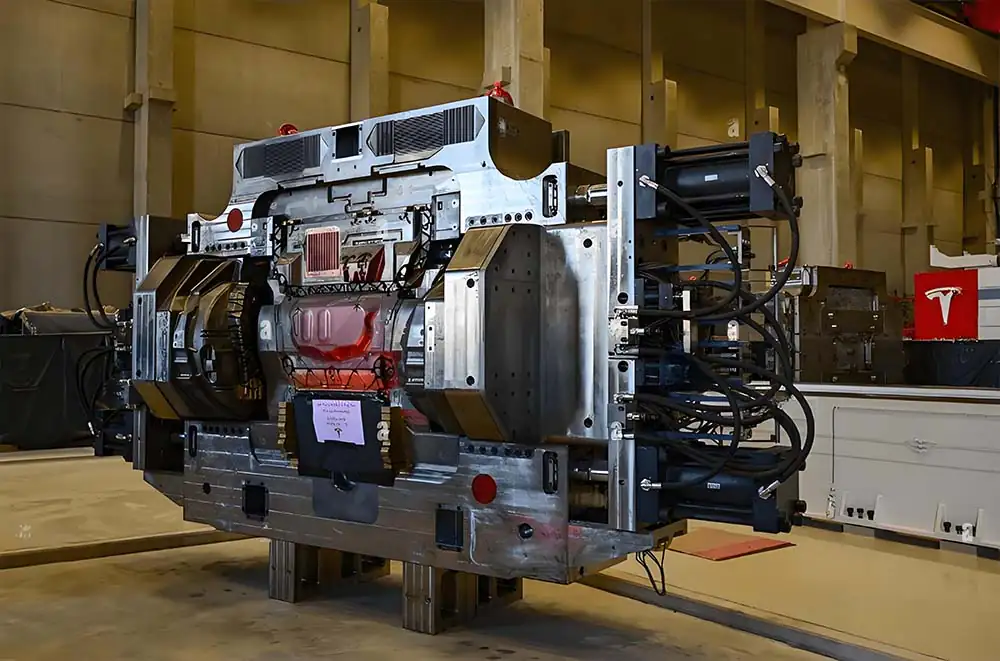
Progettazione e produzione di stampi per la pressofusione di alluminio

Progettazione e produzione di stampi per la pressofusione di alluminio

2024-08-05

A, l'introduzione della tecnologia di pressofusione, denominata pressofusione, è l'uso della pressione della macchina per la pressofusione per riempire il liquido fuso in lega a una certa velocità, in conformità con la struttura di alcune parti e con i requisiti del processo di progettazione e attraverso la produzione di precisione della cavità dello stampo, e il liquido fuso in lega per mantenere una certa pressione, sotto l'azione della cavità dello stampo, la solidificazione di raffreddamento e la modellazione di una sorta di alta efficienza, alta efficienza della tecnologia di fusione di precisione. B, caratteristiche della tecnologia di stampaggio per pressofusione e campo di applicazione 1, caratteristiche della tecnologia di stampaggio per pressofusione alta pressione, alta velocità è il processo di stampaggio per pressofusione di metallo liquido o semiliquido di due caratteristiche principali, è anche la tecnologia di stampaggio per pressofusione e altri metodi di colata è la differenza più fondamentale. &...

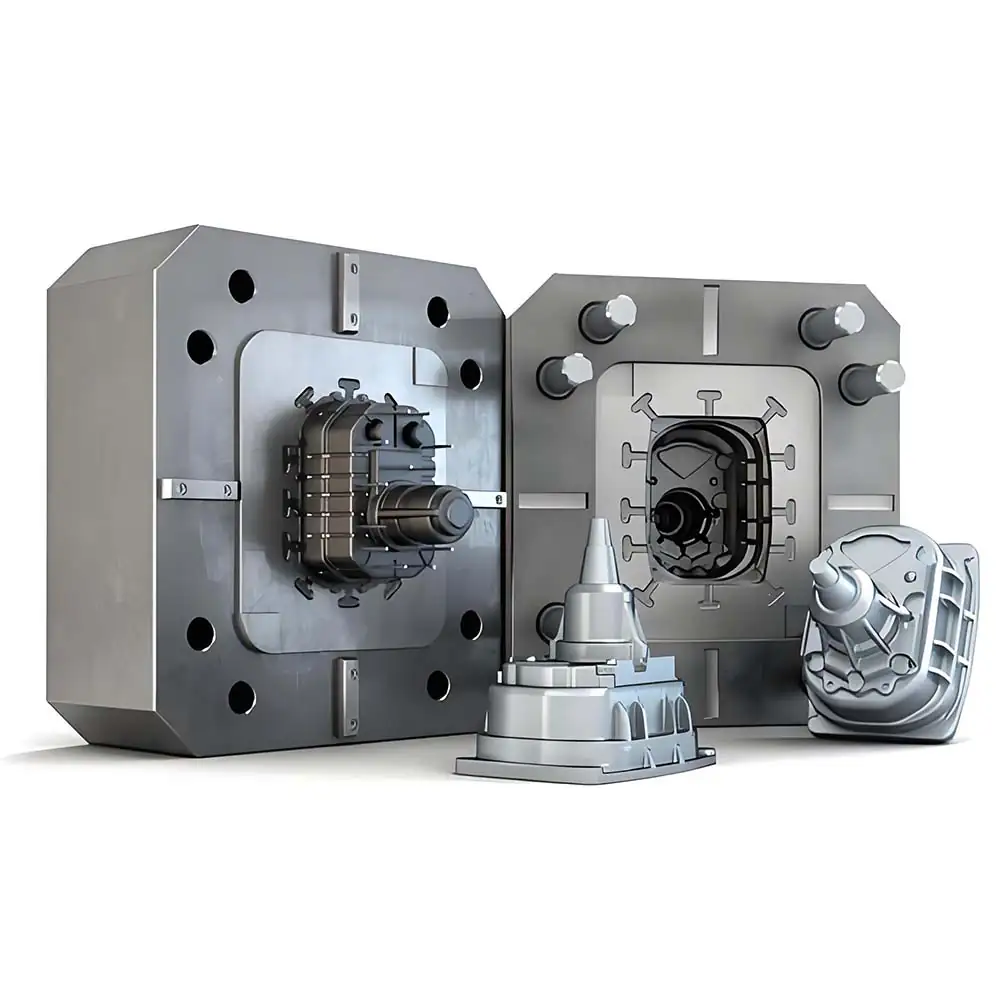
Criteri di accettazione degli stampi di pressofusione in alluminio

Criteri di accettazione degli stampi di pressofusione in alluminio

2024-08-05

I. Lo scopo dello sviluppo degli standard 1. Ridurre i tempi di inattività degli stampi, le interruzioni della produzione, migliorare la produttività del lavoro, ridurre i costi di produzione. 2. Promuovere i produttori di stampi per migliorare il livello e la qualità della produzione di stampi, ridurre il post-vendita...

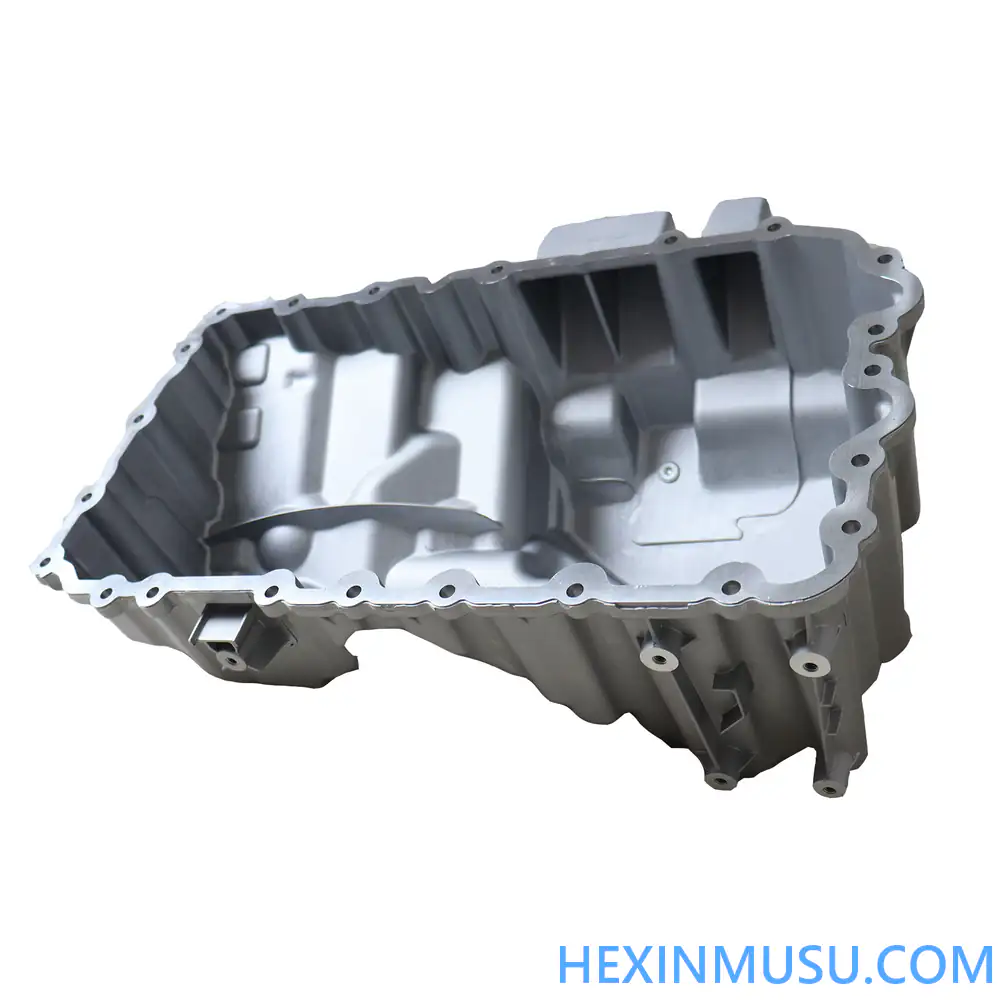
Coppa dell'olio in alluminio

Coppa dell'olio in alluminio

2024-08-05

Che cos'è la coppa dell'olio? La coppa dell'olio si trova nella parte inferiore del basamento del motore, detta anche carter inferiore. Serve a sigillare il basamento, a raccogliere l'attrito del motore generato dall'olio lubrificante e a prevenire l'ingresso di polvere esterna nell'olio lubrificante. Classificazione della coppa dell'olio: i comuni hanno questi tipi di coppa dell'olio in plastica La coppa dell'olio in plastica si riferisce alla coppa dell'olio del materiale per l'ingegneria delle materie plastiche, utilizzando la tecnologia di produzione dello stampo a iniezione di plastica, questo materiale è prodotto dalla coppa dell'olio più sottile e leggera, la libertà di progettazione è relativamente alta, relativamente poco costosa, l'installazione più conveniente. Ha un certo grado di tenacità. Tuttavia, la resistenza alle alte temperature e alla corrosione della coppa dell'olio in plastica è relativamente scarsa, la durata è relativamente breve, adatta alle basse temperature di lavoro, alla bassa frequenza di utilizzo, ai requisiti di peso dell'ambiente. Coppa dell'olio in lega di alluminio Coppa dell'olio in lega di alluminio A causa dell'uso di...

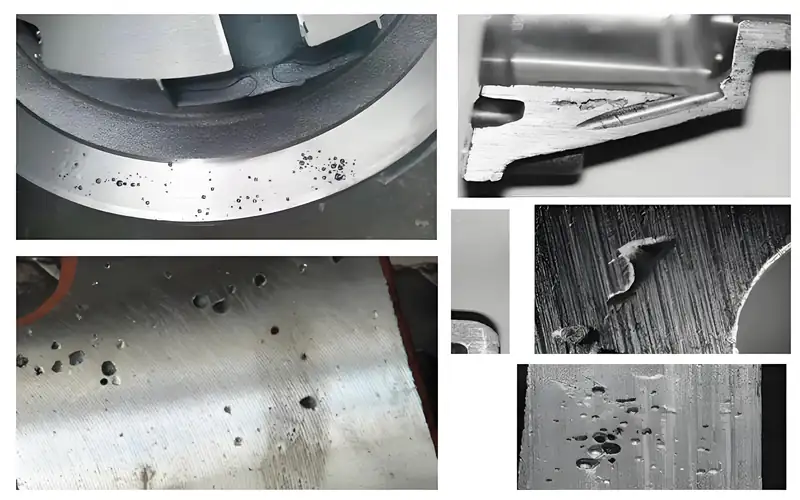
Foro di restringimento dei getti, rugosità superficiale non lucidata e altri 5 difetti comuni e soluzioni

Foro di restringimento dei getti, rugosità superficiale non lucidata e altri 5 difetti comuni e soluzioni

2024-08-03

Fenomeno di porosità (bolle d'aria, fori di soffocamento, sacche d'aria) Cause: 1. Temperatura di preriscaldamento dello stampo troppo bassa e raffreddamento troppo rapido del metallo liquido attraverso il sistema di colata. 2. Cattiva progettazione dello scarico dello stampo, scarso scarico dei gas. 3. Vernice scadente, scarico insufficiente, gas volatili o di decomposizione. 4, Fori e buchi sulla superficie della cavità dello stampo. Dopo l'iniezione del metallo liquido, il gas si espande rapidamente e comprime il metallo liquido, formando fori di soffocamento. 5. La superficie della cavità dello stampo è arrugginita e non pulita. 6. Stoccaggio non corretto delle materie prime (nucleo di sabbia), non preriscaldato prima dell'uso. 7. Disossidante inadeguato, dosaggio insufficiente o funzionamento improprio. Di seguito è riportato un breve metodo per prevenire i fori di gas (bolle, fori di soffocamento, sacche d'aria): 1, nel range appropriato di controllo della temperatura di colata, per evitare che l'espansione del gas sia troppo elevata. 2, preriscaldare sufficientemente lo stampo, utilizzare una buona permeabilità, una dimensione delle particelle adeguata...

Colata ad alta pressione Selezione del tonnellaggio della macchina di pressofusione

Colata ad alta pressione Selezione del tonnellaggio della macchina di pressofusione

2024-08-03

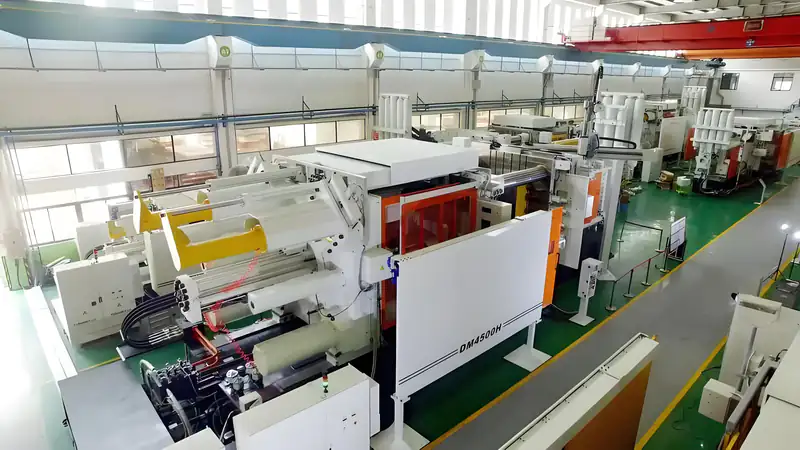
In questi giorni un cliente mi ha chiesto come scegliere il giusto tonnellaggio di pressofusione non è il tonnellaggio di pressofusione più grande è meglio è, quindi scrivere questo articolo leggermente spiegare la selezione del tonnellaggio di stampo di pressofusione. Immagine La colata ad alta pressione è un tipo di colata a pressione, nel caso di alta velocità e liquido ad alta pressione attraverso la camera di pressione, dal martello della macchina di pressofusione nella sagomatura interna dello stampo, il tonnellaggio della macchina di pressofusione più grande la pressione si riflette principalmente nella forza di serraggio, e il martello di pressofusione. Quindi, come giudicare i prodotti di pressofusione che necessitano della dimensione del tonnellaggio? Come calcolare il tonnellaggio della pressofusione ad alta pressione, qui si considerano principalmente quattro aspetti: 1, calibrazione dei prodotti di pressofusione forza di serraggio Che cos'è la forza di serraggio? La forza di serraggio si riferisce ai prodotti di pressofusione ad alta pressione nel processo di colata, il metallo liquido fuso ad alta pressione nella cavità della matrice produrrà una forza di tenuta, questa volta esercitata dalla macchina di pressofusione ad alta pressione...

Classificazione dei processi di produzione dei metalli

Classificazione dei processi di produzione dei metalli

2024-08-03

La lavorazione a caldo comprende la fusione, la forgiatura e la saldatura. La lavorazione a freddo, nota anche come processo di taglio dei metalli, comprende il processo di taglio degli utensili (che comprende il processo di tornitura, il processo di foratura e alesatura, la piallatura, l'inserimento, la brocciatura, il processo di fresatura, il processo di taglio abrasivo; la lavorazione dei denti degli ingranaggi). Di seguito vengono brevemente introdotti. (a) colata Il processo di colata consiste nel versare il metallo liquido nello stampo, da raffreddare per ottenere una determinata forma e sesso della colata. È il metodo di formatura del metallo allo stato liquido. La colata può produrre billette grezze di forme complesse, specialmente con cavità interne complesse, di dimensioni e peso illimitati. Sia la produzione di pezzi singoli, sia la produzione di massa, l'uso della maggior parte del materiale da una vasta gamma di fonti, i prezzi bassi, ma anche la disponibilità di rottami e parti di scarto, quindi il costo è basso. I pezzi fusi e le parti vicine alla forma e alle dimensioni della lavorazione sono di dimensioni ridotte. Fusione...

Telefono

Linea telefonica di assistenza:
+86 18312962656

whatsapp
WeChat
Contatti

Email:hexinmosu@163.com