Comment choisir un procédé de moulage : moulage à basse pression, moulage par gravité, moulage sous pression et moulage à noyau de sable
Auteur :H.K.X Publié le :2026-08-26 Catégorie :Le blog Vues :1082
Résumé :
Deux pièces moulées présentant des paramètres similaires sur les plans peuvent afficher des écarts de plus du double en termes de rendement, de coût et de durée de vie en raison d’un mauvais choix de procédé. En tant qu’ingénieur spécialisé depuis de nombreuses années dans la fonderie d’alliages d’aluminium, j’avais moi aussi l’habitude, au départ, de prendre des décisions sur la base de mon expérience. Ce n’est qu’après avoir décomposé et comparé un à un ces trois paramètres – l’épaisseur de paroi, les exigences de performance et la taille des lots – que j’ai véritablement ancré mon choix dans une logique réutilisable.
Catalogue d'articles[Caché]
- 1. Pourquoi le choix du procédé est déterminant pour la réussite ou l'échec d'une pièce moulée
- 2. Aperçu des définitions des quatre grands procédés industriels
- 3. Tableau comparatif des caractéristiques essentielles : épaisseur de paroi / performances / lot
- 4. Choisir le procédé en fonction des exigences du produit
- 5. Comparaison des techniques deux par deux (pour réduire votre liste de candidats)
- 6. Coût des moules, cadence et délai de mise en production
- 7. Vérification des échantillons et comment éviter les défauts courants
- 8. Expérience acquise en matière de choix des procédés (intégration de la pression basse / de la gravité / du moulage sous pression)
- 9. FAQ
- 10. Conclusion
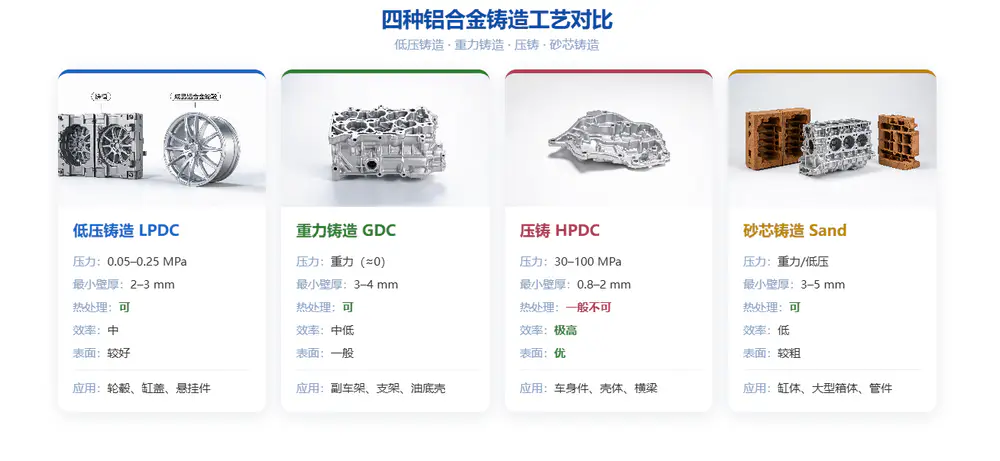
Cet article ne traite pas de concepts abstraits, mais utilise une image pourTableau comparatif des épaisseurs de paroi, des performances et des lots, en tenant compte des propriétés mécaniques, de l'étanchéité, du coût des moules et de la cadence, nous vous aidons à faire le bon choix entre la coulée sous basse pression, la coulée par gravité, la coulée sous pression et la coulée à noyau de sable. À la fin de cet article, vous trouverez une foire aux questions et des cas concrets que vous pourrez directement comparer à votre produit.
1. Pourquoi le choix du procédé est déterminant pour la réussite ou l'échec d'une pièce moulée
La différence fondamentale entre ces quatre procédés de fonderie réside dansÉnergie de rechargeavecMatériau du moule (moule métallique / moule en sable), ce qui détermine directement l'épaisseur minimale de la pièce moulée, son niveau de performance, son coût et le volume de production. Lors du choix du modèle, il convient de répondre à trois questions successives :
- Épaisseur de paroi :Dans quelle fourchette se situe l'épaisseur nominale de la paroi du produit ? Est-il possible de respecter l'épaisseur minimale de paroi réalisable par ce procédé ?
- Caractéristiques :S'agit-il d'un élément sous pression, étanche à l'air et soumis à des contraintes ? Peut-on accepter l'impact des pores et des retassures sur la résistance mécanique et l'étanchéité à l'air ?
- Lot :Pièce unique, petite série ou production annuelle de plusieurs dizaines de milliers de pièces ? Qu'est-ce qui prime : l'amortissement du moule ou le temps de cycle ?
2. Aperçu des définitions des quatre grands procédés industriels
coulée à basse pression
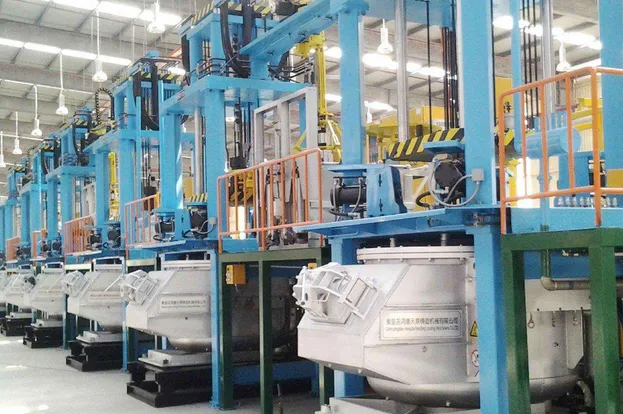
Le métal en fusion est coulé de manière régulière, de bas en haut, à l'aide d'air à basse pression, et le retrait est compensé en continu pendant la solidification. La vitesse de coulée étant contrôlable et le piégeage d'air réduit, par conséquentBonne densité, faible porosité, peut être durci par traitement thermique(comme le T6), c'est le choix privilégié pour les pièces soumises à des contraintes et à la pression. Parmi les pièces typiques, on peut citer les jantes, les couvercles de chambre de soupapes, les fusées de direction et les carters de boîte de vitesses.
Moulage par gravité (moulage en moule métallique par gravité)

Le métal en fusion est coulé dans un moule métallique sous l'effet de sa propre gravité. Par rapport aux moules en sable, les moules métalliques offrent une meilleure conductivité thermique, une plus grande précision dimensionnelle et une meilleure finition de surface ; par rapport au moulage à basse pression, ils présentent un coût modéré, une cadence de production flexible et permettent de couler des pièces à parois épaisses. Ils constituent le choix habituel pour les pièces produites en séries moyennes, telles que les carters de moteur, les corps de pompe et les corps de soupapes.
Moulage sous pression (moulage sous haute pression)
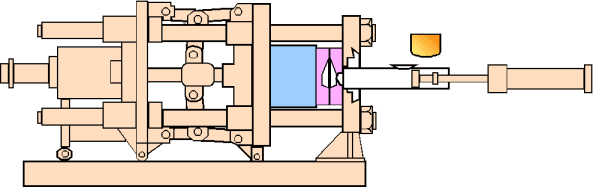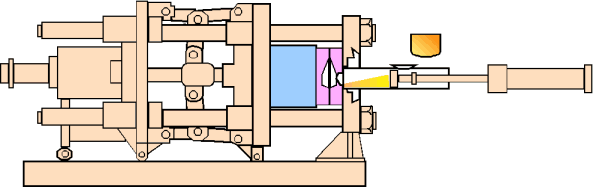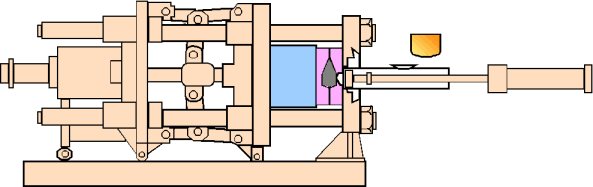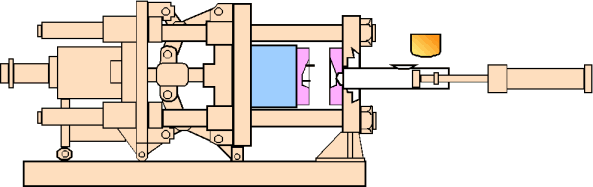
Le moulage sous très haute pression et à très grande vitesse permet d'obtenir l'épaisseur de paroi la plus fine parmi les quatre procédés (0,5 à 2 mm), ainsi que la meilleure précision dimensionnelle et la meilleure qualité de surface, avec un rythme de production le plus rapide. Il est particulièrement adapté à la fabrication en grande série de pièces à parois minces (boîtiers, dissipateurs thermiques, pièces de raccordement). En contrepartie, l'entraînement à grande vitesse de gaz par le métal en fusion peut facilement entraînerbulle d'air, il convient d'être prudent au niveau des parties étanches à l'air et soumises à la pression.
Moulage à noyau (avec noyau)
Le moulage en sable avec noyaux de sable, qui utilise le sable et les noyaux comme cavité de moulage, ne connaît pratiquement aucune limite en termes d’épaisseur de paroi et de dimensions. Il permet de réaliser des pièces de grande taille à parois très épaisses ainsi que des cavités internes complexes. Le coût du moule est faible et le temps de moulage est très court. Cependant, la précision et la finition de surface sont moyennes, ce qui nécessite un usinage ultérieur. C’est la méthode de choix pour les pièces uniques, les pièces de grande taille et la production en petites séries.
3. Tableau comparatif des caractéristiques essentielles : épaisseur de paroi / performances / lot
| dimension de comparaison | coulée à basse pression | coulée gravitationnelle | moulage sous pression | Moulage en noyau de sable |
|---|---|---|---|---|
| Épaisseur de paroi (plage courante) | 3 à 8 mm, toutes les épaisseurs sont acceptées | Plage de largeur de 4 à 20 mm | 0,5 à 2 mm (épaisseur minimale) | 5 mm et plus, sans limitation pour les parois épaisses |
| Précision dimensionnelle | Élevée (proche de celle du moulage sous pression) | milieu | suprême | Faible, nécessite un usinage |
| qualité de la surface | 好 | de préférence | Le mieux | habituel |
| propriétés mécaniques | Super (compact, traitable thermiquement) | Bonne, stable | Moyen (les pores peuvent être obstrués) | Permet le transport d'objets volumineux |
| Étanche à l'air / Résistant à la pression | 优 | 良 | Généralités (risque lié aux microperforations) | Nécessite un traitement ultérieur |
| Coût du moule | 高 | milieu | suprême | Prix minimum / Encore moins cher avec le moule en bois |
| Mise en service des équipements | 高 | milieu | 高 | 低 |
| Coût de production unitaire | milieu | moyen à élevé | Faible (parois minces, grande série) | Faible (faible rendement par pièce) |
| Lot concerné | Quantités moyennes à importantes | Moyennes séries | en grande quantité | À l'unité / en petites quantités |
| Adaptation des alliages | l'aluminium, le magnésium, etc. | Aluminium, cuivre, fonte | Aluminium, zinc, magnésium | Couverture complète : fer / acier / cuivre / aluminium |
| Produits typiques | Jantes, blocs-cylindres, supports | Bloc-cylindres, corps de pompe, corps de vanne | Boîtier, dissipateur thermique, éléments de fixation | Bâti, socle, pièces moulées de grande taille |
Astuce pour choisir un modèle en 15 secondes :Pour des pièces à parois minces, de haute précision et en grande série → moulage sous pression ; pour des pièces denses, soumises à la pression ou à des contraintes → moulage à basse pression ; pour des pièces à parois d'épaisseur moyenne, offrant un bon compromis entre performances et coût → moulage par gravité ; pour des pièces uniques de grande taille, présentant des cavités internes complexes ou des parois très épaisses → moulage à noyau de sable.
4. Choisir le procédé en fonction des exigences du produit
Classification par épaisseur de paroi
- Paroi mince (< 2 mm) → moulage sous pression: Seul le moulage sous haute pression permet de remplir de manière homogène les parois minces.
- Épaisseur moyenne à épaisse (3 à 20 mm) → Moulage à basse pression / moulage par gravité: Allier résistance, densité et coût.
- Paroi épaisse (20 mm et plus) → Moulage en noyau de sable: Sans limitation d'épaisseur de paroi, permet de creuser une cavité interne à l'aide d'un noyau de sable.
Classification selon les exigences de performance
- Éléments sous pression, étanches au gaz, soumis à des contraintes → coulée à basse pression(Dense et traitable thermiquement) + coulée gravitationnelle(Stable).
- Dissipation thermique, boîtiers, éléments esthétiques → moulage sous pression(Paroi mince, bonne conductivité thermique + belle finition).
- Éléments de structure porteurs de grande taille → Moulage en noyau de sable.
Par lot
- Pièce unique / Échantillon → Moulage en noyau de sable(Fabrication rapide de pièces à l'aide de moules en bois ou de moules à faible coût).
- Séries moyennes (de quelques centaines à quelques milliers de pièces) → coulée gravitationnelleLe meilleur rapport qualité-prix.
- Grandes quantités (plus de plusieurs dizaines de milliers d'unités) → moulage sous pression(Cadence + amortissement des moules).
Les volumes de production et l'amortissement des moules constituent des freins cachés lors du choix d'un modèle : plus le coût des moules est élevé, plus il est nécessaire de le répartir sur un volume de production important. Pour connaître les seuils de rentabilité correspondant à différents volumes de production, vous pouvez vous référer à notre étude sur Seuil réel de la quantité minimale de commande (MOQ) pour la fonderie d'aluminium Démontage de.
Cartographie des cas pratiques par secteur d'activité
| Produits | Procédures recommandées | Critères de sélection |
|---|---|---|
| roue de voiture | coulée à basse pression | Résistant aux efforts et à la pression, dense + pouvant subir un traitement thermique T6 |
| Bloc-moteur / Carter de boîte de vitesses | Moulage par gravité / moulage sous basse pression | Parois moyennes à épaisses + étanchéité à l'air + performances stables |
| Boîtier, dissipateur thermique, éléments de fixation | moulage sous pression | Parois minces, haute précision, production en grande série |
| Bâtis de machines-outils, socles de grande taille | Moulage en noyau de sable | Parois très épaisses + cavité interne complexe + pièce unique |
Les pièces automobiles sont soumises aux exigences les plus strictes en matière d'étanchéité, de résistance et d'uniformité, et c'est là qu'elles reflètent le mieux l'intérêt du choix des procédés de fabrication. Vous pouvez vous référer à notre expérience pratique dans le secteur automobile. Guide de sélection et d'achat de pièces moulées en alliage d'aluminium pour l'automobile .
5. Comparaison des techniques deux par deux (pour réduire votre liste de candidats)
Moulage à basse pression vs moulage sous pression
Les deux procédés utilisent des moules métalliques, mais se distinguent par la force de remplissage. Le moulage à basse pression offre un remplissage régulier et compact, ainsi que d’excellentes propriétés mécaniques ; il convient donc aux pièces soumises à la pression et aux contraintes. Le moulage sous pression se caractérise par un remplissage à grande vitesse, des parois plus fines et un cadencement plus rapide, mais il est plus sujet à la formation de porosités. Pour des pièces en alliage d’aluminium identiques,Épaisseur des parois et exigences en matière d'étanchéité à l'airEn général, on fait ce choix à ta place.
Moulage par gravité vs moulage à noyau de sable
Les deux procédés reposent sur la gravité ; tout dépend du matériau utilisé pour la cavité. Le moulage en métal (par gravité) offre une grande précision, une bonne finition de surface et des performances stables ; il convient aux séries de taille moyenne. Le moulage au sable (avec noyau) est flexible, économique et présente une épaisseur maximale réduite ; il convient aux pièces uniques de grande taille. Les cavités internes complexes ne peuvent généralement être réalisées qu’à l’aide d’un noyau en sable.
Pourquoi faut-il accorder une attention particulière aux faiblesses en matière d'étanchéité dans le moulage sous pression ?
Les gaz emprisonnés lors du remplissage à grande vitesse dans le moulage sous pression forment des porosités après solidification, ce qui compromet directement l'étanchéité des récipients sous pression. Si le produit doit à la fois présenter des parois minces, répondre à des exigences de cadence élevée et satisfaire à des critères d'étanchéité, on peut envisager le moulage à basse pression ou un traitement de post-fabrication tel que l'imprégnation des pièces moulées sous pression — la première solution est plus fiable, tandis que la seconde est plus rapide mais implique une étape supplémentaire.
6. Coût des moules, cadence et délai de mise en production
- Investissement ponctuel :Les moules et équipements de moulage sous pression se situent au sommet, suivis par ceux de moulage à basse pression, puis par ceux de moulage par gravité, tandis que les noyaux en sable (en particulier les moules en bois) occupent la dernière place.
- Coût unitaire :À mesure que les volumes de production augmentent, le moulage sous pression s'avère le plus avantageux en raison de ses temps de cycle courts et de l'amortissement des coûts de moules.
- Cycle de moulage :La fabrication des noyaux en sable est la plus rapide (quelques jours pour les moules en bois), celle par gravité prend environ quelques semaines, tandis que la conception des moules à basse pression / moulage sous pression et la simulation des canaux de coulée sont les étapes les plus longues.
La structure du moule détermine directement la qualité des pièces moulées et la durée de vie du moule ; elle mérite donc de faire l'objet d'une évaluation spécifique, ce qui permettra d'approfondir les connaissances en la matière. Principes, structure et domaines d'application des moules en alliage d'aluminium .
7. Vérification des échantillons et comment éviter les défauts courants
- Risques liés au transfert de technologie :Les prototypes étant réalisés à l'aide de noyaux en sable, tandis que la production en série passe au moulage sous pression, leurs performances et leur étanchéité ne sont souvent pas comparables ; il est donc indispensable de réaliser des échantillons selon le procédé cible avant de finaliser la conception.
- Correspondance des défauts courants :Retrait (compensation insuffisante) → Ajuster le canal de coulée / passer à la coulée sous basse pression ou par gravité ; Porosité (prison d'air) → Modifier le mode de remplissage du moule ; Défaut de fusion / traces de coulée (température insuffisante) → Ajuster les paramètres de fabrication.
- Éléments étanches à l'air / éléments soumis à des contraintes :Avant la mise en forme, effectuer des contrôles non destructifs (rayons X / ultrasons) et des essais de résistance à la pression, et tirer des conclusions sur la base de données et non d'intuitions.
Du plan au prototype, les détails techniques et les coûts sont maîtrisés — à titre de référence Guide complet des services de moulage de prototypes en alliage d'aluminium en Chine ; pour les règles détaillées relatives au contrôle qualité avant la production en série, voir Processus d'inspection par un organisme tiers et critères de réception des pièces moulées en aluminium .
8. Expérience acquise en matière de choix des procédés (intégration de la pression basse / de la gravité / du moulage sous pression)
Les procédés de moulage à basse pression, par gravité et sous pression peuvent partager les mêmes moules métalliques et la même chaîne de finition. Une usine intégrée est capable, à partir de vos plans, de passer d’un procédé à l’autre au sein d’un même système, ce qui réduit les pertes liées au transfert entre usines. Pour comparer de manière systématique les cas d’application éprouvés de chaque procédé, vous pouvez consulter notre article sur Contexte d'utilisation et applications typiques du moulage à basse pression Compilation.
Vous avez besoin de services spécialisés dans la fonderie d'aluminium ?
Ningbo Hexin Moulding Co., Ltd. — 16 ans d'expérience dans la fonderie d'alliages d'aluminium, fournisseur de solutions complètes pour la production et le traitement en fonderie
Demandez conseil dès maintenant →9. FAQ
Comment choisir entre le moulage sous basse pression et le moulage par gravité ?
Les pièces soumises à des contraintes mécaniques et à la pression, qui doivent être denses, aptes au traitement thermique et présenter d'excellentes propriétés mécaniques, doivent être moulées de préférence par moulage sous basse pression ; les produits pour lesquels le coût et le volume de production sont des facteurs plus déterminants, dont les parois sont relativement épaisses et qui présentent des exigences moyennes en matière d'étanchéité à l'air, peuvent être moulés par moulage par gravité.
Quelle est l'épaisseur minimale des parois pouvant être obtenue par moulage sous pression ?
Le moulage sous haute pression permet d'obtenir des épaisseurs stables comprises entre 0,5 et 2 mm, voire plus fines encore. C'est le procédé qui offre les épaisseurs les plus fines parmi les quatre, ainsi que la meilleure qualité de surface et la plus grande précision ; il constitue donc le choix idéal pour la production en grande série de pièces à parois minces.
Quelle est la différence entre la fonderie à noyau de sable et la fonderie par gravité ?
Moulage au sable avec noyaux : le coût du moule est extrêmement faible et l'épaisseur maximale est réduite ; cette technique convient à la production à l'unité ou en petites séries, ainsi qu'aux pièces présentant des cavités internes complexes et des parois très épaisses ; moulage par gravité en moule métallique : la précision, la finition de surface et les performances sont plus stables ; cette technique convient aux séries moyennes.
Quel procédé est le plus économique pour la fabrication de pièces moulées en petites séries ?
La fonderie à noyaux de sable est privilégiée pour les pièces uniques ou les très petites séries, permettant une production rapide à l'aide de moules en bois ou de moules à faible coût ; lorsque les séries atteignent plusieurs centaines de pièces, le moulage par gravité offre un meilleur rapport coût-efficacité global.
Comment choisir le procédé de fabrication pour des pièces moulées devant être étanches à l'air et résister à la pression ?
Privilégier le moulage à basse pression : remplissage régulier, faible taux de porosité, bonne densité ; le moulage par gravité vient en deuxième position ; le moulage sous haute pression présente un risque de porosité et n'est pas recommandé lorsqu'une étanchéité élevée est requise.
10. Conclusion
En matière de choix de procédé, il n'y a pas de " meilleur ", mais seulement le " plus adapté ". Il faut saisirÉpaisseur de paroi → Performances → LotEn suivant cette approche, il suffit d'abord d'identifier 1 à 2 procédés candidats à l'aide du tableau comparatif, puis de procéder à une évaluation finale en tenant compte du coût des moules et du temps de cycle, ce qui permet d'éviter la plupart des retouches et des rebuts.