Tableau des rugosités de surface : guide complet de conversion et de correspondance des procédés pour Ra, Rz et RMS
Auteur :H.K.X Publié le :2026-09-09 Catégorie :Le blog Vues :3034
Résumé :
La rugosité de surface est un symbole qui figure dans le coin inférieur droit de chaque plan : Ra 0,8, Ra 3,2, ▽▽▽… Mais derrière une même suite de chiffres, les différences entre les procédés d’usinage peuvent atteindre un ordre de grandeur. Cet article explique en une seule fois les définitions des paramètres de rugosité de surface, les relations de conversion, le tableau de correspondance des classes et les plages de traitement. Il explique notamment pourquoi la surface des pièces moulées sous pression peut être utilisée telle quelle, sans usinage secondaire, afin de vous aider à ne plus vous fier à votre intuition lors de la conception, de l’établissement des devis et de la réception des pièces.
Catalogue d'articles[Caché]
- 1. Qu'est-ce que la rugosité de surface ?
- 2. Les quatre paramètres essentiels : Ra / Rz / Rq / Rt
- 3. Tableau récapitulatif des classes de rugosité de surface
- 4. Plages de rugosité des procédés d'usinage courants
- 5. Comment mesurer la rugosité de surface ?
- 6. Comment choisir le niveau de rugosité en fonction de l'utilisation prévue
- 7. Foire aux questions
1. Qu'est-ce que la rugosité de surface ?
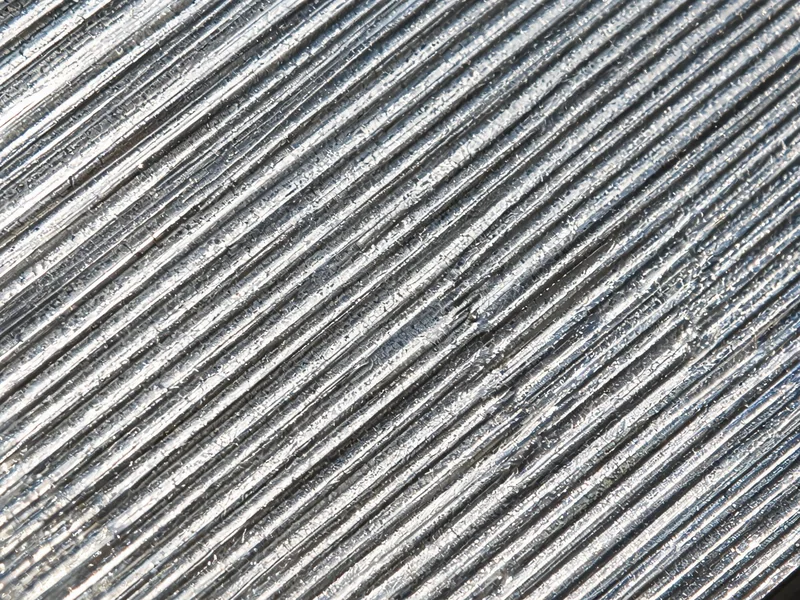
En observant les pièces usinées au microscope, on constate que leur surface, qui semble lisse, est en réalité parsemée deLes crêtes et les creux laissés par les outils de coupe, les matrices ou les grains de sable. La rugosité de surface désigne le degré d'irrégularité de la morphologie microscopique entre ces crêtes et ces creux adjacents ; il s'agit d'un indicateur quantitatif permettant de mesurer la " finition de surface ".
En ingénierie, la rugosité de surface détermine directement les caractéristiques des piècesPrécision d'ajustage, frottement et usure, étanchéité, résistance à la corrosion et durée de vie en fatigue: Si la rugosité est trop élevée, cela peut entraîner des fuites au niveau des surfaces d'étanchéité et une usure prématurée des surfaces d'ajustage ; si elle est trop faible, les coûts d'usinage augmentent considérablement. C'est pourquoi la compréhension des tableaux de rugosité et le choix du bon niveau de rugosité constituent des compétences fondamentales pour tout concepteur et technicien de fabrication.
2. Les quatre paramètres essentiels : Ra / Rz / Rq / Rt
En " calculant " une même surface à l'aide de différentes méthodes mathématiques, on obtient des valeurs différentes. Les quatre paramètres les plus courants sur les plans techniques sont les suivants :
| paramètres | Nom en chinois | Mode de calcul | Cas d'utilisation les plus courants |
|---|---|---|---|
| Ra | Écart moyen arithmétique des contours | Moyenne de la valeur absolue de l'écart par rapport à la ligne centrale sur la longueur d'échantillonnage | Annotations par défaut sur la grande majorité des pièces usinées et des plans |
| Rz | Hauteur maximale moyenne (moyenne des dix points) | Moyenne des cinq plus grands écarts entre " pics " et « creux » | Surfaces d'étanchéité, pièces critiques en termes de fatigue |
| Rq (RMS) | écart quadratique moyen | La racine carrée de la moyenne des carrés des écarts | Surfaces optiques, contextes de recherche |
| Rt | Hauteur maximale du contour | Calculer la différence d'altitude totale entre le point culminant et le point le plus bas sur la longueur considérée | Prêter attention aux défauts extrêmes et aux pics |
On peut résumer ainsi les relations de conversion entre ces trois paramètres : pour une surface usinée typique,La valeur RMS est approximativement égale à Ra × 1,11; tandis que Rz est environ 4 fois supérieur à Ra(Valeur approximative basée sur l'expérience). Autrement dit, si le plan indique une valeur Ra de 0,8 μm, la valeur Rz correspondante est d'environ 3,2 μm.
Remarques à l'attention des ingénieurs :Ra correspond à la moyenne de l'ensemble du profil ; une rayure profonde ou un pic élevé sera " dilué " par les nombreuses zones normales. C'est pourquoi les surfaces d'étanchéité, les alésages de cylindres, les logements de roulements et autres éléments de ce typeSensibilité aux défauts les plus profondsPour ces pièces, il ne suffit pas de tenir compte uniquement de la valeur Ra ; il convient également de limiter les valeurs Rz ou Rt.
3. Tableau récapitulatif des classes de rugosité de surface
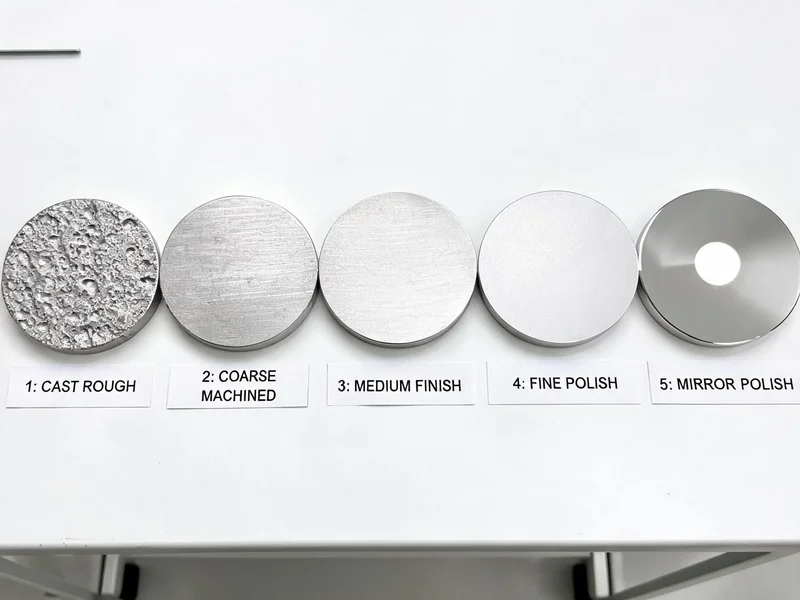
Au niveau international, on utilise Niveaux N (N1 à N12, d'après la norme ISO 1302) Classification : chaque niveau correspond à une valeur Ra standard. Voici le tableau complet de correspondance entre Ra et micromètres/micropouces :
| Niveau N | Ra (μm) | Ra (μin) | Techniques typiques / Aspect visuel |
|---|---|---|---|
| N2 | 0.05 | 2 | Polissage miroir |
| N3 | 0.1 | 4 | Rectification par honage, rectification par meulage |
| N4 | 0.2 | 8 | Rectification de précision |
| N5 | 0.4 | 16 | durci |
| N6 | 0.8 | 32 | Tournage de précision, rectification de précision |
| N7 | 1.6 | 63 | Finition |
| N8 | 3.2 | 125 | Usinage général |
| N9 | 6.3 | 250 | Ébauche |
| N10 | 12.5 | 500 | Usinage grossier par fraisage, découpe au jet d'eau |
| N11 | 25 | 1000 | Surface rugueuse |
| N12 | 50 | 2000 | Ébauches brutes de fonderie, calamine noire |
Dans le tableau ci-dessus,Ra 0,8 μm (N6) et Ra 3,2 μm (N8) Ce sont les deux seuils les plus courants : le premier marque le début de la " finition ", tandis que le second correspond à l'exigence par défaut pour la grande majorité des pièces fonctionnelles. 1 μm correspond à 39,37 micropouces ; ainsi, lorsque l'on voit sur un plan des chiffres exprimés en " micropouces " tels que 32, 63 ou 125, cela correspond respectivement à 0,8, 1,6 et 3,2 micromètres.
4. Plages de rugosité des procédés d'usinage courants
Les différentes techniques de fabrication ont chacune leur propre " limite naturelle " en matière de rugosité, ce qui constitue l'une des sources de désaccord les plus courantes entre la conception et la fabrication. Le tableau ci-dessous présente les plages de rugosité de surface typiques pour chaque technique :
| Traitement | Valeur typique de Ra (μm) | Limite maximale atteignable Ra (μm) | instructions |
|---|---|---|---|
| Moulage sous pression (tel que coulé) | 0.8 ~ 3.2 | 0.8 | Moulage en moule métallique, surface fine et dense à la sortie du moule |
| moulage en sable | 6.3 ~ 25 | 12.5 | Une texture granuleuse est imprimée sur la pièce moulée |
| Moulage de précision (à la cire perdue) | 1.6 ~ 6.3 | 0.8 | Fabrication « quasi-finie », ne nécessitant généralement pas de finition |
| Laminage à chaud / Forgeage | 3.2 ~ 12.5 | 1.6 | Calamine et traces de laminage |
| Découpe au jet d'eau | 3.2 ~ 12.5 | 1.6 | Le sable fin donne un rendu plus lisse lorsqu'il est appliqué lentement |
| trou percé | 3.2 ~ 6.3 | 1.6 | Foret à arête de coupe + liquide de refroidissement : un résultat plus lisse |
| moulin | 0.8 ~ 6.3 | 0.4 | Fraisage de précision jusqu'au niveau N5 |
| Tournage de précision | 0.8 ~ 1.6 | 0.4 | - |
| durci | 0.4 | 0.1 | - |
| Meulage / Rodage | 0.1 | 0.05 | de qualité miroir |
L'intérêt concret de ce tableau réside dans le fait que, si vous souhaitez commander un lot de boîtiers ou de supports,moulage sous pression Permet d'obtenir directement une surface brute de coulée de Ra 0,8 à 3,2 μm, avec de nombreuses surfaces non étanchesPlus besoin de recourir à un usinage secondaire sur une machine-outil; tandis que, pour les modèles de même taille,moulage en sableOn obtient uniquement une ra de 6,3 à 25 μm, ce qui oblige presque inévitablement à laisser une marge d’usinage avant de procéder à l’usinage de précision. C’est précisément la raison pour laquelle, pour la production en série de pièces à parois minces, on choisit généralement moulage sous pression L'une des principales raisons pour lesquelles on n'utilise pas le moulage au sable.
Pour les pièces moulées sous pression déjà en service, les positions clés telles que les surfaces d'ajustage, les surfaces de référence et les trous filetés doivent encore Usinage CNC Afin de garantir une précision et une finition inférieures à Ra 0,8 μm — ce qui correspond à la pratique standard de la combinaison " moulage sous pression + usinage de précision " dans les secteurs de l'automobile et de l'électronique. La qualité de la surface de la cavité du moule détermine directement le niveau de rugosité de surface de la pièce moulée ; par conséquent, Fabrication de moules Les efforts consacrés au polissage et au meulage à chaque étape se reflètent finalement sur la surface du produit fini.
5. Comment mesurer la rugosité de surface ?
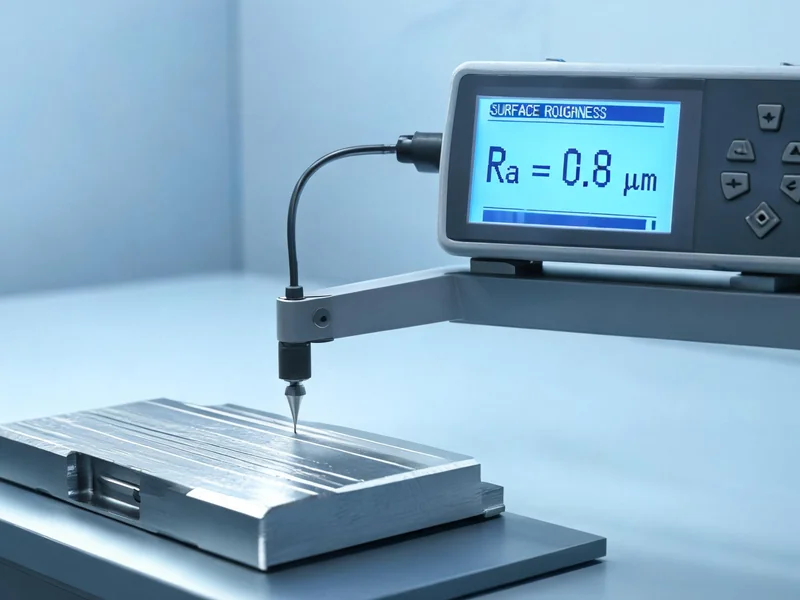
Les méthodes les plus couramment utilisées pour mesurer la rugosité de surfaceProfilomètre à stylet (rugosimètre). Son principe est très intuitif : une pointe en diamant extrêmement fine glisse lentement le long de la surface à mesurer, convertissant les variations de relief (crêtes et creux) en signaux électriques grâce à un capteur, puis Filtre GAUSSÉliminer les ondulations macroscopiques, puis calculer les paramètres Ra, Rz, Rq, etc. sur la longueur d'échantillonnage.
Deux points souvent négligés lors des mesures : le premier estLongueur d'échantillonnageIl faut choisir la bonne longueur d'évaluation : en général, on utilise une longueur d'échantillonnage plus longue (par exemple 2,5 mm) pour les surfaces rugueuses, et une longueur plus courte (par exemple 0,25 mm) pour les surfaces lisses ; deuxièmement, la direction de mesure doitPerpendiculaire au sens du grain(traces de tournage, traces de fraisage), sinon les valeurs mesurées seront nettement inférieures à la réalité. Pour les cavités internes de pièces moulées complexes auxquelles le palpeur ne peut pas accéder directement, il est également possible de procéder à une comparaison visuelle à l'aide d'un gabarit de référence de rugosité de surface.
6. Comment choisir le niveau de rugosité en fonction de l'utilisation prévue
Le choix du niveau de rugosité consiste essentiellement à trouver un équilibre entre les " exigences fonctionnelles " et les " coûts d'usinage ". Chaque augmentation d'un niveau N de rugosité (diminution de moitié de la valeur Ra) entraîne généralement une augmentation de 30% à 60% du temps et des coûts d'usinage. Voici quelques conseils pratiques en fonction de l'utilisation prévue :
- Surfaces non appariées et non étanches: Ra 3,2 à 6,3 μm (N8 à N9) est suffisant ; l'état de moulage sous pression et un dégrossissage suffisent.
- Surfaces d'accouplement et de positionnement générales: Ra 1,6 à 3,2 μm (N7 à N8), tournage de précision ou fraisage de précision.
- Ajustement glissant, logement de roulement: Ra 0,4 à 0,8 μm (N5 à N6), nécessite un polissage de précision.
- Surface d'étanchéité, alésage du cylindre: Ra 0,2 à 0,4 μm (N4 à N5), tout en limitant la valeur Rz afin d'éviter les fuites dues à des rayures profondes isolées.
- Pièces critiques soumises à la fatigue, surfaces miroirs: Ra ≤ 0,1 μm (N3 et au-delà), rodage ou meulage.
Conseils des professionnels :La défaillance de nombreuses pièces n'est pas due à une rugosité globale insuffisante, mais plutôt àDéfauts localisés——Un pore, une cavité due à l'emprisonnement d'air, ou encore des bavures. Lorsque les pièces moulées sous pression doivent répondre à des exigences d'étanchéité ou de résistance à la fatigue, il convient non seulement de tenir compte de la rugosité Ra, mais aussi de la densité interne. Pour en savoir plus sur les causes de ces défauts et les mesures à prendre, veuillez vous reporter à Défauts du moulage sous pression de l'aluminium et leurs causes Un article.
7. Foire aux questions
Q1 : Que signifie « rugosité de surface Ra » ?
Ra est l'écart arithmétique moyen du profil ; il correspond à la moyenne arithmétique des valeurs absolues des écarts entre chaque point du profil de surface et la ligne centrale sur la longueur d'échantillonnage. C'est le paramètre de rugosité le plus couramment utilisé.
Q2 : Comment convertir les valeurs Ra et Rz ?
D'après l'expérience, Rz est environ 4 fois supérieur à Ra, c'est-à-dire que Rz ≈ 4 × Ra. Par exemple, une valeur de Ra de 0,8 μm correspond à une valeur de Rz d'environ 3,2 μm. La conversion exacte doit tenir compte de la méthode d'usinage spécifique.
Q3 : Quelle est généralement la rugosité de surface des pièces moulées sous pression ?
La rugosité de surface à la sortie du moule des pièces moulées sous pression est généralement comprise entre 0,8 et 3,2 μm (Ra), ce qui est nettement supérieur à celle des pièces moulées en sable (Ra : 6,3 à 25 μm) ; de nombreuses surfaces non étanches peuvent ainsi être utilisées directement sans nécessiter de second usinage.
Q4 : Quel instrument utilise-t-on pour mesurer la rugosité de surface ?
On utilise le plus souvent un profilomètre à stylet : la sonde glisse sur la surface et, après filtrage, les paramètres Ra, Rz, etc. sont calculés ; pour les cavités internes complexes, on peut procéder à une inspection visuelle à l'aide d'un gabarit de référence.
Q5 : Quelle est la différence entre Ra et RMS ?
Ra correspond à la moyenne arithmétique des valeurs absolues, tandis que RMS (c'est-à-dire Rq) correspond à la valeur efficace. Pour une surface usinée typique, RMS ≈ Ra × 1,11 ; la valeur RMS est plus sensible aux pics.