Guide du moulage sous pression : analyse complète, des principes aux matériaux, en passant par les moules et le choix des usines
Auteur :H.K.X Publié le :2026-09-08 Catégorie :Le blog Vues :2582
Résumé :
Le moulage sous pression est aujourd’hui l’un des procédés les plus efficaces pour la production en série de pièces métalliques de précision. Cet article, rédigé du point de vue des équipes de première ligne en usine, explique de manière systématique les principes du moulage sous pression, les deux grands types de procédés (chambre chaude et chambre froide), comment choisir les nuances de matériaux, les pièges à éviter lors de la conception des moules, ainsi que le point le plus crucial : comment évaluer le niveau technique d’une usine de moulage sous pression. Que vous soyez ingénieur en structure, responsable des achats ou chef de projet, la lecture de cet article vous permettra d’éviter bien des détours.
Catalogue d'articles[Caché]
- 1. Qu'est-ce que le moulage sous pression ?
- 2. Le processus de moulage sous pression (explication détaillée en 6 étapes)
- 3. Moulage sous pression à chambre chaude vs moulage sous pression à chambre froide
- 4. Variantes du procédé de moulage sous pression
- 5. Choix des matériaux et des nuances pour le moulage sous pression
- 6. Points clés de la conception des pièces moulées sous pression (expérience pratique en usine)
- 7. Avantages et inconvénients du moulage sous pression
- 8. Secteurs d'application du moulage sous pression
- 9. Composition des coûts et optimisation du retour sur investissement
- 10. Comment choisir un atelier de moulage sous pression fiable
- 11. Foire aux questions (FAQ)
1. Qu'est-ce que le moulage sous pression ?
Moulage sous pression (Die Casting)Il s'agit d'un procédé de formage des métaux : le métal non ferreux en fusion est injecté rapidement, sous haute pression, dans une cavité formée par deux matrices en acier à outils trempé ; après refroidissement et solidification, on obtient des pièces métalliques de haute précision, présentant des formes géométriques complexes et une surface lisse. Contrairement au moulage au sable et au moulage par gravité, la caractéristique essentielle du moulage sous pression est" Haute pression + grande vitesse + moules en acier réutilisables ".
L'histoire du moulage sous pression remonte au milieu du XIXe siècle. En 1849, un petit appareil manuel destiné à la production mécanique de caractères d'imprimerie a fait l'objet d'un brevet, ce qui est généralement considéré comme le point de départ de l'industrie moderne du moulage sous pression ; en 1903, le corps du carburateur des voitures Cadillac était déjà fabriqué selon le procédé de moulage sous pression. Par la suite, avec l’essor des produits de consommation tels que les phonographes, les machines à écrire et les automobiles, le moulage sous pression a connu une expansion rapide. Aujourd’hui, grâce aux technologies de CAO/FAO et de simulation CAE, le moulage sous pression est devenu un procédé de base indispensable à la fabrication de haute technologie dans les secteurs de l’automobile, de l’électronique et de l’aéronautique.
He Xin Moulding, usine de moulage sous pression solidement implantée à Ningbo, propose des services allant de la conception de moules à Service complet de moulage sous haute pression, basse pression et par gravité, les nombreuses observations empiriques présentées ci-dessous sont issues de la pratique de production sur le terrain en 2016.
2. Le processus de moulage sous pression (explication détaillée en 6 étapes)
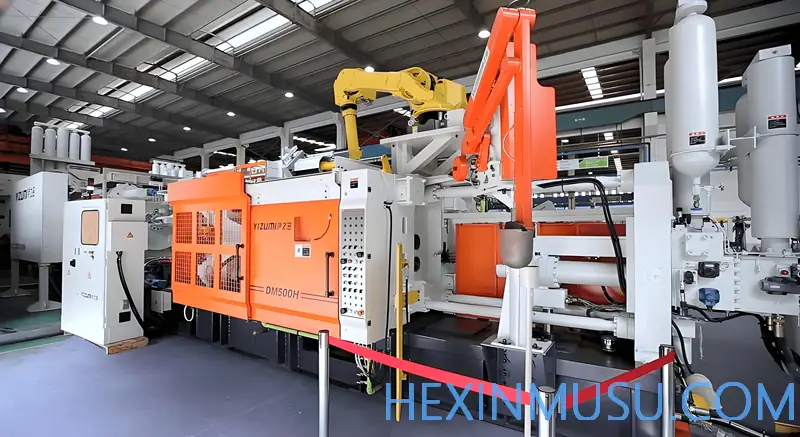
Le moulage sous pression en chambre chaude et en chambre froide présentent des différences au niveau des détails, mais les processus fondamentaux suivent tous les six étapes suivantes. Ce n’est qu’en comprenant ce cycle complet que l’on peut identifier à quelle étape se situent les problèmes liés au prix, aux délais de livraison et à la qualité.
Étape 1 : Préparation du moule et fermeture du moule
Commencez par nettoyer soigneusement les cavités des deux moitiés du moule (moule fixe et moule mobile), puis vaporisez un agent de démoulage ou un lubrifiant. L'agent de démoulage permet à la fois de contrôler la température du moule et de garantir un démoulage aisé de la pièce moulée. Serrez ensuite les deux moitiés du moule à l'aide de la force de fermeture. La qualité de fabrication du moule détermine directement la réussite ou l'échec de cette étape. Concernant L'ensemble du processus de fabrication des moules de moulage sous pression , vous pouvez consulter la rubrique dédiée sur le site.
Étape 2 : Fusion et injection
Le métal est porté à l'état fondu à l'intérieur de la machine (chambre chaude) ou dans un four indépendant (chambre froide). Un piston injecte le métal liquide dans la cavité du moule à grande vitesse et sous haute pression (de 1 000 psi à plus de 25 000 psi). C'est précisément cette " haute vitesse et haute pression " qui est au cœur du moulage sous pression et qui garantit que le métal remplisse toutes les parois minces et les structures complexes.
Étape 3 : Refroidissement et solidification
Le métal en fusion à haute température se solidifie rapidement au contact des parois froides du moule, reproduisant ainsi fidèlement la forme de celui-ci. Pendant ce processus, le moule est maintenu sous haute pression afin de contrer les contraintes internes générées par le retrait de solidification et d’éviter la formation de porosités. L’intérieur du moule est généralement doté de canaux de refroidissement à l’eau ou à l’huile afin d’accélérer le refroidissement.
Étape 4 : Démoulage
Une fois la pièce moulée solidifiée, le moule est ouvert et le mécanisme d'éjection (composé de plusieurs éjecteurs) expulse la pièce en douceur. Le dépouille et l'agent de démoulage jouent un rôle crucial à ce stade ; une conception inadéquate peut entraîner un collage au moule, des rayures ou des marques d'éjection.
Étape 5 : Finition et ébavurage
La pièce éjectée n'est pas encore le produit fini : elle est encore reliée au système de coulée (goulotte principale, canaux de coulée, trop-plein). L'opération de décalepage permet de séparer la pièce du métal excédentaire ; elle peut être réalisée à la main, à l'aide d'un moule de décalepage sous pression ou d'un tambour.
Étape 6 : Finition et post-traitement
Selon les besoins, des traitements de finition sont effectués, notamment l'usinage CNC (trous filetés, tolérances serrées), le grenaillage, le sablage, l'anodisation, la galvanoplastie et le revêtement par poudre.
Paramètres techniques clés (données de première ligne) :La pression d'injection est généralement maintenue entre 50 et 100 MPa ; la température du moule est stabilisée entre 150 et 300 °C à l'aide d'un thermorégulateur ; la température du métal en fusion est maintenue à ±5 °C près ; les équipements modernes permettent d'atteindre une parallélité des plaques de moule de 0,1 mm/m et une précision de répétabilité de position de ±0,1 mm. Ces paramètres déterminent l'écart entre les taux de conformité des produits 92% et 98.5%.
3. Moulage sous pression à chambre chaude vs moulage sous pression à chambre froide
Le moulage sous pression se divise en deux grandes catégories, dont la différence fondamentale réside dansLa relation entre le four et la machine, le choix est déterminé par le point de fusion et les propriétés chimiques de l'alliage, ce qui a une incidence directe sur le rendement, la durée de vie des équipements et la gamme de matériaux utilisables.
moulage sous pression en cellule chaude (métallurgie)
Le " col de cygne " du dispositif d'injection plonge directement dans le bain de métal en fusion intégré à la machine. Lorsque le piston se rétracte, le métal remplit automatiquement le col de cygne ; lorsque le piston s'abaisse, le métal est directement injecté dans la cavité du moule. L'avantage est queCycle de production extrêmement rapide (plus de 15 fois par minute), faible oxydation, faible coût ; l'inconvénient est que le métal à haute température continue d'éroder les pièces d'injection, c'est pourquoiConvient uniquement aux alliages à bas point de fusion tels que le zinc, le magnésium, le plomb et l'étain. Applications typiques : fermetures à glissière, pièces de robinetterie, connecteurs électroniques, éléments d'habillage intérieur automobile.
moulage sous pression en chambre froide (métallurgie)
Le four est indépendant de la machine ; le métal en fusion est versé dans la " chambre froide " (chambre d’injection), puis injecté à grande vitesse dans le moule par un piston hydraulique. L’avantage est quePermet l'usinage d'alliages à haut point de fusion (aluminium, cuivre, magnésium), permettant de produire des pièces plus grandes, plus denses et plus résistantes ; l'inconvénient réside dans la lenteur du cycle (une étape supplémentaire de chargement de la matière). Le moulage sous pression à chambre froide est le procédé de prédilection pour les alliages d'aluminium et domine le secteur automobile.
| caractérisation | moulage sous pression en cellule chaude (métallurgie) | moulage sous pression en chambre froide (métallurgie) |
|---|---|---|
| Point de fusion | À l'intérieur de la machine | Four indépendant |
| cycle de production | Très rapide (plus de 15 fois par minute) | Plus lent (y compris le remplissage) |
| Alliages compatibles | Zinc, magnésium, étain, plomb (à bas point de fusion) | Aluminium, cuivre, magnésium (point de fusion élevé) |
| pression d'injection | Faible (1 000 à 5 000 psi) | Très élevée (1 500 à 25 000+ psi) |
| Dimensions des pièces | Petites et moyennes | Pièces complexes de grande taille |
| Points forts | Très efficace, faible coût unitaire | Matériau souple et plus résistant |
4. Variantes du procédé de moulage sous pression
À partir de ces deux grandes catégories, le secteur a développé diverses variantes de procédés, chacune visant à résoudre des problèmes spécifiques : certaines concernent les porosités, d’autres le traitement thermique, d’autres encore la densité des défauts. Nous allons les analyser une à une afin de vous aider à déterminer quel procédé correspond réellement à vos pièces.
4.1 Moulage sous haute pression
Le moulage sous haute pression est le procédé de fabrication d'alliages d'aluminium le plus répandu, et les machines à chambre froide sont presque toutes de type HPDC. La pression de remplissage est extrêmement élevée, atteignant généralement 1 000 à 25 000 psi (environ 7 à 172 MPa), le poinçon injecte le métal dans la cavité du moule à une vitesse élevée comprise entre 0,5 et 10 m/s ; l'ensemble du processus de remplissage ne dure que quelques dizaines de millisecondes.
C'est précisément pour cette raison que les principaux atouts de l'HPDC sontTrès rapide, cadence très élevée, capable de réaliser des parois ultra-minces de l'ordre de 0,5 mm, le coût unitaire est réduit au minimum grâce à la production en grande série. Son inconvénient est également évident : le remplissage rapide du moule favorise la formation de poches d'air, ce qui entraîne la présence de minuscules pores à l'intérieur de la pièce moulée,Il n'est généralement pas possible d'effectuer un traitement thermique de mise en solution T6.(À haute température, les gaz présents à l'intérieur se dilatent et provoquent la formation de bulles). Si vos pièces sont des pièces structurelles ou sous pression et qu'elles doivent subir un traitement thermique, le HPDC n'est peut-être pas la solution la plus adaptée.
4.2 Moulage à basse pression
La pression de remplissage en moulage sous basse pression n'est que de 0,08 à 0,1 MPa, ce qui est bien inférieur à celui du procédé HPDC. Le métal en fusion est " poussé " de manière régulière, de bas en haut, dans la cavité du moule à l'aide de la pression atmosphérique, à l'intérieur d'un creuset hermétique et le long d'un tube de remontée ; ce procédé relève deRemplissage en écoulement laminaire, ce qui évite que le gaz ne soit entraîné par le remplissage à grande vitesse.
Le résultat est une pièce mouléeDense, peu poreux, pouvant être renforcé par traitement thermique (T6), et présente de meilleures propriétés mécaniques globales. Il convient aux pièces soumises à des exigences élevées en matière d'étanchéité à l'air et de résistance à la pression, telles que Pièces moulées en aluminium telles que des jantes de voiture, des supports de batteries pour véhicules à énergie nouvelle et des carters de moteurs électriques . En contrepartie, le rythme de production est plus lent que celui de HPDC et le coût unitaire est légèrement plus élevé.
4.3 Moulage par gravité
La coulée par gravité ne repose pas sur la haute pression, mais surLa force de gravité du métal en fusionLe métal s'écoule dans la cavité du moule par la buse d'injection, ce qui permet d'utiliser un équipement simple, de réduire la consommation d'énergie et de limiter la quantité d'air emprisonné. Ce procédé est généralement associé à l'utilisation de noyaux en sable pour le moulage de cavités internes complexes.
Le moulage par gravité convient aux pièces structurelles présentant une épaisseur de paroi moyenne, produites en séries moyennes et pour lesquelles la qualité interne doit répondre à des exigences élevées, telles queBloc-moteur, culasse, carter de boîte de vitesses, carter de pompeetc. Sa précision et la qualité de sa surface sont légèrement inférieures à celles du moulage sous pression, mais les coûts de moules et les investissements en équipement sont plus flexibles, ce qui en fait un choix courant pour les petites et moyennes séries.
4.4 Moulage sous pression sous vide
Le moulage sous pression sous vide consiste à ajouter une étape de mise sous vide au procédé HPDC : avant le remplissage du moule par le métal en fusion, on utilise un groupe de pompes à vide à plusieurs étages pour Mettre la cavité du moule sous vide à moins de 50 mbar en moins de 2 secondes, afin de réduire la teneur en gaz dans la cavité de plus de 90%, puis procéder à l'injection.
Cela résout définitivement le problème récurrent du " remplissage rapide avec inclusion d'air ". Pièces moulées sous pression sous videLa densité augmente de 8 à 121 TP3T, la résistance à la traction peut atteindre plus de 300 MPa et l'allongement est porté à 8 à 151 TP3T., dont les propriétés mécaniques sont proches de celles des pièces forgées et qui peut subir un traitement thermique. Son utilisation s'est étendue des blocs-moteurs et carters de boîte de vitesses traditionnels àPlateaux pour batteries destinées aux énergies nouvelles et carters de compresseurs aéronautiques soumis à une exigence d'étanchéité à l'air ≤ 0,05 mbar·L/set autres composants haut de gamme. Cela implique toutefois une plus grande complexité et un coût plus élevé des équipements.
4.5 Moulage sous pression par extrusion (forgeage à chaud)
Le moulage par extrusion peut être considéré comme une combinaison de " moulage sous pression " et de « forgeage » : lors de la phase de solidification et de cristallisation du métal en fusion, on applique 50 à 100 MPa une pression mécanique élevée et une prolongation du temps de maintien de la pression de 30 à 60 secondes, permettant d'obtenir un véritableDensification par forgeage à chaud en phase liquide.
Les pièces moulées ainsi obtenues présentent une structure dense et homogène,La porosité est inférieure à 0,11 TP3T et la densité structurelle est supérieure à 99,51 TP3T, dont les propriétés mécaniques sont supérieures de 30 à 50 % à celles du moulage sous pression traditionnel, avec une résistance à la traction pouvant atteindre 350 à 400 MPa ; il peut en outre subir un traitement thermique T6/T7, ce qui multiplie par 3 à 5 sa durée de vie en fatigue. Il est particulièrement adapté àRotules de direction, bras de suspension, étriers de frein... ainsi que les pièces structurelles de sécurité, pour lesquelles le recours à la " coulée au lieu du forgeage " permet de réduire considérablement les coûts.
4.6 Moulage sous pression semi-solide (moulage par réaction)
Le principe fondamental du moulage sous pression semi-solide consiste à contrôler d'abord la pâte métallique à 40~60% Taux de phase solideà l'état " semi-solide ", puis le moule est rempli par écoulement laminaire. La faible viscosité de la pâte et son écoulement régulier permettent d'éviter fondamentalement la formation de turbulences et l'emprisonnement d'air.
Son effet est le suivant :Réduction du taux de formation de bulles de 80% ou plus, diminution des défauts de retrait de 60% et contrôle de la porosité à 0,5% ou moins, ce qui permet d'obtenir une structure cristalline à grains fins sphériques non dendritiques (grains de 50 à 100 μm) et d'améliorer l'isotropie du matériau. Après fusion sous vide, la densité peut atteindre 99,91 % ou plus, ce qui permet de l'utiliser pourBlocs de vannes hydrauliques, carters de transmission haute performanceainsi que les composants clés soumis à des exigences élevées en matière de densité et de résistance à la fatigue.
5. Choix des matériaux et des nuances pour le moulage sous pression
Le choix du matériau détermine directement les propriétés mécaniques, le poids, la résistance à la corrosion et le coût des pièces. Le moulage sous pression utilise principalement des métaux non ferreux, les trois grandes familles que sont l'aluminium, le zinc et le magnésium occupant une place prépondérante.
| fabrication | Notes communes | Caractéristiques principales | application typique |
|---|---|---|---|
| aluminium | A380 / ADC12 | Performances globales les plus équilibrées, bonne fluidité, excellent rapport qualité-prix | Supports de moteur, carters de boîte de vitesses, boîtiers électroniques, outils électriques |
| A390 | Résistant à l'usure et aux vibrations, dur et cassant, spécialement conçu pour les carters de moteur | Bloc-moteur, bloc de soupapes et carter de pompe d'un moteur automobile | |
| A360 | Meilleure résistance à la corrosion et à la pression, mais un peu plus difficile à couler | Composants navals, boîtiers de télécommunications, pièces destinées à des environnements corrosifs | |
| alliage de zinc | Zamak 3 / Zamak 5 | Se prête particulièrement bien au moulage sous pression ; permet de réaliser des parois très fines et des détails complexes ; facile à galvaniser | Électronique grand public, quincaillerie de salle de bains, jouets, intérieur automobile |
| Zamak 2 / ZA-27 | Haute résistance (ZA-27 : résistance à la traction > 400 MPa) | Pièces à haute résistance telles que les noyaux d'outils, les douilles de roulements, etc. | |
| alliage de magnésium | AZ91D | Le métal de construction le plus léger, présentant une résistance spécifique élevée et une bonne résistance à la corrosion | Housses pour ordinateurs portables/téléphones, boîtiers d'appareils photo, volants de voiture |
| AM60B | Bonne ductilité et bonne absorption d'énergie, énergie d'impact ≥ 6 J | Armatures de sièges automobiles, supports de tableau de bord |
Pour en savoir plus sur les compromis entre les propriétés des différents alliages, vous pouvez consulter Comparaison des technologies clés du moulage sous pression du zinc et de l'aluminium .
6. Points clés de la conception des pièces moulées sous pression (expérience pratique en usine)
Les erreurs commises lors de la phase de conception se traduiront, au moment de la production en série, par des " porosités, déformations et fissures ". Voici les quatre points essentiels sur lesquels l'usine insiste sans cesse.
6.1 Pente de démoulage
Le dépouille est l'angle d'inclinaison dans le sens vertical du moule, qui facilite le démoulage. En général, un angle de 1° à 2° suffit pour améliorer l'éjection ; pour le moulage sous pression de l'aluminium, il est recommandé d'appliquer un angle de 2° de chaque côté (compte tenu de l'abrasivité de l'aluminium). L'absence de dépouille peut entraîner un collage et des rayures lors de l'éjection, voire la mise au rebut du moule.
6.2 Uniformité de l'épaisseur des parois
Les variations brusques d'épaisseur de paroi sont la principale cause des cavités, des concentrations de contraintes et des déformations. Le maintien d'une épaisseur de paroi uniforme favorise un refroidissement homogène et réduit les défauts. Le moulage sous pression permet d'obtenir des parois très fines (de 0,5 à 1,5 mm), mais les transitions entre les différentes épaisseurs doivent être progressives.
6.3 Rayon d'arrondi
Les angles vifs entraînent une concentration des contraintes. Il est recommandé d'utiliser un rayon de congé minimal de 0,4 mm, l'idéal étant 0,8 mm. Un rayon de congé trop important augmente la quantité de matière et les coûts, tandis qu'un rayon trop petit ne permet pas de dissiper suffisamment les contraintes.
6.4 Lignes de joint et contre-dépouille
Les lignes de joint doivent être aussi droites que possible, éviter les surfaces fonctionnelles et être le moins visibles possible. Les contre-dépouilles augmentent considérablement le coût des glissières et des moules ; il convient donc de les éviter autant que possible. Lors de la phase de conception, il convient d’utiliser Simulation CAE en fonderie : simulation du remplissage et de la solidification , il est possible de prévoir, avant l'ouverture du moule, l'emplacement des porosités, des retassures et des poches d'air, ce qui permet d'économiser plusieurs semaines de travail et des dizaines de milliers de yuans par rapport à une retouche après l'essai du moule.
7. Avantages et inconvénients du moulage sous pression
| avantage | inconvénients |
|---|---|
| Extrêmement efficace: haut degré d'automatisation, cycles courts, coût unitaire extrêmement bas pour la production en grande série | Coûts de moulage élevés: Les petites séries ou les prototypes ne sont pas rentables |
| Bonne précision et bonne cohérence: Les tolérances peuvent atteindre ±0,1 mm, et l'interchangeabilité entre lots est élevée | Risque de formation de bulles d'air: Le moulage à haute vitesse avec incorporation d'air constitue généralement un obstacle au traitement thermique |
| Grande capacité de moulage de pièces complexes à parois minces: épaisseur de paroi à partir de 0,5 mm | Uniquement pour les métaux non ferreux: Un point de fusion trop élevé de l'acier/du fer réduit la durée de vie du moule |
| Surface lisse: Ra 1 à 2,5 μm, ce qui permet d'éviter une deuxième opération d'usinage | Les dimensions sont limitées par le tonnage: Les pièces de très grande taille sont limitées par la force de fermeture du moule |
| Bonnes propriétés mécaniques: Le refroidissement rapide donne lieu à une structure à grains fins | Difficultés liées à la modification des moules: Une fois le moule en acier finalisé, les modifications majeures entraînent des coûts extrêmement élevés |
Conseils des professionnels :" Les porosités + l'impossibilité de traitement thermique " constituent les deux principaux inconvénients du moulage sous haute pression classique. Si vos pièces doivent être étanches ou subir un traitement thermique T6, veillez à le préciser à l'avance afin d'opter pour le moulage sous vide ou le moulage par extrusion ; sinon, les coûts liés à la mise au rebut en phase de production seront bien supérieurs à la différence de prix des moules. Pour en savoir plus sur les causes des défauts, consultezDéfauts du moulage sous pression de l'aluminium et leurs causes.
8. Secteurs d'application du moulage sous pression
- Automobile (marché principal): blocs-moteurs, carters de boîte de vitesses, carters d'huile, fusées de direction, sous-châssis ; les plateaux de batterie monoblocs de grande taille et les carters de moteurs électriques des véhicules à énergie nouvelle stimulent le développement de la moulage sous pression à très grande échelle.
- Électronique/Télécommunications: Cadres de téléphones portables, boîtiers d'ordinateurs portables, boîtiers d'appareils photo, dissipateurs thermiques et coques de blindage pour stations de base 5G.
- aérospatiale: Exige un rapport résistance/poids élevé ; utilisé pour la structure de la carrosserie, les composants du moteur et les éléments d'habillage intérieur.
- Santé: instruments chirurgicaux, boîtiers d'appareils de diagnostic, supports pour appareils de surveillance.
- Bâtiment / Quincaillerie: charnières, châssis de fenêtres, quincaillerie d'ameublement, etc.
9. Composition des coûts et optimisation du retour sur investissement
Dans le moulage sous pression, le " gros de la dépense " réside dans le moule, et non dans la pièce individuelle. Prenons l’exemple des moules pour le moulage sous pression d’alliages d’aluminium : un moule à cavité unique coûte environ 36 000 à 144 000 yuans, un moule de complexité moyenne entre 180 000 et 288 000 yuans, tandis que les moules complexes à plusieurs cavités ou destinés à des composants structurels automobiles peuvent atteindre 360 000 à 1 440 000 yuans, voire plus. La durée de vie d’un moule est comprise entre 80 000 et 200 000 cycles, ce qui représente un coût par pièce d’environ 0,36 à 3,6 yuans.
Répartition indicative des coûts : frais de conception 2 à 31 TP3T, frais de fabrication ≤ 201 TP3T, frais de contrôle 1 à 21 TP3T, frais d'essai des moules 1 à 21 TP3T (environ 21 TP3T pour les moules de plus de 800 T), maintenance après-vente : 1 à 21 TP3T, transport : 0,5 à 1,51 TP3T.
Les quatre piliers de la réduction des coûts :① Utiliser DfM (conception pour la fabricabilité) Simplifier la structure à l'avance et réduire les découpes inversées : c'est là le moyen le plus fondamental de réduire les coûts ; ② Pour les petites pièces, utiliserMoule à plusieurs cavités(environ 1,4 à 1,6 fois le prix pour les modèles à deux compartiments, environ 2,5 à 3 fois le prix pour les modèles à quatre compartiments, ce qui reste bien inférieur au coût calculé en fonction du nombre de pièces) ; ③ Il suffit d'avoir suffisamment de matériel., éviter la surconception ; ④ optimiserSystème de couléeRéduire les chutes de tige et les coûts de rognage. Pour une méthode de calcul complète, voir Calcul du coût des pièces moulées sous pression : comment déterminer le prix des pièces moulées sous pression .
10. Comment choisir un atelier de moulage sous pression fiable
C'est la partie la plus utile qui manque dans tous les articles sur les produits concurrents. En tant que professionnel, pour évaluer le niveau d'une fonderie sous pression, il faut tenir compte de ces cinq points :
- Faut-il fabriquer les moules soi-même ou faire appel à un sous-traitant ?Dans une usine où la fabrication des moules et le moulage sous pression sont intégrés, la coordination des paramètres est meilleure, la réactivité est plus rapide et la responsabilité en cas de problème est plus clairement définie.
- Disposez-vous de capacités de simulation CAE ?Les usines disposant d'une analyse des flux de moulage peuvent anticiper les défauts avant l'ouverture du moule, plutôt que de recourir à une production " par essais et erreurs ".
- Le système de contrôle qualité est-il complet ?Dispose-t-il d'un système de mesure tridimensionnelle, d'un contrôle par rayons X, d'un test d'étanchéité à l'air et d'un contrôle par échantillonnage des propriétés mécaniques ? Est-il en mesure de délivrer un rapport FAI pour la première pièce ?
- Ce procédé répond-il à vos besoins ?Disposez-vous à la fois de haute pression, de basse pression et de pression par gravité ? Est-il possible de réaliser du moulage sous vide ou du moulage par extrusion (ce qui détermine si vos pièces peuvent subir un traitement thermique) ?
- Livraison et réponse: Délais de réalisation des échantillons, délai de réponse de 48 heures, conditions de garantie après-vente.
Fondée en 2010 (son prédécesseur, l'usine de moulage Hexin, a vu le jour en 1995), la société Hexin Mould & Plastic dispose de 2 machines de moulage à basse pression, de 2 machines de moulage par gravité inclinée, de 6 machines à noyaux en sable, des machines CNC à grande vitesse et plusieurs machines d’électroérosion (EDM), et propose des services allant de la conception 3D, Production de fonte d'aluminium Un service complet, de l'usinage de précision CNC à l'emballage et à l'expédition.
11. Foire aux questions (FAQ)
Q1 : Qu'est-ce que le moulage sous pression ?
Le moulage sous pression est un procédé de formage des métaux qui consiste à injecter du métal non ferreux en fusion sous haute pression dans un moule en acier de précision, ce qui permet d'obtenir rapidement des pièces complexes de haute précision. Il se caractérise par une pression élevée, une vitesse élevée et l'utilisation de moules réutilisables.
Q2 : Quelle est la durée de vie d'un moule de moulage sous pression, en dizaines de milliers de cycles ?
Les moules de moulage sous pression en alliage d'aluminium ont généralement une durée de vie de 80 000 à 200 000 cycles, tandis que ceux en alliage de zinc peuvent atteindre 300 000 à 500 000 cycles, en fonction de la nuance d'acier du moule (H13/SKD61), de la dureté après traitement thermique (HRC 46 à 52) et de la fréquence d'entretien.
Q3 : Quelle est la différence entre le moulage sous pression à chambre chaude et à chambre froide ?
Le système d'injection à chambre chaude est immergé dans le four ; il convient aux alliages à bas point de fusion, tels que le zinc et le magnésium, et offre un cycle rapide ; le four à chambre froide est indépendant ; il convient aux alliages à haut point de fusion, tels que l'aluminium et le cuivre, et permet d'atteindre des pressions plus élevées.
Q4 : Quelles sont les nuances d'alliage d'aluminium les plus couramment utilisées pour le moulage sous pression ?
Les nuances A380 et ADC12 sont les plus couramment utilisées ; la nuance A390, résistante à l'usure, est utilisée pour les blocs-cylindres ; la nuance A360, résistante à la corrosion, est utilisée dans la construction navale et les télécommunications.
Q5 : Les pièces moulées sous pression présentent-elles des porosités ? Peuvent-elles subir un traitement thermique ?
Le moulage sous haute pression classique peut entraîner la formation de poches d'air, ce qui rend généralement impossible le traitement thermique T6 ; si un traitement thermique est nécessaire, il faut recourir au moulage sous vide ou au moulage par extrusion.
Q6 : Quel est le coût approximatif d'un moule de moulage sous pression ?
Moules à chambre unique en alliage d'aluminium : 36 000 à 144 000 yuans ; moules de complexité moyenne : 180 000 à 288 000 yuans ; moules complexes à plusieurs chambres ou pièces automobiles : 360 000 à 1 440 000 yuans et plus.
Source des données :Les paramètres techniques et les références des matériaux mentionnés dans le présent document sont tirés de sources officielles publiques et de l'expérience pratique acquise par Hexin Moulding sur le terrain. Les prix indiqués correspondent à une fourchette de référence pour le marché chinois pour les années 2025 à 2026 ; les conditions définitives sont celles convenues entre le client et le fournisseur.