Moulage sous pression et moulage par injection : principales différences
Auteur :H.K.X Publié le :2026-09-24 Catégorie :Le blog Vues :2675
Résumé :
Le moulage sous pression et le moulage par injection : à première vue, les deux consistent à " injecter un matériau fondu dans un moule puis à le refroidir pour lui donner sa forme ", mais l’un utilise un métal à 700 °C, tandis que l’autre utilise du plastique à 200 ou 300 °C. Cette simple différence de matériau a un effet domino qui oriente les moules, la pression, la précision, les coûts et les applications dans des directions totalement différentes. Cet article décompose les principales différences entre ces deux procédés en dimensions quantifiables, afin de vous aider à déterminer d’un seul coup d’œil quelle méthode convient le mieux à vos pièces.
Catalogue d'articles[Caché]
- 1. En un mot : la qualité des matériaux fait toute la différence
- 2. Tableau récapitulatif comparatif des principaux paramètres
- 3. Explication détaillée des cinq principales différences
- 4. Coûts et volumes : seuil de rentabilité
- 5. Comment choisir : la méthode de décision en quatre étapes
- 6. Idées reçues courantes
- 7. Foire aux questions
1. En un mot : la qualité des matériaux fait toute la différence
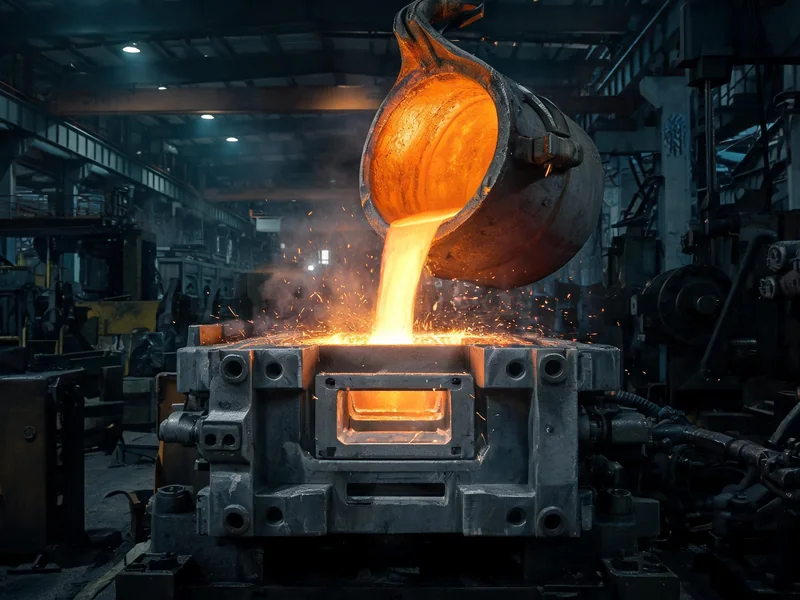
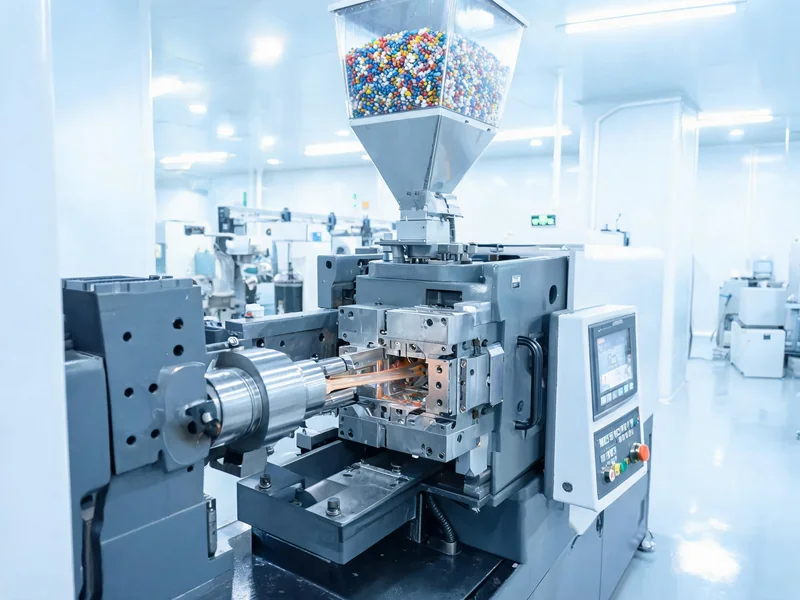
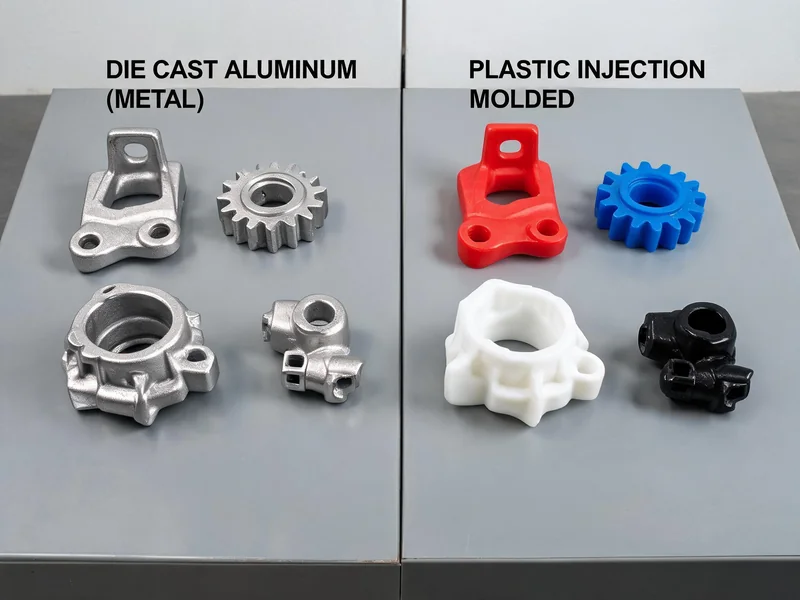
Le moulage par injection (Injection Molding) consiste à injecter du plastique fondu dans un moule en acier, tandis que le moulage sous pression (Die Casting) consiste à injecter du métal fondu dans un moule en acier. Les moules et les principes semblent presque identiques, mais ce sont les propriétés des matériaux qui déterminent toutes les différences qui en découlent :
- temp : L'aluminium ne fond qu'à environ 700 °C, tandis que le polycarbonate (PC) est moulé par injection entre 280 et 320 °C. En raison des températures élevées atteintes par le métal, les moules de moulage sous pression doivent être fabriqués en acier à moules résistant à la chaleur.
- Performances : Les différences après moulage sont encore plus marquées : le module d'élasticité des pièces moulées par injection n'est que de 1,3 à 2,4 GPa, tandis que les pièces moulées sous pression en alliage d'aluminium atteignent 45 à 71 GPa.
- Suite : Les pièces en plastique sont souvent prêtes à l'emploi dès leur moulage par injection, tandis que les pièces métalliques moulées sous pression nécessitent généralement des opérations d'usinage supplémentaires, telles que le fraisage ou le meulage, pour finir les surfaces critiques.
Par conséquent, le choix entre " moulage sous pression ou moulage par injection " n’a jamais été une question de préférence technique, mais plutôt Problème sur les besoins en matériaux .
2. Tableau récapitulatif comparatif des principaux paramètres
Commençons par présenter les chiffres les plus significatifs ; chaque section suivante s'articulera autour de ce tableau :
| dimension (math.) | Moulage sous pression (Die Casting) | Moulage par injection (Injection Molding) |
|---|---|---|
| Ingrédients | Lingots de métaux : aluminium / zinc / magnésium | Granulés de plastique thermoplastique |
| Température de fusion | 390 à 700 °C (environ 700 °C pour l'aluminium) | 180 à 400 °C |
| pression d'injection | 35 à 140 MPa | 60 à 180 MPa |
| Température du moule | 150 à 300 °C | 20 à 150 °C |
| Durée du cycle | 20 à 60 secondes | 30 à 120 secondes |
| Épaisseur minimale de la paroi | 1,0 mm | 0,5 mm |
| Précision dimensionnelle | Environ ±0,05 mm / 100 mm | Usine ±0,1 mm, précision ±0,025 mm |
| module d'élasticité | 45 à 71 GPa | 1,3 à 2,4 GPa |
| Matériaux du moule | Acier à moules résistant à la chaleur (H13, etc.) | Acier à outillage standard (coût relativement faible) |
3. Explication détaillée des cinq principales différences
3.1 Température et charge thermique : les moules de moulage sous pression doivent " résister à la chaleur "
C'est là la différence la plus fondamentale. moulage sous pression L'aluminium en fusion, dont la température avoisine les 700 °C, vient sans cesse enduire la cavité du moule. Ce dernier doit donc à la fois résister aux hautes températures, à la fatigue thermique et à la fissuration thermique. C'est pourquoi on utilise généralement un acier à moules pour travail à chaud, tel que le H13, associé à un système de refroidissement permettant de maintenir la température du moule entre 150 et 300 °C. La température du moule en moulage par injection ne nécessite que 20 à 150 °C, ce qui représente une charge thermique bien moindre, ce qui réduit d’autant les contraintes liées au choix des matériaux pour le moule.
3.2 Pression et remplissage : une injection rapide à haute pression et une injection à débit constant à basse pression
La pression d'injection lors du moulage sous pression peut atteindre 35 à 140 MPa, afin que le métal en fusion remplisse la cavité en un temps extrêmement court et pour pallier la solidification rapide ; la pression d'injection est de 60 à 180 MPa, bien que la pression absolue soit plus élevée, le plastique présente une bonne fluidité et refroidit lentement ; c'est donc " la basse pression qui permet de mieux contrôler les formes complexes ". La nature de ces deux types de pression est différente : l'une permet de contrer la solidification rapide à haute température du métal, tandis que l'autre permet de contrer la viscosité du plastique.
3.3 Investissement dans les moules : le moulage sous pression est plus coûteux, mais la logique en matière de durée de vie est différente
Moulé sous pression Fabrication de moules Les coûts et le moulage par injection ne jouent pas dans la même catégorie. Un exemple de comparaison : pour une même pièce, un moule de moulage sous pression d'aluminium coûte environ $32,000, moules d'injection en nylon d'environ $18,000. La valeur des moules de moulage sous pression réside dans l'acier résistant à la chaleur, le traitement de surface et la conception plus complexe des systèmes d'éjection et de refroidissement ; cependant, ils s'adressent à un secteur totalement différent, celui de la " production en grande série de pièces métalliques ". Pour plus de détails sur la structure des moules de moulage sous pression, vous pouvez consulter Conception de moules pour le moulage sous pression de l'aluminium Un article.
3.4 Précision et épaisseur des parois : le moulage par injection permet d'obtenir des pièces plus fines et plus précises
En termes de précision du " démoulage direct ", le moulage par injection présente un avantage : la précision du moulage par injection commercial est d'environ ±0,1 mm, celle du moulage par injection de précision peut atteindre ±0,025 mm, tandis que celle du moulage sous pression est d'environ ±0,05 mm/100 mm. En ce qui concerne l'épaisseur de paroi, le moulage par injection peut descendre jusqu'à 0,5 mm, en moulage sous pression, en raison de la fluidité du métal et des contraintes de solidification, la taille minimale 1,0 mm Pour commencer. Mais il faut ajouter ici une réalité du secteur : les surfaces critiques des pièces moulées sous pression (surfaces d'étanchéité, alésages d'assemblage) dépendent généralement aussi de Usinage CNC Avec une deuxième opération de finition, la précision finale n'a rien à envier à celle du moulage par injection.
3.5 Propriétés mécaniques : la résistance des métaux constitue un fossé infranchissable pour les plastiques
C'est là la différence la plus insurmontable entre les deux. Le module d'élasticité des pièces moulées sous pression en alliage d'aluminium est compris entre 45 et 71 GPa, tandis que celui des plastiques techniques n'est que de 1,3 à 2,4 GPa — soit un écart de plusieurs dizaines à plusieurs centaines de fois. Si vos pièces doivent supporter des charges, résister à la torsion, assurer la conduction thermique ou électrique, ou encore résister à des températures élevées, le moulage sous pression est la seule option envisageable ; si vous recherchez simplement " légèreté, faible coût et formes complexes ", le moulage par injection offre un rapport qualité-prix nettement supérieur.
4. Coûts et volumes : seuil de rentabilité
Pour que le calcul économique soit clair, il faut le replacer dans une perspective de production en série. Prenons un exemple concret de comparaison : pour une même pièce, la version en aluminium moulé sous pression pèse 520 grammes, avec un coût de moule de $32 000 et un coût unitaire de $5,20 ; la version en nylon moulé par injection présente un coût de moule de $18 000 et un coût unitaire de $2,80. Sur la base d’une production annuelle de 2 000 pièces, le coût annuel du nylon s’élève à 23 600 $, contre 42 400 $ pour l’aluminium moulé sous pression — à faible volume de production, le moulage par injection l’emporte haut la main. La raison en est que l’investissement initial plus élevé dans le moule de moulage sous pression ne peut être amorti à petite échelle.
Mais à mesure que les volumes augmentent, la courbe s'inverse : dans le coût unitaire du moulage sous pression, une part importante est liée aux matériaux et à l'usinage, tandis que celui des pièces moulées par injection dépend fortement de l'amortissement des moules. D'après l'expérience du secteur, le moulage sous pression n'est généralement pas rentable en dessous de 10 000 pièces (sauf si les propriétés du métal sont indispensables), et ce n'est qu'à partir de 50 000 pièces que son coût unitaire commence à être compétitif. Ce " seuil de rentabilité " est plus élevé que celui du moulage par injection, et constitue un obstacle qu'il faut absolument prendre en compte avant de choisir un procédé.
Conseils pour la prise de décision :Volumes importants, besoin de métal, plusieurs étapes de fabrication acceptables : optez pour le moulage sous pression ; volumes importants, besoin de plastique, pièces fines et de précision : optez pour le moulage par injection ; petits volumes, structures variées : ne vous précipitez pas pour créer un moule, vérifiez d’abord si la fabrication d’échantillons ou de petites séries n’est pas plus rentable.
5. Comment choisir : la méthode de décision en quatre étapes
- Documents requis :La pièce doit-elle présenter les propriétés suivantes : résistance mécanique, conductivité thermique, conductivité électrique ou résistance à la température ? Oui → opter pour le moulage sous pression ou la fonderie ; non → opter pour le moulage par injection.
- Quantité demandée :Quelle est la production annuelle prévue ? Si elle est inférieure à 10 000 pièces et qu'il ne s'agit pas nécessairement de pièces métalliques, le moulage par injection ou la fabrication en petites séries s'avèrent souvent plus rentables.
- Précision et épaisseur de paroi :Si l'épaisseur de la paroi est ≤ 0,5 mm et qu'une structure fine est requise, le moulage par injection est la solution idéale ; en revanche, pour les pièces métalliques à paroi épaisse destinées à supporter des charges, le moulage sous pression est plus adapté.
- Tolérance de post-traitement :Est-il possible de procéder à l'usinage ultérieur des pièces moulées sous pression ? Oui, la précision maximale du moulage sous pression est même supérieure ; non, il faut privilégier le moulage par injection.
6. Idées reçues courantes
Idée reçue n° 1 : " La précision du moulage par injection est forcément inférieure à celle du moulage sous pression ".Au contraire, les tolérances de moulage par injection avec démoulage direct sont souvent plus serrées que celles du moulage sous pression (elles peuvent atteindre ±0,025 mm) ; dans le cas du moulage sous pression, la précision est obtenue grâce à des opérations d’usinage ultérieures.
Idée reçue n° 2 : " Le plastique est bon marché, donc le moulage par injection est forcément plus rentable ".C'est vrai pour les petits volumes, mais pour les pièces métalliques produites en grande série, le coût unitaire du moulage sous pression peut s'avérer plus avantageux en raison des exigences de performance qui rendent ce procédé " irremplaçable ".
Idée reçue n° 3 : " On peut passer d'un procédé à l'autre à volonté. " Ce n'est pas possible. La structure du moule, l'angle de dépouille, l'épaisseur des parois et le retrait du matériau sont totalement différents ; passer du moulage par injection au moulage sous pression revient à repenser entièrement la conception du moule.
7. Foire aux questions
Q1 : Quelle est la principale différence entre le moulage sous pression et le moulage par injection ?
Tout repose sur les matériaux : le métal en fusion pour le moulage sous pression (environ 700 °C) et le plastique en fusion pour le moulage par injection (180 à 400 °C). Cette différence détermine les variations globales en matière de résistance à la chaleur, de résistance à la pression, de précision et de coût des moules.
Q2 : Le moulage sous pression est-il plus cher que le moulage par injection ?
Oui. Le moulage sous pression nécessite une fusion très énergivore et de l'acier à moules résistant à la chaleur ; les pièces moulées doivent en outre être usinées par la suite, ce qui augmente le coût global. Le moulage par injection est moins énergivore et le coût unitaire est plus faible pour la production en grande série.
Q3 : Le moulage par injection permet-il d'atteindre la même précision que le moulage sous pression ?
C'est possible, et même avec une plus grande précision. En moulage par injection, la tolérance est d'environ ±0,1 mm pour les pièces standard et de ±0,025 mm pour les pièces de précision ; en moulage sous pression, elle est d'environ ±0,05 mm/100 mm, mais la précision des surfaces critiques peut encore être améliorée grâce à un usinage secondaire.
Q4 : Pour quels volumes de production faut-il opter pour le moulage sous pression ?
En dessous de 10 000 pièces, cela n'est généralement pas rentable (sauf si les propriétés du métal sont indispensables) ; ce n'est qu'à partir de 50 000 pièces que le coût unitaire du moulage sous pression devient compétitif, et le seuil de rentabilité est plus élevé que pour le moulage par injection.
Q5 : Le moulage par injection peut-il remplacer le moulage sous pression ?
Cela dépend de l'application. Le moulage sous pression n'est incontournable que lorsque la résistance mécanique, la conductivité thermique, la conductivité électrique ou la résistance à la température du métal constituent des exigences impératives ; dans le cas contraire, les plastiques techniques haute performance peuvent le remplacer dans de nombreux cas.