Qu'est-ce que l'usinage de précision pour les moules destinés à l'impression 3D ?
Auteur :H.K.X Publié le :2026-09-18 Catégorie :Le blog Vues :2219
Résumé :
"L'expression " moules imprimés en 3D " peut facilement laisser penser qu'une fois l'impression terminée, la production peut démarrer immédiatement. Or, la réalité du secteur est tout autre : pratiquement aucun des inserts ou des noyaux issus de la fabrication additive métallique n'est livré sans avoir subi un usinage de précision. Ce que l’on appelle " l’usinage de précision pour les moules imprimés en 3D " consiste, en clair, à utiliser des techniques soustractives telles que le fraisage CNC, la rectification, l’électroérosion (EDM) et le polissage pour transformer les pièces imprimées de l’état " brut " à l’état " prêt à l’emploi ». Cet article explique en détail les principes de cette opération, les raisons pour lesquelles elle est indispensable, les surfaces à traiter et les tolérances à respecter.
Catalogue d'articles[Caché]
- 1. Concept : fabrication mixte, répartition des tâches entre la fabrication additive et la fabrication soustractive
- 2. Pourquoi les moules imprimés en 3D doivent-ils faire l'objet d'un usinage de précision ?
- 3. Surfaces critiques nécessitant un usinage de précision
- 4. Indicateurs clés : tolérances et rugosité de surface
- 5. Aperçu des procédés de post-traitement courants
- 6. Choix des matériaux : H13 / 420 / cuivre
- 7. Pourquoi les moules à refroidissement par conformation dépendent-ils davantage de l'usinage de précision ?
- 8. Comment choisir un prestataire de services
- 9. Foire aux questions
1. Concept : fabrication mixte, répartition des tâches entre la fabrication additive et la fabrication soustractive
L'usinage de précision destiné à la fabrication de moules pour l'impression 3D ; en termes techniques, on parle de Fabrication mixte ——Intégrer la fabrication additive (c'est-à-dire l'impression 3D métallique / la fusion sélective par laser (SLM)) et la fabrication soustractive (fraisage et rectification CNC) au sein d'un même processus.
La répartition des tâches entre les deux est très claire : L'impression 3D est chargée de la " forme " , ce qui permet de réaliser ce que le perçage traditionnel ne permet tout simplement pas de faire Canaux de refroidissement adaptés à la forme , moulage en une seule opération avec canaux d'injection intégrés et cavités de forme irrégulière ; L'usinage de précision est garant de la " précision " , elle permet d'obtenir, sur les surfaces qui déterminent réellement la fonctionnalité du moule (surfaces de séparation, trous de positionnement, rainures d'étanchéité), les tolérances et l'état de surface exigés par les plans. En un mot : la fabrication additive offre la liberté, tandis que la fabrication soustractive offre la précision.
Le procédé le plus courant est le suivant :" Impression — Finition ": On commence par imprimer une pièce moulée « quasi-finie » avec une marge de surépaisseur, puis on utilise une machine CNC pour usiner les surfaces critiques avec la tolérance requise. Cette approche combinée est déjà largement utilisée dans les moules d'injection, moulage sous pression sur des moules à forte valeur ajoutée, tels que les moules d'injection et les moules de moulage par soufflage.
2. Pourquoi les moules imprimés en 3D doivent-ils faire l'objet d'un usinage de précision ?
Beaucoup de personnes qui découvrent la fabrication additive se posent la question suivante : l'impression 3D n'est-elle pas censée être un procédé de " formage net " ? La réponse est la suivante : l'impression 3D métallique est un procédé de " formage quasi net ", et non de " formage net ". Les pièces issues de l'impression présentent trois défauts inhérents qui les rendent inutilisables directement comme moules :
- Rugosité des stries :Le SLM consiste à empiler couche par couche de la poudre métallique en la faisant fondre ; la surface présente naturellement des stries en escalier, et la rugosité à l'état brut se situe généralement entre Ra 12,5 µm environ, ce qui est bien loin de la valeur Ra de 0,8 µm requise pour la cavité.
- Précision de localisation insuffisante :La précision d'impression est généralement comprise entre ±0,05 et 0,1 mm, tandis que les surfaces de séparation des moules et les alésages des goupilles de positionnement exigent souvent une précision inférieure à ±0,01 mm.
- Micropores et contraintes résiduelles :Le processus d'impression peut laisser des microporosités et des contraintes internes, qu'il est nécessaire d'éliminer ou de contourner par des techniques telles que l'isostatique à chaud (HIP), le traitement thermique et l'usinage ultérieur.
Ainsi, la véritable valeur ajoutée des " moules imprimés en 3D " ne réside pas dans le fait de supprimer l'usinage, mais plutôt dans Se démarquer grâce à des systèmes de refroidissement complexes et des structures légères impossibles à réaliser dans la fabrication traditionnelle, puis pallier les lacunes en matière de précision par un usinage de précision . Ce n'est qu'en comprenant cela que l'on peut véritablement maîtriser cet art.
3. Surfaces critiques nécessitant un usinage de précision
Toutes les faces d'une pièce imprimée ne nécessitent pas une finition de précision. Les surfaces qui nécessitent réellement une intervention par usinage CNC ou par meulage sont celles dont " le fonctionnement repose sur le contact et l'ajustement " :
| Types de surfaces | correspond à l'anglais -ity, -ism, -ization | Exigences types |
|---|---|---|
| Surface de séparation / Surface de fermeture | Facteurs déterminants pour la précision d'assemblage des moules et la formation des bavures | Haute planéité, Ra ≤ 0,8 µm |
| Trous de positionnement / Trous pour colonnes de guidage | Alignement des matrices supérieure et inférieure | ±0,005 à 0,01 mm |
| Surface de moulage de la cavité / du noyau | Facteurs déterminants pour l'aspect du produit et le démoulage | Ra 0,2 à 0,8 µm (poli) |
| Rainure d'étanchéité / Surface d'étanchéité | Étanchéité des circuits d'eau de refroidissement et d'huile | Ra ≤ 0,8 µm, étanchéité à l'air requise |
| Filetage / Orifice de fixation | Compatibilité avec les pièces standard | Précision standard des filetages |
| Plan de référence / Plan de serrage | Référence de positionnement pour les opérations suivantes | Planéité, parallélisme |
Conseils des professionnels : Il est essentiel de prévoir une marge de finition pour les pièces imprimées en 3D. Si cette marge est trop importante, les avantages de l'impression sont perdus ; si elle est trop faible, les défauts de surface ne pourront pas être corrigés. En général, on prévoit une marge de 0,3 à 0,5 mm pour les surfaces critiques, mais cela dépend du matériel d'impression et des étapes de traitement ultérieures.
4. Indicateurs clés : tolérances et rugosité de surface
L"" amélioration » que permet l'usinage de précision est illustrée de manière intuitive par deux chiffres. Le tableau ci-dessous compare les écarts de capacités entre la fabrication additive et l'usinage de précision :
| norme | Impression 3D métallique (état d'impression) | Après usinage de précision CNC |
|---|---|---|
| Précision de positionnement/dimensions | ±0,05 à 0,1 mm | ±0,005 à 0,01 mm |
| Rugosité de surface Ra | ≈ 12,5 µm | Fraisage de précision : 1,6 µm / Rectification : 0,4 µm / Finition miroir : 0,2 µm |
| Contexte d'utilisation | Surfaces brutes non critiques | Surface de séparation, guidage, étanchéité, surface de moulage |
Pour passer d’une rugosité de Ra 12,5 µm à Ra 0,2 µm, il faut souvent passer par plusieurs étapes : fraisage grossier pour éliminer l’excédent de matière → fraisage de précision jusqu’à Ra 1,6 µm → meulage jusqu’à Ra 0,4 µm → polissage jusqu’à une finition miroir de Ra 0,2 µm. À chaque fois que la rugosité diminue d’un niveau, le temps de travail augmente sensiblement, c’est pourquoi Ne consacrer des efforts qu'aux surfaces qui nécessitent réellement une finition lisse , constitue une stratégie essentielle pour maîtriser les coûts.
5. Aperçu des procédés de post-traitement courants
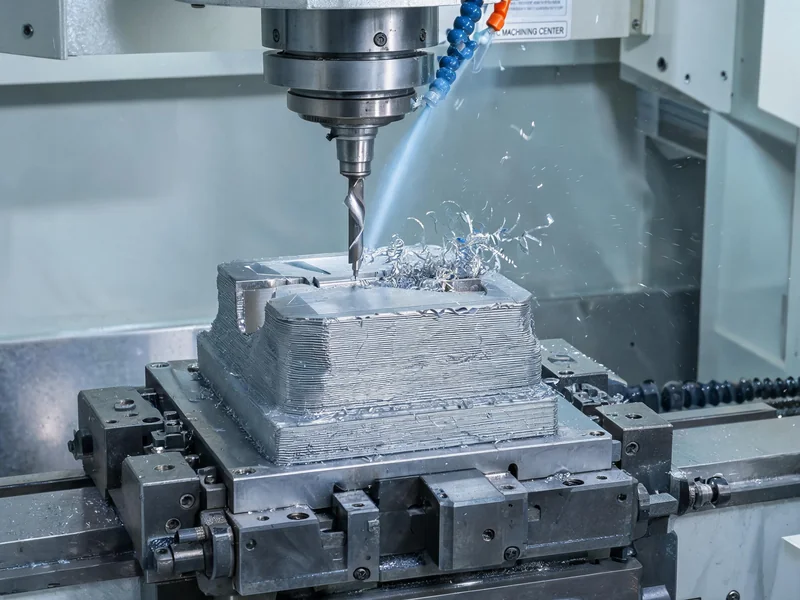
L'usinage de précision des moules imprimés en 3D ne se résume pas à une seule étape, mais constitue toute une " chaîne de post-traitement ". Parmi les étapes courantes, on peut citer :
- Fraisage / tournage CNC :Les principales sources de précision sont l'usinage des plans de joint, des alésages, des rainures, des filetages et des faces d'extrémité.
- Broyage :Pour les surfaces de précision nécessitant une planéité, un parallélisme et un rugosité inférieure à Ra 0,4 µm.
- EDM (électroérosion) :Usinage de rainures profondes et étroites, d'angles vifs et de retouches locales sur des matériaux durs ; particulièrement utile après la trempe des pièces imprimées.
- Ponçage / Polissage :Obtenir une finition miroir de Ra 0,2 µm sur la surface de moulage afin d'améliorer le démoulage et l'aspect de la surface du produit.
- Sablage / Grenaillage :Harmoniser les textures des surfaces non critiques et éliminer les bavures.
- HIP (pressage isostatique à chaud) :Fermer les micropores internes afin d'améliorer la densité et la résistance à la fatigue.
- Traitement thermique :H13 : généralement trempé à 860 °C + double recuit à 520 °C, pour atteindre une dureté de 48 à 56 HRC.
Un fournisseur fiable organisera ces étapes selon les exigences fonctionnelles des pièces pour établir un processus de fabrication clair, plutôt que de se contenter de " faire quelques passages de fraisage au hasard après l'impression ".
6. Choix des matériaux : H13 / 420 / cuivre
Le choix des matériaux pour les inserts de moules imprimés en 3D repose essentiellement sur les principes applicables aux aciers à moules traditionnels, à la seule différence qu’ils se présentent sous forme de poudre :
| fabrication | Dureté (après traitement thermique) | Scénarios applicables |
|---|---|---|
| H13 – Acier à outils pour travail à chaud | 48 à 56 HRC | Normes industrielles pour les moules de moulage sous pression et d'injection, résistance à la fatigue thermique et à la fissuration thermique |
| Acier inoxydable 420 | Environ 48 à 52 HRC | Moules résistants à la corrosion destinés aux secteurs médical, alimentaire, etc. |
| C18150 Alliage de cuivre | Plus faible (priorité à la conductivité thermique) | Inserts nécessitant un refroidissement important, avec un coefficient de conductivité thermique supérieur à 300 W/m·K |
Dans le cas de procédés à haute température tels que le moulage sous pression,Le H13 est le modèle de prédilection——Sa conception en alliage 5% (chrome + vanadium-molybdène), qui lui permet de conserver sa ténacité et sa résistance à la fissuration thermique même après des cycles répétés de refroidissement et de chauffage, explique pourquoi il est largement utilisé depuis longtemps dans les moules de moulage sous pression pour l'automobile de grande taille (blocs-moteurs, boîtiers de batterie). Pour en savoir plus sur la structure des moules de moulage sous pression et les points clés de leur conception de refroidissement, vous pouvez consulter Conception de moules pour le moulage sous pression de l'aluminium Un article.
7. Pourquoi les moules à refroidissement par conformation dépendent-ils davantage de l'usinage de précision ?
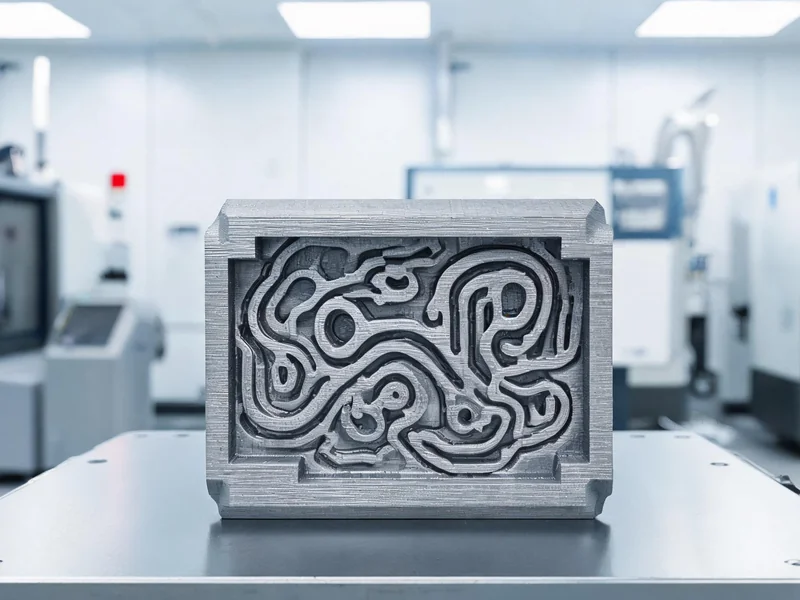
Le refroidissement conformé (Conformal Cooling) est l'application la plus réussie de l'impression 3D dans le domaine de la fabrication de moules : les canaux de refroidissement ne sont plus de simples trous droits, mais Suivre le contour de la cavité , à égale distance de la surface de moulage, ce qui permet d'évacuer la chaleur de manière uniforme. Les avantages sont très concrets : le cycle de moulage est généralement raccourci de 20% à 30%, et le gauchissement ainsi que les variations dimensionnelles des produits sont également réduits.
Mais le refroidissement par conformation, justement, Cela complique encore davantage l'usinage de précision: Le canal est très proche de la cavité, à seulement quelques millimètres. Lorsque vous usinez la ligne de joint ou la rainure d'étanchéité, si vous enfoncez trop la fraise, cela peut Percer un canal , l'ensemble de l'insert est mis au rebut. Les inserts à refroidissement conformationnel imposent donc des exigences plus strictes en matière de surépaisseur d'usinage, de trajectoires d'outils et de contrôle : une fois l'usinage terminé, il faut encore réaliser les canaux de refroidissement Essais de pression et de étanchéité, afin de garantir l'étanchéité des circuits d'eau sous haute pression à long terme. Dans la production en série, les inserts de refroidissement profilés sont généralement associés à Production de fonte d'aluminium Déboguer le processus dans son ensemble, en vérifiant l'efficacité du refroidissement et la cohérence des produits à un rythme réel.
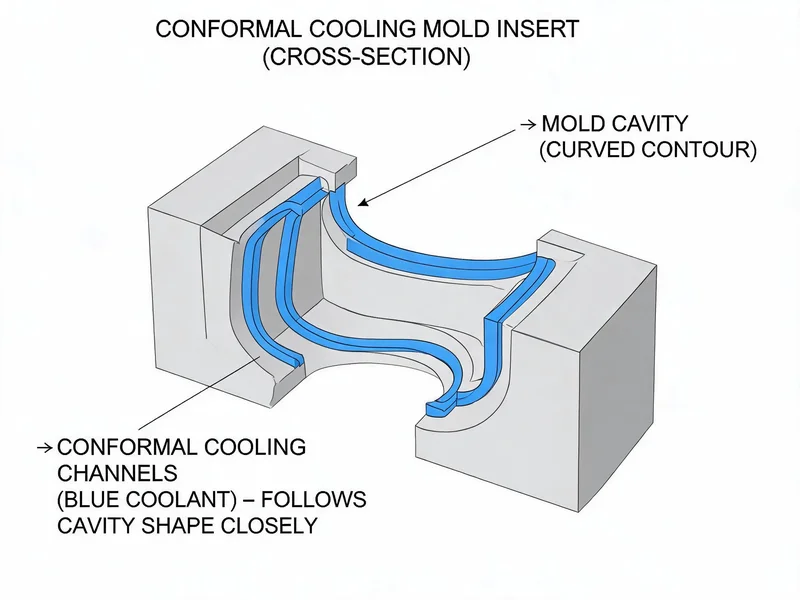
Risques clés : Lors de la conception d'inserts de refroidissement épousant la forme de la pièce, il est indispensable de " penser à l'usinage dès la conception ". Si les canaux de refroidissement, les rainures d'étanchéité, les trous d'éjecteur et les trous de fixation entrent en interférence, le risque de perforation lors de l'usinage est très élevé. Il est recommandé de procéder à une évaluation de la fabricabilité dès la phase de conception, afin de définir dès le départ les repères d'usinage et les zones d'évitement des canaux de refroidissement.
8. Comment choisir un prestataire de services
Il existe de nombreuses usines capables d'imprimer sur du métal, mais rares sont celles qui assurent également la finition. Lors du choix d'un fournisseur, il est recommandé de prêter une attention particulière aux quatre points suivants :
- S'agit-il d'une approche intégrée " additive + soustractive " :Il est préférable de confier l'impression et la finition à un seul et même prestataire, afin d'éviter les renvois de responsabilité et les échanges répétés concernant les marges.
- Avez-vous de l'expérience dans le secteur de la fabrication de moules :Seule une équipe ayant déjà travaillé sur des moules de moulage sous pression et des moules d'injection comprend la logique d'usinage des plans de joint, des angles de dépouille et des circuits de refroidissement.
- Existe-t-il un rapport d'essai complet :Données traçables relatives aux tolérances, à la dureté et à la rugosité de surface, ainsi que les rapports des essais de pression et d'étanchéité des circuits d'eau.
- Capacités en matière de traitement thermique et de HIP :Il permet d'atteindre une dureté comprise entre 48 et 56 HRC et est capable de colmater les micropores.
9. Foire aux questions
Q1 : Qu'est-ce que l'usinage de précision pour les moules destinés à l'impression 3D ?
Les pièces de moules obtenues par impression 3D font ensuite l'objet d'un usinage secondaire (CNC, rectification, électroérosion, polissage) afin d'assurer la précision et la finition requises sur les surfaces critiques ; il s'agit en substance d'un procédé de fabrication mixte alliant fabrication additive et soustraite.
Q2 : Pourquoi les moules imprimés en 3D doivent-ils encore être usinés par CNC ?
Les pièces imprimées présentent naturellement des stries (Ra d'environ 12,5 µm) et des microporosités ; leur précision n'est que de ± 0,05 à 0,1 mm, ce qui ne répond pas aux exigences d'ajustement et d'étanchéité des moules. Elles doivent donc faire l'objet d'un usinage secondaire pour atteindre une précision de ± 0,005 à 0,01 mm et un Ra inférieur à 0,8 µm.
Q3 : Quels matériaux utilise-t-on pour l'impression 3D d'inserts de moules ?
Pour le moulage sous pression et le moulage par injection, on utilise le plus souvent l'acier H13 (48 à 56 HRC) ; pour la résistance à la corrosion, l'acier inoxydable 420 ; et pour les applications nécessitant une conductivité thermique élevée, le cuivre C18150.
Q4 : En quoi l'usinage de précision des moules à refroidissement adaptatif présente-t-il des particularités ?
Les canaux de refroidissement étant proches de la cavité, il convient de contrôler l’épaisseur de la paroi pendant l’usinage afin d’éviter toute perforation des canaux ; après l’usinage, il faut également effectuer des essais de pression et d’étanchéité sur les canaux de refroidissement.
Q5 : L'usinage de précision des moules imprimés en 3D est-il coûteux ?
Le coût initial est supérieur à celui des inserts de refroidissement traditionnels, mais il est possible de rentabiliser rapidement cet investissement grâce à la réduction des cycles (20% à 30%) et à la diminution des rebuts dus à la déformation ; ce système offre un meilleur rapport qualité-prix pour la production en grande série.