Guide complet des critères de réception des moules de moulage sous pression : les 9 critères de réception, du matériau du moule au contrôle du produit fini
Auteur :H.K.X Publié le :2026-09-01 Catégorie :Le blog Vues :2226
Résumé :
Les moules de moulage sous pression constituent le " point de contrôle initial " pour la précision dimensionnelle, la qualité de surface et le rendement de production des produits. Une seule omission lors du contrôle = mise au rebut de tout le lot. Cet article, basé sur les listes de contrôle réelles utilisées en usine, répertorie de manière exhaustive les 9 grandes catégories de critères de contrôle des moules, les normes de contrôle des produits finis, les références de prix des moules ainsi que les cycles d'entretien. Il peut être directement imprimé pour être utilisé lors des contrôles sur site.
Catalogue d'articles[Caché]
- 1. Pourquoi la réception des moules de moulage sous pression détermine-t-elle le niveau maximal de qualité des produits ?
- 2. Cadre général pour la réception des moules de moulage sous pression
- 3. Contrôle visuel du moule : première étape
- 4. Contrôle de la qualité des matériaux et de la dureté des moules : un élément essentiel pour la durée de vie des moules
- 5. Type de moule, cavités et mode de production
- 7. Réception du système de coulée
- 8. Réception du système de refroidissement
- 9. Réception du système de glissières
- 10. Réception des produits moulés : vérification finale de la réception des moules
- 11. Normes relatives au traitement thermique et à l'entretien des moules
- 12. Prix indicatifs des moules de moulage sous pression
- 13. Tableau récapitulatif des critères de réception des moules de moulage sous pression
- 14. Questions fréquentes et avertissements concernant les risques
- 15. FAQ : Questions fréquentes sur la réception des moules de moulage sous pression
1. Pourquoi la réception des moules de moulage sous pression détermine-t-elle le niveau maximal de qualité des produits ?
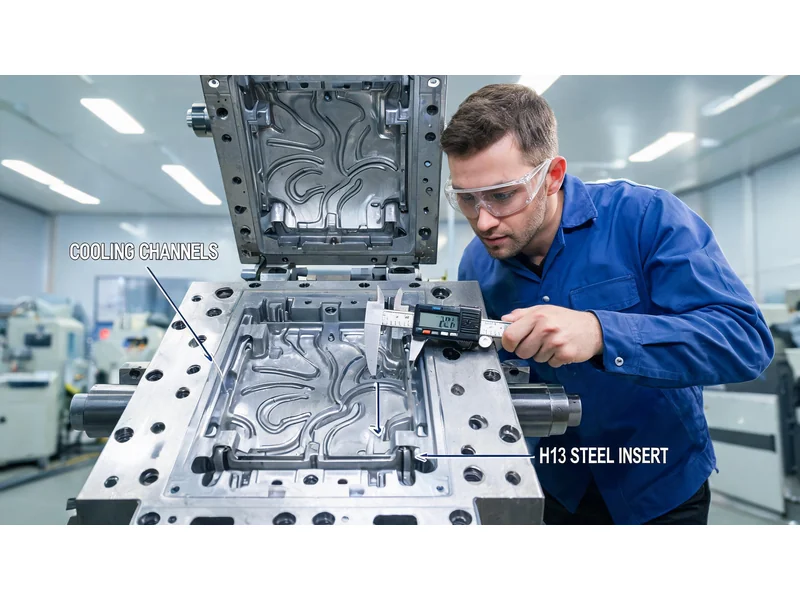
Les matériaux, la dureté, le système de refroidissement et la conception du système d'éjection d'un moule de moulage sous pression déterminent directement si le produit répondra aux exigences en matière de tolérances dimensionnelles, de qualité de surface et d'étanchéité. La réception des moules n’est pas une simple formalité : un écart de 10 mm dans l’espacement des canaux de refroidissement peut entraîner des fissures dues à la fatigue thermique, tandis qu’un diamètre de tige d’éjection inférieur de 1 mm peut provoquer une rupture et un grippage pendant la production.
Les présentes normes de réception s'appuient sur les procédures de réception réelles des usines de moulage sous pression de première ligne et couvrent l'ensemble du processus de réception, depuis le moule lui-même (9 grandes catégories de critères de contrôle) jusqu'au produit moulé (structure, aspect, autres). Chaque norme est assortie d'indicateurs quantifiables pouvant être directement utilisés pour cocher les éléments lors de la réception sur site.
Principes fondamentaux :La réception des moules = la première étape vers une livraison zéro défaut. Plus les critères de réception sont clairs, moins il y a de retouches et de réclamations.
2. Cadre général pour la réception des moules de moulage sous pression
La réception des moules de moulage sous pression se déroule en deux grandes étapes :
- Première étape : réception du moule proprement dit(9 grandes catégories) — Aspect → Matériau/dureté → Type/cavité → Méthode de fabrication → Système d'éjection → Système de coulée → Système de refroidissement → Système de glissières
- Deuxième étape : réception des produits moulés(3 grandes catégories) — Structure du produit → Aspect du produit → Autres exigences
Une fois la réception effectuée, il convient également de respecter les spécifications relatives au traitement thermique et à l'entretien afin de garantir un fonctionnement stable du moule tout au long de son cycle de vie. Pour en savoir plus, L'ensemble du processus de fabrication des moules de moulage sous pression , vous pouvez consulter les articles thématiques disponibles sur le site.
3. Contrôle visuel du moule : première étape
3.1 Dimensions et poids
| Éléments à vérifier | Critères de réception et d'inspection |
|---|---|
| Dimensions du moule | Respecter les spécifications de la presse à injection et les exigences de sécurité de production, et se conformer aux plans de conception |
| Poids du moule | Adaptée aux spécifications requises pour la presse à injection (une force de fermeture trop importante entraîne un manque de puissance, tandis qu'une force trop faible entraîne un gaspillage de capacité de production) |
3.2 Marquage des moules
- Marquer la face supérieure de chaque coffrageRéférence du moule
- Il faut ajouter un marquage sur les cartes A/BChlorure de diéthylammonium
- Étiquetage non conforme → Difficultés de traçabilité ultérieures
3.3 Surface du moule
La surface du moule ne doit présenter ni chocs importants, ni enfoncements, ni déformations, ni traces de rouille. Les défauts de surface ont une incidence directe sur l'aspect du produit et la facilité de démoulage.
4. Contrôle de la qualité des matériaux et de la dureté des moules : un élément essentiel pour la durée de vie des moules
4.1 Matériau des inserts de moule
| événement sportif | Exigences de la norme | instructions |
|---|---|---|
| Matériau des noyaux de moule | Acier pour travail à chaud de type H13 (2344 / 8407 / SKD61) | Aucune retouche de soudure n'est autorisée. |
| la documentation | Documents justificatifs requis + certificat de traitement thermique | Aucun n'est superflu |
Avertissement important :Les zones de retouche sont particulièrement sujettes aux fissures dues à la fatigue thermique. Lors de la réception, il convient de procéder à un contrôle visuel et, si nécessaire, à un contrôle non destructif, afin d'éviter toute dissimulation des retouches.
4.2 Exigences en matière de dureté
| Partie du corps | Plage de dureté | instructions |
|---|---|---|
| Moren | HRC 46 à 52 | Un certificat attestant des caractéristiques des matériaux et du traitement thermique est requis. |
| curseur | HRC 46 à 52 | Pour les zones en contact avec la colle, utiliser de l'acier pour travail à chaud ; pour les zones sans contact avec la colle, on peut utiliser de l'acier P20 ou 45# nitruré. |
| ébauche de moule | Norme LKM / Autres normes | Doit fonctionner correctement à haute température |
4.3 Critères de durée de vie des moules
| Type d'alliage | Durée de vie du moule |
|---|---|
| aluminium | 100 000 à 200 000 cycles |
| alliage de zinc | 300 000 cycles |
Une durée de vie du moule inférieure aux normes = problème au niveau du matériau ou du traitement thermique. Pour en savoir plus sur la comparaison de la durée de vie et des performances des moules selon les différents procédés de fonderie, vous pouvez consulter Guide de choix des procédés de fonderie.
5. Type de moule, cavités et mode de production
5.1 Types de moules
| Type | Critères de réception et d'inspection |
|---|---|
| Buse centrale | Respecter les exigences de qualité des produits + respecter les paramètres de la presse à injection |
| Excentricité de la buse | Doit être conforme aux spécifications requises pour les machines de moulage sous pression |
5.2 Choix du nombre de cavités du moule
| Nombre de cavités | Critères de sélection |
|---|---|
| 1 point d'acupuncture | Exigences du client / Complexité de la structure du produit |
| 2 points d'acupuncture | Équilibre entre l'offre et la demande |
| 4 points d'acupuncture | Produits en grande série et de conception simple |
| Autres | Personnalisation en fonction des besoins spécifiques |
5.3 Modes de production
| mode (de vie) | Exigences |
|---|---|
| Automatique | Les produits doivent se démouler automatiquement, ne pas adhérer au moule et pouvoir être facilement prélevés par un robot. |
| Semi-automatique | La production peut se dérouler automatiquement |
| Manuel | À utiliser en l'absence de conditions permettant une production automatisée |
6.1 Spécifications relatives aux poinçons
| Éléments à vérifier | Critères de réception et d'inspection |
|---|---|
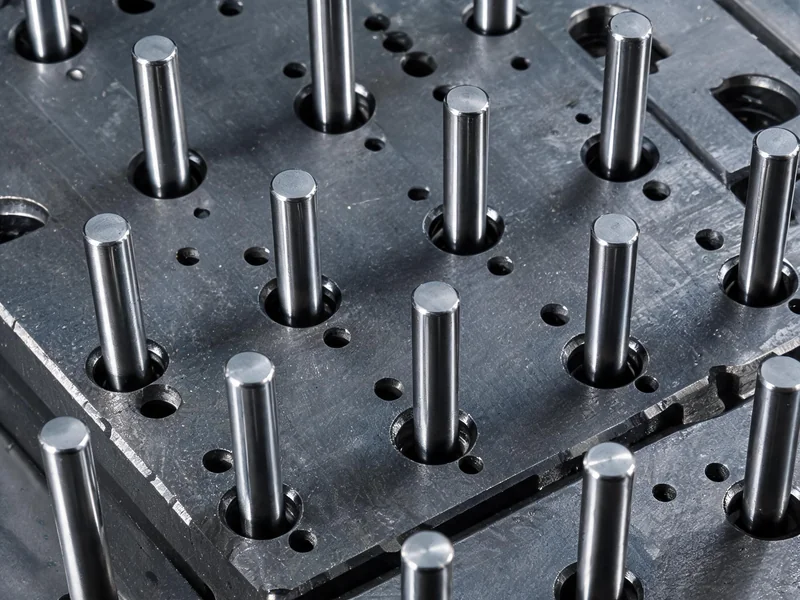
| matériau (dont qqch est fait) | Aiguilles à tête pleine en acier pour applications à haute température |
| Diamètre minimal | Au moins Φ4 mm |
| Exigences en matière de résistance aux efforts | Équilibre des forces d'éjection, fonctionnement fluide |
| Itinéraire « Top » | Le point le plus haut de l'éjecteur du produit ne doit pas être inférieur à 6 mm. |
| Sutong sort au sommet | Ne pas effectuer de « sitong dingchou » |
6.2 Retour en position initiale du système d'éjection
- Méthode standard :Retour en position initiale du dispositif de rappel
- Pour les moules de petite taille ou simples, il est possible d'utiliser des ressorts, à condition que la durée de vie du moule soit garantie.
6.3 Jeu des poinçons
| Diamètre du poinçon | Jeu d'ajustage |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Réception du système de coulée
| Éléments à vérifier | Critères de réception et d'inspection |
|---|---|
| Injection latérale | L'emplacement de la buse de coulée facilite le remplissage et la découpe |
| Fond du canal et angles | Les angles doivent être arrondis et polis ; les angles vifs sont interdits. |
| Longueur de la buse et du récipient à scories | Au moins 2 mm, profondeur appropriée |
| Dimensions de la douille de coulée | Conforme aux spécifications du piston de la presse à injection sous pression ; en cas d'incompatibilité entre la machine d'essai et la machine de production, il est nécessaire de fabriquer un manchon de coulée d'essai distinct. |
| Excentricité de la buse | Doit être conforme aux spécifications de la presse à injection |
| Section transversale de la buse d'injection | De taille appropriée, cela influe sur la vitesse de remplissage et la formation de porosités |
| cône de dérivation | Doit être refroidi séparément |
8. Réception du système de refroidissement
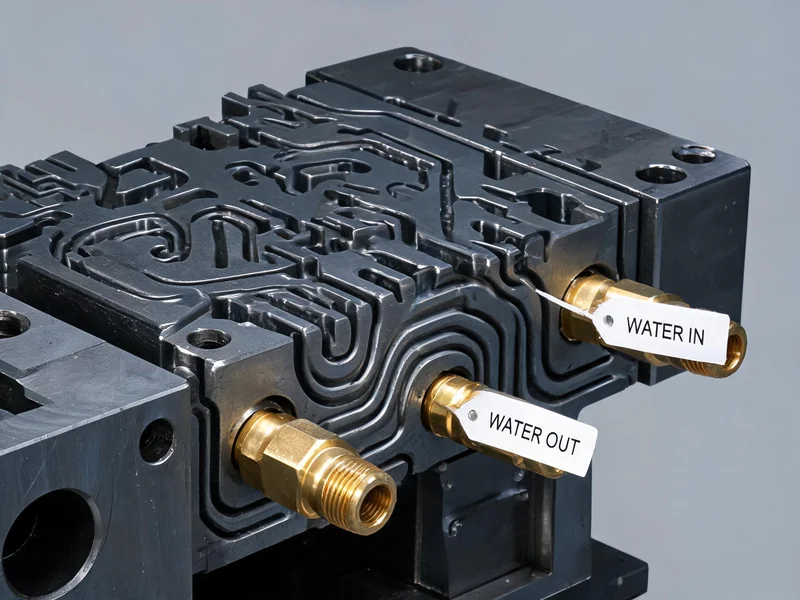
| Éléments à vérifier | Critères de réception et d'inspection |
|---|---|
| Exigences en matière de refroidissement | Le circuit d'eau permet de refroidir suffisamment le produit ; la douille de coulée et le cône de distribution doivent être refroidis séparément. |
| Espacement des canaux | L'écart entre les canaux est d'environ 40 mm |
| Distance par rapport à la cavité | Au moins 20 mm |
| Vis de poinçon | 10 mm |
| Méthodes de connexion | La buse d'eau est raccordée directement au noyau du moule,Joint d'étanchéité indisponible |
| Peréabilité des voies d'eau | Les circuits de refroidissement doivent être dégagés et ne présenter aucune fuite. |
| Marquage d'importation et d'exportation | Les points d'entrée et de sortie doivent être clairement signalés. |
| Forme des dents | Sauf demande contraire, réaliser une prothèse dentaire sur tiges. |
Indicateurs clés :Espacement des canaux de refroidissement : 40 mm ; distance par rapport à la cavité : ≥ 20 mm ; distance par rapport à la vis de l'éjecteur : 10 mm — ces trois chiffres constituent les " critères minimaux obligatoires " pour la réception du système de refroidissement.
9. Réception du système de glissières
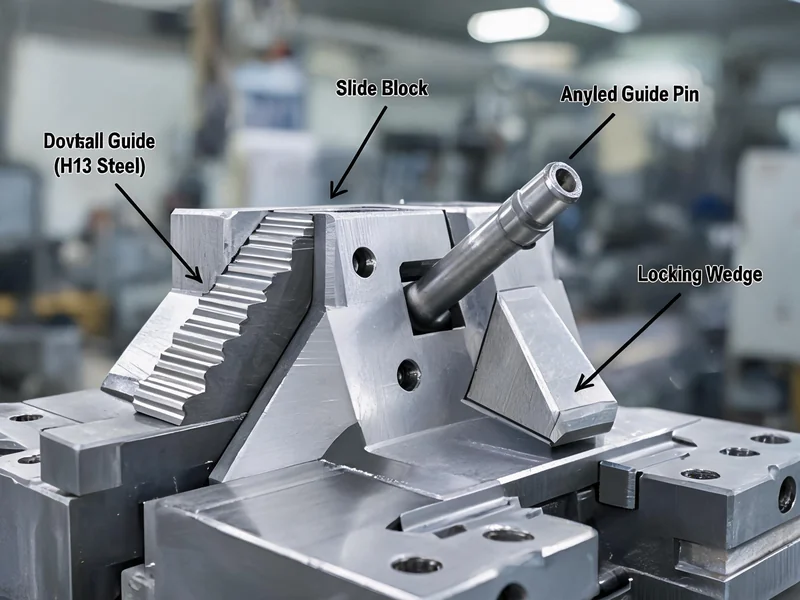
9.1 Effets des mouvements de position
| Éléments à vérifier | Critères de réception et d'inspection |
|---|---|
| Fluidité du glissement | Glisse en douceur |
| Course > 40 mm | Le mouvement doit être commandé par un vérin hydraulique et un micro-interrupteur |
| Diamètre de la colonne de guidage oblique | Au moins Φ20 mm |
| Coulisseau intérieur | Éviter autant que possible d'usiner le coulisseau intérieur |
| Longueur de la section correspondante | La partie de la glissière en contact avec la plaque de pression ne doit pas être inférieure aux deux tiers de la longueur de la glissière. |
9.2 Acier pour glissières
| Conditions | Spécifications relatives à l'acier |
|---|---|
| Présence de colle | Acier pour travail à chaud |
| Emplacement sans colle | Nitruration de l'acier P20 ou 45# |
9.3 Bac à matière et emplacements des trous
- Sous la position de travail, il faut prévoir un bac à matériaux.
- Les petits trous ne sont pas démoulés séparément : ils se déplacent avec la surface, puis sont usinés par la suite.
- Des trous de repérage doivent être prévus sur le moule
10. Réception des produits moulés : vérification finale de la réception des moules
10.1 Structure du produit
| Éléments de réception | norme |
|---|---|
| Dimensions (FAI/CPK) | Après polissage : FAI satisfait et CPK > 1,67 |
| Structure de post-traitement | Les éléments de finition qui ne sont pas réalisés sur le moule doivent être signalés avant l'ouverture du moule |
| Bords du produit | Les angles vifs ne sont pas autorisés ; R1 pour les parties saillantes, R2 pour les parties en creux |
10.2 Aspect du produit
| Type de défaut | Critères de réception et d'inspection |
|---|---|
| Motifs en relief ou ondulés | Conforme aux critères d'acceptation du client ou ne présentant aucun défaut après polissage |
| Morceaux de tissu aux bords effilochés | Facile à poncer et à usiner |
| Fissure | Interdit |
| Pores ou rétrécissements | Interdit |
| Desquamation | Ce n'est pas autorisé ; après polissage, il n'y en a pas et les exigences de résistance sont respectées. |
| Dépôts de carbone | Ce n'est pas autorisé ; les moules doivent faire l'objet d'un traitement régulier pour éliminer les dépôts de carbone. |
| coller à un moule | Interdit |
| Rupture de stock | Interdit |
10.3 Autres exigences relatives aux produits
| événement sportif | Exigences |
|---|---|
| Démoulage de trous allongés | Si les trous étroits d'un diamètre inférieur à Φ2,5 mm ne sont pas usinés directement sur le moule, mais font l'objet d'un usinage ultérieur, cela doit d'abord être validé par le SQCC + des trous de repérage doivent être usinés sur le moule. |
| surface de séparation | Éviter autant que possible les creux ; ne pas chanfreiner les bords des cadres/trous ; respecter un jeu de 0,1 mm entre les plaques A et B. |
| Panier à scories de dégazage | Il faut prévoir suffisamment de bacs à scories ; il doit également y avoir un bac à scories à l'extrémité du canal d'écoulement ; lors de la purge, éviter de diriger le flux directement vers la goulotte afin de ne pas blesser les personnes. |
En ce qui concerne le contrôle des produits finis, il est recommandé de se référer à Procédures de contrôle et critères de réception dans la production de pièces moulées en aluminium , afin de garantir l'objectivité et la fiabilité des résultats de la réception.
11. Normes relatives au traitement thermique et à l'entretien des moules
11.1 Recuit et traitement thermique
| procédure de travail | Exigences |
|---|---|
| Recuit de détente | Après l'ébauche du moule et avant la finition, il faut procéder à |
| Trempe et revenu | Il convient de contrôler rigoureusement les étapes du traitement thermique et de procéder à 3e traitement de recuit |
11.2 Fréquence d'entretien des moules
| Étapes d'entretien | Éléments de l'entretien |
|---|---|
| Après la production en série de 6 000 moules du nouveau modèle | Premier traitement de recuit de détente |
| Pour chaque lot de 10 000 moules | Traitement de recuit de détente |
| Tous les six mois environ | Démontage et nettoyage du moule (une fois) |
| périodique | Traitement anti-calaminage |
12. Prix indicatifs des moules de moulage sous pression
Le prix des moules de moulage sous pression dépend de nombreux facteurs, notamment le type d'alliage, le degré de complexité, le nombre de cavités, la nuance d'acier et le nombre de coulisseaux. Les prix indicatifs ci-dessous sont basés sur les données du marché chinois pour la période 2025-2026 et sont fournis à titre de référence pour l'évaluation des budgets d'achat.
12.1 Classification selon le type d'alliage et le degré de complexité
| Type de moule | Niveau de complexité | Fourchette de prix (USD) | Fourchette de prix (RMB) | Durée de vie (modules) |
|---|---|---|---|---|
| Moule de moulage sous pression en alliage de zinc | Simple, à une chambre | $3,000~15,000 | 22 000 à 108 000 yuans | 500 000 à 1 500 000 |
| Moule de moulage sous pression en alliage de zinc | Moyen / À plusieurs cavités | $3,000~15,000+ | 22 000 à 108 000 yuans et plus | 500 000 à 1 500 000 |
| Moule de moulage sous pression en alliage d'aluminium | Simple, à une chambre | $5,000~20,000 | 36 000 à 144 000 yuans | 20 000 à 30 000 |
| Moule de moulage sous pression en alliage d'aluminium | Complexité moyenne | $25,000~40,000 | 180 000 à 288 000 yuans | 50 000 à 80 000 |
| Moule de moulage sous pression en alliage d'aluminium | À cavités multiples et complexes | $50,000~80,000+ | 360 000 à 576 000 yuans et plus | Plus de 100 000 |
| Pièces automobiles en alliage d'aluminium (à chambre unique) | Complexité moyenne | $25,000~60,000 | 18 000 à 432 000 yuans | 80 000 à 150 000 |
| Pièces automobiles en alliage d'aluminium (4 à 8 cavités) | À cavités multiples et complexes | $80,000~200,000 | 57,6 ¥ à 1,44 million | 80 000 à 150 000 |
12.2 Coefficient de majoration du prix en fonction du nombre de cavités du moule
| Nombre de cavités | Multiplicateur de prix | instructions |
|---|---|---|
| 1 point d'acupuncture | 1x | norme de référence |
| 2 points d'acupuncture | 1,4 à 1,6x | Composants communs, pas le double |
| 4 points d'acupuncture | 2,5 à 3 fois | En raison des composants communs, ce n'est pas le quadruple |
| 8 points d'acupuncture | Plus haut | Les curseurs, le refroidissement et l'équilibrage des canaux d'écoulement entraînent une augmentation des coûts |
12.3 Répartition des coûts liés aux moules
| Éléments de coût | Part du coût total du moule | instructions |
|---|---|---|
| Frais de conception de moules | 2%~3% | Modèles grands formats : environ 21 TP3T ; modèles petits formats : environ 2,5 à 31 TP3T |
| Frais de fabrication | ≤20% | Usinage CNC, électroérosion, traitement thermique, polissage, etc. |
| Frais d'analyse | 1%~2% | Contrôle des cotes critiques, des broches en cuivre et des noyaux de matrice |
| Frais de moule d'essai (≤ 800 T) | 1%~1.5% | Moules d'une capacité inférieure à 800 tonnes |
| Frais de moule d'essai (> 800 T) | 2% | Moules de plus de 800 tonnes |
| Frais d'entretien après-vente (≤ 800 T) | 1%~1.5% | Mise au point, optimisation des performances, garantie |
| Frais d'entretien après-vente (> 800 T) | 2% | Moules de grande taille |
| frais de transport | 0.5%~1.5% | En fonction de la localisation géographique du client |
| Impôts et taxes | Environ 91 TP3T | Les frais de matériel, après déduction, sont pris en charge par l'entreprise |
12.4 Facteurs supplémentaires influençant les prix
| facteur | Impact sur les prix |
|---|---|
| Nuance d'acier : ESR H13 vs H13 standard | ESR H13 coûte entre 201 TP3T et 401 TP3T de plus par kilogramme |
| Curseur / Toit incliné | Augmentation du coût des moules de 15% à 25% + 1 à 2 semaines de temps d'essai des moules |
| Polissage miroir | Coûts supplémentaires liés aux traitements de surface et au polissage |
| Texturation/gravure | Frais supplémentaires liés au traitement des textures |
| Précision à tolérance serrée | Augmentation des coûts d'usinage et de contrôle |
Calcul rapide des prix :Moule de moulage sous pression en alliage d'aluminium (complexité moyenne, une cavité) : environ 180 000 à 288 000 ¥ ; moule pour pièces automobiles à 4 cavités : environ 576 000 à 1,44 million de ¥. Durée de vie du moule : 80 000 à 150 000 cycles, ce qui correspond à un coût amorti d'environ 0,36 à 3,6 ¥ par pièce.
Pour en savoir plus sur la stratégie permettant de trouver un équilibre entre la quantité minimale de commande pour les pièces moulées en aluminium et les frais de moule, vous pouvez consulter Questions fréquentes et délais de livraison dans les usines de moulage sous pression . En ce qui concerne l'investissement dans les moules pour la phase d'échantillonnage, il est recommandé de se référer à Analyse complète de la conception des moules de moulage sous pression de l'aluminium .
13. Tableau récapitulatif des critères de réception des moules de moulage sous pression
Le tableau récapitulatif ci-dessous regroupe l'ensemble des critères de réception des 9 grandes catégories de moules ainsi que ceux relatifs à la réception des produits finis ; il peut être imprimé directement pour être utilisé lors des réceptions sur site.
| Numéro d'ordre | Grandes catégories de réception | Éléments à vérifier | Critères de réception et d'inspection | Conforme |
|---|---|---|---|---|
| 一 | Aspect extérieur du moule | Dimensions | Conformes aux spécifications de la presse à injection et aux plans de conception | ☐ |
| poids | Conforme aux spécifications requises pour la presse à injection | ☐ | ||
| Marquage des moules | Chaque moule doit porter un numéro de moule ; les plaques A/B doivent également porter le nom du produit. | ☐ | ||
| 二 | Matériau et dureté des moules | Matériau des noyaux de moule | Acier pour travail à chaud de la classe H13 (2344/8407/SKD61), sans retouches de soudure | ☐ |
| Dureté du noyau de moule | HRC 46 à 52, avec certificat de traitement thermique | ☐ | ||
| Dureté des glissières | HRC 46 à 52 | ☐ | ||
| ébauche de moule | Norme LKM ou autre norme, fonctionnement fluide à haute température | ☐ | ||
| Durée de vie du moule | 100 000 à 200 000 moules en aluminium / 300 000 moules en zinc | ☐ | ||
| 三 | Type de moule | Buse centrale | Respect des exigences de qualité + paramètres de la presse à injection sous pression | ☐ |
| Excentricité de la buse | Conforme aux spécifications des machines de moulage sous pression | ☐ | ||
| 四 | cavité de moule | 1 point d'acupuncture | Conformément aux exigences du client | ☐ |
| 2 points d'acupuncture | La production répond aux besoins de fabrication | ☐ | ||
| 4 points d'acupuncture | La complexité de la structure du produit le permet | ☐ | ||
| Autres | Besoins particuliers | ☐ | ||
| 五 | Mode de production | Automatique | Démoulage automatique, ne colle pas au moule, manipulation aisée par le robot | ☐ |
| Semi-automatique | Capable de produire automatiquement | ☐ | ||
| Manuel | À utiliser en l'absence de condition automatique | ☐ | ||
| 六 | Système d'éjection | pointe à coudre | Acier pour travail à chaud, entièrement trempé, ≥ Φ4 mm, éjection ≥ 6 mm | ☐ |
| Retour à la position initiale | Retour en position initiale du dispositif de rappel (ressort réservé aux petits modèles) | ☐ | ||
| écart | >Φ10 : 0,04 mm / ≤Φ8 : 0,02 mm | ☐ | ||
| 七 | Système de coulée | Injection latérale | Facile à remplir et à retirer | ☐ |
| canal d'écoulement | Arrondis + polissage, sans arêtes vives | ☐ | ||
| Buse de coulée / Creuset de scories | Longueur ≥ 2 mm | ☐ | ||
| Manchon de coulée | Conforme aux spécifications du piston de la presse à injection sous pression | ☐ | ||
| Section transversale de la buse d'injection | De taille appropriée | ☐ | ||
| 八 | système de refroidissement | Exigences en matière de refroidissement | Circulation d'eau suffisante, refroidissement séparé de la buse d'injection et du cône de distribution | ☐ |
| Espacement des canaux | Espacement d'environ 40 mm, distance par rapport à la cavité ≥ 20 mm | ☐ | ||
| Méthodes de connexion | L'embout se fixe directement sur le noyau du moule, sans joint d'étanchéité | ☐ | ||
| fluidité | Les canalisations sont dégagées et ne présentent aucune fuite ; les entrées et sorties sont signalées. | ☐ | ||
| 九 | Système de glissières | Mouvements de déplacement | Glissement fluide, > 40 mm avec vérin hydraulique | ☐ |
| Colonne de guidage oblique | ≥ Φ 20 mm | ☐ | ||
| Paragraphe d'accompagnement | ≥ 2/3 de la longueur de la ligne | ☐ | ||
| Acier | Acier pour travail à chaud avec zone de collage / P20 nitruré sans zone de collage | ☐ | ||
| 十 | Structure du produit | Dimensions | FAI réussi et CPK > 1,67 | ☐ |
| Structure de post-traitement | On en sera informé avant le lancement de la production | ☐ | ||
| coins et recoins | R1 en saillie, R2 en creux, sans angle vif | ☐ | ||
| 11 | Aspect du produit | Motifs à froid / Ondulations | Conformes aux critères d'acceptation ou ne présentant aucun défaut après polissage | ☐ |
| chutes de tissu | Facile à poncer | ☐ | ||
| Fissure | Interdit | ☐ | ||
| Pores / Retraits | Interdit | ☐ | ||
| Desquamation | Interdit | ☐ | ||
| Dépôts de carbone | Interdit | ☐ | ||
| coller à un moule | Interdit | ☐ | ||
| Rupture de stock | Interdit | ☐ | ||
| Douze | le reste | surface de séparation | Pas de creux, jeu de 0,1 mm entre les panneaux A et B | ☐ |
| Panier à scories de dégazage | Il y en a suffisamment, avec des résidus à l'extrémité. | ☐ | ||
| Trous allongés | <Après usinage à Φ2,5 mm, des trous de repérage sont nécessaires | ☐ | ||
| Treize | Traitement thermique et entretien | recuit | Détensionnement après l'ébauche, puis 3 cycles de trempe et de revenu | ☐ |
| Fréquence d'entretien | Premier entretien après 6 000 moules / Recuit après 10 000 moules / Nettoyage tous les six mois | ☐ |
Vous avez besoin de services de conception et de fabrication de moules de moulage sous pression ?
Ningbo Hexin Moulding Co., Ltd. — 16 ans d'expérience dans la fonderie d'alliages d'aluminium, proposant des solutions complètes de moulage sous pression, de la conception et la fabrication des moules jusqu'à la réception des produits
Demandez conseil dès maintenant →14. Questions fréquentes et avertissements concernant les risques
Risque n° 1 : utilisation de matériaux de qualité inférieure
Utilisation du P20 en lieu et place du H13 → double vérification : contrôle de dureté + certificat de matériau. Les performances du P20 en matière de fatigue thermique sont bien inférieures à celles du H13, ce qui peut réduire la durée de vie du moule de plus de 50%.
Risque n° 2 : refroidissement insuffisant
Espacement trop important entre les canaux ou trop grande proximité par rapport à la cavité → fissuration due à la fatigue thermique. Lors de la réception, il est impératif de respecter les deux critères stricts suivants : un espacement de 40 mm et une distance de 20 mm par rapport à la cavité.
Risque n° 3 : section de liaison insuffisante du coulisseau
Alignement entre la glissière et la plaque de pression < 2/3 → glissière desserrée, bavures. Cela affecte directement les dimensions et l'aspect du produit.
Risque n° 4 : le poinçon est trop fin
Diamètre < Φ4 mm → Risque de rupture et de grippage. Interruption de la production + coûts de réparation élevés.
Risque n° 5 : dissimulation de retouches de soudure
Risque élevé de fissures dues à la fatigue thermique dans les zones de soudure de réparation → Contrôle visuel + contrôle non destructif. Les zones de soudure de réparation constituent la première cause de défaillance prématurée des moules.
Pour connaître le processus complet de sélection et d'achat de pièces moulées en alliage d'aluminium pour l'automobile, vous pouvez consulter Services de moulage sous pression et choix des pièces moulées en alliage d'aluminium . Pour en savoir plus sur les cas d'application du procédé de moulage à basse pression, vous pouvez consulter Contexte d'utilisation et applications typiques du moulage à basse pression .
15. FAQ : Questions fréquentes sur la réception des moules de moulage sous pression
Q1 : Quelle est la dureté requise pour le noyau d'un moule de moulage sous pression ?
La dureté requise pour les inserts des moules de moulage sous pression est de HRC 46 à 52, il convient d'utiliser de l'acier pour travail à chaud de classe H13 (tel que 2344, 8407, SKD61) et de fournir les certificats relatifs au matériau et au traitement thermique.
Q2 : Quel type d'acier utilise-t-on pour les moules de moulage sous pression ? Peut-on utiliser du P20 ?
Les normes relatives aux noyaux de moules exigent l'utilisation de Acier de type H13 pour cultures de climat chaud(2344/8407/SKD61). Lorsque le coulisseau comporte des zones de collage, il faut également utiliser de l'acier pour travail à chaud ; en l'absence de zones de collage, on peut utiliser de l'acier P20 ou 45# nitruré. L'acier P20 n'est pas recommandé pour les noyaux de moule.
Q3 : Quelle est généralement la durée de vie d'un moule de moulage sous pression, en dizaines de milliers de cycles ?
La durée de vie des moules de moulage sous pression en alliage d'aluminium est de 100 000 à 200 000 cycles, la durée de vie des moules de moulage sous pression en alliage de zinc peut atteindre 300 000 cycles. La durée de vie d'un moule est étroitement liée au matériau, au traitement thermique et à la fréquence d'entretien.
Q4 : Quelles sont les normes de contrôle des porosités des pièces moulées sous pression ?
Produits moulés sous pressionAucune porosité ni aucune retrécissement ne doit être présent(e); par ailleurs, aucune fissure, écaillage, accumulation de calamine, adhérence au moule ni manque de matière n'est toléré. Les marques de refroidissement ou les ondulations doivent être conformes aux critères d'acceptation du client ou disparaître après polissage.
Q5 : Quelle est la fréquence d'entretien des moules de moulage sous pression ?
Production en série du nouveau moule Après le moule 6000Un premier traitement de recuit de détente doit être effectué, puispour 10 000 moulesIl est nécessaire de procéder à un recuit de détente,Tous les six moisLes moules gauche et droit doivent être démontés et nettoyés une fois, et faire l'objet d'un décapage régulier pour éliminer les dépôts de carbone.
Q6 : Quels sont les documents justificatifs requis pour la réception d'un moule de moulage sous pression ?
Les conditions requises pour la réception des moules de moulage sous pression sont les suivantes :la documentation(Rapport sur les nuances d'acier H13 pour les applications à haute température),Certificat de traitement thermique(Rapport de dureté HRC 46 à 52),Plans de conception de moulesetFiche de contrôle des dimensionsetc.