摘要:
压铸模具是产品尺寸精度、表面质量、生产效率的"源头闸门"。一处漏检 = 批量报废。本文基于工厂实际验收清单,完整梳理 9 大类模具验收项 + 成品验收标准 + 模具价格参考 + 保养周期,可直接打印用于现场验收。
文章目录[隐藏]
1. 为什么压铸模具验收决定产品质量上限
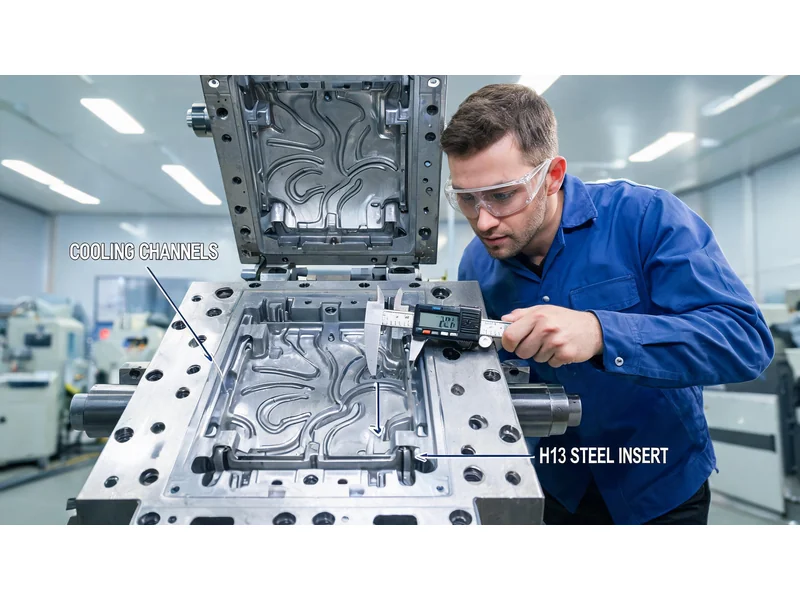
压铸模具的材质、硬度、冷却系统、顶出系统设计直接决定了产品能否达到尺寸公差、表面质量和气密性要求。模具验收不是走形式——冷却水路间距偏差 10mm 就可能导致热疲劳开裂,顶针直径少 1mm 就可能在生产中断裂卡死。
本验收标准基于一线压铸工厂的实际验收流程,覆盖从模具本体(9 大类检验项)到成型产品(结构、外观、其他)的完整验收链路。每项标准均有量化指标,可直接用于现场打勾验收。
核心理念:模具验收 = 零缺陷交付的第一道闸门。验收标准越清晰,返工和索赔越少。
2. 压铸模具验收总体框架
压铸模具验收分为两大阶段:
- 第一阶段:模具本体验收(9 大类)——外观 → 材质/硬度 → 型式/模穴 → 生产方式 → 顶出系统 → 浇注系统 → 冷却系统 → 滑块系统
- 第二阶段:成型产品验收(3 大类)——产品结构 → 产品外观 → 其他要求
验收通过后,还需遵循热处理与保养规范,确保模具在全寿命周期内稳定运行。如需了解 压铸模具制造全流程 ,可参考站内专题文章。
3. 模具外观验收:第一道关
3.1 尺寸与重量
| 检验项 | 验收标准 |
|---|---|
| 模具尺寸 | 满足压铸机规格及生产安全要求,符合设计图纸 |
| 模具重量 | 适合所要求的压铸机规格(过大锁模力不足,过小浪费产能) |
3.2 模具标示
- 每块模板 TOP 面打上模号
- A/B 板上须加打产品名称
- 标示不规范 → 后续追溯困难
3.3 模具表面
模具表面无严重撞伤、凹陷、变形、锈迹。表面缺陷直接影响产品外观与脱模顺畅性。
4. 模具材质与硬度验收:决定模具寿命的核心
4.1 模仁材质
| 项目 | 标准要求 | 说明 |
|---|---|---|
| 模仁材质 | H13 类热作钢(2344 / 8407 / SKD61) | 不允许有补焊情况 |
| 材料证明 | 须提供材料证明 + 热处理证明 | 缺一不可 |
关键警示:补焊区域是热疲劳裂纹的高发点。验收时须目视检查 + 必要时进行探伤检测,杜绝补焊隐瞒。
4.2 硬度要求
| 部位 | 硬度范围 | 说明 |
|---|---|---|
| 模仁 | HRC 46~52 | 须有材料及热处理证明 |
| 滑块 | HRC 46~52 | 有胶位用热作钢,无胶位可用 P20 或 45# 钢氮化 |
| 模胚 | LKM 标准 / 其他标准 | 须满足高温下运作顺畅 |
4.3 模具寿命基准
| 合金类型 | 模具寿命 |
|---|---|
| 铝合金 | 10~20 万模次 |
| 锌合金 | 30 万模次 |
模具寿命不达标 = 材质或热处理有问题。如需了解不同铸造工艺的模具寿命与性能对比,可参考 铸造工艺选型指南。
5. 模具型式、模穴与生产方式
5.1 模具型式
| 型式 | 验收标准 |
|---|---|
| 中心机嘴 | 满足产品质量要求 + 符合压铸机参数 |
| 机嘴偏心 | 须符合所要求的压铸机规格 |
5.2 模穴数选择
| 模穴数 | 选择依据 |
|---|---|
| 1 穴 | 客户要求 / 产品结构复杂 |
| 2 穴 | 产量需求平衡 |
| 4 穴 | 大批量、结构简单产品 |
| 其它 | 特殊需求定制 |
5.3 生产方式
| 方式 | 要求 |
|---|---|
| 自动 | 产品须自动脱料,不粘模,机械手夹取方便 |
| 半自动 | 能自动生产进行 |
| 手动 | 无自动生产条件时使用 |
6.1 顶针规范
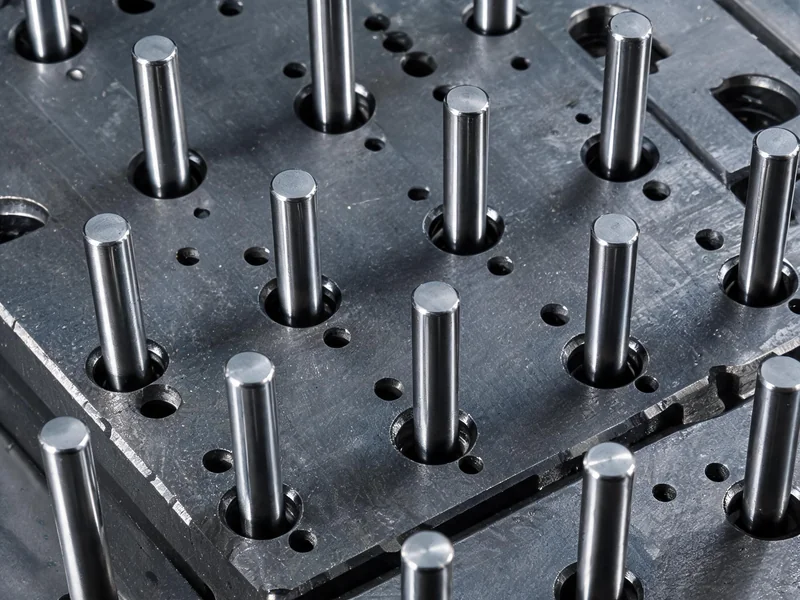
| 检验项 | 验收标准 |
|---|---|
| 材质 | 热作钢类全硬顶针 |
| 最小直径 | 不小于 Φ4mm |
| 受力要求 | 顶出受力平衡,顺畅 |
| 顶出行程 | 产品顶出模仁最高点不少于 6mm |
| 司通顶出 | 不做司通顶出 |
6.2 顶出系统回位
- 标准方式:拉回装置回位
- 小型/简单模具可用弹簧,但须满足模具使用寿命
6.3 顶针间隙
| 顶针直径 | 配合间隙 |
|---|---|
| > Φ10mm | 0.04mm |
| ≤ Φ8mm | 0.02mm |
7. 浇注系统验收
| 检验项 | 验收标准 |
|---|---|
| 侧式进胶 | 浇口位置便于充填和切除 |
| 流道底部与拐角 | 须圆角过渡 + 抛光处理,不能有利角 |
| 浇口与渣包长度 | 不小于 2mm,深度适当 |
| 浇口套尺寸 | 符合压铸机活塞规格;试模机与生产机不匹配时须另做试模浇口套 |
| 机嘴偏心 | 须符合压铸机规格 |
| 浇口截面积 | 大小恰当,影响充型速度与气孔 |
| 分流锥 | 须单独冷却 |
8. 冷却系统验收
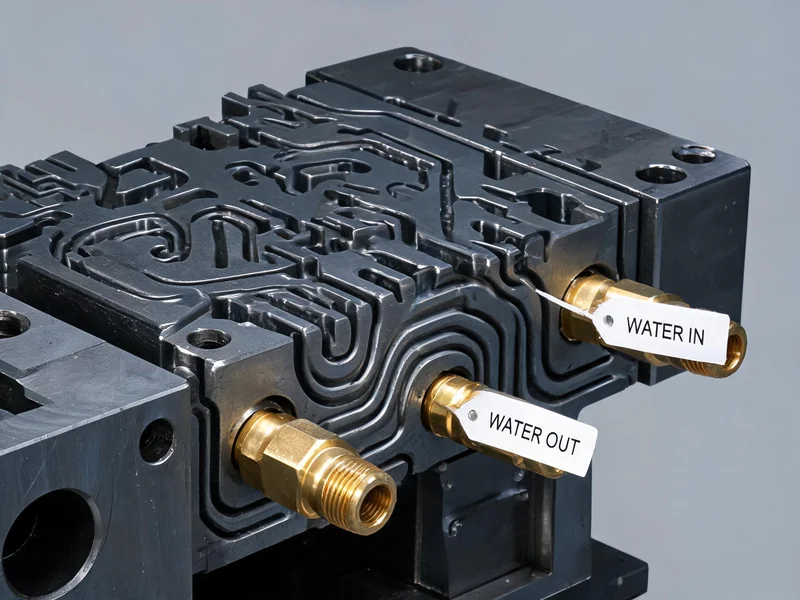
| 检验项 | 验收标准 |
|---|---|
| 冷却要求 | 水路足够冷却产品;浇口套和分流锥须单独冷却 |
| 水道间距 | 水道之间间距约 40mm |
| 距型腔距离 | 不小于 20mm |
| 距顶针螺丝 | 10mm |
| 连接方式 | 水嘴直接接到模仁上,不可用防水圈 |
| 水路通畅性 | 冷却水道应通畅,不应有渗漏现象 |
| 进出口标记 | 进口和出口处须有明显标记 |
| 牙型 | 如没另行要求则做 PT 牙 |
关键指标:水道间距 40mm、距型腔 ≥20mm、距顶针螺丝 10mm——三个数字是冷却系统验收的"硬底线"。
9. 滑块系统验收
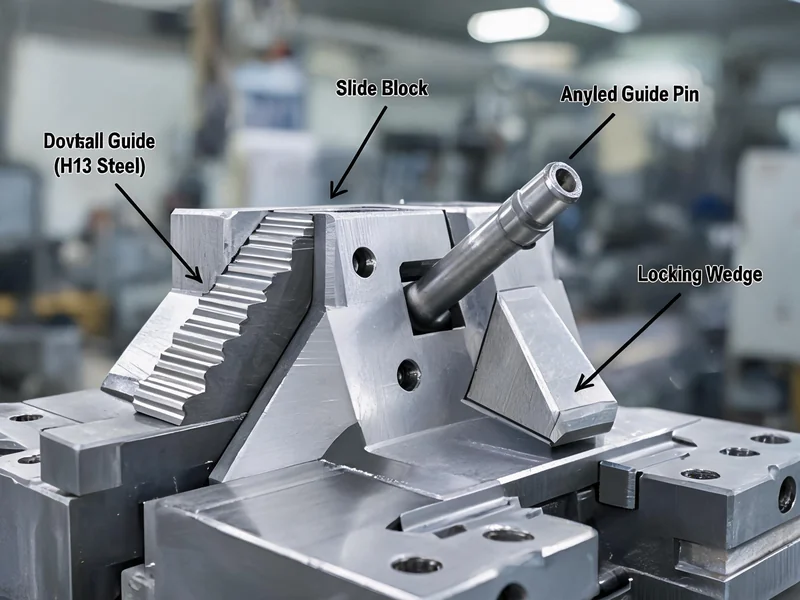
9.1 行位动作效果
| 检验项 | 验收标准 |
|---|---|
| 滑动顺畅度 | 滑动顺畅 |
| 行程 > 40mm | 须用油缸 + 微动开关控制动作 |
| 斜导柱直径 | 不小于 Φ20mm |
| 内滑块 | 尽量不加工内滑块 |
| 配合段长度 | 行位与压板配合段不小于行位长度的 2/3 |
9.2 滑块钢料
| 条件 | 钢料要求 |
|---|---|
| 有胶位 | 热作钢 |
| 无胶位 | P20 或 45# 钢氮化 |
9.3 料槽与孔位
- 行位下须开有料槽
- 小孔不单独出模——连面一起走行位,后机械加工孔
- 模具上须出定位孔
10. 成型产品验收:模具验收的最终验证
10.1 产品结构
| 验收项 | 标准 |
|---|---|
| 尺寸(FAI/CPK) | 抛光后 FAI passed & CPK > 1.67 |
| 后加工结构 | 模具上不做的后加工结构开模前须会知 |
| 产品边角 | 不允许利角;凸起部分 R1,凹下部分 R2 |
10.2 产品外观
| 缺陷类型 | 验收标准 |
|---|---|
| 冷纹或波纹 | 符合客户允收标准或抛光后没有 |
| 边缘毛边片 | 便于打磨加工 |
| 裂痕 | 不允许 |
| 气孔或缩孔 | 不允许 |
| 脱皮 | 不允许,抛光后没有且满足强度要求 |
| 积碳 | 不允许,模具须定期去积碳处理 |
| 粘模 | 不允许 |
| 缺料 | 不允许 |
10.3 其他产品要求
| 项目 | 要求 |
|---|---|
| 细长孔出模 | 直径 < Φ2.5mm 的细长孔模具上如不加工,采用后机械加工方式,须先经 SQCC 确定 + 模具上加工定位孔 |
| 分型面 | 尽量不要有凹坑;框/孔边不做倒角;A/B 板间隙做到 0.1mm |
| 排气渣包 | 渣包须足够多;流道末端也须有渣包;排气避免直通槽以免伤人 |
对于成品检验,建议参考 铝铸造生产中的检验流程与验收标准 ,确保验收结果客观可信。
11. 热处理与模具保养规范
11.1 回火与热处理
| 工序 | 要求 |
|---|---|
| 去应力回火 | 模具开粗后精加工前须进行 |
| 淬火回火 | 须严格控制热处理工序,进行 3 次回火处理 |
11.2 模具保养周期
| 保养节点 | 保养内容 |
|---|---|
| 新模批量生产 6000 模后 | 第一次去应力回火处理 |
| 每批量生产 10000 模 | 去应力回火处理 |
| 每生产半年左右 | 模具拆卸清理一次 |
| 定期 | 去积碳处理 |
12. 压铸模具价格参考
压铸模具价格受合金类型、复杂程度、模穴数、钢材等级、滑块数量等多种因素影响。以下价格参考基于 2025~2026 年中国市场数据,供采购预算评估使用。
12.1 按合金类型与复杂程度分类
| 模具类型 | 复杂程度 | 价格区间(USD) | 价格区间(RMB) | 寿命(模次) |
|---|---|---|---|---|
| 锌合金压铸模 | 简单单腔 | $3,000~15,000 | ¥2.2~10.8万 | 50~150万 |
| 锌合金压铸模 | 中等/多腔 | $3,000~15,000+ | ¥2.2~10.8万+ | 50~150万 |
| 铝合金压铸模 | 简单单腔 | $5,000~20,000 | ¥3.6~14.4万 | 2~3万 |
| 铝合金压铸模 | 中等复杂 | $25,000~40,000 | ¥18~28.8万 | 5~8万 |
| 铝合金压铸模 | 复杂多腔 | $50,000~80,000+ | ¥36~57.6万+ | 10万+ |
| 铝合金汽车件(单腔) | 中等复杂 | $25,000~60,000 | ¥18~43.2万 | 8~15万 |
| 铝合金汽车件(4~8腔) | 复杂多腔 | $80,000~200,000 | ¥57.6~144万 | 8~15万 |
12.2 模穴数价格倍率
| 模穴数 | 价格倍率 | 说明 |
|---|---|---|
| 1 穴 | 1x | 基准 |
| 2 穴 | 1.4~1.6x | 共用部分组件,非2倍 |
| 4 穴 | 2.5~3x | 因共用组件,非4倍 |
| 8 穴 | 更高 | 滑块+冷却+均衡流道增加成本 |
12.3 模具费用构成比例
| 费用项目 | 占模具总成本 | 说明 |
|---|---|---|
| 模具设计费 | 2%~3% | 大型约2%,小型约2.5~3% |
| 加工费用 | ≤20% | CNC、EDM、热处理、抛光等 |
| 检测费用 | 1%~2% | 关键尺寸、铜公、模芯检验 |
| 试模费(≤800T) | 1%~1.5% | 800T以下模具 |
| 试模费(>800T) | 2% | 800T以上模具 |
| 售后维护费(≤800T) | 1%~1.5% | 调试、性能调优、保修 |
| 售后维护费(>800T) | 2% | 大型模具 |
| 运输费 | 0.5%~1.5% | 视客户地理位置 |
| 税费 | 约9% | 材料抵扣后由公司承担 |
12.4 影响价格的额外因素
| 因素 | 价格影响 |
|---|---|
| 钢材等级:ESR H13 vs 普通 H13 | ESR H13 每千克贵 20%~40% |
| 滑块/斜顶 | 增加 15%~25% 模具成本 + 1~2 周试模时间 |
| 镜面抛光 | 增加额外表面处理和抛光成本 |
| 纹理/蚀刻 | 额外纹理处理费用 |
| 紧公差精度 | 提高加工和检测成本 |
价格速算:铝合金压铸模具(中等复杂,单腔)约 ¥18~28.8 万;4 穴汽车件模具约 ¥57.6~144 万。模具寿命 8~15 万模次摊销约 ¥0.36~3.6/件。
如需了解铝铸件最小起订量与模具费的平衡策略,可参考 压铸工厂常见问题与交付周期 。对于样件阶段的模具投入,建议参考 铝压铸模具设计全解析 。
13. 压铸模具验收标准总表
以下总表整合全部 9 大类模具验收项 + 成品验收,可直接打印用于现场验收。
| 序号 | 验收大类 | 检验项 | 验收标准 | 合格 |
|---|---|---|---|---|
| 一 | 模具外观 | 尺寸 | 满足压铸机规格及设计图纸 | ☐ |
| 重量 | 适合所要求的压铸机规格 | ☐ | ||
| 模具标示 | 每块模板打模号,A/B板加产品名称 | ☐ | ||
| 二 | 模具材质&硬度 | 模仁材质 | H13类热作钢(2344/8407/SKD61),无补焊 | ☐ |
| 模仁硬度 | HRC 46~52,有热处理证明 | ☐ | ||
| 滑块硬度 | HRC 46~52 | ☐ | ||
| 模胚 | LKM标准或其他标准,高温顺畅 | ☐ | ||
| 模具寿命 | 铝10~20万模 / 锌30万模 | ☐ | ||
| 三 | 模具型式 | 中心机嘴 | 满足质量要求+压铸机参数 | ☐ |
| 机嘴偏心 | 符合压铸机规格 | ☐ | ||
| 四 | 模穴 | 1穴 | 根据客户要求 | ☐ |
| 2穴 | 产量满足生产需求 | ☐ | ||
| 4穴 | 产品结构复杂程度允许 | ☐ | ||
| 其它 | 特殊需求 | ☐ | ||
| 五 | 生产方式 | 自动 | 自动脱料,不粘模,机械手方便 | ☐ |
| 半自动 | 能自动生产 | ☐ | ||
| 手动 | 无自动条件时使用 | ☐ | ||
| 六 | 顶出系统 | 顶针 | 热作钢全硬,≥Φ4mm,顶出≥6mm | ☐ |
| 回位 | 拉回装置回位(弹簧仅限小型) | ☐ | ||
| 间隙 | >Φ10: 0.04mm / ≤Φ8: 0.02mm | ☐ | ||
| 七 | 浇注系统 | 侧式进胶 | 便于充填和切除 | ☐ |
| 流道 | 圆角过渡+抛光,无利角 | ☐ | ||
| 浇口/渣包 | 长度≥2mm | ☐ | ||
| 浇口套 | 符合压铸机活塞规格 | ☐ | ||
| 浇口截面积 | 大小恰当 | ☐ | ||
| 八 | 冷却系统 | 冷却要求 | 水路足够,浇口套/分流锥单独冷却 | ☐ |
| 水道间距 | 间距约40mm,距型腔≥20mm | ☐ | ||
| 连接方式 | 水嘴直接接模仁,不用防水圈 | ☐ | ||
| 通畅性 | 水道通畅无渗漏,进出口有标记 | ☐ | ||
| 九 | 滑块系统 | 行位动作 | 滑动顺畅,>40mm用油缸 | ☐ |
| 斜导柱 | ≥Φ20mm | ☐ | ||
| 配合段 | ≥行位长度2/3 | ☐ | ||
| 钢料 | 有胶位热作钢/无胶位P20氮化 | ☐ | ||
| 十 | 产品结构 | 尺寸 | FAI passed & CPK>1.67 | ☐ |
| 后加工结构 | 开模前会知 | ☐ | ||
| 边角 | 凸起R1,凹下R2,无利角 | ☐ | ||
| 十一 | 产品外观 | 冷纹/波纹 | 符合允收标准或抛光后无 | ☐ |
| 毛边片 | 便于打磨 | ☐ | ||
| 裂痕 | 不允许 | ☐ | ||
| 气孔/缩孔 | 不允许 | ☐ | ||
| 脱皮 | 不允许 | ☐ | ||
| 积碳 | 不允许 | ☐ | ||
| 粘模 | 不允许 | ☐ | ||
| 缺料 | 不允许 | ☐ | ||
| 十二 | 其他 | 分型面 | 无凹坑,AB板间隙0.1mm | ☐ |
| 排气渣包 | 足够多,末端有渣包 | ☐ | ||
| 细长孔 | <Φ2.5mm后加工,须定位孔 | ☐ | ||
| 十三 | 热处理&保养 | 回火 | 开粗后去应力,淬火3次回火 | ☐ |
| 保养周期 | 6000模首保/10000模回火/半年清理 | ☐ |
14. 常见问题与风险提示
风险1:材质以次充好
用 P20 冒充 H13 → 硬度检测 + 材料证明双验证。P20 热疲劳性能远不如 H13,模次寿命可能缩减 50% 以上。
风险2:冷却不达标
水道间距过大或距型腔太近 → 热疲劳开裂。验收时务必卡住 40mm 间距 + 20mm 距型腔两个硬指标。
风险3:滑块配合段不足
行位与压板配合 < 2/3 → 滑块松动、飞边。直接影响产品尺寸与外观。
风险4:顶针过细
直径 < Φ4mm → 易断裂、卡死。生产中断 + 维修成本高。
风险5:补焊隐瞒
补焊区域热疲劳裂纹风险高 → 目视 + 探伤检查。补焊位置是模具早期失效的头号原因。
对于汽车铝合金铸件选型与采购的完整流程,可参考 压铸服务与铝合金铸件选型 。如需了解低压铸造工艺的适用场景,可阅读 低压铸造适用场景与典型应用 。
15. FAQ:压铸模具验收常见问题
Q1:压铸模具模仁硬度要求是多少?
压铸模具模仁硬度要求为 HRC 46~52,须使用 H13 类热作钢(如 2344、8407、SKD61),并提供材料及热处理证明。
Q2:压铸模具用什么钢材?可以用 P20 吗?
模仁标准要求使用 H13 类热作钢(2344/8407/SKD61)。滑块有胶位时也须用热作钢,无胶位时可用 P20 或 45# 钢氮化。P20 不推荐用于模仁。
Q3:压铸模具寿命一般多少万模?
铝合金压铸模具寿命为 10~20 万模次,锌合金压铸模具寿命可达 30 万模次。模具寿命与材质、热处理、保养周期密切相关。
Q4:压铸产品气孔验收标准是什么?
压铸产品不允许有气孔或缩孔,同时不允许有裂痕、脱皮、积碳、粘模和缺料。冷纹或波纹须符合客户允收标准或抛光后没有。
Q5:压铸模具保养周期是多久?
新模批量生产 6000 模后须进行第一次去应力回火处理,以后每 10000 模须进行一次去应力回火,每半年左右模具要拆卸清理一次,并定期进行去积碳处理。
Q6:压铸模具验收需要哪些证明文件?
压铸模具验收需要:材料证明(H13 类热作钢材质报告)、热处理证明(HRC 46~52 硬度报告)、模具设计图纸、尺寸检验记录表等文件。