В чем разница между экструзией алюминия и литьем алюминия под давлением?
Автор:H.K.X Дата публикации:2025-02-25 Категория:общественная информация Просмотры:12245
Каталог статей[Скрыто]
Как инженера, глубоко вовлеченного в процесс формования алюминиевых сплавов на протяжении более 20 лет, меня часто спрашивают об основных различиях между экструзией алюминия и литьем алюминия под давлением. В этой статье я объединю практический опыт литья под высоким/низким давлением/гравитационного литья, чтобы сделать систематическое сравнение от материаловедения, принципа процесса до бизнес-решения.
Что такое алюминиевая экструзия?
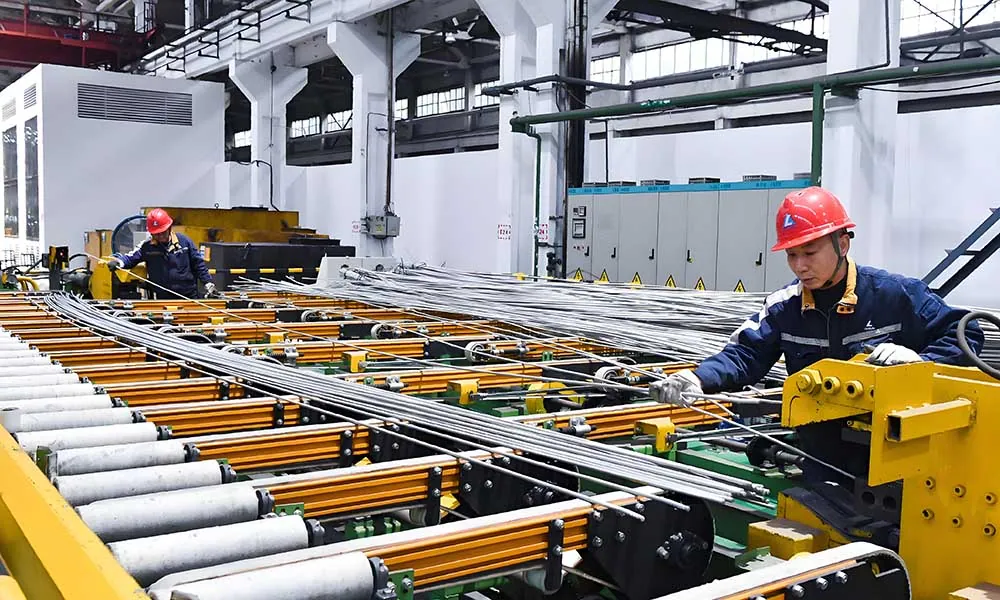
Экструзия алюминия представляет собой твердофазный процесс выдавливания через фильеру и является частьюТвердотельное формование пластмасс, широко используется в производстве конвейерных алюминиевых профилей, теплоотводящих алюминиевых деталей и так далее. По своей сути нагретые до пластичного состояния (400-500°C) алюминиевые прутки подаются в экструдер и продавливаются через фильеру с определенной формой поперечного сечения, образуя непрерывный профиль, который может использоваться для производства длинномерных изделий, таких как дверные и оконные коробки, направляющие шины и другие изделия (продольной длиной более 10 метров).
Преимущества алюминиевой экструзии
Алюминиевые экструзионные изделия имеют легкий вес, антикоррозийные характеристики, низкие инвестиционные затраты на оснастку (около 30 000-200 000 юаней), поверхность анодно-окислительной обработки оксидной пленки толщиной до 0,012 мм, представляя яркую текстуру, и без гальванического покрытия, чтобы удовлетворить основные требования коррозии. Возможно изготовление сверхдлинных конструкций, например, фотоэлектрических кронштейнов (длина 12 метров, давление ветра > 3,5 кПа).
Недостатки алюминиевой экструзии
Процесс подвержен короблению и деформации, черным линиям, неровностям и другим дефектам поверхности, неокисленный алюминий все еще подвержен риску ржавчины, продольная прочность только 60%-70% по сравнению с железными изделиями. Стойкость к истиранию слоя анодного окисления слабее, чем у гальванического процесса, а общая стоимость процесса в 3-4 раза выше, чем у железных изделий, например, стоимость обработки архитектурных навесных профилей составляет около 25 юаней/кг, тогда как для оцинкованной стали требуется всего 8 юаней/кг.
Что такое литье алюминия под давлением?
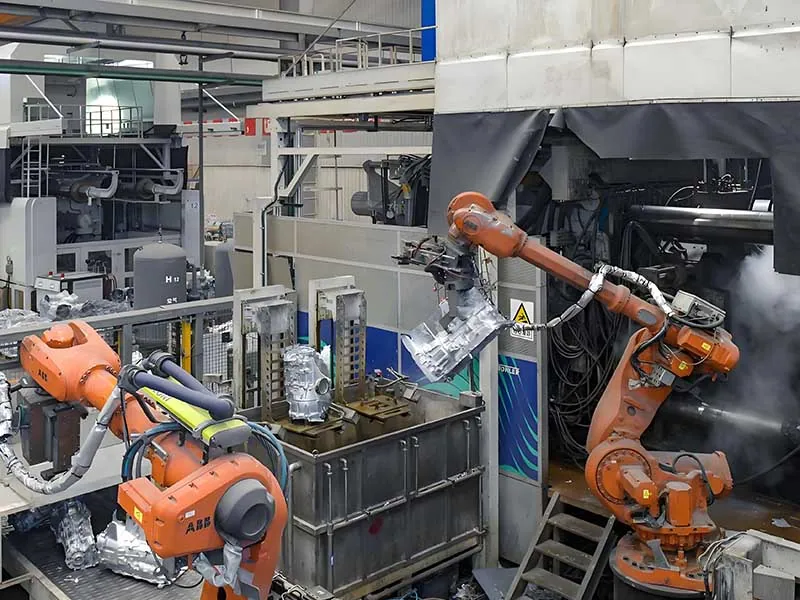
Литье алюминия под давлением относится кЖидкое литье под высоким давлениемРасплавленный сплав ADC12 с температурой 680-720°C затем используется для50-120 МПаДавление нагнетается в стальную форму, и весь процесс заполнения, затвердевания и формовки завершается в течение 20-60 секунд. Его суть заключается в неравновесном процессе затвердевания металла при сверхскоростном охлаждении (>100℃/с). Он подходит для производства сложных тонкостенных деталей, таких как автомобильные компоненты и корпуса 3C, а время цикла изготовления одной детали может быть сокращено до менее чем 30 секунд.
Преимущества литья алюминия под давлением
Высокая твердость литья под давлением (прочность на разрыв сплава A380 составляет 320 МПа) позволяет формовать сложные элементы, такие как резьбовые отверстия и арматурные стержни, устраняя необходимость в последующих процессах резки. Гибридное литье под давлением цинковых и алюминиевых сплавов также может повысить износостойкость, например, корпус автомобильной коробки передач может быть уменьшен на 60% сборочных единиц с помощью этого процесса.
Недостатки литья алюминия под давлением
Стоимость разработки пресс-формы высока (около 200 000-2 млн юаней), а сложность модификации после ошибок в дизайне заставляет полагаться на 10 000-штучные заказы, чтобы разделить расходы. Например, литьевая форма для замка двери нового энергетического автомобиля стоит до 850 000 юаней, а литьевая форма - всего 150 000 юаней.
Сравнительная таблица основных различий
| размер сравнения | алюминиевая экструзия | литьё алюминия под давлением |
|---|---|---|
| Принцип формовки | Твердотельная пластическая деформация | Жидкое литье под высоким давлением |
| Минимальная толщина стенки | ≥1,0 мм | 0,5 мм |
| Стоимость пресс-формы (типовая) | ¥50,000 (строительные профили) | ¥800,000 (автомобильные запчасти) |
| Подходящие партии | 500-50,000 штук | >10,000 шт. |
| обработка поверхности | Анодированный (стоимость +15%) | Порошковая окраска (стоимость +20%) |
Часто задаваемые вопросы (FAQ)
1. Когда следует выбирать алюминиевую экструзию?
- Сценарии требованийКрупногабаритные конструкционные детали (>5 метров), анодированные детали, небольшие и средние индивидуальные заказы.
- типичный случай: Киль высокоскоростного железнодорожного вагона (прочность на разрыв >310МПа), рама наружного рекламного щита (срок службы 10 лет +).
2. Почему литье под давлением лучше для автомобильных деталей?
- технологическая адаптивность: снижение веса на 30% при литье кузова (на 370 деталей меньше при литье заднего шасси Tesla), при массовом производстве с частотой 90 секунд на деталь.
- порог стоимости: При объеме заказа > 50 000 штук стоимость единицы литья под давлением на 40% ниже, чем экструзии (Источник: Китайское общество автомобильной инженерии).
3. В чем существенное различие между обработкой поверхности в этих двух процессах?
- алюминиевая экструзия: Используется анодирование для формирования плотного слоя оксида алюминия (толщина пленки 0,01-0,03 мм), но износостойкость составляет лишь 1/3 от твердого анодирования.
- литьё алюминия под давлением: Из-за дефектов пористости поверхности в основном используется электрофоретическое покрытие (толщина пленки 20-30 мкм) или нанокерамическое покрытие (увеличение стоимости на 25%).
4. Как решить проблему пористости в отливках под давлением?
- Модернизация процессов: Используя технологию вакуумного литья под давлением (степень вакуума ≤ 50mbar), пористость уменьшается с 5% до 0.5%.
- Оптимизация материаловСлитки алюминия высокой чистоты (содержание Fe <0,15%) используются в сочетании с редкоземельными модификаторами для повышения текучести расплава.
5. каковы будущие тенденции в области конвергенции технологий?
- Процесс литья композитов методом экструзии и литья под давлением: Экструзия используется для создания основной несущей конструкции, а затем сложные элементы отливаются под давлением (новый поддон аккумулятора Toyota стоит на 18% меньше).
- Полутвердое формование: Алюминиевая паста формируется в состоянии сосуществования твердой и жидкой фаз, сочетая в себе прочность экструдированных деталей (растяжение 380 МПа) и сложность литья под давлением.