요약:
CNC 精密加工的材料范围极广——从最常见的铝、钢,到难啃的钛合金和镍基高温合金,再到 PEEK、赛钢这类工程塑料,几乎覆盖了制造业能用到的全部金属和塑料。但"能加工"不等于"划算地加工":同一条图纸,用钛和用铝,加工时间和刀具成本能差出 3~5 倍。本文把 CNC 可加工材料按类别拆开,用可加工性数据帮你一眼看清每种材料"好切不好切",以及它到底适合做什么。
기사 카탈로그[숨김]
1. 材料自由度:金属与塑料全谱覆盖
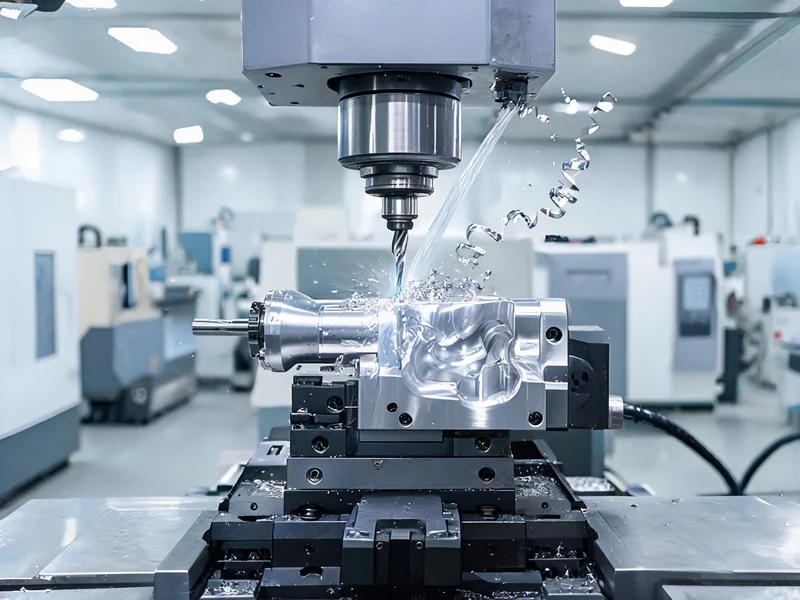
和 3D 打印这种"有什么粉末就打什么"的工艺不同,CNC 加工的材料来源是一个成熟的工业供应链——模具钢、铝合金棒料、工程塑料板料都能直接拿来上机。专业加工厂动辄能处理 500 种以上牌号,公差做到 ±0.01mm,24 小时内出报价。换句话说,材料几乎不是限制,材料带来的加工难度和成本才是.
这也是 CNC 和 다이 캐스팅 的一个关键分野:压铸受"能不能熔、能不能充型"限制,而 CNC 只受"刀具切不切得动"限制,因此能覆盖的合金牌号更宽,还支持压铸做不了的高硬、高熔点的材料。
2. 材料分类总览
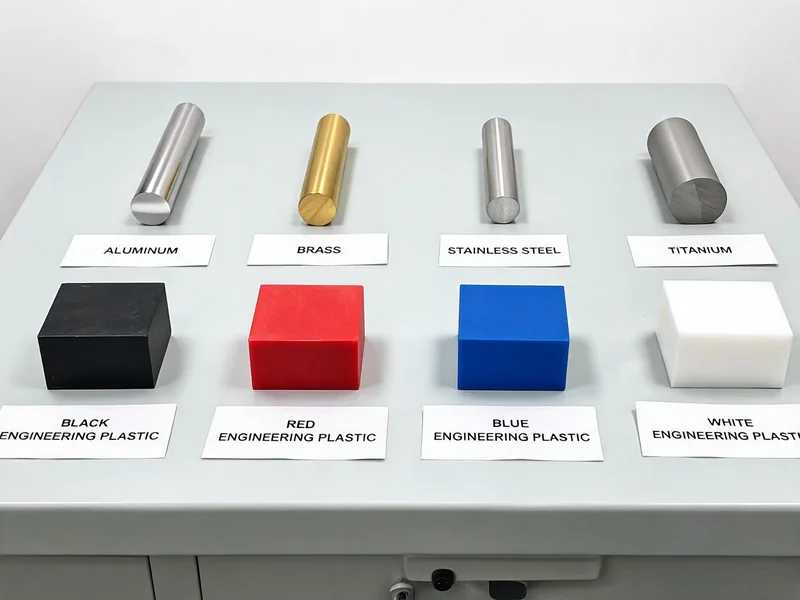
| 大类 | 代表牌号 | 찾기 |
|---|---|---|
| 알루미늄 | 6061-T6、7075、2024、5083 | 轻量、易加工、性价比最高的"万能起点" |
| 不锈钢 | 303、304、316、17-4PH | 耐蚀耐温、强度高,难加工 |
| 钛合金 | Grade 2、Ti-6Al-4V | 极致强度重量比、生物相容,最贵最难切 |
| 구리 합금 | 黄铜 C360 | 可加工性第一,导电导热好 |
| 碳钢 | 1018 等 | 强度高、成本低,结构件首选 |
| 아연 합금 | Zamak 3 / 5 | 尺寸稳定、电镀兼容,小五金 |
| 镍基合金 | Inconel 等 | 超高温强,最难加工,航空/燃气轮机 |
| 工程塑料 | POM、PA、PEEK、PTFE | 绝缘、耐磨、轻量,工装与绝缘件 |
3. 金属材料详解
3.1 铝合金:最常见、最好切、性价比最高
铝合金是 CNC 加工的绝对主力,尤其是 6061-T6——抗拉强度约 310 MPa、密度仅 2.7 g/cm³、可加工性 90/100、耐蚀好且阳极氧化漂亮,是绝大多数零件的默认起点。需要更高强度的,选 7075(强度堪比钢材,航空结构件、自行车件);看重海洋耐蚀和可焊性的,选 5083(船件、化工设备)。铝的导热率高达 167 W/m·K,切削热能被切屑快速带走,所以切削速度高、刀具损耗低。铝材坯料在 알루미늄 주조 件上做二次精加工也很常见。
3.2 不锈钢:耐蚀耐温的"硬骨头"
不锈钢里,303 最好加工,304 通用、316 海洋化工耐蚀最强、17-4PH 沉淀硬化强度最高。但记住一点:不锈钢的导热率只有约 16 W/m·K(还不到铝的十分之一),切削热容易积在刀尖,导致加工硬化和刀具快速磨损,可加工性掉到 45%。它适合必须耐腐蚀、耐高温、或要生物相容的场合,但你要为它的难加工多付时间和刀具成本。
3.3 钛合金:极致性能,极致代价
钛(Ti-6Al-4V)的强度重量比是所有结构金属里最顶尖的,还生物相容,航空支架、医疗器械、船用部件都离不开它。但它的可加工性只有 20%,导热差、切削区温度极高,必须慢进给、低切削速度,加工时间是铝的几倍,刀具成本直线上升。选钛之前,先问自己一句:这个性能溢价,值不值得这么贵的加工费?
3.4 黄铜与铜合金:最好切,但用途聚焦
黄铜 C360 是可加工性的 100% 基准——切屑成型极好、毛刺少,是高速量产件的最爱,广泛用于阀门、连接器、电气端子和流体接头。如果你要"低成本、大批量、精密的导电或导液小件",黄铜几乎是不二之选。
3.5 碳钢、锌合金与镍基合金
碳钢 1018 强度高、成本低、切屑控制好(可加工性 70%),是结构件的主力。锌合金 Zamak 3/5 尺寸稳定、电镀兼容性好,做小外壳、盖板、低载五金;它同时也是压铸的常用料,很多件可以"锌压铸成型 + CNC 精修配合"(详见 아연 다이캐스팅과 알루미늄 다이캐스팅의 핵심 기술 비교 ).镍基高温合金(Inconel) 是全部材料里最难加工的,但在 1000℃ 级高温下仍能保持强度,只用于航空、燃气轮机这种"没有替代"的极端场景。
4. 工程塑料详解
别以为 CNC 只是金属的天下,工程塑料同样是高频材料:
- POM(赛钢):尺寸稳定、自润滑,齿轮、轴承、夹具。
- PA(尼龙):耐磨、韧性好,耐磨件、绝缘件。
- PEEK:耐 260℃ 高温 + 高强度 + 耐化学,是塑料里的"不锈钢",医疗、航空、半导体工装。
- PTFE(特氟龙):极低摩擦、极强耐化学,密封件。
- ABS / PC / PMMA:价格友好,外壳、透明件、原型。
塑料的切削力小、几乎不伤刀,但要注意热变形——塑料导热差,切太快会局部软化粘刀,所以塑料加工常要控制转速和切削量。
5. 可加工性评级表
这张表是选材的"藏宝图"。卡得住这张表,你下单前就能预判加工时间和成本量级。
| 제작 | 可加工性评级 | 解读 |
|---|---|---|
| 黄铜 C360(易切) | 100% | 基准,最好切,高速量产首选 |
| 铝合金 6061 | 90% | 切削快、表面光洁,性价比之王 |
| 碳钢 1018 | 70% | 切屑控制好,结构件主力 |
| 304 不锈钢 | 45% | 加工硬化、刀具磨损,需锋利刀具 |
| 钛合金 Ti-6Al-4V | 20% | 高热量、慢进给,最难最贵 |
6. 如何选材:四维决策法
- 机械性能:要多大强度?普通结构用 6061 或 1018;高强度用 7075 或 17-4PH;极致强度重量比才上钛。
- 使用环境:潮湿/化工选 316 或 5083;高温选不锈钢或 PEEK;海洋选 5083 或 316。
- 重量要求:轻量优先选铝、塑料;不敏感可选碳钢。
- 成本与批量:好切的黄铜、铝成本最低;难切的钛、Inconel 成本翻倍甚至数倍。大批量薄壁件可考虑 CNC 가공 与其他工艺组合。
7. 常见误区
误区一:"什么材料都能 CNC 加工,所以不用挑"。能切是一回事,性价比是另一回事。钛、Inconel 的加工费可能是铝的 3~5 倍。
误区二:"塑料好切所以塑料件总是最便宜"。塑料单价和热变形控制有时反而抬升成本,且塑料强度远低于金属。
误区三:"不锈钢一定比铝耐腐蚀"。看具体牌号和介质——5083 铝在海水里耐蚀极好,很多场景不比 304 差。
8. 常见问题
Q1:CNC加工可以加工哪些金属材料?
铝合金(6061、7075、2024、5083)、不锈钢(303、304、316、17-4PH)、钛合金(Grade 2、Ti-6Al-4V)、黄铜 C360、碳钢 1018、锌合金 Zamak、镍基高温合金等。
Q2:CNC能加工塑料吗?
可以,POM、PA、PEEK、PTFE、ABS、PC、PMMA 等工程塑料广泛用于绝缘件、耐磨件、原型与工装。
Q3:哪种材料最容易CNC加工?
黄铜 C360 可加工性 100% 是基准最易切;6061 铝约 90%;304 不锈钢约 45%;钛约 20%,越往后越难越贵。
Q4:CNC加工材料怎么选?
从机械性能、使用环境、重量、可加工性与成本四个维度判断,再结合批量选择工艺组合。
Q5:钛合金为什么贵?
可加工性仅约 20%,导热差导致切削区热量集中、刀具磨损快,需慢进给低转速,加工时间和刀具成本都远高于铝。