Che cos’è la lavorazione di precisione per gli stampi destinati alla stampa 3D?
Autore:H.K.X Pubblicato il:2026-09-18 Categoria:informazioni al pubblico Visualizzazioni:2388
6458↩要: IL NOSTRO È UN PAESE CHE NON HA BISOGNO DI ESSERE CONOSCIUTO.
"L’espressione "stampi per la stampa 3D" induce facilmente a pensare che, una volta stampati, possano essere utilizzati direttamente nella produzione. Ma la realtà del settore è esattamente l’opposto: quasi nessun inserto o anima realizzati con la produzione additiva metallica viene consegnato senza aver subito una lavorazione di precisione. La cosiddetta "lavorazione di precisione per stampi realizzati con la stampa 3D", in parole povere, consiste nell’utilizzare tecniche sottrattive quali fresatura CNC, rettifica, elettroerosione (EDM) e levigatura/lucidatura per portare il pezzo stampato dal "livello di grezzo" al "livello di stampo». Questo articolo illustra in modo esaustivo i principi di base, il motivo per cui è necessario eseguire questa lavorazione, quali superfici devono essere lavorate e quali tolleranze devono essere rispettate.
Catalogo degli articoli[Nascosto]
- 1. Concetto: produzione mista, divisione dei compiti tra produzione additiva e sottrattiva
- 2. Perché gli stampi per la stampa 3D devono essere lavorati con precisione
- 3. Superfici critiche che richiedono una lavorazione di precisione
- 4. Parametri chiave: tolleranze e rugosità superficiale
- 5. Panoramica dei processi di post-trattamento più comuni
- 6. Scelta dei materiali: H13 / 420 / rame
- 7. Perché gli stampi a raffreddamento conformazionale richiedono una lavorazione di precisione ancora maggiore
- 8. Come scegliere un fornitore di servizi
- 9. Domande frequenti
1. Concetto: produzione mista, divisione dei compiti tra produzione additiva e sottrattiva
La lavorazione di precisione per la stampa 3D di stampi; in termini tecnici si chiama Produzione ibrida ——Integrare la produzione additiva (ovvero la stampa 3D in metallo/fusione laser selettiva, SLM) e la produzione sottrattiva (fresatura e rettifica CNC) in un unico processo.
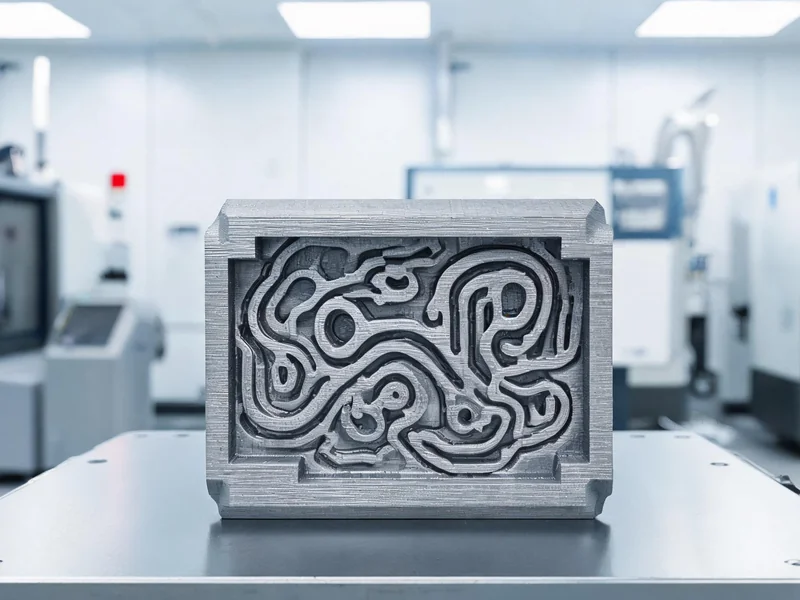
La divisione dei compiti tra i due è molto chiara: La stampa 3D si occupa della "forma" , è in grado di realizzare ciò che la foratura tradizionale non riesce assolutamente a fare Canali di raffreddamento conformi alla forma , canali di colata integrati, cavità di forma irregolare in un unico processo di stampaggio; La lavorazione di precisione garantisce la "precisione" , garantendo che le superfici che determinano effettivamente l’idoneità dello stampo – come le superfici di divisione, i fori di posizionamento e le scanalature di tenuta – rispettino le tolleranze e la finitura superficiale richieste dal disegno. In poche parole: la produzione additiva offre libertà, quella sottrattiva offre precisione.
Il processo di produzione più comune è"Stampa — Finitura": Si stampa innanzitutto un inserto quasi finito con un margine di tolleranza, quindi si procede alla lavorazione di precisione delle superfici critiche su una macchina CNC entro i limiti di tolleranza. Questa procedura combinata è già ampiamente utilizzata negli stampi per iniezione, pressofusione su stampi ad alto valore aggiunto, quali stampi per stampaggio a iniezione e stampi per soffiaggio.
2. Perché gli stampi per la stampa 3D devono essere lavorati con precisione
Molti di coloro che si avvicinano per la prima volta alla produzione additiva si chiedono: la stampa 3D non viene forse definita "formatura a forma pura"? La risposta è che la stampa 3D in metallo è una "formatura quasi pura", non una "formatura a forma pura". I componenti stampati presentano tre difetti intrinseci che ne impediscono l’uso diretto come stampi:
- Rugosità stratificata:La tecnologia SLM consiste nel depositare strato dopo strato polvere metallica fusa, il che conferisce alla superficie una struttura a gradini naturale; la rugosità allo stato di fusione è solitamente pari a Ra 12,5 µm Circa, ben lontano dal valore di Ra 0,8 µm richiesto per lo stampo.
- Precisione di localizzazione insufficiente:La precisione di stampaggio è generalmente compresa tra ±0,05 e 0,1 mm, mentre la superficie di divisione dello stampo e i fori dei perni di posizionamento richiedono spesso una tolleranza inferiore a ±0,01 mm.
- Micropori e tensioni residue:Il processo di stampa può lasciare micropori e tensioni interne, che devono essere eliminati o mitigati mediante isostatica a caldo (HIP), trattamento termico e lavorazioni successive.
Pertanto, il vero valore aggiunto degli "stampi stampati in 3D" non sta nell’eliminare la lavorazione, bensì Conquistare un vantaggio competitivo grazie a sistemi di raffreddamento complessi e strutture leggere, impossibili da realizzare nella produzione tradizionale, e colmare le lacune in termini di precisione ricorrendo alla lavorazione di precisione . Solo comprendendo questo si può dire di aver compreso veramente questa arte.
3. Superfici critiche che richiedono una lavorazione di precisione
Non è necessario rifinire con precisione ogni superficie del pezzo stampato. Le superfici che richiedono effettivamente l’intervento di macchine CNC o di rettifica sono quelle la cui "funzionalità è garantita dal contatto e dall’accoppiamento":
| Tipi di superficie | corrisponde all'inglese -ity, -ism, -ization | Requisiti tipici |
|---|---|---|
| Piano di divisione / Piano di chiusura dello stampo | Fattori che determinano la precisione di chiusura dello stampo e la presenza di bave | Elevata planarità, Ra ≤ 0,8 µm |
| Fori di posizionamento / Fori per colonne di guida | Allineamento degli stampi superiore e inferiore | ±0,005–0,01 mm |
| Superficie di stampaggio della cavità / del nucleo | Determina l'aspetto del prodotto e il distacco dallo stampo | Ra 0,2–0,8 µm (lucidato) |
| Scanalatura di tenuta / Superficie di tenuta | Tenuta dell'acqua di raffreddamento e del circuito dell'olio | Ra ≤ 0,8 µm, deve essere a tenuta d'aria |
| Filettature / Fori di fissaggio | Compatibilità con componenti standard | Precisione standard delle filettature |
| Piano di riferimento / Piano di serraggio | Riferimenti di posizionamento per le fasi successive del processo | Planarità, parallelismo |
Avviso per gli operatori del settore: È fondamentale lasciare un margine di rifinitura sui pezzi stampati in 3D. Se il margine è eccessivo, i vantaggi della stampa vengono vanificati; se è insufficiente, non è possibile correggere i difetti superficiali. In genere, per le superfici critiche si prevede un margine compreso tra 0,3 e 0,5 mm, ma la scelta specifica dipende dall’apparecchiatura di stampa e dai processi successivi.
4. Parametri chiave: tolleranze e rugosità superficiale
Il "grado di miglioramento" della lavorazione di precisione è illustrato in modo intuitivo da due cifre. La tabella riportata di seguito mette a confronto il divario di capacità tra la produzione additiva e la lavorazione di precisione:
| norma | Stampa 3D in metallo (stato di stampa) | Dopo la lavorazione di precisione CNC |
|---|---|---|
| Precisione di posizionamento/dimensioni | ±0,05 ~ 0,1 mm | ±0,005 ~ 0,01 mm |
| Rugosità superficiale Ra | ≈ 12,5 µm | Fresatura di precisione 1,6 µm / Rettifica 0,4 µm / Finitura a specchio 0,2 µm |
| Occasioni di utilizzo | Superfici grezze non critiche | Piano di divisione, guida, tenuta, superficie di stampaggio |
Per passare da Ra 12,5 µm a Ra 0,2 µm, spesso sono necessarie diverse fasi di lavorazione: fresatura grossolana per asportare il materiale in eccesso → fresatura di precisione fino a Ra 1,6 µm → rettifica fino a Ra 0,4 µm → lucidatura fino a Ra 0,2 µm con finitura a specchio. Ogni volta che la rugosità scende di un livello, la manodopera necessaria aumenta notevolmente, quindi Concentrarsi solo sulle superfici che richiedono davvero una finitura liscia , è la strategia fondamentale per il controllo dei costi.
5. Panoramica dei processi di post-trattamento più comuni
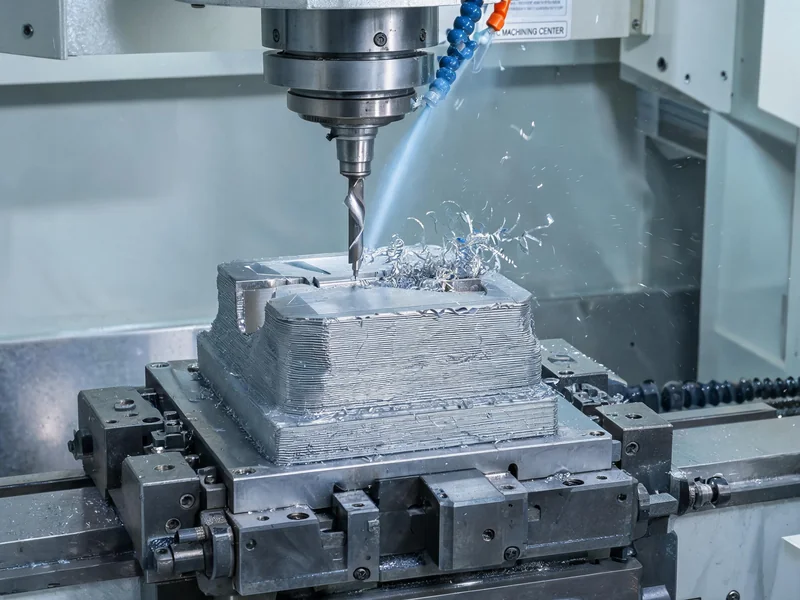
La lavorazione di precisione degli stampi realizzati con la stampa 3D non è un'operazione singola, bensì un'intera "catena di post-lavorazione". Tra le più comuni figurano:
- Fresatura / tornitura CNC:Le principali fonti di precisione sono la lavorazione delle linee di divisione, dei fori, delle scanalature, delle filettature e delle superfici frontali.
- Rettifica:Per superfici che richiedono planarità, parallelismo e una rugosità Ra inferiore a 0,4 µm.
- EDM (elettroerosione):Lavorazione di scanalature profonde e strette, angoli acuti e rifinitura locale di materiali duri; particolarmente utile dopo la tempra dei pezzi stampati.
- Levigatura / Lucidatura:Ottenere una finitura a specchio con rugosità Ra 0,2 µm sulla superficie di stampaggio, migliorando lo sformatura e la superficie del prodotto.
- Sabbiatura / Granigliatura:Uniformare la texture superficiale delle superfici non critiche e rimuovere le scorie residue.
- HIP (isostatica a caldo):Chiudere i micropori interni per migliorare la densità e la resistenza alla fatica.
- Trattamento termico:H13: solitamente tempra a 860 °C + doppio rinvenimento a 520 °C, per ottenere una durezza compresa tra 48 e 56 HRC.
Un fornitore affidabile organizzerà queste fasi di lavorazione in un percorso produttivo chiaro, in base alle esigenze funzionali dei componenti, invece di limitarsi a "stampare e poi fresare un po" a caso”.
6. Scelta dei materiali: H13 / 420 / rame
La scelta dei materiali per gli inserti degli stampi realizzati con la stampa 3D segue sostanzialmente lo stesso approccio utilizzato per i tradizionali acciai per stampi, con la sola differenza che i materiali vengono utilizzati in forma di polvere:
| fabbricazione | Durezza (dopo il trattamento termico) | Scenari applicabili |
|---|---|---|
| H13 – Acciaio per utensili per lavorazioni a caldo | 48 ~ 56 HRC | Standard di settore per stampi per pressofusione e stampaggio a iniezione: resistenza alla fatica termica e alle fessurazioni da calore |
| Acciaio inossidabile 420 | circa 48-52 HRC | Stampi resistenti alla corrosione per il settore medico, alimentare e altri settori |
| C18150 Lega di rame | Più bassa (priorità alla conducibilità termica) | Inserti con elevate esigenze di raffreddamento e coefficienti di conducibilità termica superiori a 300 W/m·K |
Per processi come la pressofusione, che comportano condizioni di alta temperatura,L'H13 è la scelta preferita——La sua lega 5% a base di cromo, vanadio e molibdeno è in grado di mantenere la tenacità e la resistenza alle fessurazioni termiche anche in presenza di ripetuti cicli termici, ed è proprio questo il motivo per cui viene ampiamente utilizzata a lungo termine negli stampi per pressofusione automobilistica di grandi dimensioni (blocchi motore, alloggiamenti per batterie). Per ulteriori informazioni sui punti chiave relativi alla struttura e alla progettazione del sistema di raffreddamento degli stampi per pressofusione, si rimanda a Progettazione di stampi per pressofusione dell’alluminio Un articolo.
7. Perché gli stampi a raffreddamento conformazionale richiedono una lavorazione di precisione ancora maggiore
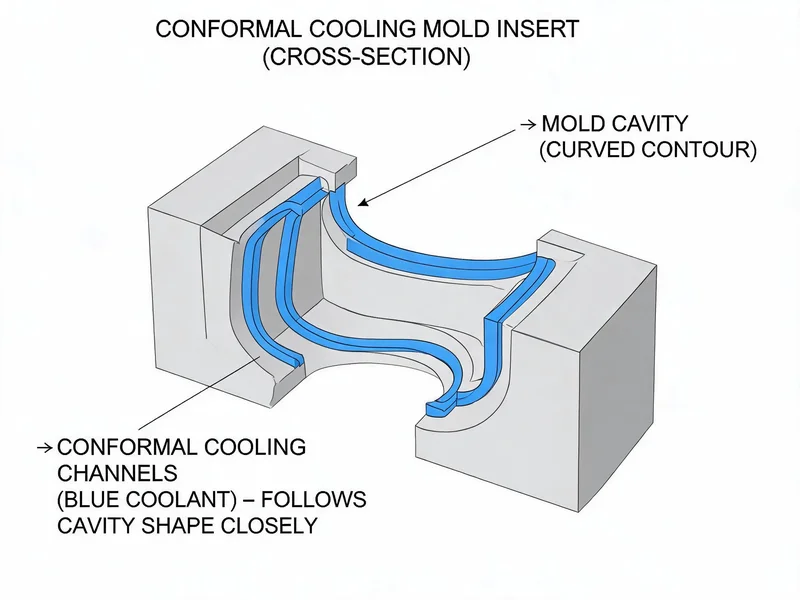
Il raffreddamento conformazionale (Conformal Cooling) rappresenta l’applicazione di maggior successo della stampa 3D nel settore degli stampi: i canali di raffreddamento non sono più semplici fori diritti, ma Seguire il profilo della cavità , a distanza uguale dalla superficie di stampaggio, in modo da dissipare il calore in modo uniforme. I vantaggi sono molto evidenti: il ciclo di stampaggio può essere ridotto in genere di 20%~30%, mentre si riducono anche la deformazione e le variazioni dimensionali del prodotto.
Ma il raffreddamento con adattamento alla forma, al contrario, ha reso più difficile la lavorazione di precisione: Il canale è molto vicino alla cavità, al punto che la distanza è di pochi millimetri. Durante la lavorazione della linea di divisione e della scanalatura di tenuta, se si esagera con la profondità di taglio, si rischia di Scavare un canale , l'intero inserto va scartato. Pertanto, gli inserti con raffreddamento integrato pongono requisiti più elevati in termini di margine di lavorazione, traiettorie degli utensili e controllo qualità: una volta completata la lavorazione, è necessario eseguire anche il controllo dei canali di raffreddamento Prove di pressione e prove di tenuta, per garantire che i condotti non presentino perdite anche in condizioni di alta pressione prolungata. Nella produzione in serie, gli inserti di raffreddamento sagomati vengono solitamente abbinati a Produzione di getti di alluminio Effettuare il debug del processo nel suo complesso, verificando l’efficacia del raffreddamento e l’uniformità del prodotto in condizioni operative reali.
Rischi principali: Nella progettazione di inserti raffreddati con profilo personalizzato è necessario "tenere conto della lavorazione già in fase di progettazione". Se i canali di raffreddamento, le scanalature di tenuta, i fori dei punzoni e i fori di fissaggio entrano in interferenza, durante la lavorazione è molto facile che si verifichino rotture. Si consiglia di effettuare una valutazione della producibilità già in fase di progettazione, per definire in anticipo i riferimenti di lavorazione e le distanze di sicurezza dai canali di raffreddamento.
8. Come scegliere un fornitore di servizi
Ci sono molte aziende in grado di stampare metalli, ma poche sono in grado di eseguire anche la finitura. Nella scelta del fornitore, si consiglia di prestare particolare attenzione a quattro aspetti:
- Si tratta di un processo integrato "additivo + sottrattivo":È preferibile affidare la stampa e la finitura alla stessa azienda, per evitare che ci si scarichi la responsabilità a vicenda e che si debbano ripetere le comunicazioni relative ai margini.
- Esperienza nel settore degli stampi:Solo un team che ha già realizzato stampi per pressofusione e stampi per iniezione può comprendere la logica di lavorazione delle linee di divisione, delle smussature di sformo e dei canali di raffreddamento.
- Esiste un rapporto di collaudo completo?Dati tracciabili relativi a tolleranze, durezza e rugosità superficiale, nonché registrazioni relative alle prove di pressione e di tenuta dei condotti idraulici.
- Capacità di trattamento termico e HIP:È in grado di raggiungere una durezza compresa tra 48 e 56 HRC e di chiudere i micropori durante la stampaggio.
9. Domande frequenti
D1: Che cos’è la lavorazione di precisione per gli stampi destinati alla stampa 3D?
La lavorazione secondaria dei componenti stampati in 3D, che comprende CNC, rettifica, elettroerosione (EDM) e lucidatura, garantisce precisione e finitura superficiale ottimali sulle superfici critiche; si tratta, in sostanza, di una produzione ibrida che combina tecniche additive e sottrattive.
Domanda 2: Perché gli stampi realizzati con la stampa 3D devono essere sottoposti anche a lavorazione CNC?
I pezzi stampati presentano una struttura a strati (circa Ra 12,5 µm) e microporosità; la loro precisione è limitata a ±0,05–0,1 mm, il che non soddisfa i requisiti di accoppiamento e tenuta degli stampi; è quindi necessaria una lavorazione secondaria per ottenere una precisione compresa tra ±0,005 e 0,01 mm e un valore Ra inferiore a 0,8 µm.
Domanda 3: Quali materiali si utilizzano per gli inserti degli stampi realizzati con la stampa 3D?
Per la pressofusione e lo stampaggio a iniezione si utilizza più comunemente l'H13 (48~56 HRC), per la resistenza alla corrosione l'acciaio inossidabile 420, mentre per le applicazioni che richiedono un'elevata conducibilità termica si utilizza il rame C18150.
Domanda 4: Quali sono le particolarità della lavorazione di precisione degli stampi con raffreddamento conformato?
I canali di raffreddamento sono vicini alla cavità; durante la lavorazione è necessario controllare lo spessore delle pareti per evitare la perforazione dei canali stessi; al termine della lavorazione è inoltre necessario sottoporre i canali di raffreddamento a prove di pressione e di tenuta.
D5: La lavorazione di precisione degli stampi per la stampa 3D è costosa?
Il costo iniziale è superiore rispetto agli inserti di raffreddamento tradizionali, ma è possibile recuperare rapidamente l’investimento grazie alla riduzione dei cicli (da 20% a 30%) e alla diminuzione degli scarti dovuti alle deformazioni; risulta quindi più conveniente per le produzioni in grandi volumi.