Guida completa ai criteri di collaudo degli stampi per pressofusione: 9 aspetti fondamentali, dal materiale dello stampo al controllo del prodotto finito
Autore:H.K.X Pubblicato il:2026-09-01 Categoria:informazioni al pubblico Visualizzazioni:2737
6458↩要: IL NOSTRO È UN PAESE CHE NON HA BISOGNO DI ESSERE CONOSCIUTO.
Gli stampi per pressofusione rappresentano il "punto di controllo fondamentale" per la precisione dimensionale dei prodotti, la qualità delle superfici e l’efficienza produttiva. Una sola omissione nel controllo = rottamazione dell’intero lotto. Questo articolo, basato sulle liste di collaudo effettive utilizzate in fabbrica, illustra in modo esaustivo le 9 principali categorie di criteri di collaudo degli stampi, gli standard di collaudo dei prodotti finiti, i prezzi di riferimento degli stampi e i cicli di manutenzione; può essere stampato direttamente per essere utilizzato durante il collaudo in loco.
Catalogo degli articoli[Nascosto]
- 1. Perché il collaudo degli stampi per pressofusione determina il limite massimo di qualità del prodotto
- 2. Quadro generale per il collaudo degli stampi per pressofusione
- 3. Collaudo dell'aspetto esterno dello stampo: il primo controllo
- 4. Collaudo dei materiali e della durezza degli stampi: il fattore chiave che determina la durata degli stampi
- 5. Tipo di stampo, cavità e metodo di produzione
- 7. Collaudo del sistema di colata
- 8. Collaudo del sistema di raffreddamento
- 9. Collaudo del sistema a cursore
- 10. Collaudo dei prodotti stampati: verifica finale del collaudo dello stampo
- 11. Norme relative al trattamento termico e alla manutenzione degli stampi
- 12. Prezzi indicativi degli stampi per pressofusione
- 13. Tabella riassuntiva dei criteri di collaudo degli stampi per pressofusione
- 14. Domande frequenti e avvertenze sui rischi
- 15. FAQ: Domande frequenti sul collaudo degli stampi per pressofusione
1. Perché il collaudo degli stampi per pressofusione determina il limite massimo di qualità del prodotto
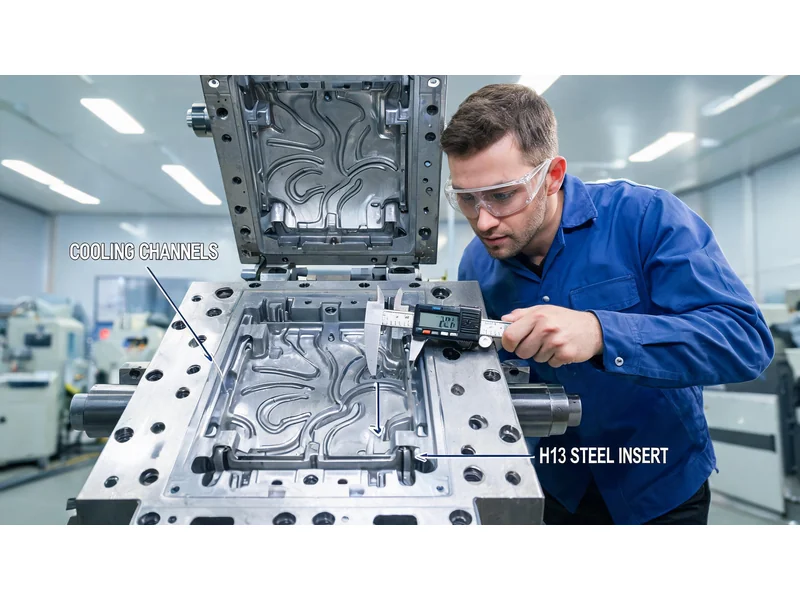
Il materiale, la durezza, il sistema di raffreddamento e la progettazione del sistema di espulsione degli stampi per pressofusione determinano direttamente la capacità del prodotto di soddisfare i requisiti relativi alle tolleranze dimensionali, alla qualità superficiale e alla tenuta ermetica. Il collaudo dello stampo non è una semplice formalità: uno scostamento di soli 10 mm nella distanza tra i canali di raffreddamento può causare crepe da fatica termica, mentre un diametro del perno di espulsione inferiore di appena 1 mm può provocarne la rottura e il blocco durante la produzione.
I presenti criteri di collaudo si basano sulle procedure di collaudo effettivamente in uso negli stabilimenti di pressofusione e coprono l’intero processo di collaudo, dallo stampo stesso (9 categorie principali di controllo) al prodotto finito (struttura, aspetto esteriore e altro). Ciascun criterio è accompagnato da indicatori quantitativi che possono essere utilizzati direttamente in loco per la verifica e l’approvazione.
Filosofia fondamentale:Il collaudo degli stampi = il primo filtro per una consegna a zero difetti. Più chiari sono i criteri di collaudo, minori saranno le rilavorazioni e i reclami.
2. Quadro generale per il collaudo degli stampi per pressofusione
Il collaudo degli stampi per pressofusione si articola in due fasi principali:
- Fase 1: Collaudo del modello(9 categorie principali) — Aspetto → Materiale/durezza → Tipo/cavità dello stampo → Metodo di produzione → Sistema di espulsione → Sistema di colata → Sistema di raffreddamento → Sistema a slitte
- Fase 2: Collaudo dei prodotti finiti(3 categorie principali) — Struttura del prodotto → Aspetto del prodotto → Altri requisiti
Una volta superata la collaudo, è necessario attenersi alle norme relative al trattamento termico e alla manutenzione, al fine di garantire il funzionamento stabile dello stampo per tutto il suo ciclo di vita. Per ulteriori informazioni L'intero processo di produzione degli stampi per pressofusione , per ulteriori informazioni si rimanda agli articoli dedicati presenti sul sito.
3. Collaudo dell'aspetto esterno dello stampo: il primo controllo
3.1 Dimensioni e peso
| Parametri di analisi | Criteri di ricezione e ispezione |
|---|---|
| Dimensioni dello stampo | Conforme alle specifiche della pressa a iniezione e ai requisiti di sicurezza produttiva, in linea con i disegni di progettazione |
| Peso dello stampo | Adatto alle specifiche richieste per la pressa a iniezione (se troppo grande, la forza di chiusura è insufficiente; se troppo piccola, si spreca la capacità produttiva) |
3.2 Marcatura degli stampi
- Su ogni pannello, sulla superficie superiore, è impressoCodice modello
- Sulla scheda A/B è necessario aggiungere una marcaturaCloruro di dietilammonio
- Etichettatura non conforme → difficoltà di tracciabilità successiva
3.3 Superficie dello stampo
La superficie dello stampo non presenta urti gravi, ammaccature, deformazioni o tracce di ruggine. I difetti superficiali influiscono direttamente sull'aspetto del prodotto e sulla facilità di sformatura.
4. Collaudo dei materiali e della durezza degli stampi: il fattore chiave che determina la durata degli stampi
4.1 Materiale dello stampo
| evento sportivo | Requisiti standard | istruzioni |
|---|---|---|
| Materiale del nucleo dello stampo | Acciaio per lavorazioni a caldo di tipo H13 (2344 / 8407 / SKD61) | Non sono ammesse riparazioni mediante saldatura |
| documentazione | È necessario fornire la documentazione di accompagnamento + il certificato di trattamento termico | Indispensabili |
Avviso importante:Le aree sottoposte a saldatura di riparazione sono particolarmente soggette alla formazione di cricche da fatica termica. Al momento del collaudo è necessario effettuare un controllo visivo e, se necessario, eseguire prove di non distruttive, al fine di evitare che eventuali difetti nella saldatura di riparazione vengano nascosti.
4.2 Requisiti di durezza
| Parte del corpo | Intervallo di durezza | istruzioni |
|---|---|---|
| Moren | HRC 46–52 | È necessario presentare la documentazione relativa ai materiali e al trattamento termico |
| Cursore | HRC 46–52 | Nei punti in cui è presente la colla, utilizzare acciaio per lavorazione a caldo; nei punti in cui non è presente la colla, è possibile utilizzare acciaio P20 o 45# nitrurato |
| Matrice | Standard LKM / Altri standard | Deve garantire un funzionamento regolare alle alte temperature |
4.3 Parametri di riferimento per la durata degli stampi
| Tipo di lega | Durata dello stampo |
|---|---|
| alluminio | Da 100.000 a 200.000 cicli |
| lega di zinco | 300.000 cicli |
Durata dello stampo inferiore agli standard = problemi relativi al materiale o al trattamento termico. Per un confronto tra la durata e le prestazioni degli stampi nei diversi processi di fusione, consultare Guida alla scelta dei processi di fusione.
5. Tipo di stampo, cavità e metodo di produzione
5.1 Tipi di stampi
| Tipo | Criteri di ricezione e ispezione |
|---|---|
| Ugello centrale | Soddisfare i requisiti di qualità del prodotto + Rispettare i parametri della pressa a iniezione |
| Eccentrico dell'ugello | Devono essere conformi alle specifiche richieste per le presse a iniezione |
5.2 Scelta del numero di cavità dello stampo
| Numero di cavità dello stampo | Criteri di selezione |
|---|---|
| 1 punto di agopuntura | Richieste del cliente / Complessità della struttura del prodotto |
| 2 punti | Equilibrio tra produzione e domanda |
| 4 punti di agopuntura | Prodotti in grandi quantità e di struttura semplice |
| Altro | Soluzioni personalizzate per esigenze specifiche |
5.3 Modalità di produzione
| modo (di vita) | Requisiti |
|---|---|
| Automatico | Il prodotto deve staccarsi automaticamente dallo stampo, non deve attaccarsi allo stampo e deve poter essere facilmente afferrato dal robot. |
| semiautomatico | La produzione può procedere automaticamente |
| Manuale | Da utilizzare in assenza di condizioni per la produzione automatizzata |
6.1 Specifiche relative ai punzoni
| Parametri di analisi | Criteri di ricezione e ispezione |
|---|---|
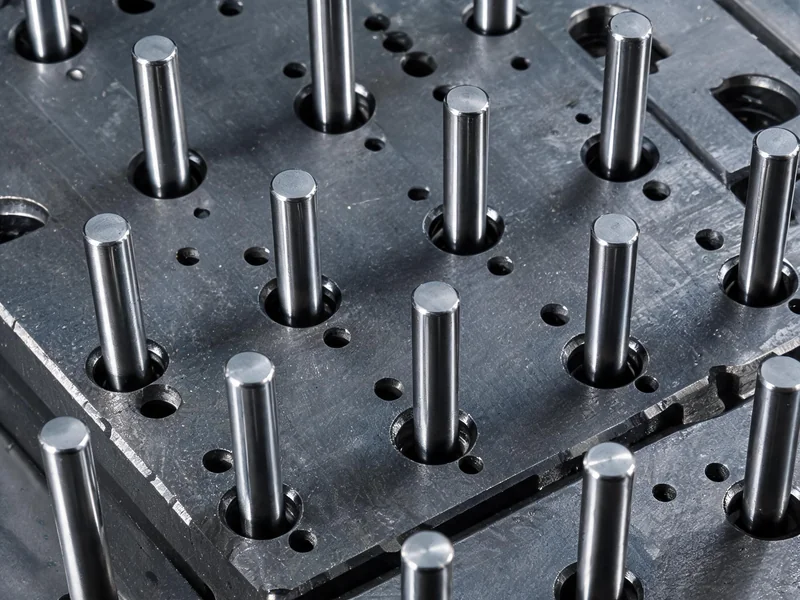
| materiale (di cui qcs è fatta) | Punte in acciaio per lavorazioni a caldo con punta interamente temprata |
| Diametro minimo | non inferiore a Φ4 mm |
| Requisiti di carico | Equilibrio delle forze di espulsione, movimento fluido |
| Itinerario di punta | Il punto più alto dell'espulsione del nucleo dello stampo deve essere di almeno 6 mm |
| Emanazione di Sitong | Non eseguire l'estrazione superiore con il sistema Stong |
6.2 Ritorno in posizione iniziale del sistema di espulsione
- Metodo standard:Ritorno in posizione del dispositivo di richiamo
- Per gli stampi di piccole dimensioni o semplici è possibile utilizzare molle, purché ne garantiscano la durata.
6.3 Gioco del punzone
| Diametro del punzone | Gioco di accoppiamento |
|---|---|
| > Φ10 mm | 0,04 mm |
| ≤ Φ8 mm | 0,02 mm |
7. Collaudo del sistema di colata
| Parametri di analisi | Criteri di ricezione e ispezione |
|---|---|
| Iniezione laterale | La posizione del punto di colata facilita il riempimento e il taglio |
| Fondo del canale e angolo | È necessario applicare una smussatura arrotondata + una finitura lucida; non sono ammessi angoli vivi. |
| Lunghezza del canale di colata e del recipiente di scorie | Non inferiore a 2 mm, profondità adeguata |
| Dimensioni del manicotto di colata | Conforme alle specifiche del pistone della pressa a iniezione; in caso di incompatibilità tra la macchina di prova e quella di produzione, è necessario realizzare un manicotto di colata separato per la prova. |
| Eccentrico dell'ugello | Deve essere conforme alle specifiche della pressa a iniezione |
| Sezione trasversale del punto di colata | Dimensioni adeguate, che influenzano la velocità di riempimento e la formazione di pori |
| cono di derivazione | Deve essere raffreddato separatamente |
8. Collaudo del sistema di raffreddamento
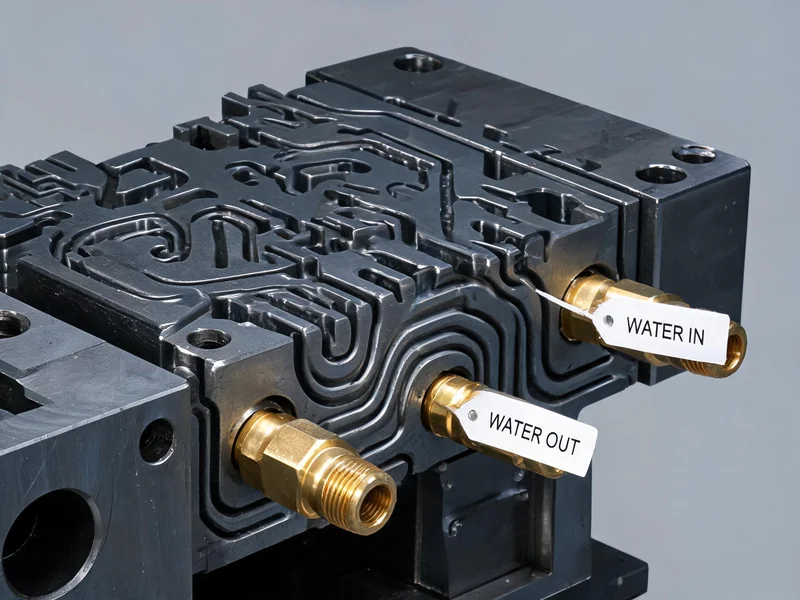
| Parametri di analisi | Criteri di ricezione e ispezione |
|---|---|
| Requisiti di raffreddamento | I canali di raffreddamento sono sufficienti per raffreddare il prodotto; il manicotto di colata e il cono di distribuzione devono essere raffreddati separatamente |
| Distanza tra i canali | La distanza tra i canali è di circa 40 mm |
| Distanza dalla cavità | non inferiore a 20 mm |
| Vite con puntale | 10 mm |
| Modalità di connessione | L'ugello viene collegato direttamente allo stampo,O-ring non disponibile |
| Libertà di flusso dell'acqua | I canali di raffreddamento devono essere liberi da ostruzioni e non devono presentare perdite |
| Marcatura di importazione ed esportazione | I punti di importazione e di esportazione devono essere chiaramente contrassegnati |
| Forma dei denti | Se non diversamente richiesto, realizzare denti PT |
Indicatori chiave:Distanza tra i canali di raffreddamento: 40 mm; distanza dalla cavità: ≥20 mm; distanza dalla vite del punzone: 10 mm — questi tre valori rappresentano i "limiti minimi inderogabili" per il collaudo del sistema di raffreddamento.
9. Collaudo del sistema a cursore
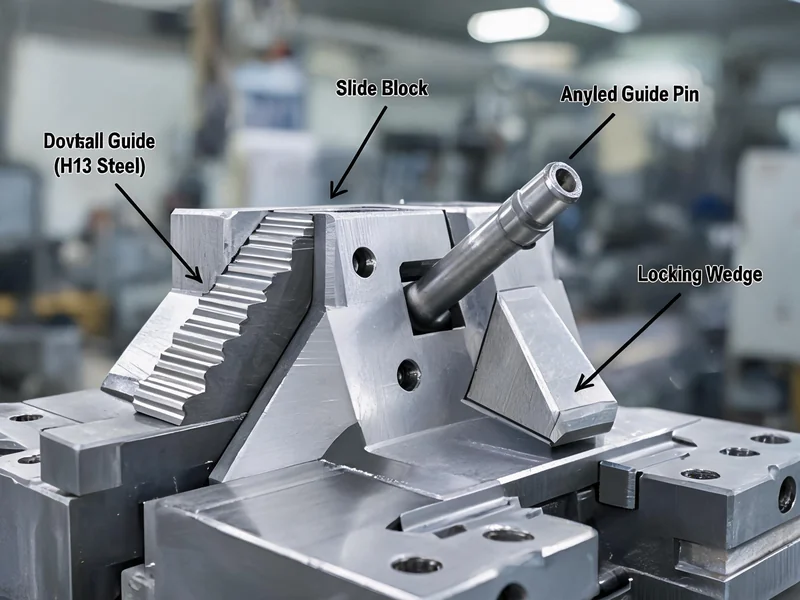
9.1 Effetti dei movimenti di posizione
| Parametri di analisi | Criteri di ricezione e ispezione |
|---|---|
| Scorrimento fluido | Scorre senza intoppi |
| Corsa > 40 mm | Il movimento deve essere controllato tramite un cilindro idraulico e un microinterruttore |
| Diametro della colonna di guida obliqua | non inferiore a Φ20 mm |
| Cursore interno | Cercare di non lavorare il cursore interno |
| Lunghezza del tratto corrispondente | La sezione di accoppiamento tra la guida e la piastra di pressione non deve essere inferiore a 2/3 della lunghezza della guida |
9.2 Acciaio per cursori
| Condizioni | Requisiti relativi all'acciaio |
|---|---|
| Presenza di colla | Acciaio per lavorazioni a caldo |
| Posizione senza colla | Nitrurazione dell'acciaio P20 o 45# |
9.3 Vano di alimentazione e fori
- Sotto la posizione di marcia è necessario aprire una tramoggia di alimentazione
- I fori piccoli non vengono estratti separatamente dallo stampo, ma vengono trasportati insieme alla superficie; la lavorazione meccanica dei fori avviene in un secondo momento.
- Sullo stampo devono essere presenti fori di posizionamento
10. Collaudo dei prodotti stampati: verifica finale del collaudo dello stampo
10.1 Struttura del prodotto
| Voci di collaudo | norma |
|---|---|
| Dimensioni (FAI/CPK) | Dopo la lucidatura: FAI superato e CPK > 1,67 |
| Struttura di post-lavorazione | È necessario essere a conoscenza, prima dell'apertura dello stampo, delle strutture di finitura che non vengono realizzate sullo stampo stesso |
| Angoli del prodotto | Non sono ammessi spigoli vivi; raggio di curvatura R1 per le parti sporgenti, R2 per quelle incavate |
10.2 Aspetto del prodotto
| Tipo di difetto | Criteri di ricezione e ispezione |
|---|---|
| Righe fredde o ondulazioni | Conforme agli standard di accettazione del cliente oppure, dopo la lucidatura, non presenta |
| Frammenti con bordi irregolari | Facile da levigare e lavorare |
| Crepa | Non è consentito |
| Porosità o retrazioni | Non è consentito |
| desquamazione | Non è consentito; dopo la lucidatura non è presente e soddisfa i requisiti di resistenza |
| Depositi carboniosi | Non è consentito; gli stampi devono essere sottoposti periodicamente a un trattamento per la rimozione dei residui carboniosi. |
| aderire a uno stampo | Non è consentito |
| Mancanza di materiale | Non è consentito |
10.3 Altri requisiti relativi ai prodotti
| evento sportivo | Requisiti |
|---|---|
| Sformatura da fori stretti e lunghi | Se non vengono lavorati direttamente sugli stampi con fori allungati di diametro < Φ2,5 mm, in caso di lavorazione meccanica successiva è necessario ottenere prima l'approvazione dell'SQCC + praticare fori di posizionamento sullo stampo |
| linea di divisione | Evitare il più possibile la presenza di avvallamenti; non smussare i bordi dei telai/fori; mantenere uno spazio di 0,1 mm tra le piastre A e B. |
| Sacco per scorie di scarico | I contenitori per le scorie devono essere in numero sufficiente; anche all’estremità del canale di colata devono esserci dei contenitori per le scorie; lo sfiato deve evitare di passare direttamente attraverso la canalina per evitare di causare lesioni alle persone |
Per quanto riguarda il controllo dei prodotti finiti, si consiglia di fare riferimento a Procedure di controllo e criteri di collaudo nella produzione di fusioni in alluminio , per garantire che i risultati del collaudo siano oggettivi e attendibili.
11. Norme relative al trattamento termico e alla manutenzione degli stampi
11.1 Rinvenimento e trattamento termico
| procedura di lavoro | Requisiti |
|---|---|
| Tempratura di distensione | Dopo la sgrossatura dello stampo e prima della finitura è necessario eseguire |
| Tempratura e rinvenimento | È necessario controllare rigorosamente il processo di trattamento termico, effettuando 3. Trattamento di ricottura |
11.2 Ciclo di manutenzione degli stampi
| Punti di manutenzione | Operazioni di manutenzione |
|---|---|
| Dopo la produzione in serie di 6000 stampi del nuovo modello | Primo trattamento di tempra di distensione |
| Ogni 10.000 stampi prodotti in serie | Trattamento di tempra e rinvenimento per l’eliminazione delle tensioni |
| Ogni sei mesi circa di produzione | Smontaggio e pulizia dello stampo (una volta) |
| Periodicamente | Trattamento per la rimozione dei depositi carboniosi |
12. Prezzi indicativi degli stampi per pressofusione
Il prezzo degli stampi per pressofusione dipende da diversi fattori, quali il tipo di lega, il grado di complessità, il numero di cavità, la qualità dell’acciaio e il numero di slittoni. I prezzi di riferimento riportati di seguito si basano sui dati del mercato cinese relativi al periodo 2025-2026 e sono da intendersi come indicativi ai fini della valutazione del budget di acquisto.
12.1 Classificazione in base al tipo di lega e al grado di complessità
| Tipo di stampo | Livello di complessità | Fascia di prezzo (USD) | Fascia di prezzo (RMB) | Durata della vita (moduli) |
|---|---|---|---|---|
| Stampi per pressofusione in lega di zinco | Semplice, a camera singola | $3,000~15,000 | Da 22.000 a 108.000 ¥ | da 500.000 a 1.500.000 |
| Stampi per pressofusione in lega di zinco | Medio/multicamera | $3,000~15,000+ | Da 22.000 a 108.000 yuan+ | da 500.000 a 1.500.000 |
| Stampi per pressofusione di leghe di alluminio | Semplice, a camera singola | $5,000~20,000 | Da 36.000 a 144.000 yuan | 20.000-30.000 |
| Stampi per pressofusione di leghe di alluminio | Media complessità | $25,000~40,000 | Da 180.000 a 288.000 yuan | da 50.000 a 80.000 |
| Stampi per pressofusione di leghe di alluminio | Complesso a più cavità | $50,000~80,000+ | Da 36.000 a 576.000 yuan+ | 100.000+ |
| Componenti automobilistici in lega di alluminio (a camera singola) | Media complessità | $25,000~60,000 | Da 18.000 a 432.000 yuan | da 80.000 a 150.000 |
| Componenti automobilistici in lega di alluminio (da 4 a 8 cavità) | Complesso a più cavità | $80,000~200,000 | Da 57,6 ¥ a 1,44 milioni | da 80.000 a 150.000 |
12.2 Moltiplicatore di prezzo in base al numero di cavità dello stampo
| Numero di cavità dello stampo | Moltiplicatore di prezzo | istruzioni |
|---|---|---|
| 1 punto di agopuntura | 1x | standard di riferimento |
| 2 punti | 1,4–1,6x | Componenti in comune, non il doppio |
| 4 punti di agopuntura | 2,5–3 volte | Poiché i componenti sono in comune, non è quadruplo |
| 8 punti di agopuntura | più alto | Cursore + raffreddamento + canali di flusso bilanciati: aumento dei costi |
12.3 Proporzioni della composizione dei costi degli stampi
| Voci di spesa | Percentuale sul costo totale dello stampo | istruzioni |
|---|---|---|
| Costi di progettazione degli stampi | 2%~3% | Modelli grandi: circa 21 TP3T; modelli piccoli: circa 2,5–31 TP3T |
| Costi di lavorazione | ≤20% | CNC, elettroerosione, trattamento termico, lucidatura, ecc. |
| Costi delle analisi | 1%~2% | Controllo delle quote chiave, dei perni in rame e dei nuclei dello stampo |
| Costo di prova dello stampo (≤800T) | 1%~1.5% | Stampi inferiori a 800 t |
| Costi di prova stampo (>800T) | 2% | Stampi da oltre 800 tonnellate |
| Costi di manutenzione post-vendita (≤800 t) | 1%~1.5% | Debug, ottimizzazione delle prestazioni, garanzia |
| Costi di manutenzione post-vendita (>800T) | 2% | Stampi di grandi dimensioni |
| Spese di trasporto | 0.5%~1.5% | A seconda della posizione geografica del cliente |
| Imposte e tasse | circa 9% | Dopo la detrazione dei materiali, i costi saranno a carico dell’azienda |
12.4 Fattori aggiuntivi che influenzano il prezzo
| fattori | Impatto sui prezzi |
|---|---|
| Grado dell'acciaio: ESR H13 vs H13 standard | ESR H13 costa 20%~40% in più per chilogrammo |
| Cursore/Tetto spiovente | Aumento dei costi dello stampo da 15% a 25% + 1-2 settimane di tempo per la prova dello stampo |
| Lucidatura a specchio | Aumento dei costi per trattamenti superficiali e lucidatura aggiuntivi |
| Textura/Incisione | Costi aggiuntivi per la lavorazione delle texture |
| Precisione con tolleranze strette | Aumento dei costi di lavorazione e controllo qualità |
Calcolo rapido dei prezzi:Stampi per pressofusione di leghe di alluminio (complessità media, a cavità singola) circa 180.000–288.000 ¥; stampi per componenti automobilistici a 4 cavità circa 576.000–1.440.000 ¥. Con una durata dello stampo di 80.000–150.000 cicli, l’ammortamento è di circa 0,36–3,6 ¥ per pezzo.
Per informazioni sulle strategie di equilibrio tra il quantitativo minimo d’ordine per i pezzi fusi in alluminio e i costi degli stampi, si prega di fare riferimento a Domande frequenti e tempi di consegna degli stabilimenti di pressofusione . Per quanto riguarda l'investimento negli stampi nella fase di produzione dei campioni, si consiglia di fare riferimento a Analisi completa della progettazione degli stampi per pressofusione dell'alluminio .
13. Tabella riassuntiva dei criteri di collaudo degli stampi per pressofusione
La tabella riassuntiva che segue riunisce tutti i 9 gruppi principali di criteri di collaudo degli stampi + il collaudo dei prodotti finiti; può essere stampata direttamente per essere utilizzata durante il collaudo in loco.
| Numero d'ordine | Categorie di collaudo | Parametri di analisi | Criteri di ricezione e ispezione | idoneo |
|---|---|---|---|---|
| 一 | Aspetto esterno dello stampo | Dimensioni | Conforme alle specifiche della pressa a iniezione e ai disegni di progettazione | ☐ |
| pesi | Conforme alle specifiche richieste per la pressa a iniezione | ☐ | ||
| Marcatura dello stampo | Su ogni pannello va riportato il numero di stampo; sui pannelli A/B va aggiunto il nome del prodotto | ☐ | ||
| 二 | Materiale e durezza degli stampi | Materiale del nucleo dello stampo | Acciaio per lavorazioni a caldo di classe H13 (2344/8407/SKD61), senza riparazioni mediante saldatura | ☐ |
| Durezza del nucleo dello stampo | HRC 46~52, con certificato di trattamento termico | ☐ | ||
| Durezza del cursore | HRC 46–52 | ☐ | ||
| Matrice | Standard LKM o altri standard, funzionamento regolare alle alte temperature | ☐ | ||
| Durata dello stampo | Alluminio: 100.000–200.000 stampi / Zinco: 300.000 stampi | ☐ | ||
| 三 | Tipi di stampi | Ugello centrale | Rispetto dei requisiti di qualità + parametri della pressa a iniezione | ☐ |
| Eccentrico dell'ugello | Conforme alle specifiche della pressa a iniezione | ☐ | ||
| 四 | cavità dello stampo | 1 punto | In base alle richieste del cliente | ☐ |
| 2 punti | La produzione soddisfa il fabbisogno produttivo | ☐ | ||
| 4 agopunti | La complessità della struttura del prodotto lo consente | ☐ | ||
| Altro | Esigenze particolari | ☐ | ||
| 五 | Metodi di produzione | Automatico | Sformatura automatica, non si attacca allo stampo, maneggevolezza ottimale | ☐ |
| semiautomatico | in grado di produrre in modo automatico | ☐ | ||
| Manuale | Da utilizzare in assenza di condizioni automatiche | ☐ | ||
| 六 | Sistema di espulsione | puntaspilli | Acciaio per lavorazioni a caldo completamente indurito, ≥Φ4 mm, espulsione ≥6 mm | ☐ |
| Ritorno alla posizione iniziale | Ritorno in posizione di riposo del dispositivo di richiamo (molla solo per i modelli di piccole dimensioni) | ☐ | ||
| spazio | >Φ10: 0,04 mm / ≤Φ8: 0,02 mm | ☐ | ||
| 七 | Sistema di colata | Iniezione laterale | Facile da riempire e da asportare | ☐ |
| canale di flusso | Transizioni con angoli arrotondati + lucidatura, senza spigoli vivi | ☐ | ||
| Boccale di colata/contenitore per scorie | Lunghezza ≥ 2 mm | ☐ | ||
| Boccola di colata | Conforme alle specifiche del pistone della pressa a iniezione | ☐ | ||
| Sezione trasversale del punto di colata | Delle giuste dimensioni | ☐ | ||
| 八 | sistema di raffreddamento | Requisiti di raffreddamento | Canali di raffreddamento sufficienti, raffreddamento separato del manicotto di colata/del cono di distribuzione | ☐ |
| Distanza tra i canali | Distanza di circa 40 mm, distanza dalla cavità ≥ 20 mm | ☐ | ||
| Modalità di connessione | L'ugello si collega direttamente allo stampo, senza bisogno di guarnizioni di tenuta | ☐ | ||
| fluidità | I condotti sono liberi da ostruzioni e perdite; gli ingressi e le uscite sono contrassegnati | ☐ | ||
| 九 | Sistema a cursore | Movimenti di posizione | Scorrimento fluido, >40 mm con cilindro idraulico | ☐ |
| colonna di guida obliqua | ≥Φ20 mm | ☐ | ||
| Sezione di coordinamento | ≥ 2/3 della lunghezza della riga | ☐ | ||
| Acciaio | Acciaio per lavorazione a caldo con zona di incollaggio / Acciaio P20 nitrurato senza zona di incollaggio | ☐ | ||
| 十 | Struttura del prodotto | Dimensioni | FAI superato e CPK > 1,67 | ☐ |
| Struttura di post-lavorazione | Lo si saprà prima della realizzazione dello stampo | ☐ | ||
| angoli | R1 sporgente, R2 incavato, senza angolo di vantaggio | ☐ | ||
| 11 | Aspetto del prodotto | Motivo a freddo/ondulato | Conforme agli standard di accettazione o senza imperfezioni dopo la lucidatura | ☐ |
| fetta con bordi irregolari | Facile da levigare | ☐ | ||
| Crepa | Non è consentito | ☐ | ||
| Porosità/Cavità | Non è consentito | ☐ | ||
| desquamazione | Non è consentito | ☐ | ||
| Depositi carboniosi | Non è consentito | ☐ | ||
| aderire a uno stampo | Non è consentito | ☐ | ||
| Mancanza di materiale | Non è consentito | ☐ | ||
| Dodici | il resto | linea di divisione | Assenza di ammaccature, gioco tra le piastre A e B pari a 0,1 mm | ☐ |
| Sacco per scorie di scarico | Ce ne sono abbastanza, con dei sacchetti pieni di scarti alle estremità | ☐ | ||
| Foro allungato | <Lavorazione successiva a Φ2,5 mm; sono necessari fori di posizionamento | ☐ | ||
| Tredici | Trattamento termico e manutenzione | Rinvenimento | Dopo la sgrossatura, distensione, 3 cicli di tempra e rinvenimento | ☐ |
| Intervalli di manutenzione | Prima manutenzione a 6.000 cicli / Tempra a 10.000 cicli / Pulizia semestrale | ☐ |
Avete bisogno di servizi di progettazione e produzione di stampi per pressofusione?
Ningbo Hexin Mould & Plastic Co., Ltd. — 16 anni di esperienza nella fusione di leghe di alluminio; forniamo soluzioni complete per la pressofusione, dalla progettazione e produzione degli stampi fino al collaudo finale
Richiedi subito una consulenza →14. Domande frequenti e avvertenze sui rischi
Rischio 1: utilizzo di materiali di qualità inferiore
Utilizzo del P20 al posto dell’H13 → doppia verifica tramite test di durezza e certificato del materiale. Le prestazioni del P20 in termini di fatica termica sono di gran lunga inferiori a quelle dell’H13; la durata dello stampo potrebbe ridursi di oltre 50%.
Rischio 2: raffreddamento non conforme agli standard
Distanza tra i canali troppo grande o troppo vicina alla cavità → crepe da fatica termica. Al momento del collaudo è indispensabile rispettare rigorosamente i due parametri obbligatori: distanza di 40 mm e distanza dalla cavità di 20 mm.
Rischio 3: insufficiente accoppiamento della slitta
Allineamento tra slitta e piastra di pressione < 2/3 → Allentamento del cursore, sbavature. Ciò influisce direttamente sulle dimensioni e sull’aspetto del prodotto.
Rischio 4: il punteruolo è troppo sottile
Diametro < Φ4 mm → Facile rottura, blocco. Interruzione della produzione + costi di manutenzione elevati.
Rischio 5: Occultamento delle riparazioni di saldatura
Elevato rischio di cricche da fatica termica nelle aree di riparazione → Ispezione visiva + controllo non distruttivo. Le riparazioni rappresentano la causa principale del guasto prematuro degli stampi.
Per quanto riguarda il processo completo di selezione e acquisto dei pezzi fusi in lega di alluminio per il settore automobilistico, è possibile fare riferimento a Servizi di pressofusione e scelta dei pezzi fusi in lega di alluminio . Per saperne di più sui casi di applicazione del processo di fusione a bassa pressione, è possibile leggere Contesti di applicazione e utilizzi tipici della fusione a bassa pressione .
15. FAQ: Domande frequenti sul collaudo degli stampi per pressofusione
D1: Qual è il grado di durezza richiesto per l’anima dello stampo per pressofusione?
I requisiti di durezza dell'anima dello stampo per pressofusione sono i seguenti: HRC 46–52, è necessario utilizzare acciaio per lavorazioni a caldo di classe H13 (ad esempio 2344, 8407, SKD61) e fornire i certificati relativi al materiale e al trattamento termico.
Domanda 2: Quale tipo di acciaio si utilizza per gli stampi per pressofusione? È possibile utilizzare il P20?
I requisiti standard di Mo Ren prevedono l'uso di Acciaio per lavorazioni a caldo di tipo H13(2344/8407/SKD61). Se il cursore presenta zone di incollaggio, è necessario utilizzare acciaio per lavorazione a caldo; in assenza di tali zone, è possibile utilizzare acciaio P20 o 45# nitrurato. L’uso dell’acciaio P20 non è raccomandato per gli inserti dello stampo.
Domanda 3: Qual è in genere la durata di uno stampo per pressofusione, in termini di numero di cicli?
La durata degli stampi per pressofusione di leghe di alluminio è di Da 100.000 a 200.000 cicli, la durata degli stampi per pressofusione in lega di zinco può arrivare fino a 300.000 cicli. La durata degli stampi è strettamente correlata al materiale, al trattamento termico e alla frequenza di manutenzione.
Domanda 4: Quali sono i criteri di accettazione relativi alle porosità nei prodotti pressofusi?
Prodotti pressofusiNon sono ammesse porosità o ritiri, e non devono presentare crepe, sfaldature, incrostazioni di carbonio, residui di stampo né mancanze di materiale. Le striature da raffreddamento o le ondulazioni devono essere conformi agli standard di accettazione del cliente oppure devono scomparire dopo la lucidatura.
D5: Qual è la frequenza di manutenzione degli stampi per pressofusione?
Produzione in serie del nuovo modello Dopo 6000 stampiÈ necessario eseguire un primo trattamento di tempra di distensione, dopodichéOgni 10.000 stampiÈ necessario eseguire un trattamento di distensione,Ogni sei mesiGli stampi sinistro e destro devono essere smontati e puliti una volta, e sottoposti periodicamente a un trattamento di rimozione dei residui carboniosi.
D6: Quali documenti giustificativi sono necessari per il collaudo degli stampi per pressofusione?
Requisiti per il collaudo degli stampi per pressofusione:documentazione(Rapporto sui materiali in acciaio per lavorazioni a caldo di tipo H13),Certificato di trattamento termico(Rapporto sulla durezza HRC 46–52),Disegni tecnici degli stampi, eScheda di registrazione dei controlli dimensionalie altri documenti.