Guida al processo di pressofusione: analisi completa da principi, materiali e stampi alla scelta dello stabilimento
Autore:H.K.X Pubblicato il:2026-09-08 Categoria:informazioni al pubblico Visualizzazioni:3157
6458↩要: IL NOSTRO È UN PAESE CHE NON HA BISOGNO DI ESSERE CONOSCIUTO.
La pressofusione è attualmente uno dei processi più efficienti per la produzione in serie di componenti metallici di precisione. Questo articolo, partendo dal punto di vista della linea di produzione, illustra in modo sistematico i principi della pressofusione, le due principali tipologie (a camera calda e a camera fredda), come scegliere i gradi dei materiali, quali errori evitare nella progettazione degli stampi e, aspetto fondamentale, come valutare il livello tecnico di uno stabilimento di pressofusione. Che tu sia un ingegnere strutturale, un addetto agli acquisti o un project manager, dopo aver letto questo articolo potrai evitare molte deviazioni.
Catalogo degli articoli[Nascosto]
- 1. Che cos’è la pressofusione?
- 2. Processo di pressofusione (spiegazione dettagliata in 6 fasi)
- 3. Pressofusione a camera calda vs pressofusione a camera fredda
- 4. Varianti del processo di pressofusione
- 5. Scelta dei materiali e dei gradi per la pressofusione
- 6. Punti chiave nella progettazione di pezzi pressofusi (esperienze pratiche in fabbrica)
- 7. Vantaggi e svantaggi della pressofusione
- 8. Settori di applicazione della pressofusione
- 9. Composizione dei costi e ottimizzazione del ROI
- 10. Come scegliere uno stabilimento di pressofusione affidabile
- 11. Domande frequenti (FAQ)
1. Che cos’è la pressofusione?
Pressofusione (Die Casting)Si tratta di un processo di formatura dei metalli: il metallo non ferroso fuso viene iniettato rapidamente, sotto alta pressione, in una cavità formata da due stampi in acciaio temprato; una volta raffreddato e solidificato, si ottiene un componente metallico di alta precisione, con forme geometriche complesse e una superficie liscia. A differenza della fusione in sabbia e della fusione per gravità, la caratteristica fondamentale della pressofusione è"Alta pressione + alta velocità + stampi in acciaio riutilizzabili".
La storia della pressofusione risale alla metà del XIX secolo. Nel 1849 fu brevettata una piccola macchina manuale per la produzione meccanica di caratteri tipografici, considerata l’inizio dell’industria moderna della pressofusione; nel 1903, il corpo del carburatore delle automobili Cadillac veniva già prodotto con il processo di pressofusione. Da allora, con l’affermarsi di beni di consumo quali il fonografo, la macchina da scrivere e l’automobile, la pressofusione ha conosciuto una rapida espansione. Oggi, grazie alle tecnologie CAD/CAM e di simulazione CAE, la pressofusione è diventata un processo fondamentale e indispensabile nella produzione di alta tecnologia in settori quali quello automobilistico, elettronico e aeronautico.
He Xin Moulding, uno stabilimento di pressofusione con una solida presenza a Ningbo, offre servizi che vanno dalla progettazione degli stampi fino a Servizio completo per la pressofusione ad alta pressione, a bassa pressione e per gravità, Molte delle valutazioni basate sull’esperienza riportate di seguito derivano dall’esperienza pratica maturata in prima linea nella produzione nel 2016.
2. Processo di pressofusione (spiegazione dettagliata in 6 fasi)
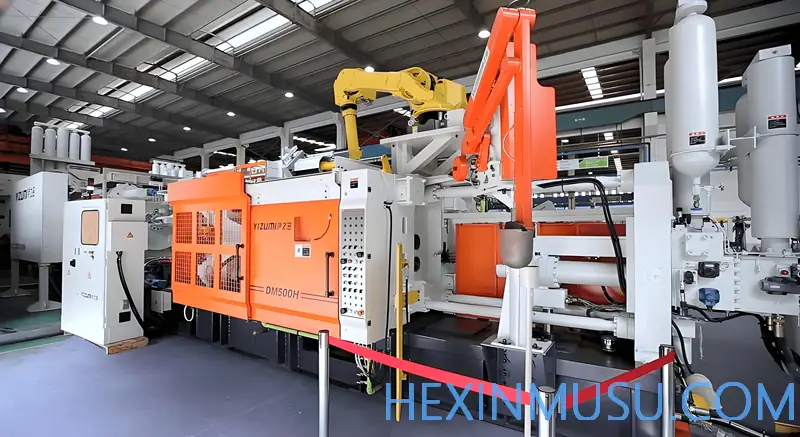
La pressofusione a camera calda e quella a camera fredda presentano alcune differenze nei dettagli, ma il processo di base segue sempre le sei fasi seguenti. Solo comprendendo questo ciclo chiuso è possibile individuare in quale fase si verificano i problemi relativi a prezzo, tempi di consegna e qualità.
Fase 1: Preparazione dello stampo e chiusura dello stampo
Per prima cosa, pulire accuratamente le cavità delle due metà dello stampo (matrice e maschio) e spruzzare un agente distaccante/lubrificante. L’agente distaccante serve sia a regolare la temperatura dello stampo, sia a garantire che il pezzo fuso possa essere successivamente estratto senza difficoltà. Successivamente, serrare le due metà dello stampo con la forza di chiusura. La qualità di fabbricazione dello stampo determina direttamente il successo o il fallimento di questa fase; per quanto riguarda L'intero processo di produzione degli stampi per pressofusione , per ulteriori informazioni consultare la sezione dedicata sul sito.
Fase 2: Fusione e iniezione
Il metallo viene portato alla fusione all’interno della macchina (camera calda) o in un forno separato (camera fredda). Un pistone spinge il metallo fuso nello stampo ad alta velocità e alta pressione (da 1000 psi a oltre 25000 psi). Proprio questa combinazione di "alta velocità e alta pressione" costituisce l’essenza dello stampaggio a pressione, garantendo che il metallo riempia completamente tutte le pareti sottili e le strutture complesse.
Fase 3: Raffreddamento e solidificazione
Il metallo fuso ad alta temperatura si solidifica rapidamente a contatto con le pareti dello stampo a bassa temperatura, riproducendo con precisione la forma dello stampo. Durante questo processo, lo stampo viene mantenuto sotto alta pressione per contrastare le tensioni interne generate dal ritiro da solidificazione e prevenire la formazione di pori. All’interno dello stampo sono solitamente previsti canali di raffreddamento ad acqua o ad olio per accelerare il raffreddamento.
Fase 4: Estrazione (sformatura)
Una volta solidificato il pezzo fuso, lo stampo viene aperto e il meccanismo di espulsione (costituito da più espulsori) spinge fuori il pezzo in modo fluido. In questa fase, la smussatura di sformo e il distaccante rivestono un’importanza fondamentale; una progettazione inadeguata può causare aderenza allo stampo, strappi o macchie bianche.
Fase 5: Rifinitura e sbavatura
Il pezzo che fuoriesce non è ancora un prodotto finito: è ancora collegato al sistema di colata (bocche di colata principali, canali di colata, troppopieno). La fase di rifilatura separa il pezzo dal metallo in eccesso e può essere eseguita manualmente, con stampi di rifilatura a pressione o con tamburi.
Fase 6: Finitura e post-trattamento
A seconda delle esigenze, vengono eseguiti trattamenti di finitura quali lavorazione CNC (fori filettati, tolleranze strette), granigliatura, sabbiatura, anodizzazione, galvanizzazione, verniciatura a polvere e simili.
Parametri di processo chiave (dati di prima linea):La pressione di iniezione viene solitamente mantenuta tra 50 e 100 MPa; la temperatura dello stampo viene stabilizzata tra 150 e 300 °C tramite un termoregolatore; la temperatura del metallo fuso è mantenuta entro ±5 ℃; le moderne attrezzature consentono di ottenere una parallelità delle piastre dello stampo pari a 0,1 mm/m e una precisione di ripetibilità posizionale di ±0,1 mm. Questi parametri determinano la differenza nel tasso di conformità dei prodotti tra il 92% e il 98.5%.
3. Pressofusione a camera calda vs pressofusione a camera fredda
La pressofusione si divide in due grandi categorie, la cui differenza fondamentale risiede nel fatto cheIl rapporto tra fornace e macchina, la scelta dipende dal punto di fusione e dalle proprietà chimiche della lega e influisce direttamente sull’efficienza, sulla durata delle apparecchiature e sulla gamma di materiali utilizzabili.
pressofusione a caldo (metallurgia)
Il "tubo a collo d'oca" del meccanismo di iniezione è immerso direttamente nel bagno di metallo fuso integrato nella macchina. Quando lo stantuffo si ritira, il metallo riempie automaticamente il tubo a collo d'oca; quando lo stantuffo scende, il metallo viene spinto direttamente nella cavità dello stampo. I vantaggi sonoCiclo di produzione estremamente veloce (oltre 15 cicli al minuto), bassa ossidazione, costi ridotti; lo svantaggio è che il metallo ad alta temperatura erode continuamente i componenti di alimentazione, pertantoAdatto solo per leghe a basso punto di fusione come zinco, magnesio, piombo e stagno. Applicazioni tipiche: cerniere, accessori per rubinetti, connettori elettronici, componenti per interni di automobili.
pressofusione in camera fredda (metallurgia)
Il forno è indipendente dalla macchina; il metallo fuso viene versato nella "camera fredda" (camera di iniezione) e quindi spinto ad alta velocità nello stampo tramite un pistone idraulico. Il vantaggio è cheÈ in grado di lavorare leghe ad alto punto di fusione (alluminio, rame, magnesio), che consente di produrre pezzi più grandi, più compatti e con maggiore resistenza; lo svantaggio è rappresentato dai tempi di ciclo più lunghi (è prevista una fase aggiuntiva di dosaggio del materiale). La pressofusione a camera fredda è il processo preferito per gli allianti di alluminio e domina il settore automobilistico.
| caratterizzazione | pressofusione a caldo (metallurgia) | pressofusione in camera fredda (metallurgia) |
|---|---|---|
| Punto di fusione | All'interno della macchina | Forno indipendente |
| ciclo di produzione | Molto veloce (15+ volte al minuto) | Più lento (compresa la preparazione del composto) |
| Leghe applicabili | Zinco, magnesio, stagno, piombo (basso punto di fusione) | Alluminio, rame, magnesio (alto punto di fusione) |
| pressione di iniezione | Bassa (1000–5000 psi) | Estremamente alta (da 1500 a 25000+ psi) |
| Dimensioni dei componenti | piccole e medie | Componenti di grandi dimensioni e complessi |
| Punti di forza fondamentali | Estremamente efficiente, con bassi costi unitari | Materiale flessibile e maggiore resistenza |
4. Varianti del processo di pressofusione
Partendo da queste due categorie principali, il settore ha sviluppato numerose varianti di processo, ciascuna delle quali risolve specifiche problematiche: alcune riguardano i pori, altre il trattamento termico, altre ancora la densità dei difetti. Di seguito le analizzeremo una per una, per aiutarti a capire quale processo sia davvero più adatto ai tuoi componenti.
4.1 Pressofusione ad alta pressione
La pressofusione ad alta pressione è il metodo più diffuso per la produzione di leghe di alluminio; i modelli a camera fredda sono quasi tutti rappresentati dalla tecnologia HPDC. La pressione di riempimento è estremamente elevata e raggiunge solitamente da 1.000 a 25.000 psi (circa da 7 a 172 MPa), il punzone spinge il metallo nella cavità dello stampo a un’alta velocità compresa tra 0,5 e 10 m/s; l’intero processo di riempimento si completa in poche decine di millisecondi.
Proprio per questo, i principali punti di forza di HPDC sonoVelocità estremamente elevata, frequenza di lavoro altissima, in grado di realizzare pareti ultrasottili dell’ordine di 0,5 mm, il costo unitario viene ridotto al minimo grazie alla produzione in grandi serie. Il prezzo da pagare è però evidente: lo stampaggio ad alta velocità favorisce la formazione di bolle d’aria, con conseguenti minuscole porosità all’interno del pezzo fuso,Di norma non è possibile eseguire il trattamento termico di solubilizzazione T6(A temperature elevate, i gas interni si espandono formando bolle). Se i vostri componenti sono elementi strutturali o sottoposti a pressione e richiedono un trattamento termico, l’HPDC potrebbe non essere la soluzione ottimale.
4.2 Colata a bassa pressione
La pressione di riempimento nella fusione a bassa pressione è pari a soli 0,08–0,1 MPa, ben al di sotto di quello dell’HPDC. Il metallo fuso viene "spinto" in modo uniforme dal fondo verso l’alto all’interno del crogiolo sigillato grazie alla pressione dell’aria, lungo il tubo di alimentazione, ed entra nella cavità dello stampo; si tratta di un processo che rientra nella categoria deiRiempimento a flusso laminare, evitando che il gas immesso ad alta velocità venga trascinato con sé.
Il risultato è un pezzo fusoDenso, a bassa porosità, induribile mediante trattamento termico (T6), con migliori prestazioni meccaniche complessive. È adatto a componenti che richiedono un’elevata tenuta ermetica e resistenza alla pressione, come Pezzi fusi in alluminio quali cerchioni per automobili, vassoi per batterie per veicoli a energia nuova, alloggiamenti per motori elettrici, ecc. . Il prezzo da pagare è un ritmo di produzione più lento rispetto all’HPDC e un costo unitario leggermente più elevato.
4.3 Fusione per gravità
La fusione per gravità non si basa sull’alta pressione, ma suIl peso proprio del metallo fusoIl materiale fluisce dalla bocca di colata nella cavità dello stampo; di conseguenza, l’impianto è semplice, il consumo energetico è basso e la quantità di aria intrappolata è ridotta. Solitamente è dotato di anime in sabbia per lo stampaggio di cavità interne complesse.
La fusione per gravità è indicata per componenti strutturali con spessori delle pareti medi, in lotti di medie dimensioni e con elevati requisiti di qualità interna, come ad esempioBlocco motore, testata, carter del cambio, carter della pompaecc. La sua precisione e la qualità superficiale sono leggermente inferiori rispetto alla pressofusione, ma i costi degli stampi e gli investimenti in attrezzature sono più flessibili, rendendolo una scelta comune per le produzioni da piccole a medie serie.
4.4 Pressofusione sotto vuoto
La pressofusione sotto vuoto consiste nell’aggiungere una fase di evacuazione del vuoto al processo HPDC: prima che il metallo fuso riempia lo stampo, si utilizza un gruppo di pompe per vuoto multistadio per Svuotare la cavità dello stampo a meno di 50 mbar in 2 secondi, in modo da ridurre il contenuto di gas all'interno della cavità di almeno 90%, quindi procedere all'iniezione.
Ciò ha risolto definitivamente il annoso problema della "formatura ad alta velocità con intrappolamento di aria". Pezzi pressofusi sotto vuotoLa densità aumenta da 8 a 121 TP3T, la resistenza alla trazione può superare i 300 MPa e l'allungamento a rottura sale a 8–151 TP3T, con caratteristiche meccaniche simili a quelle dei pezzi forgiati e la possibilità di essere sottoposto a trattamento termico. Il suo impiego si è esteso dai tradizionali blocchi motore e carter del cambio fino aVassoi per batterie per nuove fonti energetiche e alloggiamenti per compressori aeronautici con requisiti di tenuta ≤0,05 mbar·L/se altri componenti di alta gamma. Il prezzo da pagare è una maggiore complessità e un costo più elevato delle apparecchiature.
4.5 Stampaggio a pressione (forgiatura a caldo)
La pressofusione per estrusione può essere intesa come una fusione tra "pressofusione" e “forgiatura”: durante la fase di solidificazione e cristallizzazione del metallo fuso, viene applicata 50–100 MPa una pressione meccanica elevata e un prolungamento del tempo di mantenimento della pressione a 30-60 secondi, per ottenere un vero e proprioDensificazione mediante forgiatura a stampo a liquido.
I pezzi fusi così ottenuti presentano una struttura compatta e omogenea,La porosità è scesa al di sotto di 0,11 TP3T, mentre la densità strutturale ha superato il 99,51 TP3T, con proprietà meccaniche superiori del 30-50% rispetto alla pressofusione tradizionale, una resistenza alla trazione che può raggiungere i 350-400 MPa, la possibilità di sottoporre il materiale a trattamento termico T6/T7 e una durata a fatica da 3 a 5 volte superiore. È particolarmente adatto aGiunti dello sterzo, bracci di controllo delle sospensioni, pinze dei frenicomponenti strutturali di sicurezza, ecc., utilizzando la tecnica "fusione al posto della forgiatura" per ridurre significativamente i costi.
4.6 Pressofusione semisolida (formatura per contatto)
Il principio fondamentale della pressofusione semisolida consiste nel mantenere la pasta metallica a una temperatura controllata di 40~60% Rapporto di fase solidaallo stato "semisolido", per poi riempire la cavità dello stampo con un flusso laminare. La bassa viscosità della pasta e il suo flusso regolare evitano sostanzialmente l’inclusione di aria dovuta alla turbolenza.
Il risultato èRiduzione del tasso di espansione dell’80% o più, riduzione dei difetti da contrazione del 60% e controllo della porosità al di sotto dello 0,5%, ottenendo una struttura cristallina a grani fini sferici non dendritici (grani da 50 a 100 μm) e una migliore isotropia del materiale. Dopo la sinterizzazione sotto vuoto, la densità può raggiungere valori superiori a 99,91 TP3T, per l'impiego inBlocchi valvole idrauliche, carter di trasmissione ad alte prestazionie altri componenti chiave che richiedono elevati livelli di densità e resistenza alla fatica.
5. Scelta dei materiali e dei gradi per la pressofusione
Il materiale determina direttamente le proprietà meccaniche, il peso, la resistenza alla corrosione e il costo dei componenti. Nella pressofusione si utilizzano principalmente metalli non ferrosi, con le tre principali famiglie di alluminio, zinco e magnesio che occupano una posizione di assoluto predominio.
| fabbricazione | Gradi comuni | Caratteristiche principali | applicazione tipica |
|---|---|---|---|
| alluminio | A380 / ADC12 | Prestazioni complessive molto equilibrate, buona fluidità, ottimo rapporto qualità-prezzo | Supporti motore, carter del cambio, alloggiamenti elettronici, utensili elettrici |
| A390 | Resistente all’usura e alle vibrazioni, duro e fragile, sviluppato appositamente per i blocchi cilindri | Blocco motore, corpo valvole e corpo pompa di un'automobile | |
| A360 | Maggiore resistenza alla corrosione e alla pressione, ma leggermente più difficile da fondere | Componenti navali, involucri per apparecchiature di telecomunicazione, componenti destinati ad ambienti corrosivi | |
| lega di zinco | Zamak 3 / Zamak 5 | È il materiale più adatto alla pressofusione; consente di realizzare pareti estremamente sottili e dettagli complessi ed è facile da placcare | Elettronica di consumo, accessori per il bagno, giocattoli, interni per auto |
| Zamak 2 / ZA-27 | Elevata resistenza (ZA-27: resistenza alla trazione >400 MPa) | Componenti ad alta resistenza, quali anime per utensili, boccole per cuscinetti, ecc. | |
| lega di magnesio | AZ91D | Il metallo strutturale più leggero, con un elevato rapporto resistenza/peso e resistenza alla corrosione | Custodie per laptop/cellulari, corpi macchina fotografici, volanti per auto |
| AM60B | Buona elasticità e assorbimento di energia, energia d’urto ≥ 6 J | Telaio dei sedili per auto, supporti per cruscotti |
Per quanto riguarda i compromessi tra le proprietà delle diverse leghe, è possibile consultare ulteriori informazioni Confronto tra le tecnologie di base della pressofusione dello zinco e quella dell'alluminio .
6. Punti chiave nella progettazione di pezzi pressofusi (esperienze pratiche in fabbrica)
I problemi insorti in fase di progettazione si ripercuotono sulla produzione in serie sotto forma di "porosità, deformazioni e crepe". Di seguito sono riportati i quattro punti chiave su cui lo stabilimento insiste ripetutamente.
6.1 Angolo di sformo
L'angolo di sformo è l'angolo di inclinazione nella direzione verticale dello stampo, che facilita il distacco del pezzo. In genere, un angolo compreso tra 1° e 2° è sufficiente per migliorare l'espulsione; nella pressofusione dell'alluminio si consiglia un angolo di 2° per lato (tenendo conto dell'abrasività dell'alluminio). La mancanza di un angolo di sformo può causare l'adesione del pezzo allo stampo durante l'espulsione, con conseguenti danni allo stampo o addirittura la sua rottamazione.
6.2 Uniformità dello spessore delle pareti
Le variazioni brusche dello spessore delle pareti sono la causa principale della formazione di cavità, della concentrazione di sollecitazioni e delle deformazioni. Mantenere uno spessore uniforme favorisce un raffreddamento omogeneo e riduce i difetti. La pressofusione consente di ottenere pareti molto sottili (da 0,5 a 1,5 mm), ma la transizione tra spessori diversi deve essere graduale.
6.3 Raggio di arrotondamento
Concentrazione di sollecitazioni in corrispondenza degli angoli acuti. Si consiglia un raggio di arrotondamento minimo di 0,4 mm, idealmente di 0,8 mm. Un raggio di arrotondamento eccessivamente grande comporta un aumento del materiale e dei costi, mentre uno troppo piccolo non garantisce un adeguato scarico delle sollecitazioni.
6.4 Linee di divisione e sottosquadri
Le linee di divisione devono essere il più possibile rettilinee, evitare le superfici funzionali e ridurre la visibilità. I sottosquadri aumentano notevolmente i costi dei cursori e degli stampi; vanno evitati, se possibile. In fase di progettazione, utilizzare Simulazione CAE per la fusione: simulazione del riempimento dello stampo e della solidificazione , consente di prevedere, prima dell’apertura dello stampo, la posizione di porosità, contrazioni e bolle d’aria, consentendo di risparmiare diverse settimane di tempo e decine di migliaia di yuan rispetto alle rilavorazioni necessarie dopo la prova dello stampo.
7. Vantaggi e svantaggi della pressofusione
| vantaggio | svantaggi |
|---|---|
| Estremamente efficiente: Elevato grado di automazione, tempi di produzione brevi e costo unitario estremamente basso per grandi volumi | Costi elevati per gli stampi: La produzione in piccoli lotti o di prototipi non è redditizia |
| Buona precisione e uniformità: La tolleranza può arrivare fino a ±0,1 mm; elevata intercambiabilità tra i lotti | Rischio di formazione di pori: Il riempimento ad alta velocità con formazione di gas, che solitamente ostacola il trattamento termico |
| Elevata capacità di stampaggio di pezzi complessi a pareti sottili: Spessore delle pareti a partire da 0,5 mm | Solo metalli non ferrosi: Il punto di fusione troppo elevato dell'acciaio/del ferro riduce la durata dello stampo |
| Superficie liscia: Ra 1–2,5 μm, non richiede ulteriori lavorazioni | Le dimensioni sono soggette a limiti di stazza: I pezzi di grandi dimensioni sono limitati dalla forza di chiusura dello stampo |
| Buone proprietà meccaniche: Il raffreddamento rapido determina la formazione di una struttura a grani fini | Difficoltà nella modifica dello stampo: Una volta definita la forma dello stampo in acciaio, apportare modifiche sostanziali comporta costi estremamente elevati |
Avviso per gli operatori del settore:"Porosità + impossibilità di trattamento termico" sono i due principali punti deboli della pressofusione ad alta pressione tradizionale. Se i vostri componenti richiedono tenuta ermetica o trattamento termico T6, è fondamentale specificarlo in anticipo e optare per la pressofusione sotto vuoto o la pressofusione a estrusione; in caso contrario, i costi di scarto in fase successiva saranno di gran lunga superiori alla differenza di prezzo dello stampo. Per ulteriori informazioni sulle cause dei difetti, consultareDifetti di pressofusione dell'alluminio e loro cause.
8. Settori di applicazione della pressofusione
- Automobili (mercato principale): blocchi motore, carter del cambio, coppe dell’olio, snodi dello sterzo, telai ausiliari; i vassoi integrati di grandi dimensioni per le batterie e gli alloggiamenti dei motori dei veicoli a energia nuova stanno stimolando lo sviluppo della pressofusione su larga scala.
- Elettronica/Telecomunicazioni: telai per smartphone, involucri per notebook, corpi macchina per fotocamere, dissipatori di calore e involucri di schermatura per stazioni base 5G.
- aerospaziale: Richiede un elevato rapporto resistenza/peso; viene utilizzato per la struttura della carrozzeria, i componenti del motore e gli elementi interni.
- Sanità: strumenti chirurgici, involucri per apparecchiature diagnostiche, supporti per monitor.
- Edilizia/Ferramenta: cerniere, telai per finestre, ferramenta per mobili, ecc.
9. Composizione dei costi e ottimizzazione del ROI
Il costo maggiore nella pressofusione è rappresentato dallo stampo, non dal singolo pezzo. Prendiamo ad esempio gli stampi per pressofusione di leghe di alluminio: quelli a cavità singola costano circa 36.000–144.000 yuan, quelli di media complessità 180.000–288.000 yuan, mentre quelli complessi a più cavità o per componenti strutturali automobilistici possono arrivare a 360.000–1.440.000 yuan o più. La durata dello stampo è compresa tra 80.000 e 200.000 cicli, con un costo unitario di circa 0,36-3,6 yuan per pezzo.
Proporzioni indicative della composizione dei costi: costi di progettazione 2~31 TP3T, costi di lavorazione ≤201 TP3T, costi di collaudo 1~21 TP3T, costi di prova stampo 1~21 TP3T (circa 21 TP3T per stampi da oltre 800T), manutenzione post-vendita: 1~2%, trasporto: 0,5~1,5%.
I quattro pilastri della riduzione dei costi:① Con DfM (progettazione per la producibilità) Semplificare in anticipo la struttura e ridurre le detrazioni: questo è il modo più fondamentale per ridurre i costi; ② Per i pezzi di piccole dimensioni, utilizzareStampo a più cavità(circa 1,4–1,6 volte il prezzo per i modelli a doppia camera, circa 2,5–3 volte il prezzo per quelli a quattro camere; in entrambi i casi, il costo è di gran lunga inferiore a quello calcolato in base al numero di pezzi); ③ Basta che il materiale sia sufficiente, evitare un'eccessiva ingegnerizzazione; ④ ottimizzareSistema di colataRidurre gli scarti di materiale e i costi di rifilatura. Per il metodo di calcolo completo, consultare Calcolo dei costi dei pezzi pressofusi: come calcolare il prezzo dei pezzi pressofusi .
10. Come scegliere uno stabilimento di pressofusione affidabile
Questa è la parte più utile che manca in tutti gli articoli sulla concorrenza. In qualità di professionisti del settore, per valutare il livello di un’azienda di pressofusione occorre considerare questi cinque punti:
- È meglio realizzare gli stampi in proprio o affidarsi a un fornitore esterno?In uno stabilimento in cui lo stampo e la pressofusione sono integrati, l’allineamento dei parametri è migliore, la risposta è più rapida e le responsabilità in caso di problemi sono più chiare.
- Disponete di capacità di simulazione CAE?Gli stabilimenti che dispongono di analisi del flusso di materiale sono in grado di individuare i difetti prima dell'apertura dello stampo, anziché ricorrere a una produzione basata sul "metodo per tentativi".
- Il sistema di controllo della qualità è completo?Se sono disponibili un sistema di misurazione a tre coordinate, un sistema di controllo non distruttivo a raggi X, prove di tenuta all’aria e controlli a campione delle proprietà meccaniche, e se è possibile emettere un rapporto FAI sul primo pezzo.
- Il processo soddisfa le tue esigenze?Se sono presenti contemporaneamente alta pressione, bassa pressione e forza di gravità, se è possibile eseguire la pressofusione sotto vuoto o la pressofusione per estrusione (ciò determina se i vostri componenti possono essere sottoposti a trattamento termico).
- Consegna e risposta: Tempi di produzione dei campioni, capacità di risposta entro 48 ore, condizioni di garanzia post-vendita.
La Hexin Mould & Plastic è stata fondata nel 2010 (il suo predecessore, la Hexin Mould Factory, risale al 1995) e dispone di 2 macchine per la fusione a bassa pressione, 2 macchine per la fusione a gravità inclinata, 6 macchine per la produzione di anime in sabbia, macchine CNC ad alta velocità e diverse macchine per elettroerosione (EDM), offrendo servizi che vanno dalla progettazione 3D, Produzione di getti di alluminio Servizio completo, dalla finitura CNC all’imballaggio e alla spedizione.
11. Domande frequenti (FAQ)
D1: Che cos’è la pressofusione?
La pressofusione è un processo di formatura dei metalli che consiste nell’iniettare metalli non ferrosi fusi in stampi di acciaio di precisione sotto alta pressione, in modo che si solidifichino rapidamente formando componenti complessi e di alta precisione; è caratterizzato da alta pressione, alta velocità e stampi riutilizzabili.
Domanda 2: Qual è in genere la durata di uno stampo per pressofusione, in termini di numero di cicli?
Gli stampi per pressofusione in lega di alluminio hanno solitamente una durata compresa tra 80.000 e 200.000 cicli, mentre quelli in lega di zinco possono raggiungere i 300.000-500.000 cicli, a seconda del tipo di acciaio utilizzato per lo stampo (H13/SKD61), della durezza ottenuta con il trattamento termico (HRC 46-52) e della frequenza di manutenzione.
Domanda 3: Qual è la differenza tra la pressofusione a camera calda e quella a camera fredda?
Il sistema di colata a camera calda è immerso nel forno ed è adatto alle leghe a basso punto di fusione, come lo zinco e il magnesio, con cicli rapidi; il forno a camera fredda è indipendente ed è adatto alle leghe ad alto punto di fusione, come l'alluminio e il rame, con pressioni più elevate.
Domanda 4: Quali sono i tipi di lega di alluminio più comunemente utilizzati nella pressofusione?
I più utilizzati sono l’A380 e l’ADC12; l’A390, resistente all’usura, è impiegato per i blocchi cilindri; l’A360, resistente alla corrosione, è utilizzato nel settore navale e delle telecomunicazioni.
D5: I pezzi pressofusi presentano porosità? È possibile sottoporli a trattamento termico?
La pressofusione ad alta pressione convenzionale può causare l'intrappolamento di aria con conseguente formazione di pori; solitamente non è possibile sottoporre il pezzo al trattamento termico T6; se è necessario un trattamento termico, occorre ricorrere alla pressofusione sotto vuoto o alla pressofusione a estrusione.
D6: Quanto costa all’incirca uno stampo per pressofusione?
Stampi in lega di alluminio a camera singola: da 36.000 a 144.000 yuan; di media complessità: da 180.000 a 288.000 yuan; complessi a più camere o per componenti automobilistici: da 360.000 a 1.440.000 yuan e oltre.
Fonte dei dati:I parametri di lavorazione e i dati relativi alle denominazioni dei materiali riportati nel presente documento sono stati ricavati da fonti autorevoli di dominio pubblico e dall’esperienza pratica maturata nella produzione in prima linea presso Hexin Moulding. I prezzi indicati rappresentano la fascia di riferimento per il mercato cinese nel periodo 2025-2026; per i dettagli si fa riferimento agli accordi stipulati tra clienti e fornitori.