Tabella delle rugosità superficiali: guida completa alla conversione e al confronto dei processi per Ra, Rz e RMS
Autore:H.K.X Pubblicato il:2026-09-09 Categoria:informazioni al pubblico Visualizzazioni:3526
6458↩要: IL NOSTRO È UN PAESE CHE NON HA BISOGNO DI ESSERE CONOSCIUTO.
La rugosità superficiale è un simbolo presente nell’angolo in basso a destra di ogni disegno tecnico: Ra 0,8, Ra 3,2, ▽▽▽… Tuttavia, dietro la stessa sequenza di numeri, i diversi processi di lavorazione possono comportare una differenza di un ordine di grandezza. Questo articolo illustra in modo esaustivo le definizioni dei parametri di rugosità superficiale, le relazioni di conversione, la tabella di corrispondenza dei gradi e gli intervalli di lavorazione; in particolare, spiegherà perché la superficie dei pezzi pressofusi allo stato grezzo può essere utilizzata direttamente senza necessità di lavorazione secondaria, aiutandoti a evitare decisioni "a occhio" durante la progettazione, la preventivazione e il collaudo.
Catalogo degli articoli[Nascosto]
- 1. Che cos’è la rugosità superficiale?
- 2. Quattro parametri fondamentali: Ra / Rz / Rq / Rt
- 3. Tabella riassuntiva dei livelli di rugosità superficiale
- 4. Intervallo di rugosità delle lavorazioni più comuni
- 5. Come si misura la rugosità superficiale?
- 6. Come scegliere il grado di rugosità in base all'applicazione
- 7. Domande frequenti
1. Che cos’è la rugosità superficiale?
Se si osservano al microscopio i pezzi lavorati, la superficie che sembra liscia è in realtà ricoperta diPicchi e avvallamenti lasciati da utensili, stampi o granelli di sabbia. La rugosità superficiale indica il grado di irregolarità della morfologia geometrica microscopica tra i picchi e le valli adiacenti: si tratta di un indicatore quantitativo che misura la "finitura superficiale".
Dal punto di vista ingegneristico, la rugosità superficiale determina direttamente le caratteristiche dei componentiPrecisione di accoppiamento, attrito e usura, tenuta, resistenza alla corrosione e durata a fatica: Se la rugosità è eccessiva, si verificano perdite nelle superfici di tenuta e un’usura prematura delle superfici di accoppiamento; se invece è troppo bassa, i costi di lavorazione aumentano esponenzialmente. Pertanto, comprendere i grafici di rugosità e scegliere il giusto grado di rugosità è una competenza fondamentale per ogni progettista e tecnico di processo.
2. Quattro parametri fondamentali: Ra / Rz / Rq / Rt
Se si applicano metodi matematici diversi allo stesso superficie, si ottengono valori diversi. I quattro parametri più comuni nei disegni tecnici sono i seguenti:
| parametri | Nome in cinese | Metodo di calcolo | Casi d'uso più comuni |
|---|---|---|---|
| Ra | Deviazione media aritmetica dei profili | Media del valore assoluto dello scostamento dall'altezza della linea centrale all'interno della lunghezza del campione | Annotazioni predefinite sulla stragrande maggioranza dei pezzi lavorati e dei disegni tecnici |
| Rz | Altezza massima media (altezza media a dieci punti) | Media delle cinque differenze di altitudine "picco-valle" più elevate | Superfici di tenuta, componenti critici per la resistenza alla fatica |
| Rq (RMS) | scostamento quadratico medio | La radice quadrata della media dei quadrati degli scostamenti | Superfici ottiche, contesti di ricerca |
| Rt | Altezza massima del profilo | Calcolo dell'altezza totale tra il punto più alto e quello più basso all'interno di un tratto di lunghezza data | Prestare attenzione ai difetti estremi e ai picchi |
La relazione di conversione tra i tre parametri può essere espressa come segue: per una superficie lavorata tipicamente,L'RMS è approssimativamente pari a Ra × 1,11; mentre Rz è circa 4 volte Ra(Valore approssimativo basato sull'esperienza). In altre parole, se il disegno technical specifica un valore Ra di 0,8 μm, il valore Rz corrispondente si aggira intorno ai 3,2 μm.
Note per gli ingegneri:Ra rappresenta la media dell'intero profilo; un graffio profondo o un picco elevato vengono "diluiti" in larga misura dalle aree normali. Pertanto, superfici di tenuta, fori dei cilindri, sedi dei cuscinetti e simili, che richiedonoSensibilità ai difetti più profondiPer questi componenti, non è sufficiente considerare solo il valore Ra; occorre limitare contemporaneamente anche Rz o Rt.
3. Tabella riassuntiva dei livelli di rugosità superficiale
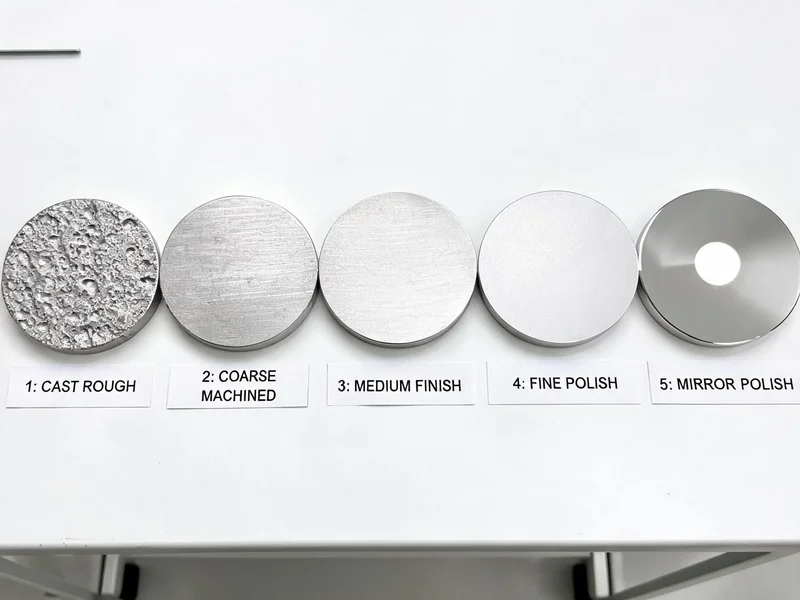
A livello internazionale si usa Livello N (da N1 a N12, secondo la norma ISO 1302) La classificazione prevede che ogni livello corrisponda a un valore Ra standard. Di seguito è riportata la tabella completa di corrispondenza tra Ra e micron/micropollici:
| Livello N | Ra (μm) | Ra (μin) | Tecniche tipiche / Aspetto estetico |
|---|---|---|---|
| N2 | 0.05 | 2 | Lucidatura a specchio |
| N3 | 0.1 | 4 | Lavorazione a levigatura, rettifica |
| N4 | 0.2 | 8 | Rettifica di precisione |
| N5 | 0.4 | 16 | indurito |
| N6 | 0.8 | 32 | Tornitura di precisione, rettifica di precisione |
| N7 | 1.6 | 63 | Finitura |
| N8 | 3.2 | 125 | Lavorazioni meccaniche generiche |
| N9 | 6.3 | 250 | Lavorazione grezza |
| N10 | 12.5 | 500 | Fresatura grossolana, taglio ad acqua |
| N11 | 25 | 1000 | Superficie ruvida |
| N12 | 50 | 2000 | Grossi grezzi da fusione, scorie nere |
Nella tabella sopra,Ra 0,8 μm (N6) e Ra 3,2 μm (N8) Si tratta dei due valori di riferimento più comuni: il primo rappresenta il punto di partenza della "lavorazione di precisione", mentre il secondo è il requisito predefinito per la stragrande maggioranza dei componenti funzionali. 1 μm corrisponde a 39,37 micropollici, quindi quando sui disegni si vedono valori in "micropollici" come 32, 63 o 125, si tratta rispettivamente di 0,8, 1,6 e 3,2 micrometri.
4. Intervallo di rugosità delle lavorazioni più comuni
I limiti massimi di rugosità che i diversi processi sono "naturalmente" in grado di raggiungere variano, e questo rappresenta una delle fonti di controversia più comuni tra progettazione e produzione. La tabella seguente riporta gli intervalli tipici di rugosità superficiale per ciascun processo:
| Elaborazione | Valore tipico Ra (μm) | Limite massimo raggiungibile Ra (μm) | istruzioni |
|---|---|---|---|
| Pressofusione (as-cast) | 0.8 ~ 3.2 | 0.8 | Stampaggio in stampo metallico, superficie fine e compatta al fresco di fusione |
| colata in sabbia | 6.3 ~ 25 | 12.5 | Texture a granelli di sabbia impressa sul pezzo fuso |
| Fusione di precisione (a cera persa) | 1.6 ~ 6.3 | 0.8 | Formatura quasi netta, che spesso elimina la necessità di finitura |
| Laminazione a caldo / Forgiatura | 3.2 ~ 12.5 | 1.6 | Scorie di ossidazione e segni di laminazione |
| Taglio ad acqua | 3.2 ~ 12.5 | 1.6 | Con un'alimentazione lenta di sabbia fine, il risultato è più liscio |
| foro praticato | 3.2 ~ 6.3 | 1.6 | Punta a lama affilata + liquido di raffreddamento: risultato più brillante |
| mulino | 0.8 ~ 6.3 | 0.4 | Fresatura di precisione fino a N5 |
| Tornitura di precisione | 0.8 ~ 1.6 | 0.4 | - |
| indurito | 0.4 | 0.1 | - |
| Rettifica / Levigatura | 0.1 | 0.05 | di livello a specchio |
Il significato pratico di questa tabella è il seguente: se quello che ti serve è un lotto di involucri o supporti,pressofusione È possibile ottenere direttamente una superficie grezza con Ra compreso tra 0,8 e 3,2 μm; molte superfici non soggette a tenutaNon è più necessario ricorrere a una seconda lavorazione sul tornio; mentre quello delle stesse dimensionicolata in sabbiaSi ottengono solo valori Ra compresi tra 6,3 e 25 μm, il che rende quasi inevitabile lasciare un margine di lavorazione per la rifinitura. Questo è proprio il motivo per cui, nella produzione in serie di pezzi a pareti sottili, si sceglie generalmente pressofusione una delle ragioni principali per cui non si ricorre alla fusione in sabbia.
Per i pezzi pressofusi già in uso, le superfici di accoppiamento, i piani di riferimento, i fori filettati e altre posizioni chiave devono comunque essere Lavorazione CNC per garantire una precisione e una finitura inferiori a Ra 0,8 μm — una pratica standard nel settore automobilistico ed elettronico che combina "pressofusione + finitura di precisione". La qualità della superficie della cavità dello stampo stesso determina direttamente il valore iniziale della rugosità superficiale del pezzo fuso, pertanto Produzione di stampi L’impegno dedicato alle fasi di lucidatura e levigatura si riflette infine sulla superficie del prodotto finito.
5. Come si misura la rugosità superficiale?
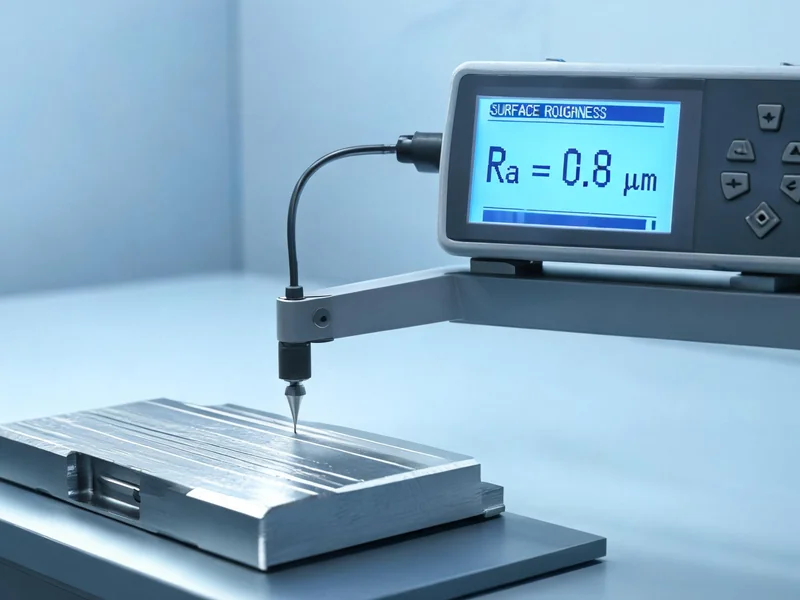
I metodi più comunemente utilizzati per misurare la rugosità superficialeProfilometro a stylo (rugositàmetro). Il principio è molto intuitivo: un ago di diamante estremamente sottile scivola lentamente lungo la superficie da misurare, trasformando le variazioni di altezza tra picchi e valli in segnali elettrici tramite un sensore, per poi passare attraverso Filtro GAUSSEliminare le ondulazioni macro e, infine, calcolare i parametri Ra, Rz, Rq ecc. all’interno della lunghezza di campionamento.
Due aspetti che spesso vengono trascurati durante le misurazioni: il primo èLunghezza del campioneIn primo luogo, occorre scegliere correttamente la lunghezza di valutazione: in genere, per le superfici ruvide si utilizza una lunghezza di campionamento maggiore (ad esempio 2,5 mm), mentre per quelle fini se ne utilizza una minore (ad esempio 0,25 mm); in secondo luogo, la direzione di misurazione dovrebbePerpendicolare alla trama di lavorazione(tracce di tornitura, tracce di fresatura), altrimenti i valori misurati risulteranno notevolmente inferiori al reale. Per le cavità interne di pezzi fusi complessi in cui non è possibile applicare direttamente il tastatore, è possibile effettuare un confronto visivo utilizzando un modello di riferimento per la rugosità superficiale.
6. Come scegliere il grado di rugosità in base all'applicazione
La scelta del grado di rugosità consiste essenzialmente nel trovare un equilibrio tra "requisiti funzionali" e "costi di lavorazione". Ogni volta che il grado di rugosità aumenta di un livello N (Ra dimezzato), i tempi e i costi di lavorazione tendono ad aumentare del 30%~60%. Ecco alcuni consigli pratici in base all’applicazione:
- Superfici non accoppiate e non sigillate: Ra 3,2–6,3 μm (N8–N9) è sufficiente; è possibile ottenere questo risultato con il pezzo grezzo ottenuto dalla pressofusione e una tornitura di sgrossatura.
- Superfici di accoppiamento generiche, superfici di posizionamento: Ra 1,6–3,2 μm (N7–N8), tornitura di precisione o fresatura di precisione.
- Accoppiamento scorrevole, sede del cuscinetto: Ra 0,4–0,8 μm (N5–N6), richiede una levigatura di precisione.
- Superficie di tenuta/sigillatura, foro del cilindro: Ra 0,2–0,4 μm (N4–N5), limitando al contempo il valore di Rz per impedire perdite dovute a graffi profondi isolati.
- Componenti critici soggetti a fatica, superfici a specchio: Ra ≤ 0,1 μm (N3 e superiori), levigatura o rettifica.
Avviso per gli operatori del settore:Il malfunzionamento di molti componenti non è dovuto a una rugosità complessiva insufficiente, bensì aDifetti locali——Un poro, una cavità causata da intrappolamento di gas o sbavature. Nei casi in cui ai pezzi pressofusi siano richiesti requisiti di tenuta al gas o resistenza alla fatica, oltre al valore Ra occorre prestare attenzione anche alla densità interna. Per le cause dei difetti e le relative contromisure, si veda Difetti di pressofusione dell'alluminio e loro cause Un articolo.
7. Domande frequenti
D1: Che cosa significa "rugosità superficiale Ra"?
Ra è la deviazione media aritmetica del profilo; indica la media aritmetica dei valori assoluti delle distanze di ciascun punto del profilo superficiale dalla linea centrale lungo la lunghezza del campione ed è il parametro di rugosità più comunemente utilizzato.
Domanda 2: Come si effettuano le conversioni tra Ra e Rz?
In linea di massima, Rz è circa 4 volte Ra, ovvero Rz ≈ 4 × Ra; ad esempio, un valore di Ra pari a 0,8 μm corrisponde a un valore di Rz di circa 3,2 μm. Per un calcolo preciso occorre tenere conto del metodo di lavorazione specifico.
Domanda 3: Qual è in genere la rugosità superficiale dei pezzi pressofusi?
La superficie dei pezzi pressofusi allo stato grezzo presenta solitamente una rugosità Ra compresa tra 0,8 e 3,2 μm, nettamente superiore a quella dei pezzi fusi in stampo di sabbia (Ra 6,3–25 μm); molte superfici non di tenuta possono essere utilizzate direttamente senza necessità di ulteriori lavorazioni.
Domanda 4: Con quale strumento si misura la rugosità superficiale?
Il profilometro a stylo è quello più comunemente utilizzato: la sonda scivola lungo la superficie e, dopo l’applicazione di un filtro, vengono calcolati parametri quali Ra e Rz; nel caso di cavità interne complesse, è possibile effettuare una valutazione visiva confrontandole con un campione di riferimento.
D5: Qual è la differenza tra Ra e RMS?
Ra è la media aritmetica in valore assoluto, mentre RMS (ovvero Rq) è la radice quadrata media. Per le superfici lavorate tipicamente, RMS ≈ Ra × 1,11; l’RMS è più sensibile ai picchi.