Pressofusione e stampaggio a iniezione: le principali differenze
Autore:H.K.X Pubblicato il:2026-09-24 Categoria:informazioni al pubblico Visualizzazioni:2328
6458↩要: IL NOSTRO È UN PAESE CHE NON HA BISOGNO DI ESSERE CONOSCIUTO.
La pressofusione e lo stampaggio a iniezione, a prima vista, consistono entrambi nel "iniettare materiale fuso in uno stampo per poi raffreddarlo e modellarlo", ma in un caso si tratta di metallo a 700 °C, mentre nell’altro di plastica a 200-300 °C. Questa semplice differenza di materiale, come in una reazione a catena, fa sì che stampi, pressione, precisione, costi e applicazioni prendano direzioni completamente diverse. Questo articolo scompone le principali differenze tra i due processi in dimensioni quantificabili, aiutandoti a capire a colpo d’occhio quale strada seguire per i tuoi componenti.
Catalogo degli articoli[Nascosto]
- 1. L'essenza in una frase: la qualità del materiale determina tutto
- 2. Tabella riassuntiva del confronto tra i parametri principali
- 3. Analisi dettagliata delle cinque principali differenze
- 4. Costi e volumi di produzione: il punto di pareggio
- 5. Come scegliere: il metodo decisionale in quattro fasi
- 6. Errori comuni
- 7. Domande frequenti
1. L'essenza in una frase: la qualità del materiale determina tutto
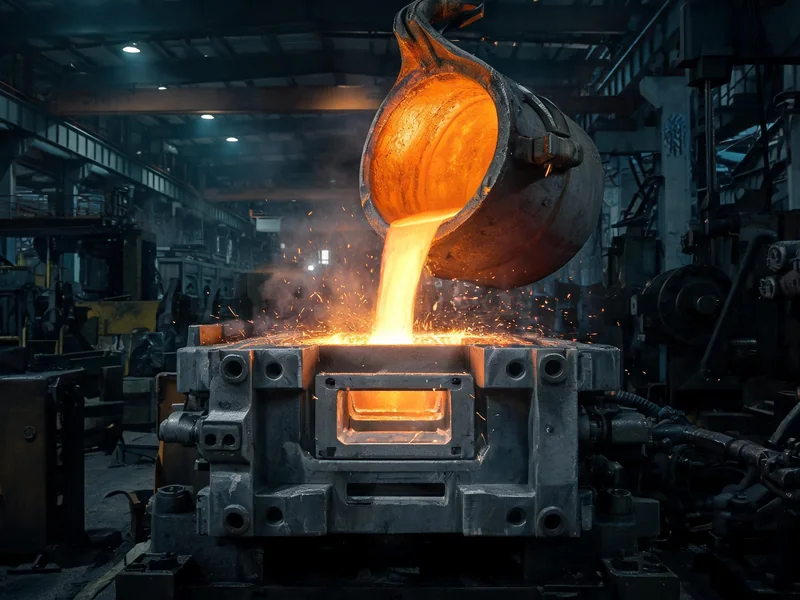
Lo stampaggio a iniezione (Injection Molding) consiste nell’iniettare la plastica fusa in uno stampo in acciaio, mentre la pressofusione (Die Casting) consiste nell’iniettare il metallo fuso in uno stampo in acciaio. Gli stampi e il principio di funzionamento sembrano quasi identici, ma sono le proprietà dei materiali a determinare tutte le differenze successive:
- temp. : L’alluminio fonde solo a circa 700 °C, mentre il policarbonato (PC) viene stampato a iniezione già a una temperatura compresa tra 280 e 320 °C: le elevate temperature del metallo rendono necessario l’uso di acciaio per stampi resistente al calore negli stampi per pressofusione.
- Prestazioni : Le differenze dopo la formatura sono ancora più marcate: il modulo elastico dei pezzi stampati a iniezione è di soli da 1,3 a 2,4 GPa, mentre i pezzi pressofusi in lega di alluminio raggiungono 45–71 GPa.
- A seguire : I componenti in plastica sono spesso pronti all’uso subito dopo lo stampaggio a iniezione, mentre i pezzi in metallo pressofuso richiedono solitamente ulteriori lavorazioni meccaniche, quali fresatura e rettifica, per rifinire le superfici critiche.
Pertanto, la scelta tra "pressofusione o stampaggio a iniezione" non è mai stata una questione di preferenze tecniche, bensì Domanda relativa al fabbisogno di materiali .
2. Tabella riassuntiva del confronto tra i parametri principali
Iniziamo con i dati più significativi; ogni sezione successiva sarà incentrata su questa tabella:
| dimensione (matematica) | Pressofusione (Die Casting) | Stampaggio a iniezione (Injection Molding) |
|---|---|---|
| Materie prime | Lingotti di alluminio / zinco / magnesio | Granuli di materie plastiche termoplastiche |
| Temperatura di fusione | 390 ~ 700 ℃ (circa 700 ℃ per l’alluminio) | da 180 a 400 °C |
| pressione di iniezione | 35 ~ 140 MPa | da 60 a 180 MPa |
| Temperatura dello stampo | da 150 a 300 °C | da 20 a 150 °C |
| Tempo di ciclo | Da 20 a 60 secondi | da 30 a 120 secondi |
| Spessore minimo della parete | 1,0 mm | 0,5 mm |
| Precisione dimensionale | circa ±0,05 mm / 100 mm | Commerciale ±0,1 mm, di precisione ±0,025 mm |
| modulo di elasticità | da 45 a 71 GPa | da 1,3 a 2,4 GPa |
| Materiali per stampi | Acciaio per stampi resistente al calore (H13 ecc.) | Acciaio standard per stampi (può essere di qualità inferiore) |
3. Analisi dettagliata delle cinque principali differenze
3.1 Temperatura e carico termico: gli stampi per pressofusione devono essere "resistenti al calore"
Questa è la differenza fondamentale. pressofusione L’alluminio fuso, a una temperatura di circa 700 °C, lambisce ripetutamente la cavità dello stampo; pertanto, lo stampo deve essere resistente sia alle alte temperature che alla fatica termica e alle fessurazioni da calore. Per questo motivo, si ricorre comunemente ad acciai per stampi a caldo come l’H13, abbinati a un sistema di raffreddamento che mantiene la temperatura dello stampo tra i 150 e i 300 °C. La temperatura dello stampo nell’iniezione di plastica è compresa tra 20 e 150 °C; il carico termico è molto più basso e la scelta dei materiali per lo stampo è meno impegnativa.
3.2 Pressione e riempimento: una fase di iniezione rapida ad alta pressione e una fase di mantenimento del flusso a bassa pressione
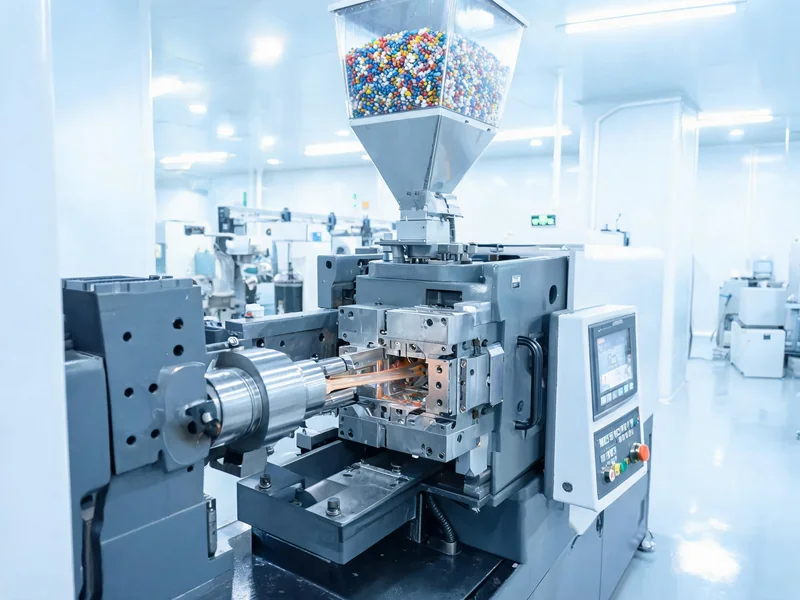
La pressione di iniezione nella pressofusione raggiunge i 35–140 MPa, al fine di consentire al metallo fuso di riempire la cavità in un tempo estremamente breve e di contrastare la rapida solidificazione; la pressione di iniezione è pari a da 60 a 180 MPa, sebbene il valore assoluto della pressione sia più elevato, la plastica presenta una buona fluidità e un raffreddamento lento; di conseguenza, "una pressione più bassa consente di controllare più facilmente le forme complesse". La natura delle due pressioni è diversa: una serve a contrastare la solidificazione rapida ad alta temperatura dei metalli, l’altra a contrastare la viscosità della plastica.
3.3 Investimenti negli stampi: la pressofusione è più costosa, ma la logica relativa alla durata è diversa
Realizzato mediante pressofusione Produzione di stampi I costi e lo stampaggio a iniezione non sono nemmeno paragonabili. Un esempio di confronto: per lo stesso componente, lo stampo per pressofusione dell’alluminio costa circa $32,000, stampi per iniezione di nylon circa $18,000. Il valore degli stampi per pressofusione risiede nell’acciaio resistente al calore, nel trattamento superficiale e nella progettazione più complessa dei sistemi di espulsione e raffreddamento; tuttavia, essi sono destinati a un settore completamente diverso, ovvero quello della "produzione in serie di componenti metallici". Per quanto riguarda i dettagli strutturali degli stampi per pressofusione, si veda Progettazione di stampi per pressofusione dell’alluminio Un articolo.
3.4 Precisione e spessore delle pareti: lo stampaggio a iniezione consente di ottenere prodotti più sottili e più precisi
Per quanto riguarda la precisione dello "sformatura diretta", lo stampaggio a iniezione risulta invece superiore: lo stampaggio a iniezione commerciale ha una tolleranza di circa ±0,1 mm, quello di precisione può arrivare a ±0,025 mm, mentre la pressofusione ha una tolleranza di circa ±0,05 mm/100 mm. Per quanto riguarda lo spessore delle pareti, lo stampaggio a iniezione può arrivare fino a un minimo di 0,5 mm, nella pressofusione, a causa della fluidità del metallo e dei vincoli di solidificazione, il minimo 1,0 mm Inizio. Ma a questo punto è necessario aggiungere una considerazione realistica del settore: le superfici critiche dei pezzi pressofusi (superfici di tenuta, fori di montaggio) di solito dipendono anche da Lavorazione CNC Con la seconda fase di rifinitura, la precisione finale non ha nulla da invidiare a quella dello stampaggio a iniezione.
3.5 Proprietà meccaniche: la resistenza dei metalli rappresenta un divario insormontabile per la plastica
Questa è la differenza più inconciliabile tra i due. Il modulo di elasticità dei pezzi pressofusi in lega di alluminio è compreso tra 45 e 71 GPa, mentre quello delle materie plastiche tecniche è solo di 1,3-2,4 GPa: una differenza che va da alcune decine a diverse centinaia di volte. Se i vostri componenti devono sopportare carichi, torsioni, condurre calore o elettricità oppure resistere alle alte temperature, la pressofusione è l’unica opzione; se invece sono richieste solo "leggerezza, economicità e forme complesse", il rapporto qualità-prezzo dello stampaggio a iniezione è di gran lunga superiore.
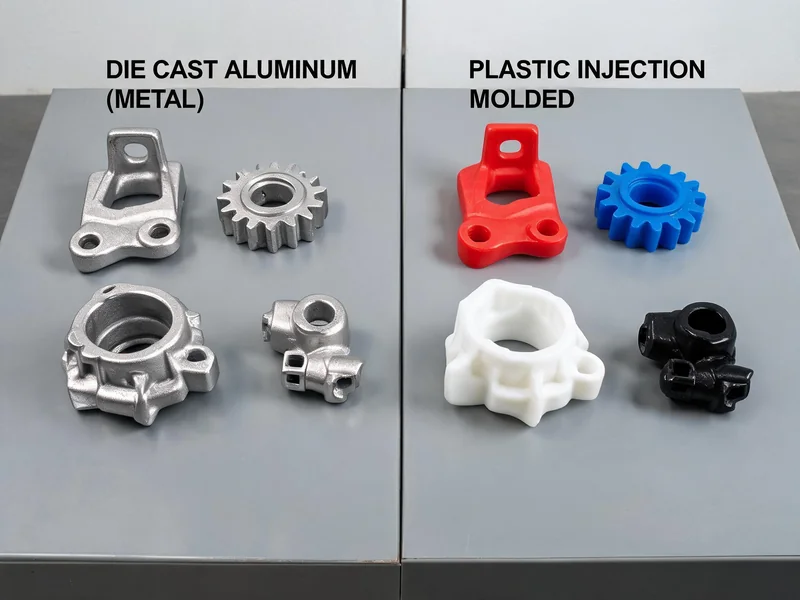
4. Costi e volumi di produzione: il punto di pareggio
Per fare i conti economici bisogna considerare la produzione in serie. Ecco un confronto reale: per lo stesso componente, la versione in alluminio pressofuso pesa 520 grammi, con un costo dello stampo di $32.000 e un costo unitario di $5,20; la versione in nylon stampato a iniezione ha un costo dello stampo di $18.000 e un costo unitario di $2,80. Considerando una produzione annua di 2.000 pezzi, il costo annuale per il nylon è di $23.600, mentre per l’alluminio pressofuso è di $42.400: a basse volumi, lo stampaggio a iniezione risulta nettamente vantaggioso. Il motivo è che l’investimento iniziale più elevato per lo stampo di pressofusione non può essere ammortizzato in modo significativo.
Tuttavia, con l’aumentare dei volumi, la curva si inverte: nel costo unitario della pressofusione, una parte consistente è rappresentata dai costi dei materiali e dalla lavorazione meccanica, mentre per i pezzi stampati a iniezione il costo dipende in larga misura dall’ammortamento dello stampo. L’esperienza del settore dimostra che la pressofusione non è solitamente redditizia per lotti inferiori a 10.000 pezzi (a meno che non siano richieste specifiche proprietà metalliche), mentre il costo unitario della pressofusione inizia a diventare competitivo solo a partire da 50.000 pezzi. Questo "punto di pareggio" è più elevato rispetto a quello dello stampaggio a iniezione e rappresenta un ostacolo che deve essere valutato con attenzione prima di scegliere il processo.
Regole guida per il processo decisionale:Grandi volumi, materiale metallico, disponibilità ad accettare un numero elevato di fasi di lavorazione: scegliete la pressofusione; grandi volumi, materiale plastico, pezzi di precisione a pareti sottili: scegliete lo stampaggio a iniezione; piccoli volumi, strutture complesse: non affrettatevi a realizzare uno stampo, valutate prima se sia più conveniente ricorrere a prototipi o a soluzioni per piccoli lotti.
5. Come scegliere: il metodo decisionale in quattro fasi
- Materiale richiesto:Il componente richiede la resistenza meccanica, la conducibilità termica, la conducibilità elettrica o la resistenza alle alte temperature tipiche dei metalli? Sì → optare per la pressofusione o la fusione; No → optare per lo stampaggio a iniezione.
- Domanda relativa alle quantità:Qual è la produzione annuale prevista? Se è inferiore a 10.000 pezzi e non è necessario utilizzare metallo, i processi di stampaggio a iniezione o di produzione in piccoli lotti sono spesso più convenienti.
- Domanda su precisione e spessore delle pareti:Se lo spessore delle pareti è ≤0,5 mm e si richiede una struttura di precisione, lo stampaggio a iniezione è la soluzione ideale; se invece si tratta di componenti metallici a pareti spesse destinati a sostenere carichi, la pressofusione è più indicata.
- Domanda sulla tolleranza nella post-elaborazione:È possibile eseguire la lavorazione meccanica successiva sui pezzi pressofusi? Sì, in tal caso il limite massimo di precisione della pressofusione è addirittura più elevato; no, in tal caso è preferibile ricorrere allo stampaggio a iniezione.
6. Errori comuni
Idea sbagliata n. 1: "La precisione dello stampaggio a iniezione è necessariamente inferiore a quella della pressofusione".Al contrario, le tolleranze nello stampaggio a iniezione con sformatura diretta sono spesso più strette rispetto a quelle della pressofusione (possono arrivare a ±0,025 mm), mentre nella pressofusione la precisione viene ottenuta tramite lavorazioni successive.
Errore n. 2: "La plastica è economica, quindi lo stampaggio a iniezione è sicuramente più conveniente".Questo vale in caso di basse produzioni, ma quando si tratta di grandi lotti di componenti metallici, il costo unitario della pressofusione può risultare più vantaggioso grazie al fatto che, in base ai requisiti prestazionali, tali componenti sono "insostituibili".
Idea errata n. 3: "È possibile passare a piacimento da un processo all’altro". No. La struttura dello stampo, l'angolo di sformatura, lo spessore delle pareti e il ritiro del materiale sono completamente diversi: passare dallo stampaggio a iniezione alla pressofusione equivale a riprogettare lo stampo.
7. Domande frequenti
D1: Qual è la differenza principale tra la pressofusione e lo stampaggio a iniezione?
L'essenza sta nel materiale: metallo fuso per la pressofusione (circa 700 °C) e plastica fusa per lo stampaggio a iniezione (180–400 °C); questa differenza determina differenze sostanziali in termini di resistenza al calore, alla pressione, precisione e costo degli stampi.
Domanda 2: La pressofusione è più costosa dello stampaggio a iniezione?
Sì. La pressofusione richiede una fusione ad alto consumo energetico e acciaio per stampi resistente al calore; inoltre, i pezzi fusi devono essere sottoposti a lavorazioni meccaniche successive, il che comporta un costo complessivo più elevato; lo stampaggio a iniezione ha un basso consumo energetico e un costo unitario inferiore per la produzione in grandi serie.
Domanda 3: Lo stampaggio a iniezione può garantire la stessa precisione della pressofusione?
Sì, e anche con una precisione maggiore. Nell’iniezione a livello commerciale la tolleranza è di circa ±0,1 mm, mentre nella lavorazione di precisione è di ±0,025 mm; nella pressofusione è di circa ±0,05 mm/100 mm, ma la precisione delle superfici critiche può essere ulteriormente migliorata tramite una lavorazione secondaria.
Domanda 4: Per quali lotti è consigliabile ricorrere alla pressofusione?
Per quantità inferiori a 10.000 pezzi di solito non è conveniente (a meno che non siano richieste proprietà metalliche specifiche); solo con quantità superiori a 50.000 pezzi il costo unitario della pressofusione diventa competitivo, con un punto di pareggio superiore rispetto allo stampaggio a iniezione.
D5: Lo stampaggio a iniezione può sostituire la pressofusione?
Dipende dall’applicazione. La pressofusione è insostituibile solo quando sono richiesti requisiti rigorosi in termini di resistenza meccanica, conducibilità termica, conducibilità elettrica o resistenza alle temperature; in tutti gli altri casi, le materie plastiche tecniche ad alte prestazioni possono sostituirla in molte applicazioni.