¿En qué consiste el mecanizado de precisión para moldes de impresión 3D?
Autor:H.K.X Fecha de publicación:2026-09-18 Categoría:Blog Visitas:2226
Resumen:
"Las palabras "moldes impresos en 3D" pueden llevar fácilmente a pensar que, una vez impresos, se pueden utilizar directamente en la producción. Sin embargo, la realidad del sector es justo lo contrario: prácticamente ninguna de las piezas de inserción o núcleos fabricados mediante fabricación aditiva metálica se entrega directamente sin pasar por un proceso de mecanizado de precisión. El denominado "mecanizado de precisión para moldes de impresión 3D" consiste, en pocas palabras, en utilizar técnicas sustractivas como el fresado CNC, el rectificado, el electroerosión (EDM) y el pulido y abrillantado para transformar la pieza impresa de un "nivel de pieza en bruto" a un "nivel de molde». Este artículo explica a fondo sus principios, por qué es necesario realizarlo, qué superficies hay que tratar y qué tolerancias hay que respetar.
Catálogo de artículos[Oculto]
- 1. Concepto: fabricación híbrida, división de tareas entre la fabricación aditiva y la subtractiva
- 2. ¿Por qué es necesario un mecanizado de precisión en los moldes impresos en 3D?
- 3. Superficies clave que requieren un mecanizado de precisión
- 4. Indicadores clave: tolerancias y rugosidad superficial
- 5. Panorama general de los procesos de postratamiento más habituales
- 6. Elección de materiales: H13 / 420 / cobre
- 7. ¿Por qué los moldes de enfriamiento con forma adaptada dependen en mayor medida del mecanizado de precisión?
- 8. Cómo elegir un proveedor de servicios
- 9. Preguntas frecuentes
1. Concepto: fabricación híbrida, división de tareas entre la fabricación aditiva y la subtractiva
El mecanizado de precisión para la impresión 3D de moldes; en términos técnicos se denomina Fabricación híbrida ——Combinar la fabricación aditiva (es decir, la impresión 3D de metales o la fusión selectiva por láser, SLM) con la fabricación sustractiva (fresado y rectificado CNC) en un mismo proceso.
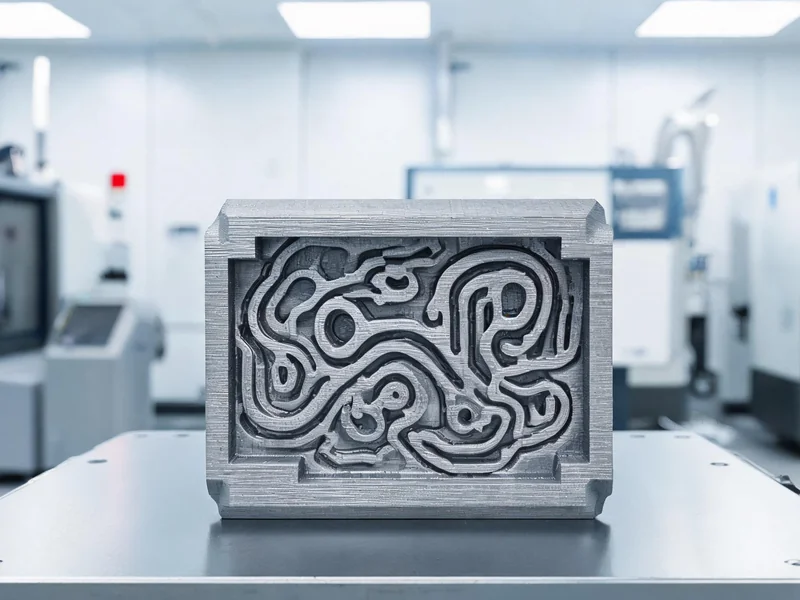
La división de tareas entre ambos es muy clara: La impresión 3D se encarga de la "forma" , es capaz de realizar lo que el taladrado tradicional simplemente no puede hacer Canales de refrigeración adaptados a la forma , moldeado en una sola operación de canales internos y cavidades de formas irregulares; El mecanizado de precisión es el responsable de la "precisión" , ya que permite que las superficies que realmente determinan la viabilidad del molde —como las líneas de separación, los orificios de posicionamiento y las ranuras de sellado— cumplan con las tolerancias y el grado de acabado exigidos en los planos. En resumen: la fabricación aditiva aporta libertad, mientras que la fabricación sustractiva aporta precisión.
La ruta de fabricación más habitual es"Impresión — Acabado": Primero se imprime una pieza de inserción con un acabado casi definitivo, dejando un margen de holgura, y luego se somete a un mecanizado de precisión en una máquina CNC para ajustar las superficies clave dentro de las tolerancias. Este procedimiento combinado ya se utiliza ampliamente en moldes de inyección de plástico, fundición a presión en moldes de alto valor añadido, como los moldes de inyección y los de soplado.
2. ¿Por qué es necesario un mecanizado de precisión en los moldes impresos en 3D?
Muchas personas que se acercan por primera vez a la fabricación aditiva se preguntan: ¿no se dice que la impresión 3D es un "procesamiento de forma pura"? La respuesta es que la impresión 3D en metal es un "procesamiento de forma casi pura", no un "procesamiento de forma pura". Las piezas impresas presentan tres defectos inherentes que impiden que se utilicen directamente como moldes:
- Rugosidad de las estrías:La tecnología SLM consiste en la acumulación de polvo metálico fundido capa a capa, por lo que la superficie presenta naturalmente un patrón escalonado; la rugosidad en estado de fundición suele situarse en Ra 12,5 µm Aproximadamente, lo que dista mucho del valor de Ra 0,8 µm requerido para la cavidad.
- La precisión de la localización es insuficiente:La precisión de la impresión 3D suele situarse entre ±0,05 y 0,1 mm, mientras que la superficie de separación del molde y los orificios de los pasadores de posicionamiento suelen requerir una precisión de ±0,01 mm.
- Microporos y tensiones residuales:El proceso de impresión puede dejar microporos y tensiones internas, que deben eliminarse o evitarse mediante isostática en caliente (HIP), tratamiento térmico y mecanizado posterior.
Por lo tanto, la verdadera ventaja de los "moldes impresos en 3D" no es prescindir del mecanizado, sino Obtener una ventaja competitiva en sistemas de refrigeración complejos y estructuras ligeras que la fabricación tradicional no puede lograr, y subsanar las deficiencias en materia de precisión mediante el mecanizado de precisión. . Solo cuando se comprenda esto se puede decir que se conoce de verdad este oficio.
3. Superficies clave que requieren un mecanizado de precisión
No es necesario realizar un acabado preciso en todas las caras de la pieza impresa. Las que realmente requieren el uso de máquinas CNC o de rectificado son aquellas superficies "cuya función depende del contacto y el ajuste":
| Tipos de superficie | corresponde al inglés -ity, -ism, -ization | Requisitos habituales |
|---|---|---|
| Superficie de separación / Superficie de cierre | Factores que determinan la precisión del cierre del molde y la formación de rebabas | Alta planitud, Ra ≤ 0,8 µm |
| Orificios de posicionamiento / Orificios para columnas guía | Alineación de los moldes superior e inferior | ±0,005~0,01 mm |
| Superficie de moldeo de la cavidad / del núcleo | Determina el aspecto del producto y el desmoldeado | Ra 0,2-0,8 µm (pulido) |
| Canal de sellado / Superficie de sellado | Sellado del circuito de agua de refrigeración y del circuito de aceite | Ra ≤ 0,8 µm; debe ser hermético |
| Rosca / Orificio de fijación | Compatible con piezas normalizadas | Precisión estándar de las roscas |
| Plano de referencia / Superficie de sujeción | Referencias de posicionamiento para las operaciones posteriores | Planitud, paralelismo |
Aviso de los profesionales del sector: Es fundamental dejar un margen de acabado en las piezas impresas en 3D. Si se deja demasiado, se pierden las ventajas de la impresión; si se deja muy poco, no se podrán corregir los defectos de la superficie. Por lo general, las superficies clave se diseñan con un margen de entre 0,3 y 0,5 mm, aunque esto depende del equipo de impresión y de los procesos posteriores.
4. Indicadores clave: tolerancias y rugosidad superficial
El "grado de avance" que puede alcanzar el mecanizado de precisión queda reflejado de forma clara en dos cifras. La siguiente tabla muestra la comparación entre la capacidad de la fabricación aditiva y la del mecanizado de precisión:
| norma | Impresión 3D en metal (en estado de impresión) | Tras el mecanizado de precisión CNC |
|---|---|---|
| Precisión de posicionamiento/dimensiones | ±0,05 ~ 0,1 mm | ±0,005 ~ 0,01 mm |
| Rugosidad superficial Ra | ≈ 12,5 µm | Fresado de precisión: 1,6 µm / Rectificado: 0,4 µm / Acabado espejo: 0,2 µm |
| Ocasiones en las que se puede usar | Superficie bruta no crítica | Superficie de separación, guía, junta, superficie de moldeo |
Para pasar de Ra 12,5 µm a Ra 0,2 µm, suele ser necesario realizar varias operaciones intermedias: fresado en bruto para eliminar el exceso de material → fresado de precisión hasta Ra 1,6 µm → rectificado hasta Ra 0,4 µm → pulido hasta obtener un acabado espejo de Ra 0,2 µm. Por cada nivel que se reduce la rugosidad, el tiempo de trabajo aumenta notablemente, por lo que Dedicar esfuerzos únicamente a las superficies que realmente requieran un acabado liso , es la estrategia fundamental para controlar los costes.
5. Panorama general de los procesos de postratamiento más habituales
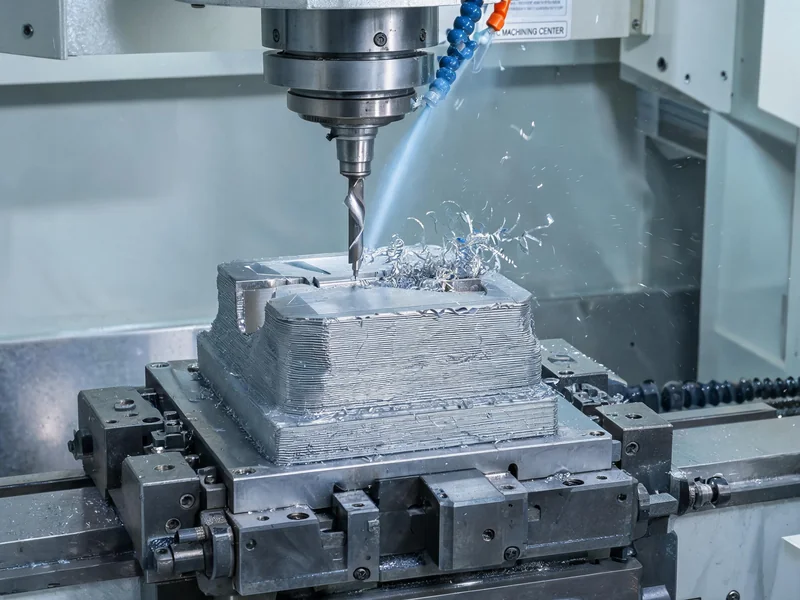
El mecanizado de precisión de los moldes impresos en 3D no es un proceso único, sino toda una "cadena de posprocesamiento". Entre los más habituales se incluyen:
- Fresado / torneado CNC:Las principales fuentes de precisión son el mecanizado de las líneas de separación, los orificios, las ranuras, las roscas y las caras finales.
- Rectificado:Se utiliza para superficies de precisión con requisitos de planitud, paralelismo y un valor Ra inferior a 0,4 µm.
- EDM (electroerosión):Para el mecanizado de ranuras profundas y estrechas, ángulos agudos y el retoque local de materiales duros; resulta especialmente útil tras el temple de las piezas impresas.
- Esmerilado / Pulido:Conseguir un acabado especular de Ra 0,2 µm en la superficie de moldeo, para mejorar el desmoldeo y el acabado superficial del producto.
- Chorro de arena / Granallado:Unificar la textura de las superficies no críticas y eliminar las impurezas.
- HIP (isostática en caliente):Cerrar los microporos internos para mejorar la densidad y la resistencia a la fatiga.
- Tratamiento térmico:H13: normalmente se somete a un temple a 860 ℃ y a un doble recocido a 520 ℃, con lo que se alcanza una dureza de 48 a 56 HRC.
Un proveedor de confianza organizará estos procesos en una secuencia clara según los requisitos funcionales de las piezas, en lugar de "imprimirlas y fresarlas un poco al azar".
6. Elección de materiales: H13 / 420 / cobre
La elección de materiales para los insertos de moldes impresos en 3D sigue básicamente el mismo enfoque que el sistema tradicional de aceros para moldes, solo que se ha sustituido por la forma de polvo:
| makings | Dureza (tras el tratamiento térmico) | Escenarios aplicables |
|---|---|---|
| H13: Acero para herramientas de trabajo en caliente | 48 ~ 56 HRC | Normas del sector para moldes de fundición a presión y de inyección de plástico; resistencia a la fatiga térmica y a las grietas por calor |
| Acero inoxidable 420 | aproximadamente entre 48 y 52 HRC | Moldes resistentes a la corrosión para los sectores sanitario y alimentario, entre otros |
| C18150 Aleación de cobre | Más baja (se da prioridad a la conductividad térmica) | Insertos con elevadas necesidades de refrigeración y una conductividad térmica superior a 300 W/m·K |
En condiciones de alta temperatura, como las del moldeo a presión,El H13 es la opción preferida——Su diseño de aleación 5% de cromo, vanadio y molibdeno, que mantiene la tenacidad y la resistencia al agrietamiento térmico incluso tras ciclos repetidos de frío y calor, es precisamente la razón por la que se utiliza de forma generalizada y a largo plazo en moldes de fundición a presión para automóviles de gran tamaño (bloques de motor, carcasas de baterías). Para obtener más información sobre los aspectos clave del diseño estructural y de refrigeración de los moldes de fundición a presión, puede consultar: Diseño de moldes para fundición a presión de aluminio Un artículo.
7. ¿Por qué los moldes de enfriamiento con forma adaptada dependen en mayor medida del mecanizado de precisión?
La refrigeración conformada (Conformal Cooling) es la aplicación más exitosa de la impresión 3D en el ámbito del moldeado: los canales de refrigeración ya no son un simple orificio recto, sino que Seguir el contorno de la cavidad , a una distancia equidistante de la superficie de moldeo, lo que permite disipar el calor de manera uniforme. Las ventajas son muy evidentes: el ciclo de moldeo suele acortarse entre 20% y 30%, y también se reducen la deformación y las variaciones dimensionales del producto.
Sin embargo, el enfriamiento con forma adaptativa es precisamente Ha aumentado la dificultad del mecanizado de precisión: El canal está muy cerca de la cavidad, a tan solo unos milímetros. Al mecanizar la línea de separación y la ranura de sellado, si se penetra demasiado en la pieza, se producirá Perforar el canal , lo que obliga a desechar toda la pieza insertada. Por ello, las piezas insertadas con refrigeración conforma a la pieza plantean mayores exigencias en cuanto al margen de mecanizado, las trayectorias de la herramienta y la inspección: una vez finalizado el mecanizado, es necesario realizar una inspección de los canales de refrigeración Pruebas de presión y pruebas de estanqueidad, para garantizar que los conductos de agua no presenten fugas bajo alta presión durante largos periodos de tiempo. En la producción en serie, las piezas de refrigeración con perfil adaptado suelen combinarse con Producción de fundición de aluminio Se realiza la puesta a punto conjunta del proceso, verificando el efecto de enfriamiento y la uniformidad del producto al ritmo real de producción.
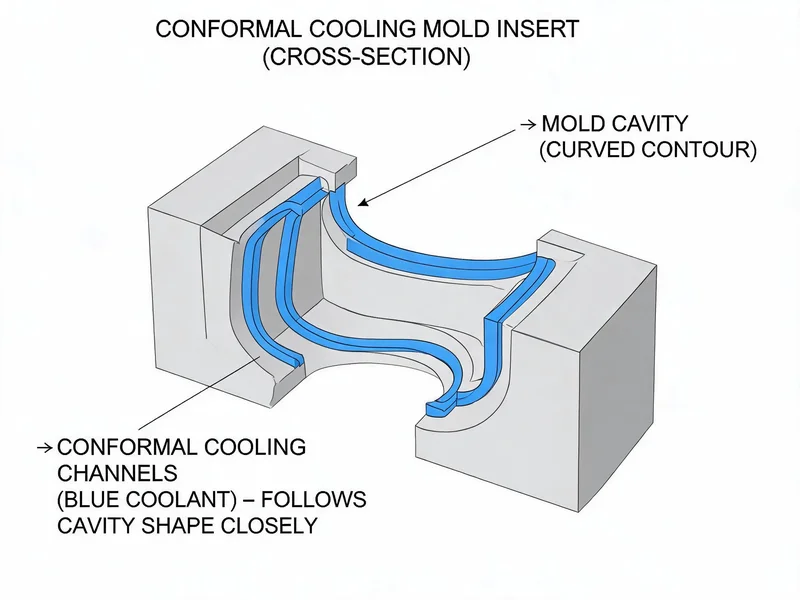
Riesgos clave: En el caso de los insertos de refrigeración adaptables, es imprescindible "tener en cuenta el mecanizado durante el diseño". Si los canales de refrigeración, las ranuras de sellado, los orificios de los punzones y los orificios de fijación entran en interferencia, es muy probable que se produzcan roturas durante el mecanizado. Se recomienda realizar una evaluación de la fabricabilidad ya en la fase de diseño, para establecer de antemano las referencias de mecanizado y las zonas de evitación de los canales de refrigeración.
8. Cómo elegir un proveedor de servicios
Hay muchas fábricas capaces de imprimir en metal, pero no son muchas las que también realizan correctamente el posprocesamiento. A la hora de elegir un proveedor, se recomienda prestar especial atención a cuatro aspectos:
- ¿Se trata de una integración de "fabricación aditiva + fabricación sustractiva"?:Lo mejor es que la impresión y el acabado se realicen en la misma empresa, para evitar que se echen la culpa unos a otros y las repetidas comunicaciones sobre los márgenes.
- ¿Tiene experiencia en el sector del moldeado?:Solo un equipo con experiencia en moldes de fundición a presión y de inyección comprende la lógica de mecanizado de las líneas de separación, las inclinaciones de desmoldeo y los conductos de refrigeración.
- ¿Existe algún informe de pruebas completo?:Datos trazables sobre tolerancias, dureza y rugosidad superficial, así como registros de pruebas de presión y fugas en los conductos de agua.
- Capacidades de tratamiento térmico y HIP:Puede alcanzar una dureza de entre 48 y 56 HRC y es capaz de cerrar los microporos de impresión.
9. Preguntas frecuentes
P1: ¿En qué consiste el mecanizado de precisión para la impresión 3D de moldes?
El mecanizado posterior de las piezas de molde fabricadas mediante impresión 3D —mediante CNC, rectificado, electroerosión y pulido— permite alcanzar la precisión y el acabado deseados en las superficies clave; en esencia, se trata de una fabricación híbrida que combina los procesos aditivos y sustractivos.
P2: ¿Por qué es necesario el mecanizado CNC si los moldes se imprimen en 3D?
Las piezas impresas presentan estrías (aproximadamente Ra 12,5 µm) y microporos, y su precisión es de solo ±0,05 a 0,1 mm, lo que no cumple los requisitos de ajuste y estanqueidad de los moldes, por lo que es necesario someterlas a un mecanizado secundario hasta alcanzar una precisión de ±0,005 a 0,01 mm y un valor de Ra inferior a 0,8 µm.
Pregunta 3: ¿Qué material se utiliza para imprimir en 3D los insertos de los moldes?
Para la fundición a presión y el moldeo por inyección se utiliza habitualmente el H13 (48-56 HRC); para la resistencia a la corrosión, el acero inoxidable 420; y para aplicaciones que requieren una alta conductividad térmica, el cobre C18150.
P4: ¿Qué particularidades presenta el mecanizado de precisión de los moldes de refrigeración adaptables?
Dado que los canales de refrigeración están muy próximos a la cavidad, durante el mecanizado es necesario controlar el espesor de la pared para evitar que se perforen los canales; además, tras el mecanizado, es necesario realizar pruebas de presión y de fugas en los canales de refrigeración.
P5: ¿Es elevado el coste del mecanizado de precisión de moldes impresos en 3D?
Aunque el coste inicial es superior al de los insertos de refrigeración tradicionales, se amortiza rápidamente gracias a la reducción de los ciclos (20%~30%) y a la disminución de los desechos por deformación, por lo que resulta más rentable en la producción a gran escala.