Fundición a presión y moldeo por inyección: principales diferencias
Autor:H.K.X Fecha de publicación:2026-09-24 Categoría:Blog Visitas:2327
Resumen:
A primera vista, tanto la fundición a presión como el moldeo por inyección consisten en "inyectar material fundido en un molde y enfriarlo para darle forma", pero en un caso se trata de metal a 700 ℃ y en el otro, de plástico a unos 200 o 300 grados. Esta simple diferencia de material, como si se tratara de fichas de dominó, hace que el molde, la presión, la precisión, el coste y la finalidad tomen direcciones totalmente distintas. En este artículo desglosamos las principales diferencias entre ambos procesos en dimensiones cuantificables, para que puedas determinar de un vistazo cuál es la mejor opción para tus piezas.
Catálogo de artículos[Oculto]
- 1. En pocas palabras: la calidad del material lo decide todo
- 2. Tabla resumen comparativa de los parámetros principales
- 3. Explicación detallada de las cinco diferencias clave
- 4. Costes y volumen de producción: el umbral de rentabilidad
- 5. Cómo elegir: método de toma de decisiones en cuatro pasos
- 6. Errores habituales
- 7. Preguntas frecuentes
1. En pocas palabras: la calidad del material lo decide todo
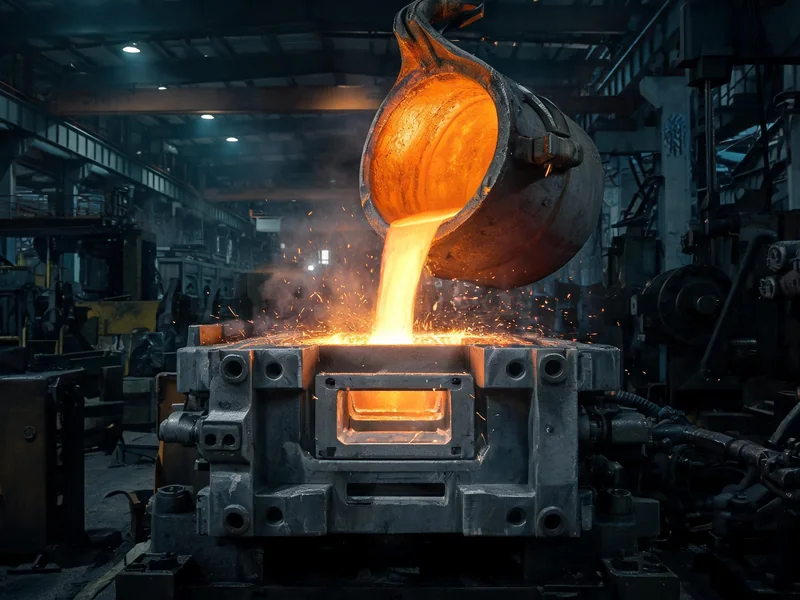
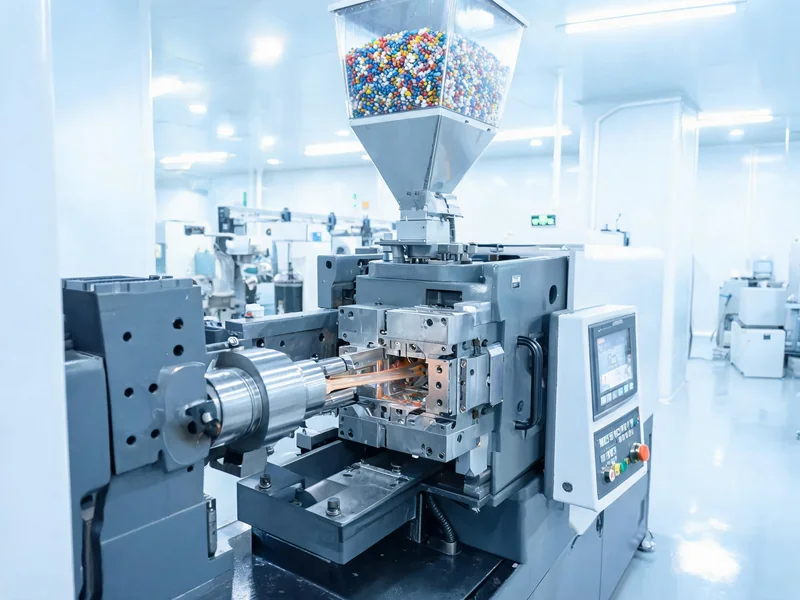
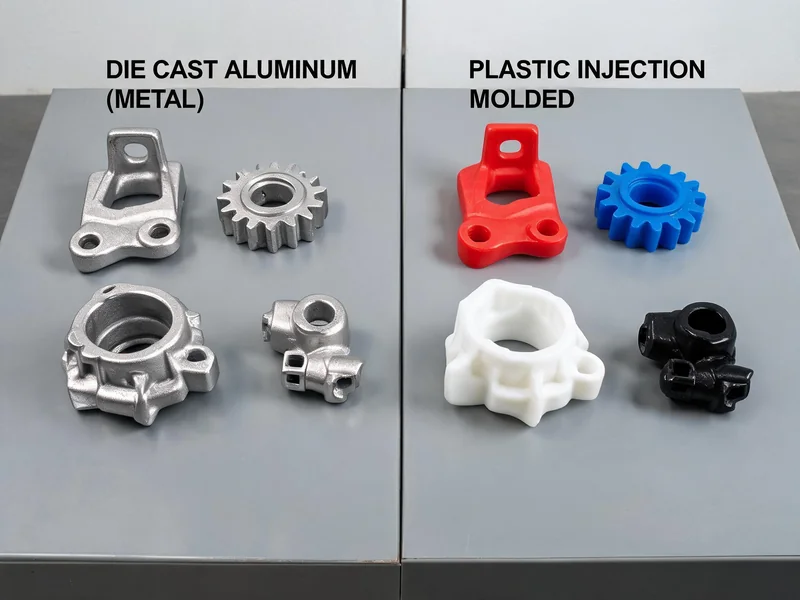
En el moldeo por inyección (Injection Molding), el plástico fundido se inyecta en un molde de acero, mientras que en la fundición a presión (Die Casting), el metal fundido se inyecta en un molde de acero. Aunque los moldes y el principio parecen prácticamente idénticos, son las propiedades de los materiales las que determinan todas las diferencias posteriores:
- temp : El aluminio no se funde hasta alcanzar unos 700 ℃, mientras que el policarbonato (PC) se moldea por inyección a una temperatura de entre 280 y 320 ℃; las altas temperaturas del metal obligan a utilizar acero para moldes resistente al calor en los moldes de fundición a presión.
- Rendimiento : Las diferencias tras el moldeo son aún más marcadas: el módulo de elasticidad de las piezas moldeadas por inyección es de solo 1,3-2,4 GPa, mientras que las piezas de fundición a presión de aleación de aluminio alcanzan los 45-71 GPa.
- Continuación : Las piezas de plástico suelen estar listas tras el moldeo por inyección, mientras que las piezas de fundición a presión de metal suelen requerir un mecanizado adicional, como fresado o rectificado, para acabar las superficies clave.
Por lo tanto, la elección entre "fundición a presión o moldeo por inyección" nunca ha sido una cuestión de preferencia por un proceso, sino que Pregunta sobre las necesidades de materiales .
2. Tabla resumen comparativa de los parámetros principales
Empezaremos por presentar las cifras más contundentes; cada uno de los apartados siguientes girará en torno a esta tabla:
| dimensión (matem.) | Fundición a presión (Die Casting) | Moldeo por inyección (Injection Molding) |
|---|---|---|
| Materias primas | Lingotes de aluminio / zinc / magnesio | Gránulos de plástico termoplástico |
| Temperatura de fusión | 390 ~ 700 ℃ (el aluminio, unos 700 ℃) | 180 ~ 400 ℃ |
| presión de inyección | 35 ~ 140 MPa | 60 ~ 180 MPa |
| Temperatura del molde | 150 ~ 300 ℃ | 20 ~ 150 ℃ |
| Tiempo de ciclo | De 20 a 60 segundos | De 30 a 120 segundos |
| Espesor mínimo de pared | 1,0 mm | 0,5 mm |
| Precisión dimensional | aproximadamente ±0,05 mm / 100 mm | Comercial: ±0,1 mm; de precisión: ±0,025 mm |
| módulo de elasticidad | 45 ~ 71 GPa | 1,3 ~ 2,4 GPa |
| Materiales para moldes | Acero para moldes resistente al calor (H13, etc.) | Acero para moldes estándar (puede ser de menor calidad) |
3. Explicación detallada de las cinco diferencias clave
3.1 Temperatura y carga térmica: los moldes de fundición a presión deben ser "resistentes al calor"
Esta es la diferencia más fundamental. fundición a presión El aluminio fundido, a unos 700 ℃, baña repetidamente la cavidad del molde; por ello, este debe ser resistente tanto a las altas temperaturas como a la fatiga térmica y al agrietamiento por calor, por lo que se suele utilizar acero para moldes de trabajo en caliente, como el H13, junto con un sistema de refrigeración que mantenga la temperatura del molde entre 150 y 300 ℃. En el moldeo por inyección, la temperatura del molde solo debe situarse entre 20 y 150 °C, por lo que la carga térmica es mucho menor y la presión a la hora de seleccionar el material del molde también es menor.
3.2 Presión y llenado: una inyección rápida a alta presión y otra a baja presión con flujo constante
La presión de inyección en la fundición a presión alcanza los 35-140 MPa, con el fin de que el metal fundido llene la cavidad en un tiempo muy breve y se evite una solidificación rápida; la presión de inyección es de 60-180 MPa, aunque el valor absoluto de la presión es mayor, el plástico tiene buena fluidez y se enfría lentamente, por lo que, en realidad, "con una presión más baja es más fácil controlar las formas complejas". La esencia de ambos tipos de presión es que uno se enfrenta a la solidificación rápida a alta temperatura del metal, mientras que el otro se enfrenta a la viscosidad del plástico.
3.3 Inversión en moldes: la fundición a presión es más cara, pero la lógica de su vida útil es diferente
Fundido a presión Fabricación de moldes El coste y el moldeo por inyección no están al mismo nivel. Un ejemplo comparativo: para una misma pieza, el molde de fundición a presión de aluminio cuesta aproximadamente $32,000, moldes de inyección de nailon, aproximadamente $18,000. Lo más valioso de los moldes de fundición a presión es el acero resistente al calor, el tratamiento superficial y un diseño más complejo de expulsión y refrigeración; sin embargo, están orientados a un ámbito completamente diferente: la "producción en serie de piezas metálicas". Para conocer los detalles estructurales de los moldes de fundición a presión, puede consultar Diseño de moldes para fundición a presión de aluminio Un artículo.
3.4 Precisión y espesor de pared: el moldeo por inyección permite obtener piezas más finas y precisas
En cuanto a la precisión del "desmoldeo directo", el moldeo por inyección resulta más preciso: el moldeo por inyección comercial tiene una precisión de aproximadamente ±0,1 mm, el moldeo por inyección de precisión puede alcanzar los ±0,025 mm, mientras que la fundición a presión tiene una precisión de aproximadamente ±0,05 mm/100 mm. En cuanto al espesor de las paredes, el moldeo por inyección puede llegar a un mínimo de 0,5 mm, en la fundición a presión, debido a la fluidez del metal y a las restricciones de solidificación, el mínimo 1,0 mm Empezamos. Pero hay que añadir aquí una verdad del sector: las superficies clave de las piezas de fundición a presión (superficies de estanqueidad, orificios de montaje) suelen depender además de Mecanizado CNC Con el cierre secundario, la precisión final no tiene nada que envidiar a la del moldeo por inyección.
3.5 Propiedades mecánicas: la resistencia de los metales es una barrera insuperable para los plásticos
Esta es la diferencia más insuperable entre ambos. El módulo de elasticidad de las piezas de fundición a presión de aleación de aluminio oscila entre 45 y 71 GPa, mientras que el de los plásticos técnicos solo alcanza entre 1,3 y 2,4 GPa, lo que supone una diferencia de entre varias decenas y varios cientos de veces. Si tus piezas deben soportar cargas, torsión, conducir calor o electricidad, o resistir altas temperaturas, la fundición a presión es la única opción; si solo se requiere que sean "ligeras, baratas y de formas complejas", la relación calidad-precio del moldeo por inyección es muy superior.
4. Costes y volumen de producción: el umbral de rentabilidad
Las cuentas económicas solo se pueden calcular correctamente en una escala de producción en serie. Veamos una comparación real: para una misma pieza, la versión de fundición a presión de aluminio pesa 520 gramos, el molde cuesta $32 000 y el coste unitario es de $5,20; la versión de moldeo por inyección de nailon tiene un coste de molde de $18 000 y un coste unitario de $2,80. Si calculamos una producción anual de 2.000 unidades, el coste total anual del nailon es de 23.600 $, mientras que el del aluminio fundido a presión es de 42.400 $; en volúmenes bajos, el moldeo por inyección sale claramente ganando. La razón es que la elevada inversión inicial en el molde de fundición a presión no se amortiza fácilmente.
Sin embargo, a medida que aumenta el volumen de producción, la curva se invierte: una parte considerable del coste unitario de la fundición a presión corresponde al material y al mecanizado, mientras que las piezas de inyección dependen en gran medida de la amortización del molde. La experiencia del sector indica que la fundición a presión no suele ser rentable por debajo de las 10 000 unidades (a menos que se requieran propiedades específicas del metal), y que el coste unitario de la fundición a presión solo empieza a ser competitivo a partir de las 50 000 unidades. Este "umbral de rentabilidad" es más elevado que en el caso del moldeo por inyección, y constituye un obstáculo que hay que tener muy en cuenta antes de elegir el proceso.
Reglas básicas para la toma de decisiones:Si el volumen es elevado, se necesita metal y no supone un problema que el proceso tenga muchas etapas, opta por la fundición a presión; si el volumen es elevado, se necesita plástico y se requiere precisión en paredes delgadas, opta por el moldeo por inyección; si el volumen es reducido y la estructura es muy variable, no te precipites a fabricar un molde: comprueba primero si resulta más rentable recurrir a una pieza de muestra o a una solución de lotes pequeños.
5. Cómo elegir: método de toma de decisiones en cuatro pasos
- Preguntas sobre los materiales:¿Es necesario que la pieza tenga la resistencia, la conductividad térmica, la conductividad eléctrica o la resistencia a la temperatura propias del metal? Sí → optar por la fundición a presión o la fundición; No → optar por el moldeo por inyección.
- Pregunta sobre pedidos al por mayor:¿Cuál es la producción anual prevista? Si es inferior a 10 000 unidades y no es necesario utilizar metal, los procesos de moldeo por inyección o de producción en pequeñas series suelen resultar más rentables.
- Precisión y espesor de la pared:Si el espesor de la pared es ≤ 0,5 mm y se requiere una estructura de gran precisión, el moldeo por inyección es la mejor opción; si se trata de piezas metálicas de pared gruesa destinadas a soportar cargas, el moldeo a presión resulta más adecuado.
- Pregunta sobre el margen de tolerancia en el posprocesamiento:¿Se puede someter a mecanizado posterior una pieza de fundición a presión? Si es posible, el límite máximo de precisión de la fundición a presión es incluso mayor; si no es posible, se da prioridad al moldeo por inyección.
6. Errores habituales
Idea errónea n.º 1: "La precisión del moldeo por inyección es necesariamente inferior a la del moldeo a presión".Todo lo contrario: las tolerancias en el moldeo por inyección con desmoldeo directo suelen ser más estrictas que en la fundición a presión (pueden llegar a ±0,025 mm), mientras que en la fundición a presión la precisión se compensa mediante el mecanizado posterior.
Idea errónea n.º 2: "El plástico es barato, por lo que el moldeo por inyección tiene que ser más rentable".Esto es así cuando el volumen de producción es bajo, pero en el caso de grandes lotes de piezas metálicas, el coste unitario de la fundición a presión puede resultar más rentable debido a que, dadas las exigencias de rendimiento, no hay alternativas viables.
Idea errónea n.º 3: "Se puede alternar entre ambos procesos a voluntad". No es posible. La estructura del molde, el ángulo de desmoldeo, el diseño del espesor de las paredes y la contracción del material son completamente diferentes; pasar del moldeo por inyección a la fundición a presión equivale a rediseñar el molde.
7. Preguntas frecuentes
P1: ¿Cuál es la diferencia más importante entre la fundición a presión y el moldeo por inyección?
La clave está en el material: metal fundido para la fundición a presión (aproximadamente 700 ℃) y plástico fundido para el moldeo por inyección (entre 180 y 400 ℃); esta diferencia determina que los moldes presenten diferencias generales en cuanto a resistencia al calor, resistencia a la presión, precisión y coste.
P2: ¿Es más caro el moldeo a presión que el moldeo por inyección?
Sí. La fundición a presión requiere una fusión que consume mucha energía y acero para moldes resistente al calor; además, las piezas fundidas deben someterse a un mecanizado posterior, por lo que el coste total es mayor; en cambio, el moldeo por inyección consume menos energía y el coste por unidad es menor cuando se producen grandes series.
Pregunta 3: ¿Se puede alcanzar con el moldeo por inyección la misma precisión que con la fundición a presión?
Sí, incluso con mayor precisión. En el moldeo por inyección comercial, la precisión es de aproximadamente ±0,1 mm; en el de precisión, de ±0,025 mm; en la fundición a presión, de aproximadamente ±0,05 mm/100 mm, aunque la precisión de las superficies críticas puede mejorarse aún más mediante un segundo proceso de mecanizado.
Pregunta 4: ¿Para qué volúmenes de producción conviene optar por la fundición a presión?
Por debajo de las 10.000 unidades, normalmente no resulta rentable (a menos que se requieran propiedades metálicas específicas); solo a partir de las 50.000 unidades, el coste unitario de la fundición a presión resulta competitivo, y el umbral de rentabilidad es más alto que en el moldeo por inyección.
P5: ¿Puede el moldeo por inyección sustituir al moldeo a presión?
Depende de la aplicación. La fundición a presión solo resulta insustituible cuando existen requisitos estrictos en cuanto a la resistencia mecánica, la conductividad térmica, la conductividad eléctrica o la resistencia a la temperatura del metal; en los demás casos, los plásticos técnicos de alto rendimiento pueden sustituirla en numerosas situaciones.