Guía sobre el proceso de fundición a presión: análisis completo desde los principios y los materiales hasta los moldes y la selección de la fábrica
Autor:H.K.X Fecha de publicación:2026-09-08 Categoría:Blog Visitas:2826
Resumen:
La fundición a presión es uno de los procesos más eficientes que existen actualmente para la producción en serie de piezas metálicas de precisión. Este artículo, desde la perspectiva de la primera línea de la fábrica, explica de forma sistemática los principios de la fundición a presión, los dos tipos principales (cámara caliente y cámara fría), cómo seleccionar los grados de material, qué errores hay que evitar en el diseño de los moldes y, lo más importante, cómo evaluar el nivel técnico de una fábrica de fundición a presión. Tanto si eres ingeniero de estructuras, responsable de compras o jefe de proyectos, tras leerlo podrás evitar muchos errores.
Catálogo de artículos[Oculto]
- 1. ¿Qué es la fundición a presión?
- 2. Proceso de fundición a presión (explicación detallada en 6 pasos)
- 3. Fundición a presión de cámara caliente frente a fundición a presión de cámara fría
- 4. Variantes del proceso de fundición a presión
- 5. Selección de materiales y calidades para la fundición a presión
- 6. Aspectos clave del diseño de piezas de fundición a presión (experiencia práctica en fábrica)
- 7. Ventajas e inconvenientes de la fundición a presión
- 8. Sectores en los que se aplica la fundición a presión
- 9. Estructura de costes y optimización del ROI
- 10. Cómo elegir una fábrica de fundición a presión de confianza
- 11. Preguntas frecuentes (FAQ)
1. ¿Qué es la fundición a presión?
Fundición a presión (Die Casting)Es un proceso de conformado de metales que consiste en inyectar rápidamente, bajo alta presión, metal no ferroso fundido en una cavidad formada por dos piezas de acero para herramientas endurecido, con el fin de obtener, tras el enfriamiento y la solidificación, piezas metálicas de alta precisión, con formas geométricas complejas y superficies lisas. A diferencia de la fundición en arena y la fundición por gravedad, la característica fundamental de la fundición a presión es"Alta presión + alta velocidad + moldes de acero reutilizables".
La historia de la fundición a presión se remonta a mediados del siglo XIX. En 1849 se patentó una pequeña máquina manual destinada a la producción mecánica de tipos de imprenta, lo que se considera el inicio de la industria moderna de la fundición a presión; en 1903, el cuerpo del carburador de los automóviles Cadillac ya se fabricaba mediante el proceso de fundición a presión. Desde entonces, con el auge de productos de consumo como los fonógrafos, las máquinas de escribir y los automóviles, la fundición a presión se expandió rápidamente. Hoy en día, impulsada por las tecnologías de simulación CAD/CAM y CAE, la fundición a presión se ha convertido en un proceso básico indispensable para la fabricación de alta gama en sectores como el automovilístico, el electrónico y el aeronáutico.
He Xin Moulding, una fábrica de fundición a presión con una larga trayectoria en Ningbo, ofrece servicios que abarcan desde el diseño de moldes hasta Servicio integral de fundición a presión de alta presión, baja presión y por gravedad, Muchas de las conclusiones empíricas que figuran a continuación proceden de la práctica de producción en primera línea de hace 16 años.
2. Proceso de fundición a presión (explicación detallada en 6 pasos)
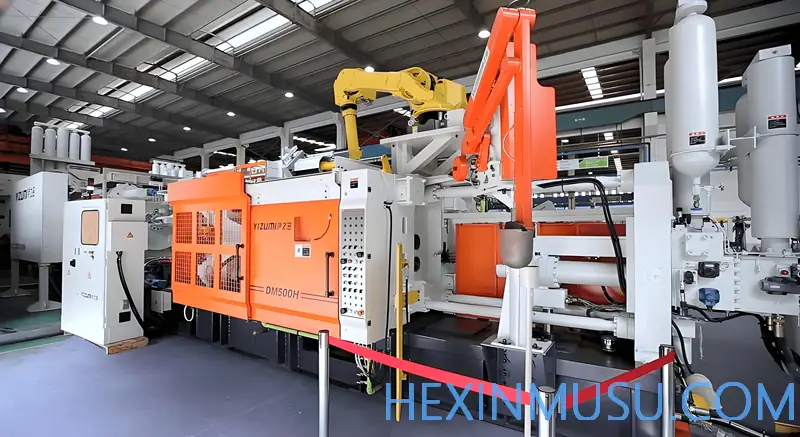
La fundición a presión en cámara caliente y en cámara fría presentan diferencias en algunos detalles, pero el proceso básico sigue siempre los seis pasos siguientes. Solo si se comprende este ciclo cerrado se puede identificar en qué fase se producen los problemas relacionados con el precio, los plazos de entrega y la calidad.
Paso 1: Preparación del molde y cierre del molde
En primer lugar, se deben limpiar a fondo las cavidades de las dos mitades del molde (molde fijo y molde móvil) y rociarlas con un desmoldeante o lubricante. El desmoldeante controla la temperatura del molde y garantiza que la pieza fundida se desmolde sin problemas posteriormente. A continuación, se presionan las dos mitades del molde con la fuerza de cierre. La calidad de fabricación del molde determina directamente el éxito o el fracaso de esta fase; en cuanto a Proceso completo de fabricación de moldes de fundición a presión , puede consultar la sección temática de la web.
Paso 2: Fusión e inyección
El metal se calienta hasta fundirse dentro de la máquina (cámara caliente) o en un horno independiente (cámara fría). Un émbolo impulsa el metal líquido hacia la cavidad del molde a alta velocidad y alta presión (desde 1 000 psi hasta más de 25 000 psi). Esta "alta velocidad y alta presión" es precisamente la esencia del moldeo a presión, ya que garantiza que el metal llene por completo todas las paredes delgadas y las estructuras complejas.
Paso 3: Enfriamiento y solidificación
El metal fundido a alta temperatura se solidifica rápidamente al entrar en contacto con las paredes del molde a baja temperatura, reproduciendo con precisión la forma del molde. Durante este proceso, el molde se mantiene sometido a una fuerte presión de sujeción para contrarrestar las tensiones internas generadas por la contracción durante la solidificación y evitar la formación de poros. El interior del molde suele contar con canales de refrigeración por agua o aceite para acelerar el enfriamiento.
Paso 4: Desmoldeo
Una vez solidificada la pieza fundida, se abre el molde y el mecanismo de expulsión (compuesto por varios pasadores) la extrae suavemente. La inclinación de desmoldeo y el agente desmoldeante son fundamentales en esta fase; un diseño inadecuado puede provocar que la pieza se adhiera al molde, se produzcan arañazos o aparezcan marcas blancas.
Paso 5: Acabado y desbarbado
La pieza extraída aún no es un producto acabado, ya que sigue unida al sistema de colada (boca de colada principal, conductos de colada y rebosadero). El proceso de desbarbado separa la pieza del metal sobrante y puede realizarse a mano, con un troquel de desbarbado para prensa o mediante un tambor.
Paso 6: Acabado y tratamiento posterior
Según las necesidades, se realizan tratamientos posteriores como mecanizado CNC (orificios roscados, tolerancias estrictas), granallado, chorro de arena, anodizado, galvanoplastia y recubrimiento en polvo.
Parámetros clave del proceso (datos de primera línea):La presión de inyección suele mantenerse entre 50 y 100 MPa; la temperatura del molde se mantiene estable entre 150 y 300 ℃ mediante una unidad de control de temperatura; la temperatura del metal fundido se mantiene dentro de un margen de ±5 ℃; la paralelidad de las placas de los equipos modernos puede alcanzar los 0,1 mm/m, con una precisión de repetibilidad posicional de ±0,1 mm. Estos parámetros determinan la diferencia en la tasa de conformidad del producto entre el 92% y el 98.5%.
3. Fundición a presión de cámara caliente frente a fundición a presión de cámara fría
La fundición a presión se divide en dos grandes categorías, cuya diferencia fundamental radica enLa relación entre el horno y la máquina, la elección viene determinada por el punto de fusión y las propiedades químicas de la aleación, lo que influye directamente en la eficiencia, la vida útil de los equipos y la gama de materiales.
fundición a presión en célula caliente (metalurgia)
El "tubo en forma de cuello de cisne" del mecanismo de inyección se sumerge directamente en el baño de metal fundido que incorpora la máquina. Cuando el émbolo se retrae, el metal llena automáticamente el tubo en forma de cuello de cisne, y cuando el émbolo empuja hacia abajo, el metal se inyecta directamente en la cavidad del molde. La ventaja es queCiclo de producción extremadamente rápido (más de 15 veces por minuto), menor oxidación y menor coste; la desventaja es que el metal a alta temperatura erosiona continuamente las piezas de alimentación, por lo queSolo es adecuado para aleaciones de bajo punto de fusión, como el zinc, el magnesio, el plomo y el estaño.. Aplicaciones típicas: cremalleras, accesorios para grifos, conectores electrónicos y componentes para el interior de los automóviles.
fundición a presión en cámara fría (metalurgia)
El horno de fusión es independiente de la máquina; el metal fundido se vierte en la "cámara fría" (cámara de inyección) y, a continuación, un émbolo hidráulico lo inyecta a gran velocidad en el molde. Las ventajas son:Permite el mecanizado de aleaciones de alto punto de fusión (aluminio, cobre, magnesio), lo que permite fabricar piezas más grandes, más compactas y de mayor resistencia; el inconveniente es que el ciclo es más lento (se añade una operación adicional de dosificación del material). La fundición a presión en cámara fría es el proceso preferido para las aleaciones de aluminio y predomina en el sector de la automoción.
| caracterización | fundición a presión en célula caliente (metalurgia) | fundición a presión en cámara fría (metalurgia) |
|---|---|---|
| Punto de fusión | Interior de la máquina | Horno independiente |
| ciclo de producción | Muy rápido (más de 15 veces por minuto) | Más lento (incluido el tiempo de servir) |
| Aleaciones aplicables | Zinc, magnesio, estaño, plomo (punto de fusión bajo) | Aluminio, cobre, magnesio (alto punto de fusión) |
| presión de inyección | Baja (1000-5000 psi) | Muy alta (1.500-25.000+ psi) |
| Dimensiones de las piezas | pequeñas y medianas | Piezas grandes y complejas |
| Puntos fuertes | Altísima eficiencia y bajo coste unitario | Material flexible y mayor resistencia |
4. Variantes del proceso de fundición a presión
A partir de estas dos categorías básicas, el sector ha desarrollado múltiples variantes de procesos, cada una de las cuales resuelve un problema específico: algunas se centran en los poros, otras en el tratamiento térmico y otras en la densidad de los defectos. A continuación, las analizaremos una por una para ayudarte a determinar qué proceso se adapta realmente a tus piezas.
4.1 Fundición a presión a alta presión
La fundición a presión a alta presión es el método más habitual para la producción de aleaciones de aluminio, y los modelos de cámara fría suelen estar representados por la tecnología HPDC. Su presión de llenado es extremadamente alta, y suele alcanzar 1 000-25 000 psi (aprox. 7-172 MPa), el punzón inyecta el metal en la cavidad del molde a una velocidad elevada, de entre 0,5 y 10 m/s, y todo el proceso de llenado se completa en tan solo unas decenas de milisegundos.
Precisamente por eso, la ventaja principal de HPDC esVelocidad extremadamente alta, frecuencia muy elevada y capacidad para fabricar paredes ultrafinas de 0,5 mm, lo que permite reducir al mínimo el coste unitario en la producción en serie. Su inconveniente es también muy evidente: el llenado rápido del molde favorece la formación de burbujas de aire, lo que da lugar a la presencia de microporos en el interior de la pieza fundida,Por lo general, no es posible realizar el tratamiento térmico de solidificación T6.(A altas temperaturas, los gases internos se expanden y forman burbujas). Si tus piezas son estructurales o están sometidas a presión y requieren un tratamiento térmico, el HPDC puede que no sea la mejor solución.
4.2 Fundición a baja presión
La presión de llenado en la fundición a baja presión es de solo 0,08-0,1 MPa, muy por debajo del HPDC. El metal fundido, en un crisol hermético, es "empujado" suavemente hacia arriba por la presión del aire a lo largo del tubo de ascensión hasta la cavidad del molde, lo que se clasifica comoLlenado en flujo laminar, lo que evita que se introduzcan gases generados por el llenado a alta velocidad.
El resultado son piezas fundidasDenso, con pocos poros y endurecible mediante tratamiento térmico (T6), y presenta mejores propiedades mecánicas generales. Es adecuado para piezas que requieren un alto nivel de estanqueidad y resistencia a la presión, como Piezas de fundición de aluminio, como llantas de coche, bandejas para baterías de nuevas energías y carcasas de motores eléctricos . A cambio, el ritmo de producción es más lento que el de HPDC y el coste unitario es ligeramente superior.
4.3 Fundición por gravedad
La fundición por gravedad no depende de la alta presión, sino que se basa enLa gravedad propia del metal fundidoEl material fluye desde la boca de colada hacia la cavidad del molde, por lo que el equipo es sencillo, el consumo energético es bajo y la cantidad de aire incorporada es reducida. Suele equiparse con núcleos de arena para moldear cavidades internas complejas.
La fundición por gravedad es adecuada para piezas estructurales de espesor de pared medio, en lotes medianos y con requisitos elevados de calidad interna, comoBloc de motor, culata, cárter de la caja de cambios, carcasa de la bombaetc. Su precisión y calidad superficial son ligeramente inferiores a las de la fundición a presión, pero el coste de los moldes y la inversión en maquinaria son más flexibles, por lo que es una opción habitual para lotes pequeños y medianos.
4.4 Fundición a presión al vacío
La fundición a presión al vacío consiste en añadir un proceso de evacuación de vacío al proceso HPDC: antes de que el metal fundido llene el molde, se utiliza un conjunto de bombas de vacío de varias etapas en Evacuar la cavidad del molde por debajo de 50 mbar en 2 segundos, de modo que el contenido de gas en la cavidad se reduzca en más de 90%, y a continuación se proceda a la inyección.
Esto resuelve de raíz el viejo problema del "encapsulamiento de aire durante el llenado a alta velocidad". Piezas de fundición a presión al vacíoLa densidad aumenta entre 8 y 121 TP3T, la resistencia a la tracción puede alcanzar más de 300 MPa y el alargamiento se incrementa hasta entre 8 y 151 TP3T., cuyas propiedades mecánicas se acercan a las de las piezas forjadas y que pueden someterse a tratamiento térmico. Su aplicación se ha ampliado desde los bloques de motor y las carcasas de caja de cambios tradicionales hastaBandejas para baterías de nuevas energías y carcasas de compresores aeronáuticos con requisitos de estanqueidad ≤ 0,05 mbar·L/sy otros componentes de alta gama. El precio a pagar es una mayor complejidad y un mayor coste de los equipos.
4.5 Fundición por extrusión (forja en caliente)
La fundición por extrusión puede entenderse como una fusión entre "fundición a presión" y «forja»: durante la fase de solidificación y cristalización del metal fundido, se aplica 50-100 MPa una presión mecánica elevada y prolongar el tiempo de mantenimiento de la presión entre 30 y 60 segundos, lo que permite conseguir una verdaderaDensificación mediante forja en estado líquido.
De este modo, la pieza fundida presenta una estructura densa y homogénea,La porosidad se ha reducido por debajo de 0,11 TP3T y la densidad de la estructura supera el 99,51 TP3T., cuyas propiedades mecánicas son entre un 30 y un 50 % superiores a las de la fundición a presión tradicional, con una resistencia a la tracción de entre 350 y 400 MPa, y que permite someterse a un tratamiento térmico T6/T7, lo que multiplica por 3 a 5 su vida útil frente a la fatiga. Es especialmente adecuado paraJuntas de dirección, brazos de suspensión y pinzas de freno para automóvilesEn el caso de los componentes estructurales de seguridad, se ha reducido notablemente el coste mediante el uso de "fundición en lugar de forja".
4.6 Fundición a presión semisólida (moldeado por contacto)
La clave del moldeo a presión semisólido consiste en controlar primero la pasta metálica para que se mantenga en 40~60% Porcentaje de fase sólidaen su estado "semisólido", para luego rellenar la cavidad del molde mediante flujo laminar. La baja viscosidad de la pasta y su flujo uniforme evitan de forma definitiva la incorporación de aire debido a la turbulencia.
El resultado esReducción de la tasa de contracción en más de 801 TP3T, disminución de los defectos de contracción en 601 TP3T y control de la porosidad por debajo de 0,51 TP3T, obteniéndose una estructura cristalina fina con cristales esféricos no dendríticos (granos de 50 a 100 μm), lo que mejora la isotropía del material. Tras la sinterización al vacío, la densidad puede alcanzar valores superiores a 99,91 TP3T, lo que permite su uso enBloques de válvulas hidráulicas, carcasas de transmisión de alto rendimientoentre otros, componentes clave que requieren una alta densidad y una larga vida útil frente a la fatiga.
5. Selección de materiales y calidades para la fundición a presión
El material determina directamente las propiedades mecánicas, el peso, la resistencia a la corrosión y el coste de las piezas. En la fundición a presión se utilizan principalmente metales no ferrosos, entre los que predominan de forma absoluta las tres grandes familias: el aluminio, el zinc y el magnesio.
| makings | Grados comunes | Características principales | aplicación típica |
|---|---|---|---|
| aluminio | A380 / ADC12 | Ofrece el rendimiento más equilibrado en general, buena fluidez y una buena relación calidad-precio | Soportes del motor, cárteres de la caja de cambios, carcasas de componentes electrónicos, herramientas eléctricas |
| A390 | Resistente al desgaste y a las vibraciones, duro y quebradizo, desarrollado específicamente para el bloque del motor | Bloc de motor, cuerpo de válvulas y carcasa de la bomba de un automóvil | |
| A360 | Mayor resistencia a la corrosión y a la presión; su fundición resulta algo más difícil. | Componentes navales, carcasas para telecomunicaciones, piezas para entornos corrosivos | |
| aleación de zinc | Zamak 3 / Zamak 5 | Es el material más adecuado para la fundición a presión; permite crear piezas con paredes muy finas y detalles complejos, y es fácil de galvanizar. | Electrónica de consumo, accesorios de baño, juguetes, interiores de automóviles |
| Zamak 2 / ZA-27 | Alta resistencia (ZA-27: resistencia a la tracción > 400 MPa) | Piezas de alta resistencia, como núcleos de herramientas y casquillos de rodamientos | |
| aleación de magnesio | AZ91D | El metal estructural más ligero, con una alta relación resistencia-peso y resistente a la corrosión | Fundas para portátiles y móviles, cuerpos de cámaras, volantes de coche |
| AM60B | Buena elasticidad y absorción de energía; energía de impacto ≥ 6 J | Estructura de los asientos de coche, soportes del salpicadero |
Para obtener más información sobre las ventajas e inconvenientes de las distintas aleaciones, puede consultar Comparación de las tecnologías fundamentales de la fundición a presión de zinc y la fundición a presión de aluminio .
6. Aspectos clave del diseño de piezas de fundición a presión (experiencia práctica en fábrica)
Los errores cometidos en la fase de diseño se manifestarán en la producción en serie en forma de "poros, deformaciones y grietas". A continuación se enumeran los cuatro puntos clave que la fábrica no deja de recalcar.
6.1 Inclinación de desmoldeo
El ángulo de desmoldeo es el ángulo de inclinación en la dirección vertical del molde, que facilita el desmoldeo. Por lo general, un ángulo de entre 1° y 2° basta para mejorar la expulsión; en la fundición a presión de aluminio, se recomienda un ángulo de 2° por cada lado (teniendo en cuenta la abrasividad del aluminio). Si no se aplica un ángulo de desmoldeo, pueden producirse adherencias y arañazos durante la expulsión, lo que podría incluso provocar el desecho del molde.
6.2 Uniformidad del espesor de la pared
Las variaciones bruscas en el espesor de la pared son la principal causa de cavidades, concentración de tensiones y deformaciones. Mantener un espesor uniforme favorece un enfriamiento homogéneo y reduce los defectos. La fundición a presión permite obtener paredes muy finas (de tan solo 0,5 a 1,5 mm), pero la transición entre espesores debe ser gradual.
6.3 Radio de redondeo
En las esquinas puntiagudas se produce una concentración de tensiones. Se recomienda un radio de redondeo mínimo de 0,4 mm; lo ideal es 0,8 mm. Un radio de redondeo demasiado grande aumenta el consumo de material y los costes, mientras que uno demasiado pequeño no permite una disipación adecuada de las tensiones.
6.4 Línea de separación y rebaje
Las líneas de separación deben ser lo más rectas posible, evitar las superficies funcionales y reducir su visibilidad. Los socavados (angulos de desmoldeo) aumentan considerablemente el coste de los deslizadores y del molde, por lo que deben evitarse siempre que sea posible. En la fase de diseño, se debe utilizar Simulación CAE en fundición: simulación del llenado y la solidificación , permite predecir la ubicación de los poros, el encogimiento y las burbujas de aire antes de abrir el molde, lo que supone un ahorro de varias semanas de tiempo y decenas de miles de yuanes en costes, en comparación con tener que realizar retoques tras la prueba del molde.
7. Ventajas e inconvenientes de la fundición a presión
| vantage | inconvenientes |
|---|---|
| Extremadamente eficiente: Alto grado de automatización, ciclos cortos y un coste unitario extremadamente bajo en la producción de grandes lotes | Los costes de los moldes son elevados: Los lotes pequeños o los prototipos no resultan rentables |
| Buena precisión y uniformidad: Las tolerancias pueden ser de hasta ±0,1 mm, y la intercambiabilidad entre lotes es elevada. | Riesgo de porosidad: El moldeado por inyección a alta velocidad con recubrimiento de gas suele dificultar el tratamiento térmico |
| Gran capacidad para el moldeado de piezas complejas de paredes delgadas: Espesor de pared de tan solo 0,5 mm | Solo metales no ferrosos: Un punto de fusión demasiado alto del acero o del hierro acorta la vida útil del molde |
| Superficie lisa: Ra 1~2,5 μm, lo que permite prescindir de un segundo mecanizado | Las dimensiones están limitadas por el tonelaje: Las piezas de gran tamaño están limitadas por la fuerza de cierre del molde |
| Buenas propiedades mecánicas: El enfriamiento rápido da lugar a una estructura de grano fino | Dificultades para modificar el molde: Una vez finalizado el diseño del molde de acero, los costes de cualquier modificación importante son extremadamente elevados |
Aviso de los profesionales del sector:"Porosidad + imposibilidad de tratamiento térmico" son los dos principales inconvenientes del moldeo a presión a alta presión convencional. Si tus piezas requieren estanqueidad o un tratamiento térmico T6, es imprescindible que lo indiques con antelación y que se opte por el moldeo a presión al vacío o el moldeo por extrusión; de lo contrario, el coste de los desechos posteriores será mucho mayor que la diferencia de precio del molde. Para más información sobre las causas de los defectos, consultaDefectos de la fundición a presión de aluminio y sus causas.
8. Sectores en los que se aplica la fundición a presión
- Automoción (el mercado más grande): Bloque de cilindros del motor, cárter de la caja de cambios, cárter de aceite, rótula de dirección y subchasis; las bandejas de batería integradas de gran tamaño y las carcasas de los motores eléctricos de los vehículos de nuevas energías están impulsando el desarrollo de la fundición a presión a gran escala.
- Electrónica/Telecomunicaciones: Marco de teléfonos móviles, carcasa de ordenadores portátiles, cuerpo de cámaras, disipadores de calor y carcasas de blindaje para estaciones base 5G.
- aeroespacial: Requiere una elevada relación resistencia-peso y se utiliza en la estructura del fuselaje, los componentes del motor y los elementos del interior.
- Sanidad: Instrumentos quirúrgicos, carcasas de equipos de diagnóstico y soportes para monitores.
- Construcción/Ferretería: bisagras, marcos de ventana, herrajes para muebles, etc.
9. Estructura de costes y optimización del ROI
La mayor parte del coste del moldeo a presión recae en el molde, no en la pieza individual. Tomemos como ejemplo los moldes de fundición a presión de aleación de aluminio: los de una sola cavidad cuestan entre 36 000 y 144 000 yuanes; los de complejidad media, entre 180 000 y 288 000 yuanes; y los de múltiples cavidades o para piezas estructurales de automoción pueden alcanzar entre 360 000 y 1,44 millones de yuanes o más. La vida útil del molde es de entre 80.000 y 200.000 ciclos, lo que supone un coste por pieza de entre 0,36 y 3,6 yuanes.
Referencia sobre la composición de los costes: honorarios de diseño 2~31 TP3T, costes de fabricación ≤201 TP3T, costes de inspección 1~21 TP3T, costes de pruebas de molde 1~21 TP3T (aproximadamente 21 TP3T para más de 800 T), mantenimiento posventa: 1-21 TP3T; transporte: 0,5-1,51 TP3T.
Las cuatro pilares de la reducción de costes:① Con DfM (diseño para la fabricabilidad) Simplificar la estructura con antelación y reducir los recortes: esta es la forma más fundamental de reducir costes; ② Para piezas pequeñas, utilizarMolde multicavidad(los de dos compartimentos cuestan aproximadamente entre 1,4 y 1,6 veces más, los de cuatro compartimentos entre 2,5 y 3 veces más, lo que en ambos casos es muy inferior al coste que supondría fabricarlos por unidades); ③ Basta con que haya material suficiente, evitar el exceso de ingeniería; ④ optimizarSistema de coladaReducir los residuos de material en los tallos y los costes de recorte. Para consultar el método de cálculo completo, véase Cálculo de costes de las piezas de fundición a presión: cómo calcular el precio de las piezas de fundición a presión .
10. Cómo elegir una fábrica de fundición a presión de confianza
Esta es la parte más práctica que falta en todos los artículos de la competencia. Como profesional del sector, para evaluar el nivel de una fábrica de fundición a presión hay que tener en cuenta estos cinco puntos:
- ¿Se fabrican los moldes internamente o se subcontrata su fabricación?En una fábrica en la que se integran el diseño de moldes y la fundición a presión, la coordinación de los parámetros es mejor, la respuesta es más rápida y la responsabilidad ante los problemas está más clara.
- ¿Disponen de capacidades de simulación CAE?Las fábricas que cuentan con análisis de flujo de material pueden prever los defectos antes de abrir el molde, en lugar de recurrir a una producción basada en el "método de prueba y error".
- ¿Dispone de un sistema completo de control de calidad?¿Dispone de una máquina de coordenadas tridimensionales, de un sistema de inspección por rayos X, de pruebas de estanqueidad y de controles aleatorios de las propiedades mecánicas? ¿Puede emitir un informe FAI de la primera pieza?
- ¿Cubre este proceso tus necesidades?¿Se dispone simultáneamente de alta presión, baja presión y gravedad? ¿Es posible realizar fundición a presión al vacío o por extrusión (lo que determina si tus piezas pueden someterse a un tratamiento térmico)?
- Entrega y respuesta: Plazo de elaboración de muestras, capacidad de respuesta en 48 horas y condiciones de garantía posventa.
He Xin Moulding se fundó en 2010 (su predecesora, la fábrica de moldes He Xin, se fundó en 1995) y cuenta con 2 máquinas de fundición a baja presión, 2 máquinas de fundición por gravedad inclinada, 6 máquinas de núcleos de arena, máquinas CNC de alta velocidad y varias máquinas de electroerosión (EDM), y ofrece servicios que abarcan desde el diseño en 3D, Producción de fundición de aluminio Servicio integral desde el mecanizado de precisión con CNC hasta el embalaje y la salida de almacén.
11. Preguntas frecuentes (FAQ)
P1: ¿Qué es la fundición a presión?
La fundición a presión es un proceso de conformado de metales que consiste en inyectar metal no ferroso fundido a alta presión en moldes de acero de precisión, lo que provoca su rápida solidificación y da lugar a piezas complejas de alta precisión. Se caracteriza por su alta presión, su alta velocidad y la posibilidad de reutilizar los moldes.
P2: ¿Cuál es la vida útil habitual de un molde de fundición a presión, en decenas de miles de ciclos?
Los moldes de fundición a presión de aleación de aluminio suelen alcanzar entre 80 000 y 200 000 ciclos, mientras que los de aleación de zinc pueden llegar a los 300 000-500 000 ciclos, dependiendo del material del acero del molde (H13/SKD61), la dureza tras el tratamiento térmico (HRC 46-52) y la periodicidad del mantenimiento.
Pregunta 3: ¿Cuál es la diferencia entre la fundición a presión en cámara caliente y en cámara fría?
El sistema de inyección de la cámara caliente se sumerge en el horno, lo que lo hace adecuado para aleaciones de bajo punto de fusión, como el zinc y el magnesio, y ofrece ciclos rápidos; el horno de la cámara fría es independiente, lo que lo hace adecuado para aleaciones de alto punto de fusión, como el aluminio y el cobre, y permite una presión más elevada.
P4: ¿Cuáles son las aleaciones de aluminio más utilizadas en la fundición a presión?
Los más habituales son el A380 y el ADC12; el A390, resistente al desgaste, se utiliza en bloques de cilindros; y el A360, resistente a la corrosión, se emplea en la construcción naval y en las comunicaciones.
P5: ¿Las piezas de fundición a presión presentan poros? ¿Se pueden someter a tratamiento térmico?
En la fundición a presión a alta presión convencional se pueden formar poros por la inclusión de aire, por lo que normalmente no se puede someter a un tratamiento térmico T6; si se requiere un tratamiento térmico, es necesario recurrir a la fundición a presión al vacío o a la fundición a presión por extrusión.
P6: ¿Cuánto cuesta aproximadamente un molde de fundición a presión?
Moldes de aluminio de una cavidad: entre 36 000 y 144 000 yuanes; de complejidad media: entre 180 000 y 288 000 yuanes; y de complejidad elevada, con múltiples cavidades o para piezas de automóvil: entre 360 000 y 1,44 millones de yuanes o más.
Fuente de los datos:Los datos sobre los parámetros de proceso y las referencias de los materiales que figuran en este documento se han recopilado a partir de fuentes oficiales y de la experiencia práctica en la línea de producción de Hexin Moulding. Los precios corresponden al rango de referencia del mercado chino para los años 2025-2026; los precios concretos se regirán por los acuerdos entre el cliente y el proveedor.