Tabla de rugosidad superficial: guía completa de conversión y correspondencias técnicas de Ra, Rz y RMS
Autor:H.K.X Fecha de publicación:2026-09-09 Categoría:Blog Visitas:3031
Resumen:
La rugosidad superficial es un símbolo que aparece en la esquina inferior derecha de todos los planos: Ra 0,8, Ra 3,2, ▽▽▽… Sin embargo, tras una misma secuencia de números, los diferentes procesos de mecanizado pueden suponer una diferencia de un orden de magnitud. En este artículo se explican de forma exhaustiva las definiciones de los parámetros de rugosidad superficial, las relaciones de conversión, la tabla de comparativa de grados y los rangos de procesamiento; en particular, se aclara por qué la superficie de las piezas de fundición a presión en estado de fundición puede prescindir directamente de un segundo mecanizado, lo que te ayudará a dejar de "actuar a ciegas" a la hora de diseñar, presupuestar y realizar la recepción de los productos.
Catálogo de artículos[Oculto]
- 1. ¿Qué es la rugosidad superficial?
- 2. Cuatro parámetros fundamentales: Ra / Rz / Rq / Rt
- 3. Tabla general de correspondencias de los grados de rugosidad superficial
- 4. Rango de rugosidad de los procesos de mecanizado habituales
- 5. ¿Cómo se mide la rugosidad superficial?
- 6. Cómo elegir el grado de rugosidad en función del uso
- 7. Preguntas frecuentes
1. ¿Qué es la rugosidad superficial?
Al observar las piezas mecanizadas al microscopio, se aprecia que su superficie, que a simple vista parece lisa, está en realidad repleta dePicos y valles dejados por herramientas de corte, moldes o granos de arena. La rugosidad superficial se refiere al grado de variación de la topografía geométrica microscópica entre los picos y valles adyacentes; es un indicador cuantitativo que mide la "finura de la superficie".
En ingeniería, la rugosidad de la superficie determina directamente las características de las piezasPrecisión de ajuste, fricción y desgaste, estanqueidad, resistencia a la corrosión y vida útil frente a la fatiga: Si la rugosidad es demasiado alta, se producirán fugas en las superficies de sellado y un desgaste prematuro de las superficies de contacto; si es demasiado baja, los costes de mecanizado se multiplicarán. Por lo tanto, comprender las tablas de rugosidad y seleccionar el grado adecuado es una competencia básica que todo profesional del diseño y la ingeniería debe poseer.
2. Cuatro parámetros fundamentales: Ra / Rz / Rq / Rt
Si se "calcula" una misma superficie con diferentes métodos matemáticos, se obtienen valores distintos. Los cuatro parámetros más habituales en los planos de ingeniería son los siguientes:
| parámetros | Nombre en chino | Método de cálculo | Situaciones más habituales |
|---|---|---|---|
| Ra | Desviación media aritmética del contorno | Media del valor absoluto de la desviación de la línea central a lo largo de la longitud de muestreo | La gran mayoría de las piezas mecanizadas y los planos incluyen anotaciones por defecto |
| Rz | Altura máxima media (altura media de diez puntos) | La media de las cinco mayores diferencias de altura entre "cimas y valles" | Superficies de sellado, componentes críticos en cuanto a fatiga |
| Rq (RMS) | Desviación cuadrática media | La raíz cuadrada de la media de los cuadrados de las desviaciones | Superficies ópticas, entornos de investigación |
| Rt | Altura máxima del contorno | Calcular la altura total entre el punto más alto y el más bajo dentro del tramo considerado. | Presta atención a los defectos extremos y a los picos |
La relación de conversión entre los tres parámetros puede expresarse así: para una superficie mecanizada típica,El valor RMS es aproximadamente igual a Ra × 1,11; y Rz es aproximadamente cuatro veces mayor que Ra(Valor aproximado basado en la experiencia). Es decir, si en el plano se indica un Ra de 0,8 μm, el Rz correspondiente se situará aproximadamente en torno a los 3,2 μm.
Notas para los ingenieros:Ra es el promedio de todo el perfil, por lo que una raya profunda o un pico elevado se "diluirá" en gran medida entre las zonas normales. Por eso, en superficies de sellado, orificios de cilindros y alojamientos de cojinetes, que son zonas en las queSensibilidad a los defectos más profundosEn el caso de estas piezas, no basta con tener en cuenta únicamente el valor Ra, sino que también deben cumplirse los requisitos de Rz o Rt.
3. Tabla general de correspondencias de los grados de rugosidad superficial
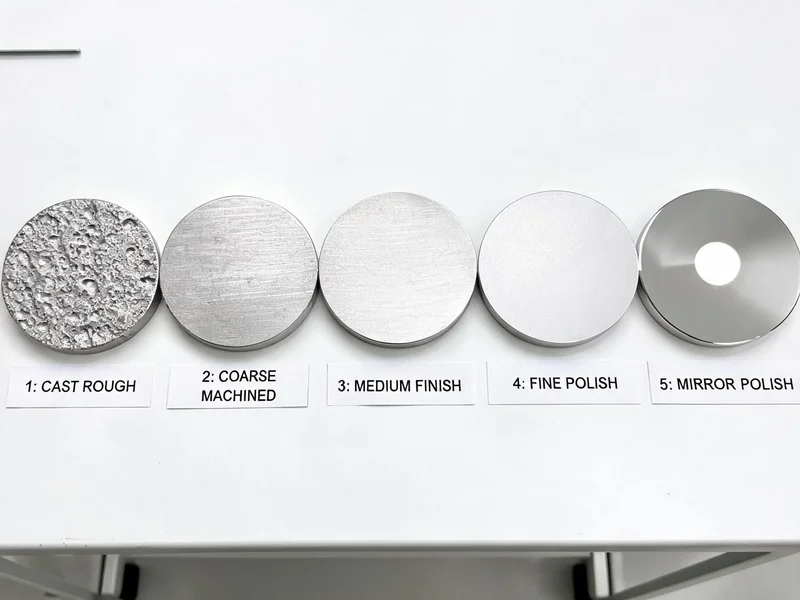
A nivel internacional se utiliza Nivel N (N1 a N12, según la norma ISO 1302) A continuación se presenta la clasificación, en la que cada nivel se corresponde con un valor Ra estándar. A continuación se muestra la tabla completa de correspondencias entre Ra y micras/micropulgadas:
| Nivel N | Ra (μm) | Ra (μin) | Técnicas típicas / Aspecto |
|---|---|---|---|
| N2 | 0.05 | 2 | Pulido a espejo |
| N3 | 0.1 | 4 | Lijado, pulido |
| N4 | 0.2 | 8 | Rectificado de precisión |
| N5 | 0.4 | 16 | endurecido |
| N6 | 0.8 | 32 | Torneado de precisión, rectificado de precisión |
| N7 | 1.6 | 63 | Acabado |
| N8 | 3.2 | 125 | Mecanizado general |
| N9 | 6.3 | 250 | Mecanizado en bruto |
| N10 | 12.5 | 500 | Fresado en bruto, corte por agua |
| N11 | 25 | 1000 | Superficie rugosa |
| N12 | 50 | 2000 | Piezas en bruto recién fundidas, costra de óxido negra |
En la tabla anterior,Ra 0,8 μm (N6) y Ra 3,2 μm (N8) Son los dos puntos de referencia más habituales: el primero marca el inicio del "acabado", mientras que el segundo es el requisito predeterminado para la gran mayoría de las piezas funcionales. 1 μm equivale a 39,37 micropulgadas, por lo que cuando en los planos aparecen cifras en "micropulgadas" como 32, 63 o 125, corresponden a 0,8, 1,6 y 3,2 micrómetros, respectivamente.
4. Rango de rugosidad de los procesos de mecanizado habituales
Los distintos procesos tienen unos límites máximos de rugosidad "inherentes" diferentes, lo que constituye la fuente de controversia más habitual entre el diseño y la fabricación. En la siguiente tabla se muestran los rangos típicos de rugosidad superficial de cada proceso:
| Tratamiento | Ra típico (μm) | Límite máximo alcanzable Ra (μm) | instrucciones |
|---|---|---|---|
| Fundición a presión (tal como se funde) | 0.8 ~ 3.2 | 0.8 | Moldeado en metal, superficie de fundición de gran finura |
| fundición en arena | 6.3 ~ 25 | 12.5 | Textura de granos de arena impresa en la pieza fundida |
| Fundición de precisión (a la cera perdida) | 1.6 ~ 6.3 | 0.8 | Conformado casi definitivo, que suele prescindir del acabado |
| Laminado en caliente / Forjado | 3.2 ~ 12.5 | 1.6 | Escoria y marcas de laminación |
| Corte por agua | 3.2 ~ 12.5 | 1.6 | La arena fina queda más lisa cuando se dosifica lentamente. |
| agujero perforado | 3.2 ~ 6.3 | 1.6 | Broca de filo + líquido refrigerante: un acabado más brillante |
| molino | 0.8 ~ 6.3 | 0.4 | Fresado de precisión hasta N5 |
| Torneado de precisión | 0.8 ~ 1.6 | 0.4 | - |
| endurecido | 0.4 | 0.1 | - |
| Rectificado / Pulido | 0.1 | 0.05 | Nivel de espejo |
La utilidad práctica de esta tabla radica en que, si lo que necesitas es un lote de carcasas o soportes,fundición a presión Permite obtener directamente superficies en estado de fundición con un Ra de entre 0,8 y 3,2 μm, en muchas de las que no son superficies de selladoYa no es necesario volver a la máquina herramienta para un segundo mecanizado; mientras que el de las mismas dimensionesfundición en arenaEl resultado es solo un Ra de 6,3 a 25 μm, por lo que es casi inevitable dejar un margen de mecanizado para el acabado. Precisamente por eso, en la producción en serie de piezas de paredes delgadas se suele optar por fundición a presión Una de las razones fundamentales por las que no se utiliza la fundición en arena.
En el caso de las piezas de fundición a presión que ya están en uso, las superficies de acoplamiento, las superficies de referencia, los orificios roscados y otras posiciones clave siguen requiriendo Mecanizado CNC Para garantizar una precisión y un acabado inferiores a Ra 0,8 μm —lo cual constituye la práctica habitual en los sectores de la automoción y la electrónica mediante la combinación de "fundición a presión + acabado"—. La calidad de la superficie de la cavidad del molde determina directamente el valor inicial de la rugosidad de la superficie de la pieza fundida, por lo que Fabricación de moldes El esfuerzo dedicado al pulido y al esmerilado en cada fase se reflejará finalmente en la superficie del producto acabado.
5. ¿Cómo se mide la rugosidad superficial?
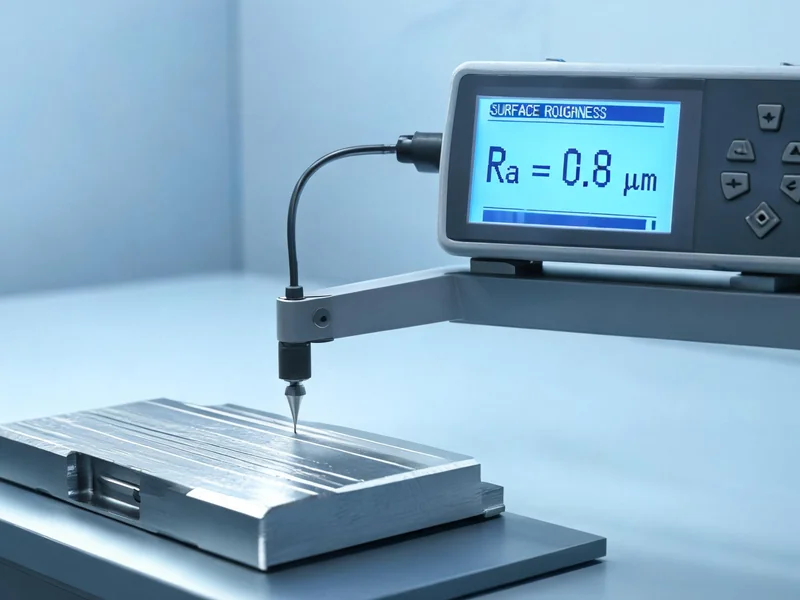
La medición de la rugosidad superficial es la más habitualContorneómetro de aguja (medidor de rugosidad superficial). Su principio de funcionamiento es muy intuitivo: una aguja de diamante extremadamente fina se desliza lentamente por la superficie que se va a medir, convirtiendo las variaciones de altura entre picos y valles en señales eléctricas mediante un sensor, y a continuación, a través de Filtro GAUSSSe eliminan las ondulaciones macroscópicas y, por último, se calculan los parámetros Ra, Rz, Rq, etc., dentro de la longitud de muestreo.
Dos aspectos que suelen pasarse por alto en las mediciones: el primero esLongitud de muestreoEn primer lugar, hay que elegir correctamente la longitud de evaluación; por lo general, para superficies rugosas se utiliza una longitud de muestreo mayor (por ejemplo, 2,5 mm), mientras que para superficies lisas se utiliza una menor (por ejemplo, 0,25 mm); en segundo lugar, la dirección de medición debePerpendicular a la veta de la madera(marcas de torneado, marcas de fresado); de lo contrario, los valores medidos serán notablemente inferiores a los reales. En el caso de cavidades internas de piezas fundidas complejas a las que no se pueda acceder directamente con el palpador, también se puede realizar una comparación visual utilizando una plantilla de referencia de rugosidad superficial.
6. Cómo elegir el grado de rugosidad en función del uso
La esencia a la hora de elegir el grado de rugosidad consiste en encontrar un equilibrio entre los "requisitos funcionales" y los "costes de mecanizado". Por cada aumento de un grado N en la rugosidad (el valor Ra se reduce a la mitad), las horas de mecanizado y los costes suelen aumentar entre un 30% y un 60%. A continuación, ofrecemos algunas recomendaciones prácticas en función del uso previsto:
- Superficie exterior no acoplada y no sellada: Ra 3,2~6,3 μm (N8~N9) es suficiente; basta con la pieza tal y como sale de la fundición a presión y un torneado de desbaste.
- Superficies de acoplamiento generales y superficies de posicionamiento: Ra 1,6-3,2 μm (N7-N8), torneado de precisión o fresado de precisión.
- Acoplamiento deslizante, asiento del rodamiento: Ra 0,4-0,8 μm (N5-N6); requiere un pulido de precisión.
- Superficie de estanqueidad/sellado, orificio del cilindro: Ra 0,2-0,4 μm (N4-N5), limitando al mismo tiempo el valor de Rz para evitar fugas de aire provocadas por arañazos profundos aislados.
- Piezas críticas por fatiga, superficies espejadas: Ra ≤ 0,1 μm (N3 y superiores), rectificado o pulido.
Aviso de los profesionales del sector:El fallo de muchas piezas no se debe a una rugosidad global insuficiente, sino a queDefectos puntuales——Un poro, una hendidura provocada por la presencia de aire o rebabas. En el caso de las piezas de fundición a presión en las que se exige estanqueidad o resistencia a la fatiga, además de tener en cuenta el valor Ra, también hay que prestar atención a la densidad interna. Para conocer las causas de los defectos y las medidas correctivas correspondientes, véase Defectos de la fundición a presión de aluminio y sus causas Un artículo.
7. Preguntas frecuentes
P1: ¿Qué significa «rugosidad superficial Ra»?
Ra es la desviación media aritmética del perfil, que se define como la media aritmética de los valores absolutos de la distancia de cada punto del perfil de la superficie a la línea central a lo largo de la longitud de muestreo; es el parámetro de rugosidad más utilizado.
P2: ¿Cómo se convierten los valores de Ra y Rz?
Por regla general, Rz es aproximadamente cuatro veces mayor que Ra, es decir, Rz ≈ 4 × Ra; por ejemplo, un valor de Ra de 0,8 μm corresponde a un Rz de aproximadamente 3,2 μm. Para realizar el cálculo exacto, es necesario tener en cuenta el método de mecanizado concreto.
Pregunta 3: ¿Cuál es la rugosidad superficial habitual de las piezas de fundición a presión?
La superficie de las piezas de fundición a presión recién salidas del molde suele tener una rugosidad de Ra de 0,8 a 3,2 μm, lo que supone una mejora notable con respecto a la fundición en molde de arena (Ra de 6,3 a 25 μm); muchas de las superficies no selladas pueden utilizarse directamente sin necesidad de un mecanizado posterior.
P4: ¿Qué instrumento se utiliza para medir la rugosidad superficial?
Se suele utilizar un perfilómetro de aguja, en el que la sonda se desliza por la superficie y, tras el filtrado, se calculan parámetros como Ra y Rz; en el caso de cavidades internas complejas, se puede realizar una inspección visual comparándolas con una muestra de referencia.
P5: ¿Cuál es la diferencia entre Ra y RMS?
Ra es la media aritmética de los valores absolutos, mientras que RMS (es decir, Rq) es la media cuadrática. En las superficies mecanizadas típicas, RMS ≈ Ra × 1,11; RMS es más sensible a los picos.