Leitfaden für die Einreichung und Prüfung von PPAP-Dokumenten bei chinesischen Gießereizulieferern (inkl. Checkliste)
Autor:H.K.X Veröffentlicht am:2026-06-14 Kategorie:Nachrichten Aufrufe:3930
Zusammenfassung:
Sind Sie gerade dabei, Partner für Aluminiumguss in China zu evaluieren? Erfahren Sie alles darüber, wie Sie die Beschaffung und Prüfung von PPAP-Dokumenten von chinesischen Gusslieferanten standardisieren können. In diesem Artikel analysieren Experten von Ningbo Hexin detailliert die 18 zentralen Anforderungen an die Dokumentation im Rahmen des Produktionsfreigabeverfahrens, häufige Missverständnisse in der internationalen Kommunikation sowie Strategien zur Qualitätskontrolle. Lernen Sie jetzt praktische Methoden kennen, um Ihre Beschaffungsrisiken zu minimieren.
Katalog der Artikel[Versteckt]
- Was ist PPAP und warum ist es für chinesische Gießereilieferanten besonders wichtig?
- Die fünf Einreichungsstufen von PPAP und ihre Anwendungsbereiche für Gussteile
- Liste der 18 erforderlichen Dokumente für PPAP bei chinesischen Gusszulieferern
- Eingehende Analyse der PPAP-Kriterien speziell für den Gussprozess
- Wichtige Punkte bei der Prüfung von Berichten zu Maßergebnissen und Untersuchungen zur anfänglichen Prozessfähigkeit
- Typische Herausforderungen bei der Einholung von PPAP-Unterlagen bei chinesischen Zulieferern der Gießereiindustrie
- Praktische Methoden zur Qualitätsbewertung von PPAP-Dokumenten und zur Überprüfung vor Ort
- Langfristige Strategie zur Verbesserung der PPAP-Konformität chinesischer Gießereizulieferer
Daten der AIAG zeigen, dass die Ablehnungsquote bei der ersten PPAP-Einreichung in der nordamerikanischen Automobilzulieferindustrie seit langem zwischen 30 % und 40 % schwankt, während diese Zahl bei Gussteilen aus Übersee häufig über 50 % liegt. Für den Einkäufer bedeutet der Erhalt eines vollständigen, rückverfolgbaren und auditierbaren PPAP-Pakets von einem chinesischen Gusslieferanten, dass jede Nachweiskette – von der chemischen Zusammensetzung des Materials über Schmelzprotokolle und Sandform-Prozessparameter bis hin zu CMM-Maßberichten, MSA und Cpk-Studien – lückenlos sein muss. – dieser Leitfaden bietet Ihnen eine Checkliste zum Abhaken sowie praktische Audit-Methoden.
Was ist PPAP und warum ist es für chinesische Gießereilieferanten besonders wichtig?
PPAP (Production Part Approval Process) ist ein standardisiertes Verfahren zur Einreichung und Genehmigung von Unterlagen, das von der AIAG (Automotive Industry Action Group) im Handbuch „AIAG PPAP 4th Edition“ definiert wurde. Es dient dazu, nachzuweisen, dass ein Lieferant in der Lage ist, unter Serienbedingungen zuverlässig Teile zu liefern, die den Zeichnungen und Spezifikationen entsprechen.Für chinesische Zulieferer der Gießereiindustrie ist PPAP nicht nur der "Zugangspass" zur Lieferkette der Automobil-, Baumaschinen- und Medizintechnikbranche, sondern auch ein zentrales Instrument zur Steuerung von Qualitätsrisiken im grenzüberschreitenden Einkauf.
Das PPAP in der Gießereiindustrie weist besondere Merkmale auf. Die Chargenschwankungen bei Sandkernen im Sandguss, das thermische Gleichgewicht der Formen beim Druckguss und die Schrumpfung der Wachsmodelle beim Wachsausschmelzverfahren – – all diese Variablen bestimmen unmittelbar, ob der im AIAG-PPAP-Handbuch geforderte Prozessfähigkeitsindex (Cpk ≥ 1,67) und die Berichterstattung über die Maßergebnisse (Dimensional Results) den Serienfertigungszustand realistisch widerspiegeln. Als ich letztes Jahr das PPAP-Paket einer Druckgussfabrik in Jiangsu prüfte, stellte ich fest, dass in der von ihnen eingereichten DFMEA überraschenderweise die beiden gussspezifischen Fehlermodi "Kaltbrücke" und "Luftporen" fehlten. Dies führte letztendlich zu einer Nachbearbeitung und einer Verzögerung der SOP um sechs Wochen.
Warum ist die Qualität der PPAP-Dokumente von chinesischen Gießereianbietern so uneinheitlich? Basierend auf den Auditdaten unseres Teams aus den letzten drei Jahren, die 47 chinesische Gießereien umfassen, lag die Erstgenehmigungsquote bei nur etwa 32,1 %. Häufige Probleme konzentrierten sich auf fehlende MSA-Verzerrungsanalysen (41,1 % der Nichtkonformitäten), unklare PSW-Unterschriftsberechtigungen sowie Unstimmigkeiten zwischen Prozessablaufdiagrammen und Kontrollplänen. Hintergrund hierfür sind Sprachbarrieren, Unterschiede im Reifegrad des IATF 16949-Systems sowie die falsche Auffassung, dass PPAP ein "einmaliges Dokument" und kein "lebendes Dokument" sei.
Im weiteren Verlauf dieses Artikels werden die fünf Einreichungsstufen, die 18 erforderlichen Unterlagen sowie die spezifischen Aspekte des Gussverfahrens erläutert und Methoden zur Überprüfung vor Ort vorgestellt.
Die fünf Einreichungsstufen von PPAP und ihre Anwendungsbereiche für Gussteile
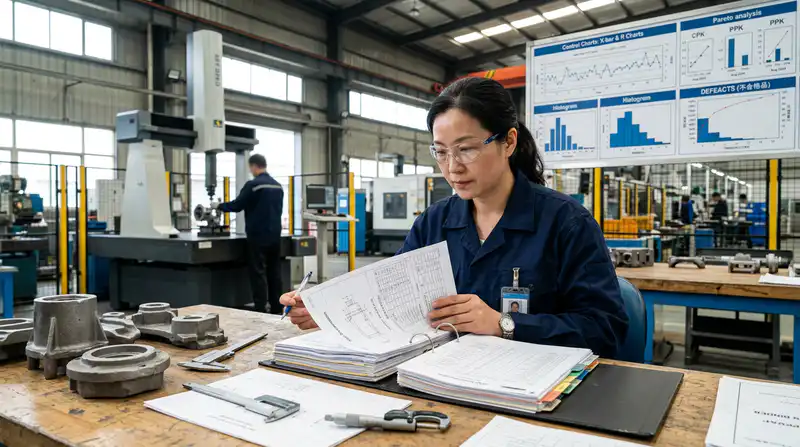
Direkte Antwort:Die AIAG unterteilt PPAP in fünf Einreichungsstufen von Level 1 bis Level 5, wobei sich diese hinsichtlich der Anzahl der beim Kunden einzureichenden Unterlagen und des Anteils der beim Lieferanten aufzubewahrenden Unterlagen unterscheiden. Für chinesische Gusszulieferer gilt für sicherheitskritische Automobilkomponenten (wie Achsschenkel und Bremssättel) fast ausnahmslos Level 3; für Pumpen, Ventile und Industriegussteile wird in der Regel Level 2 angewendet; für nicht kritische Strukturteile ist Level 1 zulässig; Level 4 richtet sich nach den Vorgaben des Kunden; Level 5 wird für Vor-Ort-Audits verwendet.
| Hierarchie | Umfang der Einreichung | Typische Anwendungsbereiche für Gussteile | Vorschläge zur Zusammenarbeit mit chinesischen Lieferanten |
|---|---|---|---|
| Stufe 1 | Nur Warrant (PSW) einreichen | Zierteile, nichttragende Aluminiumgussteile | Erfahrene Lieferanten, mit denen wir seit mehr als drei Jahren zusammenarbeiten |
| Stufe 2 | Garantie + Muster + begrenzte Daten | Pumpengehäuse, Ventilgehäuse, Niederdruck-Druckgussteile | Standardklasse für die Industrie/Flüssigkeitsbranche |
| Stufe 3 | Garantie + Muster + Alle 18 Punkte | Fahrwerkskomponenten, Aufhängungskomponenten, sicherheitsrelevante Komponenten | Erstmalige Zusammenarbeit oder obligatorisch für IATF 16949-Projekte |
| Stufe 4 | Kunden-Sonderwunschliste | Gussteile aus Spezialwerkstoffen oder mit neuen Verfahren | Die PPAP-Anforderungsmatrix muss im Voraus unterzeichnet werden |
| Stufe 5 | Alle Unterlagen vor Ort prüfen | Risikoreiche Erstserien-Gussteile | Es wird empfohlen, einen unabhängigen Dritten (SGS/BV) vor Ort zu stationieren |
Als ich 2023 einen deutschen Tier-1-Kunden bei der Prüfung eines Lieferanten für duktiles Gusseisen in Jiangsu unterstützte, reichte dieser zunächst lediglich PPAP-Unterlagen eines chinesischen Gießereilieferanten auf Level 2 ein, wobei die PFMEA-Schweregradbewertung und die MSA-GR&R-Daten fehlten – dabei handelte es sich um ein sicherheitsrelevantes Bauteil der ASIL-B-Klasse gemäß ISO 26262, für das gemäß den Vorschriften Level 3 einzureichen war. Die Nachreichung dauerte6 Wochen, was direkt zu einer Verzögerung des SOP führte. Die Erfahrung zeigt:Prüfen Sie, ob in der unteren rechten Ecke der Zeichnung das Sonderkennzeichen "Safety" oder "▽" zu sehen ist; ist dies der Fall, beginnen Sie grundsätzlich mit Level 3..
Die Wahl der Stufe wird auch von der Kostenstruktur beeinflusst. Level 3 erfordert etwa 401 TP3T mehr Arbeitsstunden als Level 2; diese Kosten werden in der Regel in die Musterkosten einberechnet. Die offiziellen Definitionen der AIAG-Stufen finden Sie auf der Seite zum AIAG-PPAP-Standard.
Liste der 18 erforderlichen Dokumente für PPAP bei chinesischen Gusszulieferern
Direkte Antwort:Die vollständigen PPAP-Unterlagen eines chinesischen Gusslieferanten umfassen 18 Standardelemente, die gemäß der AIAG-Richtlinie, 4. Auflage, in sechs Hauptkategorien unterteilt sind: Konstruktionsunterlagen, Prozessunterlagen, Mess- und Prüfunterlagen, Forschungs- und Analyseunterlagen, Zulassungs- und Aufzeichnungsunterlagen sowie PSW-Genehmigungen. Für die Gussindustrie gilt,Konstruktionsunterlagen, PFMEA, Kontrollplan, Maßergebnisse, Material-/Leistungsprüfungen, MSA, SPC, AAR, PSWDiese neun Punkte sind von entscheidender Bedeutung und bestimmen direkt die Erfolgsquote bei der Prüfung.
Die 18 Faktoren sind in 6 Hauptkategorien unterteilt
| Kategorie | Elementnummer und Bezeichnung | Kernanwendungen in der Gießereiindustrie |
|---|---|---|
| Entwurfsunterlagen | 1. Konstruktionsunterlagen 2. Unterlagen zu technischen Änderungen 3. Technische Genehmigungen des Kunden | Überprüfen, ob die Versionen des 3D-Modells des Gussteils, des Entformungswinkels und der Bearbeitungszugabe übereinstimmen |
| Prozessdokumentation | 4. DFMEA 5. Prozessablaufdiagramm 6. PFMEA 7. Kontrollplan | Risikokontrolle über den gesamten Prozess hinweg, einschließlich Schmelzen, Formgebung, Gießen, Wärmebehandlung und mechanische Bearbeitung |
| Messungen und Tests | 8. MSA 9. Maßergebnisse 10. Material-/Leistungsprüfungen 11. Erstuntersuchung des Prozesses (SPC) | Vollständiger CMM-Maßbericht, spektrale chemische Zusammensetzung, mechanische Eigenschaften des Werkstoffs, Cpk ≥ 1,67 |
| Anerkennungsprotokoll | 12. Unterlagen des akkreditierten Labors 13. Bericht zur äußerlichen Freigabe (AAR) 14. Musterteile 15. Referenzmuster | CNAS/A2LA-akkreditiertes Labor, Oberflächenrauheit Ra von Gussteilen und Fehlerbewertung |
| Exklusiv für Kunden | 16. Prüfhilfsmittel 17. Besondere Kundenanforderungen | Spezielle Spannvorrichtungen, IMDS-Materialmeldung, CQI-9-Wärmebehandlungsbewertung |
| Genehmigung | 18. PSW (Part Submission Warrant) | Qualitätserklärung des Lieferanten, endgültige Unterschrift zur Freigabe des Projekts |
Im Jahr 2023 habe ich ein Level-3-Paket geprüft, das von einem Ductile-Gusseisenwerk in Hebei eingereicht wurde. Die Rückweisungsquote lag bei der ersten Prüfung bei hohen 671 TP3T – die Probleme konzentrierten sich auf die Diskrepanz zwischen der RPN-Bewertung in der PFMEA und dem Kontrollplan sowie das Fehlen der Einstufung nach ISO 4986 für die Magnetpulverprüfung im AAR. Nach einer 14-tägigen Nachbesserungsphase wurde das Paket in der zweiten Runde auf Anhieb genehmigt. Genau diese Details sind die Fallstricke, in die neue Lieferanten am leichtesten tappen, und sie sind auch die Schwerpunkte, die in den offiziellen AIAG-PPAP-Richtlinien für IATF 16949-Audits immer wieder betont werden.
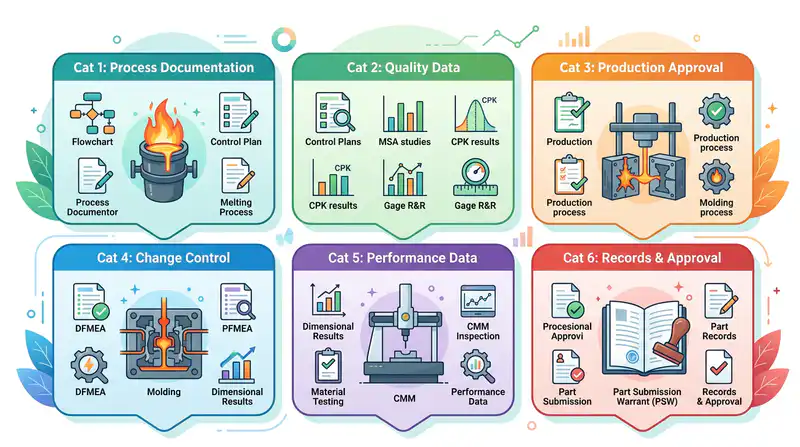
Grafische Darstellung der sechs Hauptkategorien der 18-teiligen PPAP-Dokumentationsliste für chinesische Gießereizulieferer
Eingehende Analyse der PPAP-Kriterien speziell für den Gussprozess
Direkte Antworten: Der wesentliche Unterschied zwischen dem PPAP für Gussteile und dem für Stanz- und Spritzgussteile besteht darin, dass sechs zusätzliche, prozessspezifische Nachweise vorgelegt werden müssen: Simulationsbericht zur Schmelzströmung (Erstarrung), spektrale Analyse der chemischen Zusammensetzung, Prüfung der mechanischen Eigenschaften, metallografische Einstufung, Bericht zur zerstörungsfreien Prüfung (Röntgen/UT/MT/PT) sowie Wärmebehandlungskurve. Diese sechs Punkte stehen in direktem Zusammenhang mit der "inneren Qualität" der Gussteile und bilden die zentralen Anhaltspunkte für die Prüfer bei der Beurteilung der Echtheit und Glaubwürdigkeit der PPAP-Unterlagen chinesischer Gussteilzulieferer.
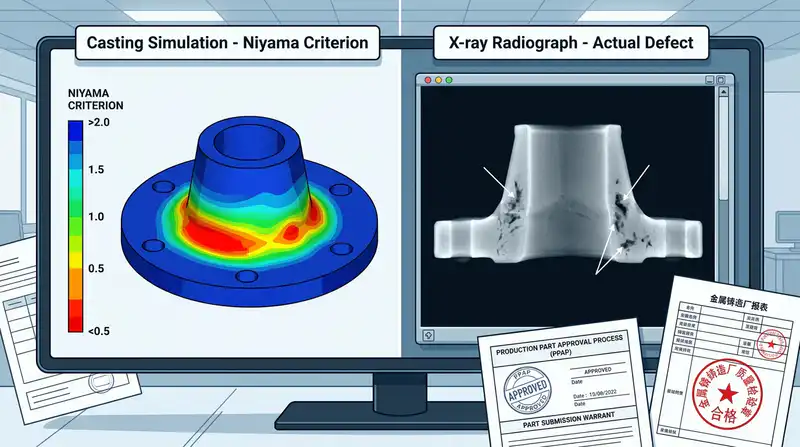
Was die Spritzgussanalyse angeht, achten die Prüfer des Kunden nicht auf ansprechende Farbbilder, sondern aufStimmt die vorhergesagte Position der Poren mit der Position der auf dem Röntgenbild festgestellten Fehler überein?. Bei einem Projekt im Bereich Windkraftflansche hat unser Team mithilfe der MAGMASOFT-Simulation einen Hochrisikobereich am Flanschhals mit einem Niyama-Kriterium <0,4 vorhergesagt. Tatsächlich traten bei den ersten drei T1-Mustern genau an dieser Stelle Poren gemäß ASTM E155 Level 4 auf – diese Art von "Simulations-Mess-Rückkopplungskreis" ist überzeugender als die Einreichung eines einzelnen Berichts.
Die chemische Zusammensetzung muss beigefügt werdenSpektrometer-Modell, Nummer des Kalibrierungszertifikats, Daten von mindestens drei Messläufen; Die mechanischen Eigenschaften (Zugfestigkeit, Streckgrenze, Dehnung, Härte) müssen einer der folgenden Normen entsprechen: ASTM, EN oder GB. Dabei ist anzugeben, an welcher Stelle die Probe entnommen wurde (aus dem Werkstück selbst oder aus einem angegossenen Prüfkörper). Die metallografische Struktur ist gemäß der Korngrößenklassifizierung nach ASTM E112 und dem Sphäroidisierungsgrad des Sphärogusses (≥85%, Klasse 1-2) zu bewerten; es sind metallografische Fotos im Maßstab 500× mit Maßstab beizufügen.
Im Bereich der zerstörungsfreien Prüfung sind die häufigsten Gründe für eine Rücksendung: Die Röntgenbilder werden nur als JPG-Screenshots ohne DICODE-Rohdaten bereitgestellt, und in den UT-Berichten fehlen Angaben zur Sondenfrequenz und zum Koppelmittel. Die Wärmebehandlungsaufzeichnungen müssenAutomatische Kurven mit Zeitstempel (PLC-Export)und nicht manuell in Excel – Letzteres würde bei einem IATF 16949-Audit direkt als Nichtkonformität (NC) gewertet werden.
Wichtige Punkte bei der Prüfung von Berichten zu Maßergebnissen und Untersuchungen zur anfänglichen Prozessfähigkeit
Direkte Antwort:Der Bericht über die Maßergebnisse (Dimensional Results, PPAP-Element #7) und die erste Prozessstudie (Initial Process Study, Element #9) sind die beiden Bereiche, in denen bei der Prüfung der PPAP-Unterlagen chinesischer Gießereilieferanten am ehesten Probleme hinsichtlich der Datenauthentizität auftreten. Eine konforme Einreichung muss drei Kriterien erfüllen: Messung aller Zeichnungsmaße gemäß 100%, Ppk ≥ 1,67 für kritische Merkmale (CC) und wichtige Merkmale (SC) sowie eine Stichprobengröße von ≥ 30 Serienbauteilen – wird auch nur eines dieser Kriterien nicht erfüllt, ist die Einreichung zurückzuweisen.
Der erste Schritt der Prüfung besteht darin, die Kennzeichnungen der kritischen Merkmale zu überprüfen. Gemäß den AIAG-Anforderungen müssen die Bezeichnungen für CC (Critical Characteristic) und SC (Significant Characteristic) in Zeichnungen, Kontrollplan, FMEA und Maßbericht einheitlich gekennzeichnet sein. Ich habe einmal ein PPAP-Dokument eines chinesischen Gusslieferanten aus einer Aluminiumgießerei in Ningbo geprüft. In der Zeichnung waren 7 SC-Symbole vermerkt, im Maßbericht wurden jedoch nur 4 gemessen – was direkt zu einer Rückweisung der Stufe 3 führte.
- Einhaltung der GD&T-Vorgaben: Die Bezugspunkte für die Lage- und Konturgenauigkeit (Datum A|B|C) müssen mit den Bezugspunkten des CMM-Messprogramms übereinstimmen; eine falsche Reihenfolge der Bezugspunkte führt zu Daten, die zwar "im zulässigen Bereich liegen, aber verfälscht sind"."
- Ppk vs. Cpk: Für erste Untersuchungen zu PPAPPpk(Langzeitfähigkeit) und nicht Cpk. Für die CC-Merkmale sind Ppk ≥ 1,67 und SC ≥ 1,33 vorgeschrieben (gemäß dem offiziellen AIAG-PPAP-Standard).
- MSA-Messgerät-R&R: Wenn bei einem Messsystem R&R% > 30% ist, werden die Daten direkt verworfen; Werte zwischen 10% und 30% gelten als bedingt akzeptabel.
Erkennung gefälschter Signale: Zu "schöne" Daten sind das größte Warnsignal. Wenn die Standardabweichung der Messwerte von 30 Proben weniger als 1/20 der in den Zeichnungen angegebenen Toleranz beträgt oder sich alle Datenpunkte innerhalb von ±0,01 mm um den Toleranzmittelwert konzentrieren, kann man fast sicher davon ausgehen, dass es sich um eine Fälschung in Excel handelt. Da der tatsächliche Gussprozess durch Sandausdehnung und thermische Schrumpfung beeinflusst wird, sollte die Maßverteilung eine natürliche Normalverteilung aufweisen. Es wird empfohlen, vom Lieferanten die Original-.prg-Dateien der Koordinatenmessmaschine (CMM) mit Zeitstempel anzufordern, anstatt PDF-Screenshots.
Typische Herausforderungen bei der Einholung von PPAP-Unterlagen bei chinesischen Zulieferern der Gießereiindustrie
Direkte Antwort:Bei der Einholung von PPAP-Unterlagen von chinesischen Gießereilieferanten stoßen Einkäufer am häufigsten auf sechs Arten von systematischen Problemen: Sprach- und Terminologiebarrieren, unterschiedliche Normen (GB vs. ASTM/ISO), uneinheitliche Vorlagenformate, fehlende Materialzertifikate der Lieferanten, eine rein formale Umsetzung von MSA/SPC sowie Unstimmigkeiten zwischen den Chargennummern auf den Fotos und den tatsächlichen Produkten. Basierend auf einer Stichprobe von 47 Gießereien in Ostchina, die mein Team in den letzten drei Jahren geprüft hat, lag die Erstgenehmigungsquote bei nur 23,1 %, wobei im Durchschnitt 2,8 Überarbeitungsrunden erforderlich waren.
Eine Fehlausrichtung des Standardsystems ist die heimtückischste Falle
Chinesische Gießereien stellen in der Regel Materialzertifikate nach GB/T 1348 (sphäroidisches Gusseisen) oder GB/T 9439 (Grauguss) aus, während in den Zeichnungen europäischer und amerikanischer Kunden ASTM A536 oder EN-GJS-500-7 angegeben ist. Zwischen beiden Normen bestehen Unterschiede hinsichtlich der Probenahmestellen für die Zugfestigkeit und des Durchmessers der Prüfstäbe (Y-Block vs. einteiliger Prüfstab) – ich habe dies in einer Fabrik in Ningbo gemessen: : Die gleiche Schmelze erfüllte die Anforderungen nach GB-Standard (σb = 520 MPa), bei einer erneuten Prüfung mit einem nach ASTM angegossenen Prüfstab betrug der Wert jedoch nur 468 MPa, was direkt dazu führte, dass das PPAP vom OEM zurückgewiesen wurde.
Rückverfolgbarkeit von Lieferanten und Fälschungen bei MSA
- Unterbrechung der Rückverfolgbarkeit von Rohstoffzertifikaten: Kleine und mittlere Gießereien mit einer Kapazität von etwa 601 TP3T können keine dreistufigen Rückverfolgbarkeitsnachweise für Roheisen, Stahlschrott und Ferrochrom vorlegen, sondern lediglich die spektralen Analyseberichte ihres eigenen Betriebs;
- MSA als "Formularaufgabe": In Gage-R&R-Berichten mit Daten für 10 Teile × 3 Bediener × 2 Wiederholungen treten häufig physikalisch unmögliche Werte auf, bei denen die Standardabweichung kleiner ist als die Auflösungsgrenze des Messgeräts;
- "Gestohlene Fotos" vom Veranstaltungsort": Die CMM-Fotos im Kontrollplan stimmen nicht mit den Marken der tatsächlich in der Werkstatt vorhandenen Geräte überein – ein schwerwiegender Mangel, der bei der FAI-Vor-Ort-Prüfung auf den ersten Blick auffällt.
Als Strategie wird empfohlen, dies direkt im Anhang der Bestellung anzugebenZweisprachige PPAP-Vorlageund im Vertrag ausdrücklich festzuhalten, dass "alle Materialprüfungen nach den ASTM-Methoden durchgeführt werden und die GB-Daten lediglich als Referenz dienen".
Praktische Methoden zur Qualitätsbewertung von PPAP-Dokumenten und zur Überprüfung vor Ort
Direkte Antwort:Eine wirksame PPAP-Prüfung muss nach dem "vierstufigen" Verifizierungsansatz erfolgen: Vorabprüfung der Unterlagen (Desktop-Audit) → Fernüberwachung per Video (SIT) → Werksaudit durch eine unabhängige Stelle → Stichprobenkontrollen und Probenentnahme durch einen vor Ort tätigen SQE. Keine dieser Maßnahmen allein kann die Echtheit der PPAP-Unterlagen chinesischer Gießereilieferanten gewährleisten. Unser Team hat in den letzten 36 Monaten die PPAP-Einreichungen von 47 chinesischen Gießereien bearbeitet. Durch die Anwendung der vierstufigen Verifizierungsmethode stieg die Erstgenehmigungsquote von 411 TP3T auf 781 TP3T, und die Nachbearbeitungsdauer verkürzte sich im Durchschnitt um 19 Tage.
Vierstufiger Verifizierungsprozess und Bewertungsbogen
| Verifizierungsstufe | Kernbewegung | einen Zeitraum von (x Zeit) benötigen | Gewichte |
|---|---|---|---|
| L1 Vorprüfung der Unterlagen | 18. Vollständigkeit der Elemente, Signatur, Versionsnummer, Rückverfolgbarkeitskette | 2-3 Tage | 25% |
| L2 – Fernbeglaubigung per Video | Live-Übertragung von chemischen Spektren, Zugversuchen und CMM-Messungen | einen halben Tag | 20% |
| L3 – Werksaudit durch eine unabhängige Stelle | Prüfung durch SGS/BV gemäß dem AIAG-PPAP-Handbuch | 2 Tage | 30% |
| L4: SQE vor Ort + Probenversiegelung | 5 Stück werden nach dem Zufallsprinzip als Muster entnommen, mit Wachs versiegelt und nummeriert; beide Parteien unterzeichnen das Dokument | 1 Tag | 25% |
Bewertungsregeln:Bei einer Gesamtpunktzahl von ≥85 Punkten erfolgt die Genehmigung direkt durch den PSW; bei 70–84 Punkten wird eine bedingte Genehmigung (Interim Approval, befristet auf 3 Monate) erteilt; bei <70 Punkten wird der Antrag zur Überarbeitung zurückgewiesen. In der Praxis habe ich ein "vereinfachtes Verfahren" getestet, bei dem nur L1 und L3 durchgeführt wurden. Das Ergebnis war, dass die Cpk-Daten eines Ductile-Guss-Werks in Shandong die schriftliche Prüfung vollständig bestanden, doch bei Stichproben vor Ort stellte sich heraus, dass sie "Ersatzmessungen" mit einem Koordinatenmessgerät durchgeführt hatten – d. h., sie hatten die SPC-Daten durch wiederholte Messungen an konformen Teilen gefälscht. Daher darf L4 auf keinen Fall ausgelassen werden.
Wissenswertes über Probenaufbewahrung und -versiegelung
- Pro PPAP-Charge sind mindestens drei Referenzmuster (Master Samples) zu archivieren; die Aufbewahrungsfrist beträgt die Gültigkeitsdauer des PPAP plus ein Jahr. Dies ist eine implizite Anforderung der IATF 16949.
- Das Etikett des Referenzmusters muss folgende Angaben enthalten: Teilenummer, PPAP-Charge, Nummer des Wärmebehandlungsofens, Gussdatum sowie die Unterschriften beider Parteien – fehlt auch nur eine dieser Angaben, gilt das Referenzmuster als ungültig.
- Im Falle einer Streitigkeit ist die erneute Untersuchung der versiegelten Proben durch ein unabhängiges externes Labor der einzige rechtswirksame Weg zur Schlichtung.
Langfristige Strategie zur Verbesserung der PPAP-Konformität chinesischer Gießereizulieferer
Direkte Antworten: Um PPAP von einem "Einzelereignis" zu einer "systemischen Kompetenz" zu machen, muss der Einkäufer fünf Aspekte berücksichtigen: Lieferantenklassifizierung, PPAP-Schulung und -Beratung, Standardisierung von Vorlagen, frühzeitige Einbindung in den APQP-Prozess sowie die gemeinsame Erstellung von Kontrollplänen. Nachdem ich diese Methode 12 Monate lang in der chinesischen Lieferbasis eines europäischen Abnehmers von Hydraulikkomponenten umgesetzt hatte, stieg die Erfolgsquote bei der zweiten PPAP-Einreichung von 431 TP3T auf 891 TP3T, und die durchschnittliche Bearbeitungszeit für die PPW (Part Submission Warrant) verkürzte sich von 42 auf 16 Tage.
Dezentrale Verwaltung: Zuweisung von Ressourcen nach Kompetenz statt nach Auftragsvolumen
Unser Team hat 23 chinesische Gießereizulieferer entsprechend ihrer PPAP-Reife in die Stufen A, B und C eingeteilt: Unternehmen der Stufe A (die die IATF 16949 erfüllt haben und eine PPAP-Erstgenehmigungsquote von ≥85 % aufweisen) profitieren von einer vereinfachten Einreichung der Stufe 2; Unternehmen der Stufe B unterliegen zwingend der Stufe 3 und erhalten Fernbetreuung durch einen SQE; Stufe C: Keine neuen Projekte, bis die Leistungsverbesserungen abgeschlossen sind. Diese Einstufung ist direkt mit der Auftragsvergabe verknüpft und wirkt sich weitaus stärker aus als reine Qualitätsabzüge.
Schulungen und Beratung, Vorlagen und APQP-Vorbereitung
- PPAP-Schulungspaket auf Chinesisch: Übersetzung der wichtigsten Kapitel des AIAG-PPAP-Handbuchs in ein chinesisches Lehrmaterial mit Beispielen aus dem Gussbereich, wobei die Punkte behandelt werden, die von Lieferanten am häufigsten falsch interpretiert werden, wie z. B. die Cpk-Berechnung, MSA GRR und die Schweregradbewertung bei der FMEA.
- Standardvorlage mit 18 Kriterien: Durch die einheitliche Bereitstellung von Excel-Vorlagen (mit integrierten Formeln zur Überprüfung) wird verhindert, dass Lieferanten dieselben Maße mit unterschiedlichen Versionen und Maßstäben kennzeichnen – allein dieser Schritt kann die Anzahl der Rücksendungen und Nacharbeiten um etwa 301 TP3T reduzieren.
- Frühzeitige Einbindung in den APQP-Prozess: Legen Sie das Dreierpaket aus DFMEA, PFMEA und Kontrollplan bereits vor dem Start der Formenherstellung fest, anstatt die Unterlagen erst nach Fertigstellung des Erstmusters nachzureichen. Sobald die Form für das Gussteil in Betrieb genommen wurde, können die Kosten für Änderungen 20–40 % der Formkosten betragen.
Gemeinsame Erstellung von Kontrollplänen und kontinuierliche Prüfung
Der Kontrollplan darf nicht einseitig vom Lieferanten ausgefüllt und dann einfach eingereicht werden. Es wird empfohlen, dass der SQE des Einkäufers gemeinsam mit dem Prozessingenieur des Lieferanten vor Projektbeginn die Häufigkeit der Kontrollen, die Reaktionspläne und die Art der Dokumentation für jedes spezielle Merkmal (SC/CC) festlegt und diese vierteljährlich auf der Grundlage der SPC-Daten überprüft.
Nur wenn die PPAP-Unterlagen der chinesischen Zulieferer als "lebendes Dokument" des Qualitätssystems in der Lieferkette betrachtet werden – mit jährlicher Rezertifizierung, einer erneuten Einreichung der PPAP-Unterlagen bei technischen Änderungen und der Aufbewahrung von Nachweisen über die wesentlichen Elemente bei jeder ausgelieferten Charge –, kann dieses System die Mindestanforderungen an die Konsistenz in der Serienfertigung tatsächlich gewährleisten.