جدول خشونة السطح: دليل كامل للتحويل والمقارنة بين المعايير التقنية لـ Ra و Rz و RMS
المؤلف:H.K.X تاريخ النشر:2026-09-09 التصنيف:التدوين عدد المشاهدات:2713
摘: :
خشونة السطح هي رمز يظهر في الزاوية اليمنى السفلية لكل رسم تقني — Ra 0.8، Ra 3.2، ▽▽▽…… لكن وراء نفس السلسلة من الأرقام، قد تختلف نتائج عمليات التصنيع المختلفة بمقدار مرتبة عددية كاملة. توضح هذه المقالة بشكل شامل تعريفات معلمات خشونة السطح، وعلاقات التحويل، وجدول مقارنة الدرجات، ونطاق العمليات التصنيعية، وستوضح بشكل خاص لماذا يمكن لسطح قطع الصب بالضغط أن يستغني مباشرةً عن المعالجة الثانوية، مما يساعدك على التخلص من "الاعتماد على التخمين" عند التصميم وتقديم عروض الأسعار واستلام المنتجات.
فهرس المقالات[مخفي]
1. ما هو خشونة السطح؟
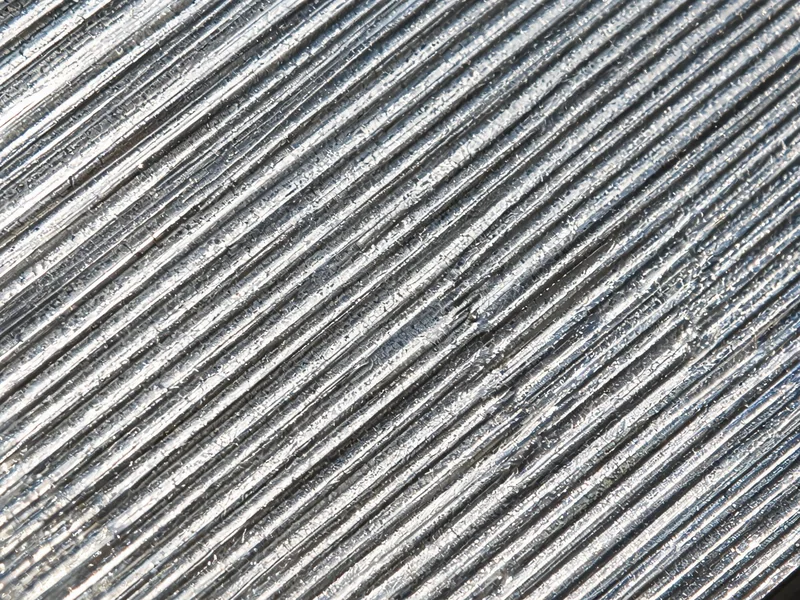
عند تكبير الأجزاء المعالجة تحت المجهر، يتبين أن السطح الذي يبدو أملسًا هو في الواقع مليء بـالنتوءات والوديان الناتجة عن أدوات القطع أو القوالب أو حبيبات الرمل. ويُقصد بخشونة السطح درجة التباين في الشكل الهندسي المجهري بين القمم والقيعان المتجاورة — وهي مؤشر كمي لقياس "نعومة السطح".
من الناحية الهندسية، تحدد خشونة السطح بشكل مباشر خصائص القطعةدقة التوافق، الاحتكاك والتآكل، محكمية الإغلاق، مقاومة التآكل، وعمر الخدمة في ظل الإجهاد: إذا كانت خشونة السطح عالية جدًّا، فسوف يتسبب ذلك في حدوث تسرب في سطح الإحكام وتآكل مبكر في سطح التلامس؛ أما إذا كانت خشونة السطح منخفضة جدًّا، فسترتفع تكلفة التصنيع بشكل مضاعف. ولذلك، فإن فهم مخططات الخشونة واختيار درجة الخشونة المناسبة يُعد من المهارات الأساسية لكل مهندس تصميم ومهندس عمليات.
2. المعلمات الأساسية الأربعة: Ra / Rz / Rq / Rt
عند "حساب" نفس السطح باستخدام طرق رياضية مختلفة، يتم الحصول على قيم مختلفة. وفيما يلي المعلمات الأربعة الأكثر شيوعًا في الرسومات الهندسية:
| المعلمات | الاسم باللغة الصينية | طريقة الحساب | الحالات الأكثر شيوعًا |
|---|---|---|---|
| Ra | الانحراف المتوسط الحسابي للخطوط العريضة | متوسط القيمة المطلقة للانحراف عن خط الوسط على طول عينة القياس | يتم وضع العلامات بشكل افتراضي على الغالبية العظمى من قطع التصنيع الآلي والرسومات الهندسية |
| Rz | متوسط الارتفاع الأقصى (متوسط الارتفاع عند النقاط العشر) | متوسط ارتفاعات "القمم والوديان" الخمس الأعمق | أسطح الإحكام، الأجزاء الحساسة للتعب |
| Rq (RMS) | الانحراف المربع المتوسط | الجذر التربيعي لمتوسط مربعات الانحرافات | الأسطح البصرية، سيناريوهات البحث |
| Rt | أقصى ارتفاع للخطوط العريضة | تحديد الارتفاع الكلي من أعلى قمة إلى أدنى وادٍ ضمن الطول المحدد | التركيز على العيوب الشديدة والذروات |
يمكن تدوين علاقة التحويل بين المعلمات الثلاثة على النحو التالي: بالنسبة للأسطح المُشكلة آليًّا النموذجية،تساوي قيمة RMS تقريبًا Ra × 1.11؛ أما تبلغ قيمة Rz حوالي 4 أضعاف قيمة Ra(قيمة تقريبية استنادًا إلى الخبرة). أي أنه إذا كانت قيمة Ra المحددة في المخطط هي 0.8 ميكرومتر، فإن قيمة Rz المقابلة لها تكون حوالي 3.2 ميكرومتر.
ملاحظات للمهندسين:تقوم Ra بحساب المتوسط لملامح المقطع بأكمله، بحيث يتم "تخفيف" أي خدش عميق أو ذروة مرتفعة بفعل وجود مساحات كبيرة من المناطق العادية. ولذلك، فإن الأسطح المانعة للتسرب، وفتحات الأسطوانات، ومواضع المحامل، وغيرها من الأجزاء التي تتطلبحساسية تجاه العيوب العميقةبالنسبة للأجزاء، لا يكفي النظر إلى قيمة Ra فحسب، بل يجب أيضًا تقييد قيمتي Rz أو Rt.
3. الجدول الشامل لمقارنة درجات خشونة السطح
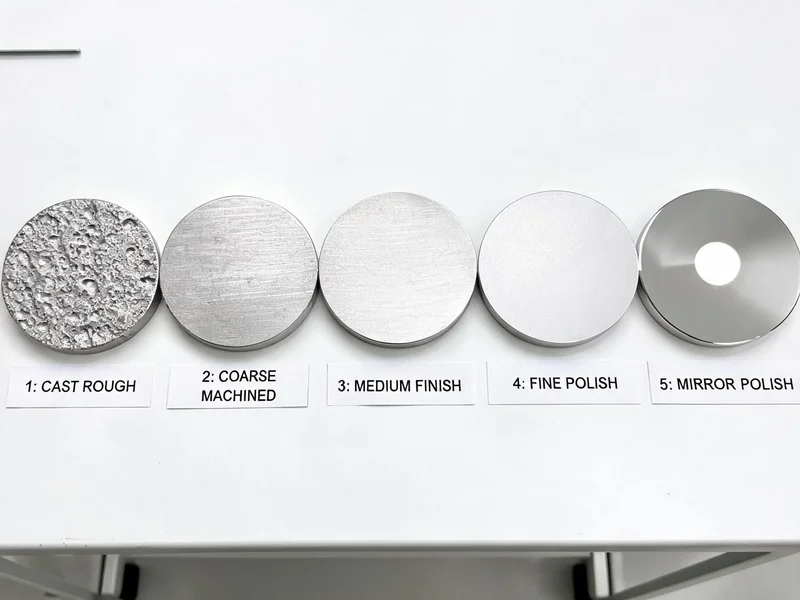
يُستخدم دوليًا المستويات N (N1~N12، مستمدة من معيار ISO 1302) فيما يلي تصنيف، حيث يتوافق كل مستوى مع قيمة Ra قياسية. وفيما يلي الجدول الكامل لمقارنة قيم Ra بالميكرومتر/الميكروإنش:
| المستوى N | Ra (ميكرومتر) | Ra (ميكرومتر) | الأساليب التقليدية/المظهر الجمالي |
|---|---|---|---|
| N2 | 0.05 | 2 | التلميع العاكس |
| N3 | 0.1 | 4 | الصقل، الطحن |
| N4 | 0.2 | 8 | الطحن الدقيق |
| N5 | 0.4 | 16 | صلابة |
| N6 | 0.8 | 32 | التشكيل الدقيق، الصقل الدقيق |
| N7 | 1.6 | 63 | التشطيب الدقيق |
| N8 | 3.2 | 125 | التصنيع الميكانيكي العام |
| N9 | 6.3 | 250 | التجهيز الأولي |
| N10 | 12.5 | 500 | التخريط والتفريز الخشن، والقطع بالماء |
| N11 | 25 | 1000 | سطح خشن |
| N12 | 50 | 2000 | القطع الخام المصبوبة، القشرة السوداء |
في الجدول أعلاه،Ra 0.8 ميكرومتر (N6) و Ra 3.2 ميكرومتر (N8) هذان هما الحدان الفاصلان الأكثر شيوعًا: الأول يمثل نقطة البداية لـ"التشطيب الدقيق"، والثاني يمثل المطلب الافتراضي للغالبية العظمى من القطع الوظيفية. 1 ميكرومتر يعادل 39.37 ميكروإنش، لذا عندما ترى أرقامًا مثل 32 و63 و125 "ميكروإنش" على المخططات، فإنها تعني على التوالي 0.8 و1.6 و3.2 ميكرومتر.
4. نطاق الخشونة في عمليات التصنيع الشائعة
يختلف الحد الأقصى لخشونة السطح الذي يمكن "تحقيقه بطبيعة الحال" باختلاف العمليات التصنيعية، وهذا هو مصدر الخلاف الأكثر شيوعًا بين التصميم والتصنيع. يوضح الجدول التالي نطاقات الخشونة النموذجية للسطح لكل عملية تصنيعية:
| المعالجة | القيمة النموذجية لـ Ra (ميكرومتر) | الحد الأقصى الذي يمكن بلوغه Ra (ميكرومتر) | التعليمات |
|---|---|---|---|
| الصب بالضغط (as-cast) | 0.8 ~ 3.2 | 0.8 | تشكيل بالقالب المعدني، سطح دقيق في حالة الصب |
| صب الرمل | 6.3 ~ 25 | 12.5 | نقش حبيبات الرمل على قطعة الصب |
| الصب الدقيق (القالب المصهور) | 1.6 ~ 6.3 | 0.8 | تشكيل شبه نهائي، وغالبًا ما يستغني عن التشطيب الدقيق |
| الدرفلة على الساخن / الطرق | 3.2 ~ 12.5 | 1.6 | القشرة الأكسيدية وعلامات الدرفلة |
| القطع بالماء | 3.2 ~ 12.5 | 1.6 | يصبح الرمل الناعم أكثر لمعانًا عند التغذية البطيئة |
| ثقب محفور | 3.2 ~ 6.3 | 1.6 | مثقاب ذو حافة حادة + سائل تبريد يمنح لمعة أكبر |
| مطحنة | 0.8 ~ 6.3 | 0.4 | يمكن تحقيق دقة طحن تصل إلى N5 |
| التشكيل الدقيق | 0.8 ~ 1.6 | 0.4 | - |
| صلابة | 0.4 | 0.1 | - |
| الطحن / الصقل | 0.1 | 0.05 | بجودة المرآة |
تكمن الأهمية العملية لهذا الجدول في أنه: إذا كنت تريد مجموعة من الأغلفة أو الحوامل،صب القوالب يمكن الحصول مباشرةً على سطح مصبوب بقيمة Ra تتراوح بين 0.8 و3.2 ميكرومتر، مع وجود العديد من الأسطح غير المحكمة الإغلاقلا حاجة إلى إعادة المعالجة على آلة التصنيع؛ أما النموذج الذي يحمل نفس الحجم،صب الرملوالنتيجة هي Ra 6.3~25 ميكرومتر فقط، مما يستلزم بشكل شبه حتمي ترك هامش تصنيع لإجراء عملية تشطيب لاحقة. وهذا هو بالضبط السبب في أن القطع ذات الجدران الرقيقة المصنعة بكميات كبيرة تُختار عادةً صب القوالب وهو أحد الأسباب الرئيسية التي تميزه عن الصب بالرمل.
بالنسبة لقطع الصب بالضغط المستخدمة بالفعل، لا تزال المواقع الحاسمة مثل أسطح التلامس، والأسطح المرجعية، والثقوب الملولبة، وغيرها، تحتاج إلى التصنيع باستخدام الحاسب الآلي (CNC) لضمان دقة ودرجة نعومة لا تقل عن Ra 0.8 ميكرومتر — وهو ما يمثل الممارسة القياسية لـ"الصب بالضغط + التشطيب الدقيق" في صناعتي السيارات والإلكترونيات. إن جودة سطح تجويف القالب نفسه تحدد بشكل مباشر الحد الأدنى لخشونة سطح القطعة المصبوبة، ولذلك تصنيع القوالب إن الجهد المبذول في مراحل التلميع والصقل سينعكس في النهاية على سطح المنتج النهائي.
5. كيف يتم قياس خشونة السطح؟
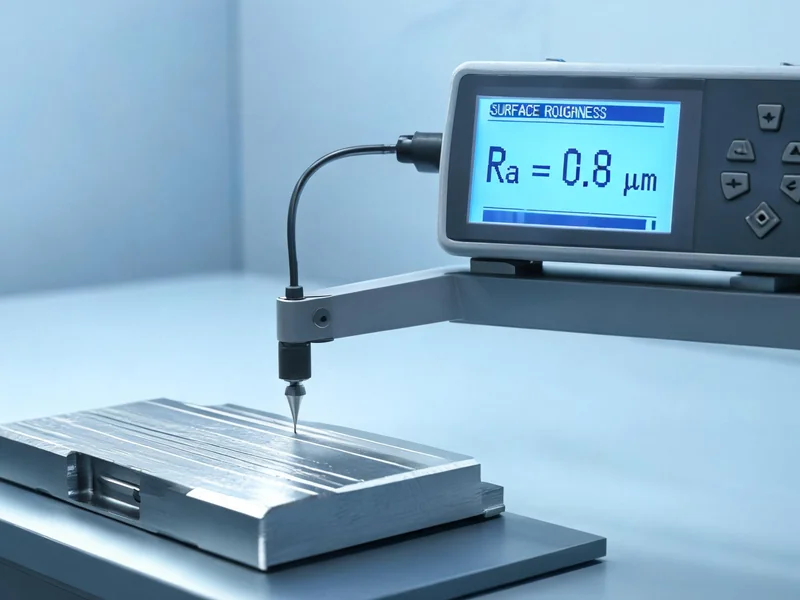
الطرق الأكثر شيوعًا لقياس خشونة السطحجهاز قياس التضاريس بالإبرة (جهاز قياس خشونة السطح). ومبدأ عمله بسيط للغاية: تنزلق إبرة ماسية رفيعة جدًّا ببطء على السطح المراد قياسه، وتحوّل التقلبات بين القمم والقيعان إلى إشارات كهربائية عبر جهاز استشعار، ثم تمر عبر مرشح غاوسإزالة التموجات الكلية، ثم حساب المعلمات مثل Ra وRz وRq ضمن طول العينة.
نقطتان يسهل تجاهلهما أثناء القياس: الأولى هيطول العينةأولاً، يجب اختيار طول العينة المناسب؛ فعادةً ما تُستخدم أطوال عينات أطول (مثل 2.5 مم) للأسطح الخشنة، وأطوال أقصر (مثل 0.25 مم) للأسطح الناعمة؛ ثانيًا، يجب أن يكون اتجاه القياسعموديًا على اتجاه نسيج المعالجة(آثار أدوات الخراطة، آثار أدوات التفريز)، وإلا فإن القيم المقاسة ستكون أقل بشكل ملحوظ. أما بالنسبة للتجاويف الداخلية للمسبوكات المعقدة التي يتعذر وصول مسبار القياس إليها مباشرة، فيمكن أيضًا إجراء مقارنة بصرية باستخدام نموذج مرجعي لخشونة السطح.
6. كيفية اختيار درجة الخشونة وفقًا للاستخدام
يكمن جوهر اختيار درجة الخشونة في إيجاد توازن بين "المتطلبات الوظيفية" و"تكلفة التصنيع". فمع كل ارتفاع بمقدار درجة N في الخشونة (انخفاض قيمة Ra إلى النصف)، ترتفع ساعات العمل وتكاليف التصنيع عادةً بنسبة تتراوح بين 30% و60%. وفيما يلي بعض النصائح العملية حسب الغرض من الاستخدام:
- السطح الخارجي غير المتوافق وغير المحكم الإغلاق: يكفي أن يكون Ra 3.2~6.3 ميكرومتر (N8~N9)، ويمكن تلبية هذا الشرط بمجرد الصب بالضغط والتخريط الأولي.
- أسطح التوافق العامة، أسطح التثبيت: Ra 1.6~3.2 ميكرومتر (N7~N8)، خراطة دقيقة أو طحن دقيق.
- التوافق الانزلاقي، موضع المحمل: Ra 0.4~0.8 ميكرومتر (N5~N6)، يتطلب صقلًا دقيقًا.
- السطح المانع لتسرب الهواء/السطح المانع للتسرب، فتحة الأسطوانة: Ra 0.2~0.4 ميكرومتر (N4~N5)، مع تقييد Rz في الوقت نفسه، لمنع تسرب الهواء من الخدوش العميقة المعزولة.
- الأجزاء الحساسة للتعب، الأسطح العاكسة: Ra ≤ 0.1 ميكرومتر (N3 وما فوق)، صقل أو طحن.
نصيحة للممارسين:لا يرجع فشل العديد من الأجزاء إلى عدم كفاية الخشونة الإجمالية، بل إلىعيب موضعي——فتحة هوائية، أو حفرة ناتجة عن تراكم الهواء، أو نتوءات وحواف خشنة. في الحالات التي تتطلب إحكامًا هوائيًا أو مقاومة للتعب في قطع الصب بالضغط، يجب الانتباه إلى الكثافة الداخلية بالإضافة إلى قيمة Ra. يمكن الرجوع إلى ما يلي للاطلاع على أسباب العيوب ذات الصلة والتدابير الوقائية عيوب الصب بالقالب الألومنيوم وأسبابها مقال.
7. الأسئلة الشائعة
السؤال 1: ما معنى خشونة السطح Ra؟
Ra هو الانحراف الحسابي المتوسط للخطوط الكنتورية، ويشير إلى المتوسط الحسابي للقيم المطلقة لمسافات انحراف نقاط الخطوط الكنتورية السطحية عن الخط المركزي على طول عينة القياس، وهو أكثر معلمات الخشونة شيوعًا.
السؤال 2: كيف يتم التحويل بين Ra و Rz؟
من الناحية العملية، تبلغ قيمة Rz حوالي 4 أضعاف قيمة Ra، أي أن Rz ≈ 4 × Ra؛ فعلى سبيل المثال، عندما تبلغ قيمة Ra 0.8 ميكرومتر، فإن قيمة Rz تبلغ حوالي 3.2 ميكرومتر. ويتعين عند إجراء التحويل الدقيق مراعاة طريقة المعالجة المحددة.
السؤال 3: ما هي درجة خشونة سطح قطع الصب بالضغط عادةً؟
عادةً ما تتراوح قيمة خشونة السطح (Ra) لقطع الصب بالضغط بين 0.8 و3.2 ميكرومتر، وهي أفضل بشكل ملحوظ من الصب بالقالب الرملي (Ra 6.3~25 ميكرومتر)، كما أن العديد من الأسطح غير المانعة للتسرب يمكن استخدامها مباشرةً دون الحاجة إلى معالجة ثانوية.
السؤال 4: ما هي الأجهزة المستخدمة لقياس خشونة السطح؟
يُستخدم جهاز قياس الخشونة ذو الإبرة بشكل شائع، حيث تنزلق الإبرة على السطح، ثم يتم حساب المعلمات مثل Ra وRz بعد تصفية الإشارات؛ أما بالنسبة للتجاويف الداخلية المعقدة، فيمكن فحصها بصريًّا باستخدام نموذج مرجعي.
السؤال 5: ما الفرق بين Ra و RMS؟
Ra هو المتوسط الحسابي للقيم المطلقة، أما RMS (أي Rq) فهو الجذر التربيعي المتوسط. بالنسبة للأسطح المُشكلة آليًّا النموذجية، فإن RMS ≈ Ra × 1.11، ويُعتبر RMS أكثر حساسية تجاه الذروات.