دليل عملية الصب بالضغط: تحليل شامل من المبادئ والمواد والقوالب وصولاً إلى اختيار المصنع
المؤلف:H.K.X تاريخ النشر:2026-09-08 التصنيف:التدوين عدد المشاهدات:2596
摘: :
يُعد الصب تحت الضغط أحد أكثر العمليات كفاءةً حاليًا في الإنتاج الضخم للأجزاء المعدنية الدقيقة. ينطلق هذا المقال من منظور خط الإنتاج في المصنع، ويشرح بشكل منهجي مبادئ الصب تحت الضغط، والنوعين الرئيسيين (الغرفة الساخنة/الغرفة الباردة)، وكيفية اختيار درجات المواد، والمزالق التي يجب تجنبها عند تصميم القوالب، بالإضافة إلى النقطة الأهم — كيفية تقييم المستوى التقني لمصنع الصب تحت الضغط. سواء كنت مهندسًا إنشائيًا أو مسؤول مشتريات أو مدير مشروع، فإن قراءة هذا المقال ستساعدك على تجنب الكثير من العقبات.
فهرس المقالات[مخفي]
- 1. ما هو الصب بالضغط؟
- 2. عملية الصب بالضغط (شرح مفصل في 6 خطوات)
- 3. الصب بالضغط بالغرفة الساخنة مقابل الصب بالضغط بالغرفة الباردة
- 4. العمليات البديلة للصب تحت الضغط
- 5. اختيار مواد الصب بالضغط ودرجاتها
- 6. النقاط الأساسية لتصميم قطع الصب تحت الضغط (تطبيق عملي في المصنع)
- 7. مزايا وعيوب الصب بالضغط
- 8. قطاعات تطبيقات الصب تحت الضغط
- 9. تكوين التكاليف وتحسين العائد على الاستثمار (ROI)
- 10. كيف تختار مصنعًا موثوقًا للصب بالضغط
- 11. الأسئلة الشائعة (FAQ)
1. ما هو الصب بالضغط؟
الصب بالقالب (Die Casting)هي إحدى تقنيات تشكيل المعادن: حيث يتم ضخ المعدن الملون المنصهر بسرعة، تحت ضغط عالٍ، في تجويف يتكون من قطعتين من الفولاذ الصلب المقوى، ليتم الحصول بعد التبريد والتصلب على قطع معدنية عالية الدقة ذات أشكال هندسية معقدة وأسطح ناعمة. وعلى عكس الصب بالرمل والصب بالجاذبية، تتمثل السمة الأساسية للصب بالضغط في"الضغط العالي + السرعة العالية + قوالب فولاذية قابلة لإعادة الاستخدام".
يعود تاريخ الصب تحت الضغط إلى منتصف القرن التاسع عشر. في عام 1849، تم تسجيل براءة اختراع لآلة يدوية صغيرة تُستخدم في الإنتاج الآلي للحروف المطبوعة، ويُعتبر ذلك بداية صناعة الصب تحت الضغط الحديثة؛ وفي عام 1903، تم إنتاج جسم مكربن سيارات كاديلاك باستخدام تقنية الصب تحت الضغط. بعد ذلك، مع ظهور السلع الاستهلاكية مثل أجهزة الفونوغراف وآلات الكتابة والسيارات، انتشرت تقنية الصب بالضغط بسرعة. واليوم، مدفوعة بتقنيات المحاكاة CAD/CAM وCAE، أصبحت تقنية الصب بالضغط عملية أساسية لا غنى عنها في الصناعات التحويلية المتطورة مثل صناعة السيارات والإلكترونيات والطيران.
تُعد شركة «هيو شين» للقولبة، باعتبارها مصنعًا متخصصًا في الصب بالضغط ومتجذرًا في مدينة نينغبو، مزودًا لخدمات تمتد من تصميم القوالب إلى خدمات متكاملة لعملية الصب بالضغط العالي/الضغط المنخفض/الصب بالجاذبية، وتستند العديد من التقييمات التجريبية الواردة أدناه إلى الممارسات العملية في خط الإنتاج الميداني خلال عام 2016.
2. عملية الصب بالضغط (شرح مفصل في 6 خطوات)
يوجد اختلافات في التفاصيل بين عملية الصب بالضغط في الغرفة الساخنة والغرفة الباردة، لكن العملية الأساسية تتبع الخطوات الست التالية. ولا يمكن فهم أين تكمن مشاكل الأسعار ومواعيد التسليم والجودة إلا من خلال فهم هذه الحلقة المغلقة.
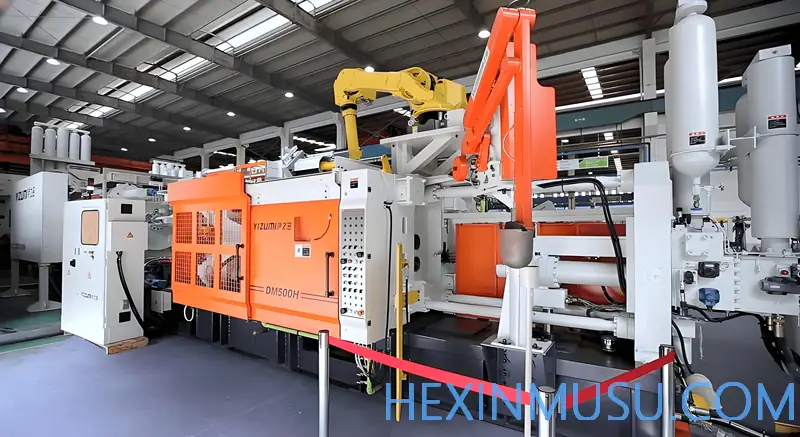
الخطوة الأولى: تجهيز القالب وإغلاقه
يجب أولاً تنظيف تجويفَي نصفي القالب (القالب الثابت والقالب المتحرك) تنظيفًا شاملاً، ثم رش مادة إزالة القوالب/المزلقات. تعمل مادة إزالة القوالب على التحكم في درجة حرارة القالب، كما تضمن سهولة إخراج القطعة المصبوبة من القالب لاحقًا. بعد ذلك، يتم ضغط نصفي القالب معًا باستخدام قوة إغلاق القالب. وتحدد جودة تصنيع القالب بشكل مباشر نجاح أو فشل هذه المرحلة، فيما يتعلق بـ العملية الكاملة لتصنيع قوالب الصب بالضغط ، يمكن الاطلاع على الموضوع الخاص في الموقع.
الخطوة الثانية: الصهر والحقن
يتم تسخين المعدن داخل الآلة (الغرفة الساخنة) أو في فرن مستقل (الغرفة الباردة) حتى يذوب. ثم يقوم المكبس بضخ المعدن السائل إلى تجويف القالب بسرعة عالية وضغط مرتفع (من 1000 psi إلى ما يزيد عن 25000 psi). وهذه "السرعة العالية والضغط العالي" هما جوهر عملية الصب بالضغط، حيث تضمنان أن يملأ المعدن جميع الجدران الرقيقة والهياكل المعقدة.
الخطوة الثالثة: التبريد والتصلب
يتصلب المعدن السائل الساخن بسرعة عند ملامسته لجدران القالب الباردة، مما يؤدي إلى نسخ شكل القالب بدقة. وخلال هذه العملية، يظل القالب مضغوطًا بقوة عالية لمقاومة الإجهاد الداخلي الناتج عن انكماش التصلب، ومنع حدوث مسام. وعادةً ما يتم تصميم قنوات تبريد بالماء أو الزيت داخل القالب لتسريع عملية التبريد.
الخطوة الرابعة: إخراج القالب (فك القالب)
بعد تصلب القطعة المصبوبة، يتم فتح القالب، وتقوم آلية الدفع (المكونة من عدة مسامير دفع) بدفع القطعة المصبوبة للخارج بهدوء. ويُعد كل من زاوية انحدار القالب ومواد فصل القالب أمرين بالغين الأهمية في هذه المرحلة، حيث قد يؤدي التصميم غير السليم إلى التصاق القطعة بالقالب أو حدوث خدوش أو ظهور بقع بيضاء.
الخطوة الخامسة: التشذيب وإزالة الحواف الخشنة
القطعة التي تخرج من القالب ليست المنتج النهائي بعد — فهي لا تزال متصلة بنظام الصب (الفتحة الرئيسية، قنوات التدفق، الفائض). وتهدف عملية إزالة الحواف إلى فصل القطعة عن المعدن الزائد، ويمكن إجراؤها يدويًّا أو باستخدام قوالب إزالة الحواف في المكابس أو الأسطوانات.
الخطوة السادسة: التشطيب والمعالجة اللاحقة
يتم إجراء المعالجات اللاحقة حسب الحاجة، مثل التصنيع باستخدام الحاسب الآلي (ثقب ملولب، تفاوتات ضيقة)، والترميل، والرمل، والأكسدة الأنودية، والطلاء الكهربائي، والطلاء بالمسحوق، وغيرها.
المعلمات التقنية الرئيسية (بيانات الخط الأول):عادةً ما يتم التحكم في ضغط الحقن في نطاق 50~100 ميجا باسكال؛ ويتم تثبيت درجة حرارة القالب بواسطة جهاز التحكم في درجة الحرارة في نطاق 150~300 درجة مئوية؛ ويتم التحكم في درجة حرارة المعدن السائل في نطاق ±5 درجة مئوية؛ ويمكن أن تصل دقة التوازي بين قوالب المعدات الحديثة إلى 0.1 ملم/م، ودقة تكرار الموضع إلى ±0.1 ملم. وتحدد هذه المعلمات الفارق في معدل مطابقة المنتجات بين 92% و98.5%.
3. الصب بالضغط بالغرفة الساخنة مقابل الصب بالضغط بالغرفة الباردة
ينقسم الصب بالضغط إلى فئتين رئيسيتين، ويكمن الاختلاف الجوهري بينهما فيالعلاقة بين الفرن والآلة، ويتم اختيارها بناءً على درجة انصهار السبيكة وخصائصها الكيميائية، مما يؤثر بشكل مباشر على الكفاءة وعمر المعدات ونطاق المواد.
صب القوالب بالقالب بالخلية الساخنة (علم المعادن)
يُغمر "أنبوب العنق الأوزي" التابع لآلية حقن المواد مباشرةً في حوض المعدن المنصهر المدمج في الآلة. وعندما ينكمش المكبس، يملأ المعدن أنبوب العنق الأوزي تلقائيًّا، وعندما ينزل المكبس، يُضغط المعدن مباشرةً داخل تجويف القالب. وتتمثل مزايا ذلك فيدورة إنتاج سريعة للغاية (أكثر من 15 مرة في الدقيقة)، وقليل الأكسدة، وتكلفة منخفضة؛ أما عيبه فهو أن المعادن الساخنة تتسبب في تآكل مستمر لأجزاء نظام التغذية، ولذلكمناسبة فقط للسبائك ذات درجة الانصهار المنخفضة مثل الزنك والمغنيسيوم والرصاص والقصدير. الاستخدامات النموذجية: السحابات، وقطع غيار الصنابير، والموصلات الإلكترونية، وقطع التجهيزات الداخلية للسيارات.
الصب بالقالب بالغرفة الباردة (علم المعادن)
يكون الفرن منفصلاً عن الآلة، حيث يُسكب المعدن المنصهر في "الغرفة الباردة" (غرفة الحقن)، ثم يُضخ بواسطة مكبس هيدروليكي بسرعة عالية إلى القالب. وتتمثل مزايا ذلك فييمكن معالجة السبائك ذات درجة انصهار عالية (الألومنيوم، والنحاس، والمغنيسيوم)، مما يتيح إنتاج قطع أكبر حجماً وأكثر كثافة وأعلى متانة؛ أما عيبه فهو بطء الدورة (نظراً لوجود خطوة إضافية تتمثل في سكب المعدن). ويُعد الصب بالضغط في غرفة باردة الطريقة المفضلة لتصنيع سبائك الألومنيوم، وهي الطريقة السائدة في صناعة السيارات.
| التوصيف | صب القوالب بالقالب بالخلية الساخنة (علم المعادن) | الصب بالقالب بالغرفة الباردة (علم المعادن) |
|---|---|---|
| موقع الصهر | داخل الآلة | فرن مستقل |
| دورة الإنتاج | سريع جدًا (15+ مرة في الدقيقة) | أبطأ (بما في ذلك عملية سكب المكونات) |
| السبائك المناسبة | الزنك، المغنيسيوم، القصدير، الرصاص (ذو نقطة انصهار منخفضة) | الألومنيوم، والنحاس، والمغنيسيوم (ذو نقطة انصهار عالية) |
| ضغط الحقن | منخفضة (1000~5000 psi) | مرتفع جدًا (1500~25000+ psi) |
| أبعاد القطع | الصغيرة والمتوسطة | القطع الكبيرة والمعقدة |
| نقاط القوة الأساسية | كفاءة عالية جدًا، وتكلفة منخفضة للوحدة | مواد مرنة، وقوة أعلى |
4. العمليات البديلة للصب تحت الضغط
بالإضافة إلى هاتين الفئتين الأساسيتين، طورت الصناعة العديد من التقنيات المتنوعة، كل منها يعالج مشكلة محددة — فبعضها يعالج مسام الأنابيب، وبعضها يعالج المعالجة الحرارية، وبعضها يعالج كثافة عيوب الأنابيب. سنقوم أدناه بتحليل كل منها على حدة، لمساعدتك في تحديد التقنية التي تناسب قطعك بالفعل.
4.1 الصب بالضغط العالي
يُعد الصب بالضغط العالي الطريقة الأكثر شيوعًا لإنتاج سبائك الألومنيوم، وتُعد تقنية HPDC النموذج الأكثر انتشارًا بين طرازات الغرف الباردة. ويبلغ ضغط التعبئة فيها مستويات عالية جدًّا، حيث يصل عادةً إلى 1000~25000 psi (حوالي 7~172 ميجا باسكال)، حيث يقوم المكبس بدفع المعدن بضغط هيدروليكي إلى تجويف القالب بسرعة عالية تتراوح بين 0.5 و10 م/ث، وتستغرق عملية ملء القالب بأكملها بضع عشرات من الميلي ثانية فقط.
ولهذا السبب، تتمثل المزايا الأساسية لـ HPDC فيسرعة فائقة، وإيقاع عالٍ للغاية، وقدرة على تصنيع جدران رقيقة للغاية تصل إلى 0.5 مم، حيث تنخفض تكلفة الوحدة إلى أدنى مستوى عند إنتاج كميات كبيرة. كما أن عيوبها واضحة للغاية: فالصب السريع يؤدي بسهولة إلى احتباس الهواء، مما يتسبب في وجود مسام دقيقة داخل القطعة المصبوبة،عادةً ما يتعذر إجراء المعالجة الحرارية بالتحليل الذوباني T6(تتوسع الغازات الداخلية وتسبب ظهور الفقاعات عند ارتفاع درجة الحرارة). إذا كانت قطعك هي قطع هيكلية أو قطع تتحمل الضغط، وتحتاج إلى معالجة حرارية، فقد لا تكون تقنية HPDC هي الحل الأمثل.
4.2 الصب بالضغط المنخفض
يبلغ ضغط الملء في عملية الصب بالضغط المنخفض 0.08~0.1 ميجا باسكال، وهو أقل بكثير من HPDC. يتم "دفع" المعدن المنصهر داخل البوت المغلق بضغط الهواء من الأسفل إلى الأعلى، على طول أنبوب الرفع، ليتم ضخه بهدوء إلى تجويف القالب، وهو ما يُعدّالملء بالتدفق الطبقي، مما يمنع انجراف الغازات التي يتم ضخها بسرعة عالية.
والنتيجة هي قطعة مصبوبةكثيف، قليل المسام، قابل للتقوية بالحرارة (T6)، وتتميز بخصائص ميكانيكية شاملة أفضل. وهي مناسبة للأجزاء التي تتطلب مستويات عالية من محكمية الإغلاق ومقاومة الضغط، مثل المسبوكات الألومنيوم مثل عجلات السيارات، وحوامل بطاريات الطاقة الجديدة، وأغلفة المحركات، وغيرها . لكن الثمن هو أن الإيقاع أبطأ من HPDC، وتكلفة الوحدة أعلى قليلاً.
4.3 الصب بالجاذبية
لا يعتمد الصب بالجاذبية على الضغط العالي، بل يعتمد علىالجاذبية الذاتية للمعدن السائلتتدفق المادة من فتحة الصب إلى تجويف القالب، ولذلك فإن المعدات بسيطة، واستهلاك الطاقة منخفض، كما أن كمية الهواء المحبوس قليلة. وعادةً ما يتم تزويدها بنواة رملية لتشكيل التجاويف الداخلية المعقدة.
يُعد الصب بالجاذبية مناسبًا للأجزاء الهيكلية ذات السماكة المتوسطة، والكميات المتوسطة، والتي تتطلب جودة داخلية عالية، مثلجسم المحرك، غطاء الأسطوانات، هيكل علبة التروس، هيكل المضخةإلخ. وتقل دقتها وجودة سطحها قليلاً عن الصب بالضغط، لكن تكلفة القوالب والاستثمار في المعدات أكثر مرونة، وهي الخيار الشائع للكميات الصغيرة إلى المتوسطة.
4.4 الصب بالضغط تحت التفريغ
يتمثل الصب بالضغط الفراغي في إضافة عملية تفريغ الهواء إلى عملية HPDC: قبل ملء القالب بالمعدن المنصهر، يتم استخدام مجموعة من مضخات التفريغ متعددة المراحل في تفريغ تجويف القالب إلى أقل من 50 مليبار في غضون ثانيتين، بحيث ينخفض محتوى الغاز داخل التجويف بنسبة 90% أو أكثر، ثم يتم إجراء عملية الحقن.
وقد أدى ذلك إلى حل جذري للمشكلة القديمة المتمثلة في "تكوّن فقاعات غازية أثناء الشحن السريع". قطع الصب بالضغط تحت الفراغتزداد الكثافة بنسبة 8~12%، وتصل قوة الشد إلى 300 ميجا باسكال أو أكثر، وترتفع نسبة التمدد إلى 8~15%، وتتميز بخصائص ميكانيكية قريبة من تلك الخاصة بالمسبوكات، كما يمكن إخضاعها للمعالجة الحرارية. وقد توسع نطاق استخدامها من أسطوانات المحركات التقليدية وعلب ناقلات السرعة إلىصواني بطاريات الطاقة الجديدة وأغلفة الضواغط الجوية المستخدمة في الطيران، التي تتطلب معايير إحكام الإغلاق تبلغ ≤0.05 ميلليبار·لتر/ثانيةوغيرها من المكونات عالية الجودة. ويأتي ذلك على حساب زيادة تعقيد المعدات وارتفاع تكلفتها.
4.5 الصب بالضغط (الطرق بالسائل)
يمكن فهم عملية الصب بالضغط على أنها مزيج من "الصب بالضغط + الحدادة": ففي مرحلة تصلب وتبلور المعدن السائل، يتم تطبيق 50~100 ميجا باسكال الضغط الميكانيكي العالي وإطالة مدة الحفاظ على الضغط إلى 30~60 ثانية، لتحقيقتكثيف الصب السائل بالقالب.
وبذلك تكون بنية القطع المصبوبة متماسكة ومتجانسة،انخفض معدل المسامية إلى أقل من 0.1%، وتجاوزت كثافة النسيج 99.5%، وتتميز بخصائص ميكانيكية تفوق تلك الخاصة بالصب بالضغط التقليدي بنسبة 30 إلى 50%، حيث تصل قوة الشد إلى 350 إلى 400 ميجا باسكال، كما يمكن إخضاعها للمعالجة الحرارية T6/T7، مما يرفع العمر الافتراضي ضد الإجهاد بمقدار 3 إلى 5 أضعاف. وهي مناسبة بشكل خاص لـمفصل التوجيه للسيارات، ذراع التحكم في نظام التعليق، مكابح الفراملوغيرها من المكونات الهيكلية الآمنة، مما أدى إلى خفض التكاليف بشكل ملحوظ من خلال "الاستعاضة عن الطرق بالصب".
4.6 الصب بالضغط شبه الصلب (التشكيل بالتفاعل الكيميائي)
يكمن جوهر عملية الصب بالضغط شبه الصلب في التحكم أولاً في معجون المعدن عند 40~60% نسبة الطور الصلبفي حالة "شبه صلبة"، ثم يتم ملء تجويف القالب بطريقة التدفق الطبقي. وتتميز المادة اللزجة بانخفاض لزوجتها وتدفقها السلس، مما يمنع بشكل جذري حدوث الاضطرابات التي تؤدي إلى احتباس الهواء.
ونتيجة ذلك هيانخفاض معدل التقلص بنسبة تزيد عن 80%، وانخفاض عيوب الانكماش بنسبة 60%، والسيطرة على المسامية عند مستوى أقل من 0.5%، مما أدى إلى الحصول على بنية بلورية دقيقة غير متفرعة ذات شكل كروي (حبيبات بلورية 50~100 ميكرومتر)، مما يعزز التناظر في الخامة. وبعد عملية الترابط الفراغي، يمكن أن تصل كثافة الخامة إلى 99.9% أو أكثر، وتُستخدم فيكتل الصمامات الهيدروليكية، علب ناقل الحركة عالية الأداءوغيرها من المكونات الرئيسية التي تتطلب درجة عالية من الكثافة وعمرًا طويلًا في مقاومة الإجهاد.
5. اختيار مواد الصب بالضغط ودرجاتها
تحدد المواد بشكل مباشر الخصائص الميكانيكية للقطع ووزنها ومقاومتها للتآكل وتكلفتها. ويستخدم الصب تحت الضغط بشكل أساسي المعادن غير الحديدية، حيث تهيمن بشكل مطلق المجموعات الثلاث الرئيسية المتمثلة في الألومنيوم والزنك والمغنيسيوم.
| الماكينات | الدرجات المشتركة | الخصائص الأساسية | التطبيق النموذجي |
|---|---|---|---|
| الألومنيوم | A380 / ADC12 | يتميز بأداء شامل متوازن للغاية، وسيولة جيدة، وقيمة عالية مقابل السعر | حاملات المحرك، وعلبة ناقل الحركة، والغلاف الإلكتروني، والأدوات الكهربائية |
| A390 | مقاومة للتآكل والاهتزاز، صلبة وهشة، مصممة خصيصًا لجسم المحرك | جسم محرك السيارة، جسم الصمامات، غلاف المضخة | |
| A360 | مقاومة أفضل للتآكل والضغط، لكن صبها أصعب قليلاً | مكونات السفن، أغلفة أجهزة الاتصالات، المكونات المعرضة لبيئات تآكلية | |
| سبيكة الزنك | زاماك 3 / زاماك 5 | أسهل في الصب بالضغط، ويمكن استخدامه لتصنيع الجدران الرقيقة جدًّا والتفاصيل المعقدة، كما أنه سهل الطلاء الكهربائي | الأجهزة الإلكترونية الاستهلاكية، أدوات الحمام، الألعاب، تجهيزات السيارات الداخلية |
| زاماك 2 / ZA-27 | متانة عالية (ZA-27: مقاومة الشد >400 ميجا باسكال) | الأجزاء عالية المتانة مثل قلب القوالب وجلب المحامل وغيرها | |
| سبائك المغنيسيوم | AZ91D | أخف المعادن الإنشائية، ويتميز بقوة عالية بالنسبة لوزنه، ومقاومة للتآكل | أغلفة أجهزة الكمبيوتر المحمول/الهواتف المحمولة، هياكل الكاميرات، عجلات القيادة في السيارات |
| AM60B | تتميز بمرونة عالية وقدرة جيدة على امتصاص الطاقة، وطاقة الصدم ≥6 جول | هيكل مقاعد السيارات، حامل لوحة العدادات |
بشأن المفاضلة بين خصائص السبائك المختلفة، يمكن الرجوع إلى مقارنة بين التقنيات الأساسية لصب الزنك بالضغط وصب الألومنيوم بالضغط .
6. النقاط الأساسية لتصميم قطع الصب تحت الضغط (تطبيق عملي في المصنع)
المشاكل التي تُحدث في مرحلة التصميم ستظهر عند بدء الإنتاج بكميات كبيرة في شكل "ثقوب هوائية، وتشوه، وتشققات". وفيما يلي أربع نقاط أساسية تكرر المصنع التأكيد عليها.
6.1 زاوية انحدار القالب
زاوية إخراج القالب هي زاوية الميل في الاتجاه الرأسي للقالب، وتُستخدم لتسهيل إخراج المنتج من القالب. عادةً ما يكفي زاوية تتراوح بين 1° و2° لتحسين عملية إخراج المنتج؛ أما في حالة صب الألمنيوم بالضغط، فيُوصى بزاوية تبلغ 2° لكل جانب (نظرًا لطبيعة الألمنيوم التآكلية). وعدم عمل زاوية إخراج القالب يؤدي إلى التصاق المنتج بالقالب وإلحاق أضرار به أثناء إخراجه، بل وقد يؤدي إلى إتلاف القالب.
6.2 تناسق سماكة الجدار
يُعد التغير المفاجئ في سماكة الجدار المصدر الرئيسي لتشكل الثقوب الصغيرة وتركيز الإجهاد والتشوه. ويُفيد الحفاظ على توحيد سماكة الجدار في تحقيق تبريد متساوٍ وتقليل العيوب. ويمكن تحقيق جدران رقيقة جدًّا في عملية الصب بالضغط (تصل سماكتها إلى 0.5~1.5 مم)، لكن يجب أن يكون الانتقال بين السماكة السميكة والرقيقة سلسًا.
6.3 نصف قطر الزاوية الدائرية
تتركز الإجهادات عند الزوايا الحادة. يُوصى بأن يكون نصف قطر الزاوية الدائرية 0.4 مم كحد أدنى، و0.8 مم كحد مثالي. فزيادة نصف قطر الزاوية الدائرية يؤدي إلى زيادة المواد والتكلفة، بينما يؤدي صغره إلى عدم كفاية تخفيف الإجهاد.
6.4 خطوط الفصل والتجويف السفلي
يجب أن تكون خطوط الفصل مستقيمة قدر الإمكان، وأن تتجنب الأسطح الوظيفية، وأن تكون أقل ظهورًا. يؤدي القطع السفلي (التجويف) إلى زيادة كبيرة في تكلفة المنزلق والقالب، لذا يجب تجنبه إن أمكن. في مرحلة التصميم، استخدم محاكاة CAE في مجال الصب: محاكاة ملء القالب والتصلب ، يمكن توقع مواقع الثقوب الهوائية والتقلصات الهوائية والهواء المحبوس قبل بدء صب القوالب، مما يوفر عدة أسابيع من الوقت وتكاليف تصل إلى عشرات الآلاف من اليوانات مقارنةً بإعادة التصنيع بعد اختبار القوالب.
7. مزايا وعيوب الصب بالضغط
| الأفضلية | العوائق |
|---|---|
| كفاءة عالية جدًا: درجة عالية من الأتمتة، ودورات إنتاج قصيرة، وتكلفة منخفضة للغاية للقطعة الواحدة عند إنتاج كميات كبيرة | تكلفة القوالب مرتفعة: إنتاج كميات صغيرة أو نماذج أولية غير مجدٍ اقتصاديًا |
| دقة واتساق جيدان: يمكن أن تصل التفاوتات المسموح بها إلى ±0.1 مم، مع وجود قابلية عالية للتبادل بين الدفعات | خطر وجود مسام: الشحن السريع الذي يسبب تكوّن طبقة غازية، والذي عادةً ما يعيق المعالجة الحرارية |
| قدرة عالية على تشكيل الأجزاء المعقدة ذات الجدران الرقيقة: يصل سمك الجدار إلى 0.5 مم | يقتصر على المعادن غير الحديدية: ارتفاع درجة انصهار الفولاذ/الحديد يؤدي إلى تقصير عمر القالب |
| سطح أملس: Ra 1~2.5 ميكرومتر، مما يغني عن الحاجة إلى معالجة ثانوية | الأبعاد مقيدة بالوزن: تتأثر الشحنات الضخمة بقوة إغلاق القالب |
| خصائص ميكانيكية جيدة: يؤدي التبريد السريع إلى تكوين بنية بلورية دقيقة | صعوبة تعديل القالب: تكلفة إجراء تعديلات جوهرية على القوالب الفولاذية بعد الانتهاء من تصميمها باهظة للغاية |
نصيحة للممارسين:"تعد "وجود مسام + عدم إمكانية المعالجة الحرارية» من أكبر عيوب الصب بالضغط العالي العادي. إذا كانت قطعك تتطلب مقاومة تسرب الهواء أو المعالجة الحرارية T6، فيجب عليك الإشارة إلى ذلك مسبقًا، والتحول إلى الصب بالضغط الفراغي أو الصب بالضغط بالبثق؛ وإلا فإن تكلفة إتلاف القطع في مرحلة لاحقة ستكون أعلى بكثير من فرق سعر القوالب. لمزيد من أسباب العيوب، انظرعيوب الصب بالقالب الألومنيوم وأسبابها.
8. قطاعات تطبيقات الصب تحت الضغط
- السيارات (السوق الأكبر): جسم المحرك، وعلبة ناقل الحركة، وعلبة الزيت، وعمود التوجيه، والإطار المساعد؛ كما أن الصواني المتكاملة كبيرة الحجم للبطاريات في السيارات التي تعمل بالطاقة الجديدة، وعلب المحركات الكهربائية، تدفع عجلة تطور عمليات الصب بالضغط فائقة الحجم.
- الإلكترونيات/الاتصالات: الإطار الجانبي للهواتف المحمولة، والهيكل الخارجي لأجهزة الكمبيوتر المحمولة، وهيكل الكاميرات، ومبددات الحرارة وأغلفة الحماية لمحطات 5G.
- الطيران والفضاء: تتطلب نسبة عالية من القوة إلى الوزن، وتُستخدم في هيكل الطائرة ومكونات المحرك وقطع التجهيزات الداخلية.
- الرعاية الصحية: أدوات جراحية، أغلفة أجهزة التشخيص، حوامل أجهزة المراقبة.
- البناء/الأدوات المعدنية: المفصلات، وإطارات النوافذ، وقطع الأثاث المعدنية، وما إلى ذلك.
9. تكوين التكاليف وتحسين العائد على الاستثمار (ROI)
يكمن "الجزء الأكبر" من تكلفة الصب تحت الضغط في القالب، وليس في القطعة الواحدة. لنأخذ قوالب الصب تحت الضغط لسبائك الألومنيوم كمثال: يتراوح سعر القالب أحادي التجويف بين 36,000 و144,000 يوان، والقوالب متوسطة التعقيد بين 180,000 و288,000 يوان، أما القوالب المعقدة متعددة التجويفات أو قطع هياكل السيارات فيمكن أن تصل تكلفتها إلى 360,000 إلى 1,440,000 يوان أو أكثر. ويبلغ عمر القالب ما بين 80 ألف و200 ألف دورة صب، ويُقسّم هذا التكلفة على كل قطعة لتتراوح بين 0.36 و3.6 يوان للقطعة الواحدة.
نسب تكوين التكاليف كمرجع: رسوم التصميم 2~3%، رسوم التصنيع ≤20%، رسوم الفحص 1~2%، رسوم اختبار القوالب 1~2% (حوالي 2% للقوالب التي تزيد سعتها عن 800T)، الصيانة بعد البيع: 1~2%، النقل: 0.5~1.5%.
الأركان الأربعة لخفض التكاليف:① باستخدام DfM (تصميم قابل للتصنيع) تبسيط الهيكل مسبقًا وتقليل الخصومات السلبية — وهذا هو الأسلوب الأساسي لخفض التكاليف؛ ② استخدام القطع الصغيرةقالب متعدد التجاويف(تبلغ تكلفة الأنابيب ثنائية التجويف حوالي 1.4 إلى 1.6 ضعف السعر، وتبلغ تكلفة الأنابيب رباعية التجويف حوالي 2.5 إلى 3 أضعاف السعر، وكلاهما أقل بكثير من التكلفة المحسوبة على أساس عدد القطع)؛ ③ يكفي أن تكون المواد كافية، وتجنب الإفراط في الأعمال الهندسية؛ ④ التحسيننظام الصبتقليل الفائض من قضبان المواد وتكاليف تشذيب الحواف. للاطلاع على طريقة الحساب الكاملة، انظر حساب تكلفة قطع الصب بالضغط: كيفية حساب سعر قطع الصب بالضغط .
10. كيف تختار مصنعًا موثوقًا للصب بالضغط
هذا هو الجزء الأكثر فائدة الذي تفتقر إليه جميع المقالات المتعلقة بالمنتجات المنافسة. بصفتي أحد العاملين في هذا المجال، فإن تقييم مستوى مصنع الصب بالضغط يعتمد على النقاط الخمس التالية:
- هل يتم تصنيع القوالب داخليًّا أم يتم الاستعانة بمصادر خارجية؟المصانع التي تدمج بين صناعة القوالب والصب بالضغط تتمتع بتكامل أفضل في المعلمات، واستجابة أسرع، كما أن المسؤولية عن المشكلات تكون أكثر وضوحًا.
- هل تتوفر قدرات محاكاة CAE؟تستطيع المصانع التي تستخدم تحليل تدفق البلاستيك توقع العيوب قبل فتح القالب، بدلاً من الاعتماد على أسلوب "التجربة والخطأ" في الإنتاج.
- هل نظام فحص الجودة كامل؟هل تتوفر أجهزة القياس ثلاثي الأبعاد، وفحص العيوب بالأشعة السينية، واختبار مقاومة التسرب، واختبار العشوائي للخصائص الميكانيكية؟ وهل يمكن إصدار تقرير FAI الخاص بالقطعة الأولى؟
- هل تلبي هذه التقنية احتياجاتك؟هل تتوفر فيها في آن واحد عوامل الضغط العالي/الضغط المنخفض/الجاذبية، وهل يمكن إجراء الصب بالضغط الفراغي أو الصب بالضغط مع البثق (وهو ما يحدد ما إذا كان يمكن معالجة قطعك حرارياً أم لا).
- التسليم والاستجابة: مدة إنتاج النماذج، والقدرة على الرد في غضون 48 ساعة، وشروط الضمان بعد البيع.
تأسست شركة «هيو شين» للقولبة في عام 2010 (وكان اسمها السابق «مصنع هيو شين للقوالب» الذي بدأ نشاطه في عام 1995)، وتضم 2 آلة صب بالضغط المنخفض، و2 آلة صب بالجاذبية المائلة، و6 آلات لصنع القوالب الرملية، آلة CNC عالية السرعة وعدة آلات قطع بالصعق الكهربائي (EDM)، وتقدم خدمات بدءًا من التصميم ثلاثي الأبعاد، إنتاج مصبوبات الألومنيوم خدمة شاملة تغطي جميع مراحل العملية بدءًا من التشطيب الدقيق باستخدام تقنية CNC وصولاً إلى التعبئة والتغليف والتسليم.
11. الأسئلة الشائعة (FAQ)
السؤال 1: ما هو الصب بالضغط؟
الصب بالضغط هو عملية تشكيل معدنية تتمثل في ضخ المعادن الملونة المنصهرة تحت ضغط عالٍ في قوالب فولاذية دقيقة، لتتصلب بسرعة وتشكل قطعًا معقدة عالية الدقة، وتتميز هذه العملية بالضغط العالي والسرعة العالية وإمكانية إعادة استخدام القوالب.
السؤال 2: ما هو العمر الافتراضي لقالب الصب بالضغط عادةً، بالآلاف من عمليات الصب؟
تبلغ مدة خدمة قوالب الصب بالضغط المصنوعة من سبائك الألومنيوم عادةً ما بين 80,000 و200,000 دورة، بينما تصل مدة خدمة قوالب سبائك الزنك إلى ما بين 300,000 و500,000 دورة، وذلك اعتمادًا على نوع فولاذ القالب (H13/SKD61) وصلابة المعالجة الحرارية (HRC 46~52) ودورة الصيانة.
السؤال 3: ما الفرق بين الصب بالضغط في الغرفة الساخنة والصب بالضغط في الغرفة الباردة؟
يتم غمر نظام حقن المواد في الغرفة الساخنة داخل الفرن، وهو مناسب للسبائك ذات درجة الانصهار المنخفضة مثل الزنك والمغنيسيوم، ويتميز بدورة عمل سريعة؛ أما الغرفة الباردة فهي مستقلة عن الفرن، وهي مناسبة للسبائك ذات درجة الانصهار العالية مثل الألومنيوم والنحاس، وتتميز بضغط أعلى.
السؤال 4: ما هي أنواع سبائك الألومنيوم الأكثر استخدامًا في الصب تحت الضغط؟
يُستخدم كل من A380 وADC12 بشكل أكثر شيوعًا؛ أما A390 المقاوم للتآكل فيُستخدم في صناعة الأسطوانات؛ بينما يُستخدم A360 المقاوم للتآكل في صناعة السفن والاتصالات.
السؤال 5: هل تحتوي قطع الصب بالضغط على ثقوب هوائية؟ وهل يمكن معالجتها حرارياً؟
عادةً ما يؤدي الصب بالضغط العالي العادي إلى احتباس الهواء وتشكيل مسام هوائية، ولا يمكن عادةً إخضاعه للمعالجة الحرارية من النوع T6؛ وفي حالة الحاجة إلى المعالجة الحرارية، يجب استخدام الصب بالضغط الفراغي أو الصب بالضغط بالبثق.
السؤال 6: ما هي التكلفة التقريبية لقوالب الصب بالضغط؟
تتراوح أسعار القوالب ذات التجويف الواحد المصنوعة من سبائك الألومنيوم بين 36,000 و144,000 يوان، والقوالب متوسطة التعقيد بين 180,000 و288,000 يوان، أما القوالب المعقدة متعددة التجويفات أو قطع غيار السيارات فتتراوح أسعارها بين 360,000 و1,440,000 يوان أو أكثر.
مصدر البيانات:تم تجميع بيانات المعلمات التقنية ودرجات المواد الواردة في هذه المقالة من مصادر موثوقة متاحة للجمهور ومن الممارسات العملية في خط الإنتاج بشركة «هيكسين» للقولبة. تمثل الأسعار نطاقًا مرجعيًا للسوق الصيني للفترة 2025-2026، ويُعتبر الاتفاق المبرم بين العميل والمورد هو المرجع النهائي.