ما المقصود بالتصنيع الدقيق المستخدم في قوالب الطباعة ثلاثية الأبعاد؟
المؤلف:H.K.X تاريخ النشر:2026-09-18 التصنيف:التدوين عدد المشاهدات:2217
摘: :
"قد تدفع عبارة "قوالب الطباعة ثلاثية الأبعاد" المرء بسهولة إلى الاعتقاد بأنه يمكن بدء الإنتاج مباشرةً بعد الانتهاء من الطباعة. لكن الممارسة الفعلية في هذا المجال هي عكس ذلك تمامًا: فليس هناك أي قطعة من القطع المعدنية المدمجة أو القلوب المصنوعة بتقنية التصنيع الإضافي التي يتم تسليمها مباشرةً دون أن تخضع لمعالجة دقيقة. وما يُعرف بـ"المعالجة الدقيقة لقوالب الطباعة ثلاثية الأبعاد" هو، ببساطة، استخدام تقنيات إزالة المواد مثل الطحن باستخدام الحاسب الآلي (CNC) والتجليخ والتصنيع بالشرارة الكهربائية (EDM) والتلميع، لتحويل القطعة المطبوعة من "مرحلة الخام" إلى "مرحلة القالب». تتناول هذه المقالة بشكل شامل مبادئ هذه العملية، وأسباب ضرورة إجرائها، والأسطح التي يجب معالجتها، ومستوى التفاوت المسموح به في كل مرة.
فهرس المقالات[مخفي]
- 1. المفهوم: التصنيع المختلط، وتقسيم الأدوار بين التصنيع الإضافي والتصنيع الطرحي
- 2. لماذا يجب أن تخضع قوالب الطباعة ثلاثية الأبعاد لمعالجة دقيقة؟
- 3. الأسطح الرئيسية التي تتطلب تصنيعًا دقيقًا
- 4. المؤشرات الأساسية: التفاوت وخشونة السطح
- 5. نظرة عامة على عمليات المعالجة اللاحقة الشائعة
- 6. اختيار المواد: H13 / 420 / النحاس
- 7. لماذا تعتمد قوالب التبريد المتماثلة على المعالجة الدقيقة بشكل أكبر؟
- 8. كيفية اختيار مزود الخدمة
- 9. الأسئلة الشائعة
1. المفهوم: التصنيع المختلط، وتقسيم الأدوار بين التصنيع الإضافي والتصنيع الطرحي
التصنيع الدقيق المستخدم في قوالب الطباعة ثلاثية الأبعاد، والمصطلح الفني لذلك هو التصنيع المختلط ——دمج التصنيع الإضافي (أي الطباعة ثلاثية الأبعاد للمعادن/الصهر بالليزر الانتقائي SLM) مع التصنيع الانتقائي (الطحن والتجليخ باستخدام الحاسب الآلي) في نفس العملية.
التقسيم بينهما واضح جدًّا: الطباعة ثلاثية الأبعاد مسؤولة عن "الشكل" ، فهي قادرة على تحقيق ما لا يمكن للحفر التقليدي تحقيقه على الإطلاق قنوات التبريد المتوافقة مع الشكل ، قنوات تدفق مدمجة، وتصنيع تجاويف غير قياسية في عملية تشكيل واحدة؛ التصنيع الدقيق هو المسؤول عن "الدقة" ، فهي تضمن أن الأسطح التي تحدد فعليًّا صلاحية القالب للاستخدام — مثل سطح الفصل، وثقوب التثبيت، وأخاديد الإحكام — تتوافق مع التفاوتات المسموح بها ودرجة النعومة المطلوبة في المخططات. باختصار: التصنيع الإضافي يمنح الحرية، أما التصنيع الطرحي فيمنح الدقة.
الطريقة التصنيعية الأكثر شيوعًا هي"الطباعة — المعالجة اللاحقة": أولاً، تُطبع قطعة مدمجة شبه نهائية مع ترك هامش إضافي، ثم تُعالج الأسطح الرئيسية على آلة CNC لتصل إلى التفاوت المسموح به. وقد استُخدمت هذه السلسلة من الخطوات على نطاق واسع في قوالب حقن البلاستيك، صب القوالب في القوالب ذات القيمة المضافة العالية، مثل قوالب الصب وقوالب النفخ.
2. لماذا يجب أن تخضع قوالب الطباعة ثلاثية الأبعاد لمعالجة دقيقة؟
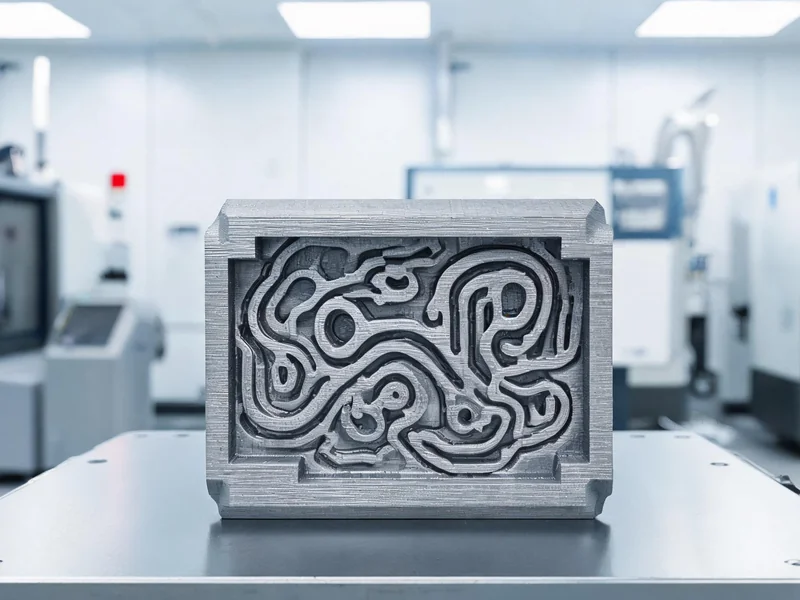
كثيرًا ما يتساءل من يتعرفون على التصنيع الإضافي لأول مرة: ألا يُعرف الطباعة ثلاثية الأبعاد بـ"التشكيل النقي"؟ والجواب هو — أن الطباعة ثلاثية الأبعاد للمعادن هي "تشكيل شبه نقي"، وليست "تشكيل نقي". فالأجزاء المطبوعة تعاني من ثلاثة عيوب متأصلة، مما يجعلها غير صالحة للاستخدام المباشر كقوالب:
- خشونة الطبقات:يتم تصنيع SLM عن طريق صهر مسحوق معدني وتراكمه طبقةً تلو الأخرى، مما يمنح سطحه خطوطًا متدرجة طبيعية، وغالبًا ما تكون خشونة السطح في حالة الصب Ra 12.5 ميكرومتر حوالي ذلك، وهو أقل بكثير من قيمة Ra0.8 ميكرومتر المطلوبة للقالب.
- دقة تحديد الموقع غير كافية:تتراوح دقة التشكيل بالطباعة عادةً بين ±0.05 و0.1 مم، في حين أن سطح الفصل في القوالب وثقوب مسامير التثبيت تتطلب في الغالب دقة لا تتجاوز ±0.01 مم.
- المسام الدقيقة والإجهاد المتبقي:قد يترك عملية الطباعة مسامًا دقيقة وإجهادات داخلية، مما يستلزم استخدام الضغط الحراري المتساوي (HIP) والمعالجة الحرارية والمعالجة اللاحقة لإزالتها أو تجنبها.
لذلك، فإن القيمة الحقيقية لـ"قوالب الطباعة ثلاثية الأبعاد" لا تكمن في الاستغناء عن عمليات التصنيع، بل في تحقيق ميزة تنافسية في مجال التبريد المعقد والهياكل خفيفة الوزن التي يتعذر تحقيقها في التصنيع التقليدي، ثم تعويض النقص في الدقة من خلال المعالجة الدقيقة . ولا يمكن القول إنك فهمت هذه الحرفة حقًّا إلا بعد إدراك هذه النقطة.
3. الأسطح الرئيسية التي تتطلب تصنيعًا دقيقًا
ليس من الضروري معالجة كل وجه من أوجه القطعة المطبوعة بدقة. ما يحتاج فعلاً إلى تدخل آلات CNC أو آلات الصقل هو تلك الأسطح التي "تعتمد على التلامس والتوافق لضمان وظيفتها":
| أنواع الأسطح | يقابلها بالإنجليزية -ity، -ism، -ISMISATION | المتطلبات النموذجية |
|---|---|---|
| سطح الفصل / سطح إغلاق القالب | ما يحدد دقة إغلاق القالب ووجود الحواف الزائدة | درجة استواء عالية، Ra ≤ 0.8 ميكرومتر |
| فتحات التثبيت / فتحات أعمدة التوجيه | محاذاة القالب العلوي مع القالب السفلي | ±0.005~0.01 مم |
| سطح التشكيل للقوالب / القلب | تحديد مظهر المنتج وإخراجه من القالب | Ra 0.2~0.8 ميكرومتر (مصقول) |
| حوض الإحكام / سطح الإحكام | مياه التبريد، ومانعات التسرب في نظام الزيت | Ra ≤ 0.8 ميكرومتر، يجب أن تكون محكمة الإغلاق |
| الملولب / فتحة التثبيت | التوافق مع القطع القياسية | دقة الخيوط القياسية |
| السطح المرجعي / سطح التثبيت | معايير تحديد المواقع في العمليات اللاحقة | الاستواء، التوازي |
نصيحة للممارسين: يُعد ترك هامش تشطيب كافٍ للقطع المطبوعة ثلاثية الأبعاد أمرًا بالغ الأهمية. فإذا زاد الهامش، تُفقد مزايا الطباعة؛ وإذا قلّ، يتعذر إصلاح العيوب السطحية. وعادةً ما يتم تصميم الهامش للأسطح الرئيسية بمقدار 0.3 إلى 0.5 مم، ويعتمد ذلك بشكل محدد على جهاز الطباعة والعمليات اللاحقة.
4. المؤشرات الأساسية: التفاوت وخشونة السطح
يُظهر رقمان بوضوح "مدى التقدم" الذي يمكن تحقيقه في التصنيع الدقيق. ويُظهر الجدول التالي مقارنة بين الفجوة في القدرات بين التصنيع الإضافي والتصنيع الدقيق:
| القاعدة | الطباعة ثلاثية الأبعاد للمعادن (في حالة الطباعة) | بعد المعالجة الدقيقة باستخدام الحاسب الآلي (CNC) |
|---|---|---|
| دقة تحديد الموقع/الأبعاد | ±0.05 ~ 0.1 مم | ±0.005 ~ 0.01 مم |
| خشونة السطح Ra | ≈ 12.5 ميكرومتر | الطحن الدقيق 1.6 ميكرومتر / الصقل 0.4 ميكرومتر / السطح المرآوي 0.2 ميكرومتر |
| المناسبات المناسبة | الأسطح الخام غير الحاسمة | سطح الفصل، التوجيه، الإحكام، سطح التشكيل |
للوصول من Ra12.5 ميكرومتر إلى Ra0.2 ميكرومتر، غالبًا ما يتعين المرور بعدة مراحل: التفريز الخشن لإزالة الفائض → التفريز الدقيق حتى Ra1.6 ميكرومتر → الصقل حتى Ra0.4 ميكرومتر → التلميع حتى Ra0.2 ميكرومتر بسطح عاكس. كلما انخفضت درجة الخشونة بمقدار درجة واحدة، تزداد ساعات العمل بشكل ملحوظ، ولذلك لا نبذل الجهد إلا على الأسطح التي تحتاج فعلاً إلى درجة عالية من النعومة ، وهي الاستراتيجية الأساسية للتحكم في التكاليف.
5. نظرة عامة على عمليات المعالجة اللاحقة الشائعة
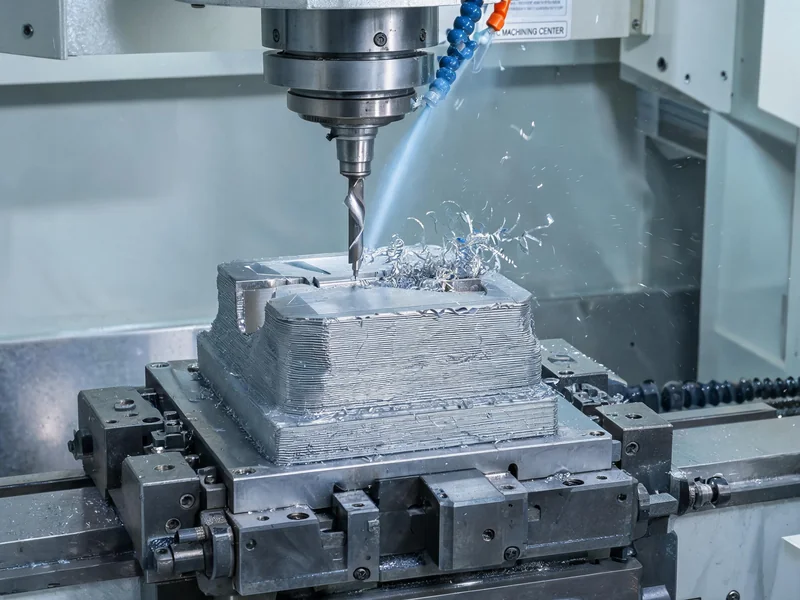
لا يُعد التصنيع الدقيق لقوالب الطباعة ثلاثية الأبعاد عملية فردية، بل هو سلسلة كاملة من "عمليات المعالجة اللاحقة". ومن بين العمليات الشائعة ما يلي:
- التفريز / الخراطة باستخدام الحاسب الآلي (CNC):أهم مصادر الدقة هي: سطح الفصل، والثقوب، والأخاديد، واللولبات، والأسطح الطرفية.
- الطحن:تُستخدم في التحقق من الاستواء والتوازي والأسطح الدقيقة التي لا يتجاوز معامل خشونة سطحها (Ra) 0.4 ميكرومتر.
- EDM (الشرارة الكهربائية):تُستخدم في تشكيل الأخاديد العميقة والضيقة، والزوايا الحادة، والمناطق المحددة من المواد الصلبة، وهي مفيدة بشكل خاص بعد تقسية القطع المطبوعة.
- الصقل / التلميع:تحقيق سطح تشكيل بلمعان مرآة بدرجة خشونة Ra 0.2 ميكرومتر، لتحسين عملية إزالة القالب وتحسين سطح المنتج.
- الرمل / السفع بالخردق:توحيد نسيج السطح غير الحرج وإزالة البقايا العالقة.
- HIP (الضغط الإستاتيكي الساخن):إغلاق المسام الدقيقة الداخلية، مما يؤدي إلى تحسين الكثافة ومقاومة الإجهاد.
- المعالجة الحرارية:H13 عادةً ما يخضع للتبريد عند 860 درجة مئوية + الترسيب المزدوج عند 520 درجة مئوية، ليصل إلى 48~56 HRC.
المورد الجاد هو الذي يرتب هذه العمليات وفقًا للمتطلبات الوظيفية للأجزاء في مسار تصنيعي واضح، بدلاً من "القيام ببضع عمليات طحن عشوائية بعد الانتهاء من الطباعة".
6. اختيار المواد: H13 / 420 / النحاس
يتبع اختيار مواد قطع القوالب المطبوعة ثلاثية الأبعاد، بشكل أساسي، نفس المنهج المتبع في نظام فولاذ القوالب التقليدي، مع تغيير شكل المادة إلى مسحوق:
| الماكينات | الصلابة (بعد المعالجة الحرارية) | السيناريوهات القابلة للتطبيق |
|---|---|---|
| H13 — فولاذ أدوات الاستخدام في الظروف الحرارية العالية | 48 ~ 56 HRC | المعايير الصناعية لقوالب الصب بالضغط وقوالب حقن البلاستيك، ومقاومة الإجهاد الحراري والتشقق الحراري |
| الفولاذ المقاوم للصدأ 420 | حوالي 48 ~ 52 HRC | قوالب مقاومة للتآكل تُستخدم في مجالات مثل الطب والأغذية |
| C18150 سبيكة نحاسية | أقل (مع إعطاء الأولوية للتوصيل الحراري) | قطع مدمجة تتطلب تبريدًا عاليًا بمعامل توصيل حراري يزيد عن 300 واط/م·ك |
في ظروف العمل ذات درجات الحرارة العالية مثل الصب بالضغط،H13 هو الخيار المفضل——تصميمه المصنوع من سبيكة 5% من الكروم + الفاناديوم والموليبدينوم، الذي يحافظ على مرونته ومقاومته للتشقق الحراري حتى في ظل الدورات المتكررة من التبريد والتسخين، هو بالضبط السبب وراء استخدامه على نطاق واسع وعلى المدى الطويل في قوالب الصب بالضغط للسيارات الكبيرة (أجسام أسطوانات المحركات، وأغلفة البطاريات). للاطلاع على المزيد من المعلومات حول بنية قوالب الصب تحت الضغط ونقاط التصميم الأساسية المتعلقة بالتبريد، يمكن الرجوع إلى تصميم قوالب صب الألمنيوم بالضغط مقال.
7. لماذا تعتمد قوالب التبريد المتماثلة على المعالجة الدقيقة بشكل أكبر؟
يُعد التبريد المطابق للشكل (Conformal Cooling) أكثر تطبيقات الطباعة ثلاثية الأبعاد نجاحًا في مجال صناعة القوالب: فلم تعد قنوات التبريد مجرد ثقوب مستقيمة، بل يتبع محيط التجويف ، على مسافة متساوية من سطح التشكيل، مما يؤدي إلى توزيع الحرارة بشكل متساوٍ. وتتمثل فوائد ذلك بشكل مباشر في تقصير دورة التشكيل عادةً بمقدار 20%~30%، فضلاً عن تحسين انحراف المنتج وتقلب أبعاده.
لكن التبريد المتماشي مع الشكل هو بالضبط زاد من صعوبة التصنيع الدقيق: يقع القناة على مسافة قريبة جدًا من تجويف القالب، بل لا تتجاوز بضعة ملليمترات. وعند معالجة سطح الفصل أو أخدود الإحكام، فإنه بمجرد أن يكون عمق القطع أكبر من اللازم، فإن ذلك سيؤدي إلى اختراق مجرى مائي ، مما يؤدي إلى إتلاف القطعة المُدرجة بالكامل. ولذلك، فإن القطع المُدرجة ذات التبريد المتوافق مع الشكل تفرض متطلبات أعلى فيما يتعلق بـ «الهامش المخصص للتصنيع» ومسار أدوات القطع والفحص: بعد الانتهاء من التصنيع، يتعين أيضًا إجراء اختبارات الضغط واختبارات التسرب، لضمان عدم تسرب المسارات المائية تحت الضغط العالي لفترات طويلة. وفي الإنتاج الفعلي على نطاق واسع، عادةً ما تُستخدم قطع التبريد الملائمة للشكل جنبًا إلى جنب مع إنتاج مصبوبات الألومنيوم يتم إجراء عمليات الضبط المشترك للعمليات، مع استخدام إيقاع حقيقي للتحقق من فعالية التبريد واتساق المنتج.
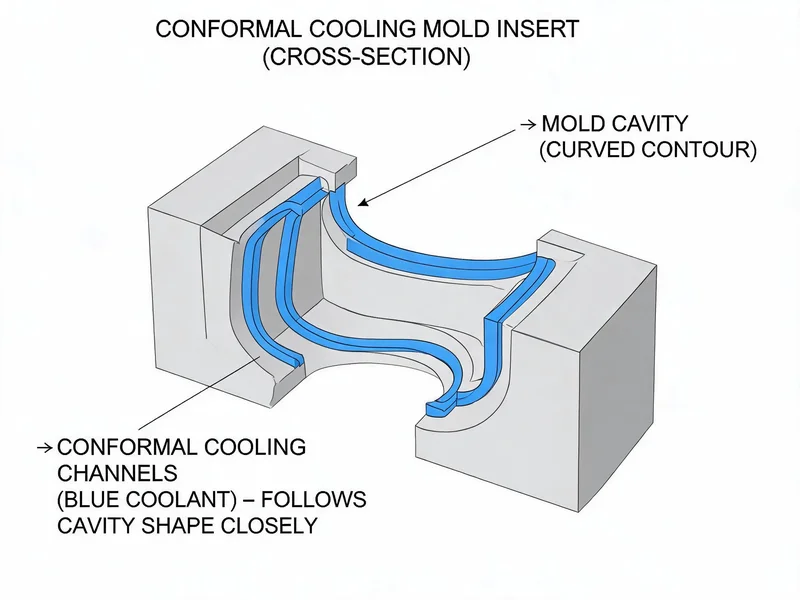
المخاطر الرئيسية: يجب أن يتم تصميم قطع التبريد الملائمة للشكل مع "مراعاة عملية التصنيع أثناء التصميم". فإذا حدث تداخل بين قنوات التبريد وأخاديد الإحكام وثقوب دبابيس الإخراج وثقوب التثبيت، فمن السهل جدًا أن تتعرض الثقوب للتمزق أثناء التصنيع. يُنصح بإجراء مراجعة لقابلية التصنيع في مرحلة التصميم، لتحديد معايير التصنيع ومسارات تجنب قنوات التبريد في آن واحد.
8. كيفية اختيار مزود الخدمة
هناك العديد من المصانع القادرة على طباعة المعادن، لكن القليل منها قادر على إجراء عمليات المعالجة اللاحقة بشكل جيد في الوقت نفسه. عند اختيار المورد، يُنصح بالتركيز على أربع نقاط:
- هل يتم دمج "التصنيع الإضافي + التصنيع الطرحي" معًا:من الأفضل إجراء الطباعة والتشطيب في نفس المكان، لتجنب ترحيل المسؤولية والتواصل المتكرر بشأن الهامش.
- هل لديك خبرة في مجال صناعة القوالب:فقط الفريق الذي سبق له العمل على قوالب الصب بالضغط وقوالب حقن البلاستيك هو الذي يفهم منطق تصنيع سطح الفصل، وزاوية إزالة القالب، وقنوات التبريد.
- هل يوجد تقرير فحص كامل:بيانات قابلة للتتبع تتعلق بالتفاوتات المسموح بها، والصلابة، وخشونة السطح، بالإضافة إلى سجلات اختبارات ضغط/تسرب قنوات المياه.
- قدرات المعالجة الحرارية وHIP:يمكنه تحقيق صلابة تتراوح بين 48 و56 HRC، ولديه القدرة على سد المسام الدقيقة الناتجة عن الطباعة.
9. الأسئلة الشائعة
السؤال 1: ما المقصود بالتصنيع الدقيق المستخدم في قوالب الطباعة ثلاثية الأبعاد؟
إجراء عمليات المعالجة اللاحقة لأجزاء القوالب المصنعة بالطباعة ثلاثية الأبعاد، مثل التصنيع باستخدام الحاسب الآلي (CNC) والطحن والتصنيع بالصعق الكهربائي (EDM) والتلميع، لضمان الدقة واللمعان المطلوبين للأسطح الرئيسية، وهو ما يمثل في جوهره تصنيعًا مختلطًا يجمع بين التصنيع الإضافي والتصنيع الطرحي.
السؤال 2: لماذا تحتاج قوالب الطباعة ثلاثية الأبعاد إلى معالجة باستخدام تقنية CNC؟
تحتوي القطع المطبوعة على خطوط (تقريبًا Ra 12.5 ميكرومتر) ومسام دقيقة، وتبلغ دقتها ±0.05~0.1 مم فقط، مما لا يفي بمتطلبات التوافق والانغلاق الخاصة بالقوالب، لذا يلزم إخضاعها لمعالجة ثانوية لتصل دقتها إلى ±0.005~0.01 مم وRa أقل من 0.8 ميكرومتر.
السؤال 3: ما هي المواد المستخدمة في صناعة قطع القوالب المدمجة للطباعة ثلاثية الأبعاد؟
يُستخدم الفولاذ H13 (48~56 HRC) بشكل شائع في عمليات الصب بالضغط والقولبة بالحقن، بينما يُستخدم الفولاذ المقاوم للصدأ 420 في التطبيقات التي تتطلب مقاومة التآكل، ويُستخدم النحاس C18150 في التطبيقات التي تتطلب توصيلًا عاليًا للحرارة.
السؤال 4: ما هي السمات المميزة للتصنيع الدقيق لقوالب التبريد المتوافقة مع الشكل؟
تقع القنوات بالقرب من التجويف، لذا يجب التحكم في سماكة الجدران أثناء التصنيع لتجنب اختراق القنوات، كما يتعين إجراء اختبارات الضغط والتسرب على قنوات التبريد بعد التصنيع.
السؤال 5: هل تكلفة التصنيع الدقيق لقوالب الطباعة ثلاثية الأبعاد مرتفعة؟
تتجاوز تكلفتها الأولية تكلفة قطع التبريد التقليدية، ولكن يمكن استرداد هذه التكلفة بسرعة من خلال تقصير مدة الدورة (20%~30%) وتقليل التشوهات التي تؤدي إلى إتلاف القطع، كما أنها توفر قيمة أفضل مقابل المال عند إنتاج كميات كبيرة.