دليل شامل لمعايير فحص قوالب الصب بالضغط: 9 أبعاد رئيسية للفحص بدءًا من مواد القالب وصولاً إلى فحص المنتج النهائي
المؤلف:H.K.X تاريخ النشر:2026-09-01 التصنيف:التدوين عدد المشاهدات:2276
摘: :
تُعد قوالب الصب بالضغط "البوابة الأساسية" التي تحدد دقة أبعاد المنتج وجودة سطحه وكفاءة الإنتاج. أي إغفال في الفحص = إتلاف الدفعة بأكملها. يستند هذا المقال إلى قائمة الفحص والتسليم الفعلية المستخدمة في المصنع، ويقدم عرضًا شاملاً لـ 9 فئات رئيسية من بنود فحص القوالب + معايير فحص المنتج النهائي + أسعار القوالب المرجعية + دورات الصيانة، ويمكن طباعته مباشرةً لاستخدامه في عمليات الفحص في الموقع.
فهرس المقالات[مخفي]
- 1. لماذا يحدد قبول قوالب الصب تحت الضغط الحد الأقصى لجودة المنتج؟
- 2. الإطار العام لاستلام قوالب الصب بالضغط
- 3. فحص المظهر الخارجي للقالب: المرحلة الأولى
- 4. فحص مواد القوالب وصلابتها: العامل الأساسي الذي يحدد عمر القالب
- 5. أنواع القوالب، وتجويفات القوالب، وطرق الإنتاج
- 7. استلام نظام الصب
- 8. استلام نظام التبريد
- 9. تسليم نظام المنزلقات
- 10. فحص منتجات التشكيل: الاختبار النهائي لفحص القوالب
- 11. معايير المعالجة الحرارية وصيانة القوالب
- 12. أسعار قوالب الصب بالضغط (للإشارة)
- 13. الجدول الشامل لمعايير قبول قوالب الصب بالضغط
- 14. الأسئلة الشائعة والتحذيرات بشأن المخاطر
- 15. الأسئلة الشائعة: الأسئلة الشائعة حول فحص قوالب الصب بالضغط
1. لماذا يحدد قبول قوالب الصب تحت الضغط الحد الأقصى لجودة المنتج؟
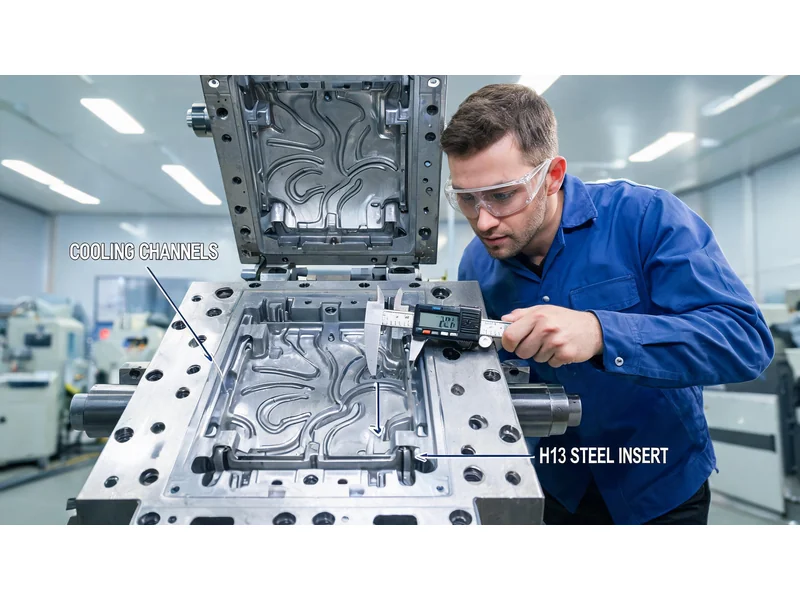
تحدد مواد صناعة قوالب الصب بالضغط، وصلابتها، ونظام التبريد، وتصميم نظام الإخراج بشكل مباشر ما إذا كان المنتج سيستوفي متطلبات التفاوتات الأبعاد وجودة السطح ومقاومة التسرب أم لا. ولا يُعتبر فحص القوالب مجرد إجراء شكلي — فاختلاف مسافة مسارات التبريد بمقدار 10 مم قد يؤدي إلى حدوث تشققات ناتجة عن الإجهاد الحراري، كما أن انخفاض قطر مسمار الدفع بمقدار 1 مم قد يؤدي إلى انكساره أو انحشاره أثناء الإنتاج.
تستند معايير القبول هذه إلى إجراءات القبول الفعلية في مصانع الصب بالضغط في الخطوط الأمامية، وتغطي سلسلة القبول الكاملة بدءًا من القالب نفسه (9 فئات رئيسية من بنود الفحص) وصولاً إلى المنتج النهائي (الهيكل، المظهر الخارجي، وغيرها). وتحتوي كل معيار على مؤشرات كمية، يمكن استخدامها مباشرةً في عملية القبول الميدانية عن طريق وضع علامة.
المبادئ الأساسية:فحص القوالب = البوابة الأولى للتسليم الخالي من العيوب. فكلما كانت معايير الفحص أكثر وضوحًا، قلّت حالات إعادة العمل والمطالبات.
2. الإطار العام لاستلام قوالب الصب بالضغط
ينقسم فحص قوالب الصب بالضغط إلى مرحلتين رئيسيتين:
- المرحلة الأولى: استلام القالب نفسه(9 فئات رئيسية) —— المظهر → المادة/الصلابة → الشكل/تجاويف القالب → طريقة الإنتاج → نظام الإخراج → نظام الصب → نظام التبريد → نظام المنزلقات
- المرحلة الثانية: فحص وتسليم المنتجات الجاهزة(3 فئات رئيسية) —— هيكل المنتج → مظهر المنتج → متطلبات أخرى
بعد اجتياز اختبار القبول، يجب أيضًا الالتزام بمعايير المعالجة الحرارية والصيانة لضمان التشغيل المستقر للقالب طوال دورة حياته. لمعرفة المزيد العملية الكاملة لتصنيع قوالب الصب بالضغط ، يمكنك الرجوع إلى المقالات الخاصة بهذا الموضوع على الموقع.
3. فحص المظهر الخارجي للقالب: المرحلة الأولى
3.1 الأبعاد والوزن
| بنود الفحص | معايير الاستلام والتفتيش |
|---|---|
| أبعاد القالب | تلبية مواصفات آلة الصب بالضغط ومتطلبات السلامة في الإنتاج، والتوافق مع الرسومات التصميمية |
| وزن القالب | تتوافق مع المواصفات المطلوبة لآلة الصب بالضغط (فإذا كانت كبيرة جدًّا، لن تكون قوة إغلاق القالب كافية؛ وإذا كانت صغيرة جدًّا، فسيؤدي ذلك إلى إهدار الطاقة الإنتاجية) |
3.2 تعليم القوالب
- يتم وضع علامة على السطح العلوي (TOP) لكل قالبرقم القالب
- يجب إضافة ثقوب إلى لوح A/Bكلوريد ثنائي إيثيل الأمونيوم
- عدم التزام المعايير في وضع العلامات → صعوبة التتبع لاحقًا
3.3 سطح القالب
يجب ألا يكون سطح القالب مصابًا بأي صدمات شديدة أو انبعاجات أو تشوهات أو آثار صدأ. تؤثر العيوب السطحية بشكل مباشر على المظهر الخارجي للمنتج وسلاسة عملية إخراج المنتج من القالب.
4. فحص مواد القوالب وصلابتها: العامل الأساسي الذي يحدد عمر القالب
4.1 مادة قلب القالب
| حدث رياضي | المتطلبات القياسية | التعليمات |
|---|---|---|
| مادة حشوة النواة | فئة H13 من الفولاذ المقاوم للحرارة (2344 / 8407 / SKD61) | لا يُسمح بوجود أي لحامات إضافية |
| الوثائق | يجب تقديم المستندات الداعمة + شهادة المعالجة الحرارية | لا يمكن الاستغناء عن أي منها |
تحذير هام:تعد مناطق إعادة اللحام نقاطًا شائعة لحدوث تشققات الإجهاد الحراري. يجب إجراء فحص بصري عند الاستلام، بالإضافة إلى إجراء فحص الكشف عن العيوب عند الضرورة، لمنع إخفاء عيوب إعادة اللحام.
4.2 متطلبات الصلابة
| المنطقة | نطاق الصلابة | التعليمات |
|---|---|---|
| مو رين | HRC 46~52 | يجب تقديم شهادات تتعلق بالمواد والمعالجة الحرارية |
| شريط التمرير | HRC 46~52 | في الأجزاء التي تحتوي على مادة لاصقة، يُستخدم الفولاذ المقاوم للحرارة، أما في الأجزاء التي لا تحتوي على مادة لاصقة، فيمكن استخدام الفولاذ P20 أو 45# المُعالج بالنترجة |
| قالب أولي | معايير LKM / معايير أخرى | يجب أن يعمل بسلاسة في درجات الحرارة العالية |
4.3 معايير عمر القوالب
| نوع السبيكة | عمر العفن |
|---|---|
| الألومنيوم | 100,000 إلى 200,000 دورة |
| سبيكة الزنك | 300 ألف دورة |
عدم استيفاء العمر الافتراضي للقالب = وجود مشكلة في المواد أو المعالجة الحرارية. للاطلاع على مقارنة بين العمر الافتراضي والأداء للقوالب في مختلف عمليات الصب، يمكن الرجوع إلى دليل اختيار تقنيات الصب.
5. أنواع القوالب، وتجويفات القوالب، وطرق الإنتاج
5.1 أنواع القوالب
| النوع | معايير الاستلام والتفتيش |
|---|---|
| فوهة المركزية | تلبية متطلبات جودة المنتج + التوافق مع معايير آلة الصب بالضغط |
| انحراف فوهة الماكينة | يجب أن تتوافق مع المواصفات المطلوبة لآلة الصب بالضغط |
5.2 اختيار عدد تجاويف القالب
| عدد تجاويف القالب | أسس الاختيار |
|---|---|
| 1 نقطة | متطلبات العميل / تعقيد هيكل المنتج |
| 2 نقطة | التوازن بين العرض والطلب |
| 4 نقاط | المنتجات ذات الكميات الكبيرة والبنية البسيطة |
| أخرى | تصميم مخصص للاحتياجات الخاصة |
5.3 طرق الإنتاج
| طريقة (الحياة) | المتطلبات |
|---|---|
| تلقائي | يجب أن يتم إخراج المنتج تلقائيًا، وألا يلتصق بالقالب، وأن يسهل على الذراع الآلية إمساكه |
| شبه آلي | يمكن إجراء الإنتاج تلقائيًا |
| يدويًا | يُستخدم في حالة عدم توفر ظروف الإنتاج الآلي |
6.1 مواصفات المخرز
| بنود الفحص | معايير الاستلام والتفتيش |
|---|---|
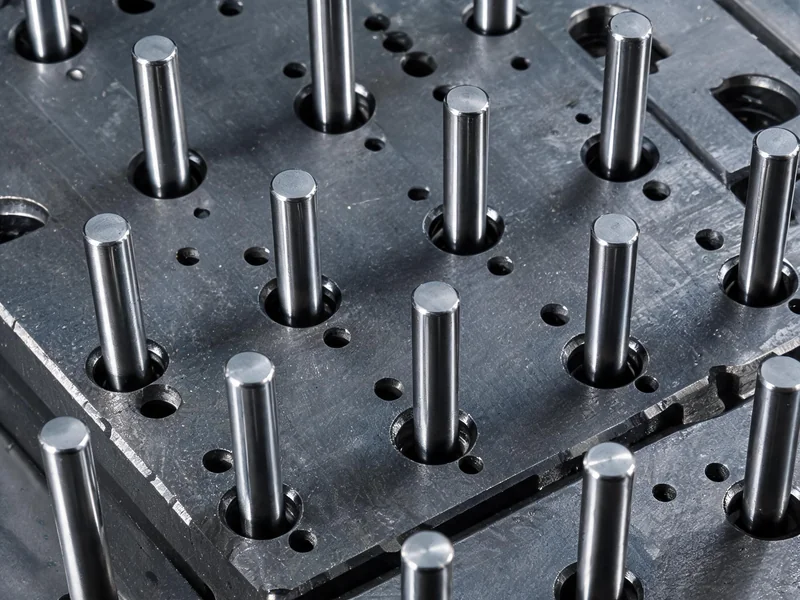
| المادة (المصنوع منها الشيء) | إبر ذات رأس صلب بالكامل من فئة الفولاذ المخصص للزراعة الحرارية |
| القطر الأدنى | لا يقل عن Φ4 مم |
| متطلبات التحمل | توازن في توزيع القوى عند الدفع، وسلاسة في الحركة |
| أفضل الرحلات | يجب ألا يقل ارتفاع نقطة أعلى قوالب إخراج المنتج عن 6 مم |
| خروج سيتونغ | عدم إجراء عملية «سي تونغ» |
6.2 إعادة نظام الدفع إلى وضعه الأصلي
- الطريقة القياسية:عودة جهاز السحب إلى موضعه الأصلي
- يمكن استخدام الزنبركات في القوالب الصغيرة/البسيطة، شريطة أن تضمن عمرًا افتراضيًا مناسبًا للقالب
6.3 فجوة المسمار
| قطر المخرز | فجوة التوافق |
|---|---|
| > Φ10 مم | 0.04 ملم |
| ≤ Φ8 مم | 0.02 ملم |
7. استلام نظام الصب
| بنود الفحص | معايير الاستلام والتفتيش |
|---|---|
| التغذية الجانبية | موقع فتحة الصب يسهل عملية التعبئة والقطع |
| قاع مجرى التدفق والزوايا | يجب أن تكون الزوايا مستديرة + مصقولة، ولا يجوز وجود زوايا حادة |
| طول فتحة الصب ووعاء الخبث | لا يقل عن 2 مم، مع عمق مناسب |
| أبعاد غلاف فتحة الصب | تتوافق مع مواصفات مكبس آلة الصب تحت الضغط؛ وعندما لا تتطابق آلة اختبار القوالب مع آلة الإنتاج، يجب تصنيع غلاف فتحة الصب الخاص باختبار القوالب بشكل منفصل |
| انحراف فوهة الماكينة | يجب أن تتوافق مع مواصفات آلة الصب بالضغط |
| مساحة مقطع فتحة الصب | الحجم المناسب، الذي يؤثر على سرعة ملء القالب ووجود المسام |
| مخروط التدفق | يجب تبريده بشكل منفصل |
8. استلام نظام التبريد
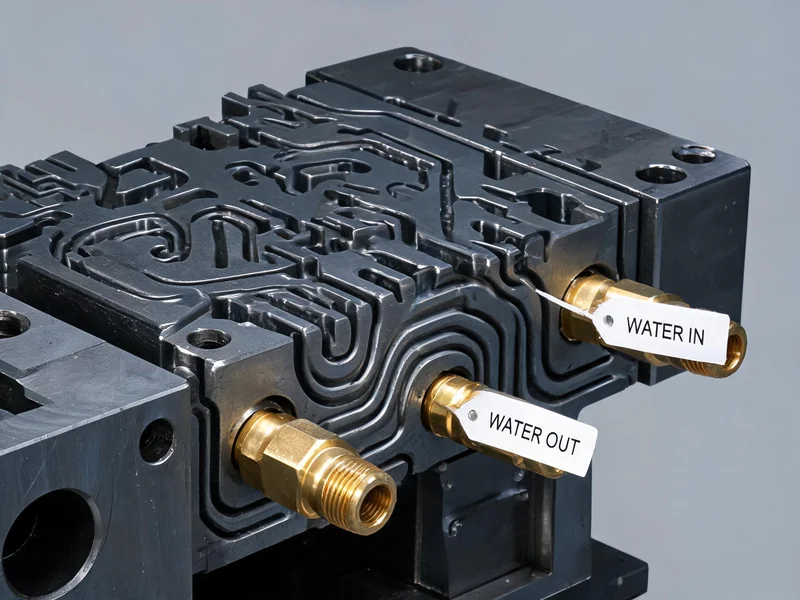
| بنود الفحص | معايير الاستلام والتفتيش |
|---|---|
| متطلبات التبريد | يجب أن تكون قنوات التبريد كافية لتبريد المنتج؛ ويجب تبريد غلاف فتحة الصب ومخروط التوزيع بشكل منفصل |
| المسافة بين القنوات المائية | تبلغ المسافة بين القنوات حوالي 40 مم |
| المسافة إلى التجويف | لا يقل عن 20 مم |
| المسافة بين برغي المسمار | 10 مم |
| طرق الاتصال | يتم توصيل فوهة الماء مباشرةً باللب،حلقة مانعة لتسرب الماء غير متوفرة |
| سلاسة التدفق المائي | يجب أن تكون قنوات التبريد سالكة، وألا يكون هناك أي تسرب |
| علامات الاستيراد والتصدير | يجب وضع علامات واضحة على نقاط الاستيراد والتصدير |
| شكل السن | ما لم يُطلب خلاف ذلك، تُصنع الأسنان بنظام PT |
المؤشرات الرئيسية:المسافة بين قنوات التبريد 40 مم، والمسافة عن تجويف القالب ≥20 مم، والمسافة عن برغي دبوس الإخراج 10 مم — هذه الأرقام الثلاثة تمثل "الحد الأدنى المطلق" لقبول نظام التبريد.
9. تسليم نظام المنزلقات
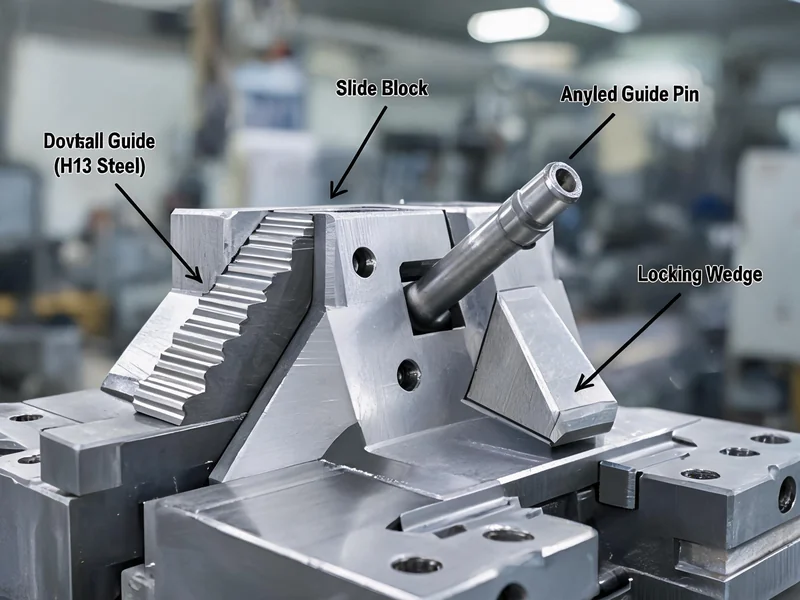
9.1 تأثيرات حركات الأسطر
| بنود الفحص | معايير الاستلام والتفتيش |
|---|---|
| سلاسة الانزلاق | انزلاق سلس |
| الرحلة > 40 مم | يجب استخدام أسطوانة هيدروليكية + مفتاح تحكم دقيق للتحكم في الحركة |
| قطر العمود التوجيهي المائل | لا يقل عن Φ20 مم |
| المنزلق الداخلي | تجنب معالجة الشريحة الداخلية قدر الإمكان |
| طول المقطع المطابق | يجب ألا يقل طول الجزء الذي يتوافق فيه موضع الصف مع لوحة الضغط عن 2/3 طول موضع الصف |
9.2 الفولاذ المستخدم في المنزلقات
| الشروط | متطلبات المواد الفولاذية |
|---|---|
| يوجد موضع للصمغ | فولاذ المحاصيل الحرارية |
| الموضع الخالي من الغراء | نتروجين الفولاذ P20 أو 45# |
9.3 حوض المواد ومواضع الثقوب
- يجب فتح فتحة لتزويد المواد أسفل المنصة
- لا يتم إخراج الثقوب الصغيرة من القالب بمفردها — بل تُنقل مع السطح إلى موضع التشغيل، ثم تُخضع الثقوب للمعالجة الميكانيكية لاحقًا
- يجب أن تحتوي القوالب على ثقوب تحديد الموضع
10. فحص منتجات التشكيل: الاختبار النهائي لفحص القوالب
10.1 هيكل المنتج
| بنود الاستلام | القاعدة |
|---|---|
| الأبعاد (FAI/CPK) | بعد التلميع: اجتياز اختبار FAI و CPK > 1.67 |
| هيكل المعالجة اللاحقة | يجب معرفة الهياكل التي لا يتم تنفيذها في مرحلة المعالجة اللاحقة على القالب قبل فتح القالب |
| حواف المنتج | لا يُسمح بوجود زوايا حادة؛ الجزء البارز R1، والجزء المقعر R2 |
10.2 المظهر الخارجي للمنتج
| نوع العيب | معايير الاستلام والتفتيش |
|---|---|
| الخطوط الباردة أو التموجات | تتوافق مع معايير القبول الخاصة بالعميل أو لا تظهر عليها عيوب بعد التلميع |
| شرائح ذات حواف خشنة | يسهل صقلها وتجهيزها |
| الشق | غير مسموح به |
| المسام أو التجاويف | غير مسموح به |
| تقشر الجلد | غير مسموح به؛ لا توجد بعد عملية التلميع وتستوفي متطلبات القوة |
| تراكم الكربون | غير مسموح بذلك، يجب إزالة الترسبات الكربونية من القوالب بانتظام |
| التمسك بالقالب | غير مسموح به |
| نقص المواد | غير مسموح به |
10.3 متطلبات المنتجات الأخرى
| حدث رياضي | المتطلبات |
|---|---|
| إخراج القوالب ذات الثقوب الطويلة والرفيعة | في حالة عدم إجراء المعالجة المباشرة على قوالب الثقوب الطويلة الرفيعة التي يقل قطرها عن Φ2.5 مم، وعند استخدام طريقة المعالجة الميكانيكية اللاحقة، يجب أولاً الحصول على موافقة لجنة مراقبة الجودة (SQCC) + إجراء ثقوب تحديد المواقع على القالب |
| سطح الفصل | يجب تجنب وجود أي تجاويف قدر الإمكان؛ ولا يتم عمل حواف مائلة على حواف الإطار/الثقوب؛ ويجب أن تبلغ الفجوة بين اللوحين A وB 0.1 مم |
| كيس خبث العادم | يجب أن يكون عدد أكياس الخبث كافياً؛ كما يجب وجود أكياس خبث في نهاية قناة التدفق؛ ويجب تجنب توجيه غازات العادم مباشرةً إلى القناة لتجنب إصابة الأشخاص |
فيما يتعلق بفحص المنتجات النهائية، يُوصى بالرجوع إلى إجراءات الفحص ومعايير القبول في إنتاج مصبوبات الألومنيوم ، لضمان أن تكون نتائج الفحص والاستلام موضوعية وموثوقة.
11. معايير المعالجة الحرارية وصيانة القوالب
11.1 التبريد والمعالجة الحرارية
| إجراءات العمل | المتطلبات |
|---|---|
| التلطيف لإزالة الإجهاد | يجب إجراء ما يلي بعد التخشين وقبل التشطيب الدقيق للقالب |
| التبريد السريع والتلطيف | يجب التحكم بدقة في عملية المعالجة الحرارية، وإجراء 3. معالجة التبريد الثاني |
11.2 دورة صيانة القوالب
| نقاط الصيانة | محتويات الصيانة |
|---|---|
| بعد إنتاج 6000 قالب من القالب الجديد | معالجة التبريد الأولي لتخفيف التوتر |
| كل 10000 قالب يُنتج في الدفعة الواحدة | معالجة التلدين لإزالة الإجهاد |
| كل نصف عام تقريبًا من الإنتاج | تفكيك القالب وتنظيفه مرة واحدة |
| بشكل دوري | إزالة الترسبات الكربونية |
12. أسعار قوالب الصب بالضغط (للإشارة)
تتأثر أسعار قوالب الصب بالضغط بعدة عوامل، منها نوع السبائك، ودرجة التعقيد، وعدد التجاويف، ودرجة جودة الفولاذ، وعدد المنزلقات. تستند الأسعار المرجعية التالية إلى بيانات السوق الصينية للفترة 2025-2026، وهي مقدمة لتقييم ميزانية الشراء.
12.1 التصنيف حسب نوع السبائك ودرجة تعقيدها
| نوع القالب | درجة التعقيد | نطاق الأسعار (بالدولار الأمريكي) | نطاق الأسعار (يوان صيني) | العمر الافتراضي (الوحدات) |
|---|---|---|---|---|
| قالب صب الزنك بالضغط | بسيط أحادي التجويف | $3,000~15,000 | 22,000~108,000 يوان | 500 ألف إلى 1.5 مليون |
| قالب صب الزنك بالضغط | متوسط/متعدد التجاويف | $3,000~15,000+ | 22,000 إلى 108,000 يوان + | 500 ألف إلى 1.5 مليون |
| قالب صب الألمنيوم بالضغط | بسيط أحادي التجويف | $5,000~20,000 | 36,000~144,000 يوان | 20,000 إلى 30,000 |
| قالب صب الألمنيوم بالضغط | متوسط التعقيد | $25,000~40,000 | 180,000~288,000 يوان | 50,000 إلى 80,000 |
| قالب صب الألمنيوم بالضغط | متعدد التجاويف المعقد | $50,000~80,000+ | 360,000 ~ 576,000 يوان + | 100 ألف+ |
| قطع غيار السيارات المصنوعة من سبائك الألومنيوم (ذات التجويف الواحد) | متوسط التعقيد | $25,000~60,000 | 180,000~432,000 يوان | 80,000 إلى 150,000 |
| قطع غيار السيارات المصنوعة من سبائك الألومنيوم (4 إلى 8 تجاويف) | متعدد التجاويف المعقد | $80,000~200,000 | 57.6 يوان ~ 1.44 مليون يوان | 80,000 إلى 150,000 |
12.2 معامل السعر حسب عدد تجاويف القالب
| عدد تجاويف القالب | مضاعف السعر | التعليمات |
|---|---|---|
| 1 نقطة | 1x | المعيار المرجعي |
| 2 نقطة | 1.4~1.6x | مكونات الأجزاء المشتركة، وليس ضعفها |
| 4 نقاط | 2.5 إلى 3 أضعاف | نظرًا لاستخدام مكونات مشتركة، فليس 4 أضعاف |
| 8 نقاط | أعلى | المزلاج + التبريد + القنوات المتوازنة تزيد من التكلفة |
12.3 النسب المكونة لتكاليف القوالب
| بنود التكاليف | نسبة من التكلفة الإجمالية للقالب | التعليمات |
|---|---|---|
| رسوم تصميم القوالب | 2%~3% | الحجم الكبير حوالي 2%، والحجم الصغير حوالي 2.5~3% |
| تكاليف التصنيع | ≤20% | التصنيع باستخدام الحاسب الآلي (CNC)، والتصنيع بالقطع الكهربائي (EDM)، والمعالجة الحرارية، والتلميع، وغيرها |
| تكلفة الفحص | 1%~2% | فحص الأبعاد الحرجة، والقضيب النحاسي، وقلب القالب |
| تكلفة اختبار القالب (≤800 طن) | 1%~1.5% | قوالب أقل من 800 طن |
| تكلفة اختبار القالب (أكثر من 800 طن) | 2% | قوالب تزيد سعتها عن 800 طن |
| رسوم الصيانة بعد البيع (≤800 طن) | 1%~1.5% | التشغيل والتحقق من الأخطاء، وتحسين الأداء، والضمان |
| رسوم الصيانة بعد البيع (>800 طن) | 2% | القوالب الكبيرة |
| رسوم النقل | 0.5%~1.5% | حسب الموقع الجغرافي للعميل |
| الضرائب والرسوم | حوالي 9% | تتحمل الشركة التكاليف بعد خصم تكاليف المواد |
12.4 العوامل الإضافية التي تؤثر على الأسعار
| العوامل | تأثير الأسعار |
|---|---|
| درجة الفولاذ: ESR H13 مقابل H13 العادي | ESR H13 أغلى بمقدار 20%~40% لكل كيلوغرام |
| المنزلق/السقف المائل | زيادة تكلفة القوالب من 15% إلى 25% + مدة اختبار القوالب لمدة 1 إلى 2 أسابيع |
| التلميع العاكس | زيادة تكاليف المعالجة السطحية والتلميع الإضافية |
| النقش/الحفر | رسوم معالجة النسيج الإضافية |
| الدقة ذات التفاوت الضيق | زيادة تكاليف التصنيع والفحص |
حساب سريع للسعر:تتراوح تكلفة قوالب الصب بالضغط لسبائك الألومنيوم (متوسطة التعقيد، ذات تجويف واحد) بين حوالي 180 ألف و288 ألف يوان؛ بينما تتراوح تكلفة قوالب قطع غيار السيارات ذات 4 تجاويف بين حوالي 576 ألف و1.44 مليون يوان. ويبلغ العمر الافتراضي للقالب 80 ألف إلى 150 ألف دورة صب، مما يعني أن تكلفة كل قطعة تتراوح بين حوالي 0.36 و3.6 يوان.
للاطلاع على استراتيجيات تحقيق التوازن بين الحد الأدنى لكمية الطلب لمسبوكات الألومنيوم وتكاليف القوالب، يمكن الرجوع إلى الأسئلة الشائعة حول مصانع الصب بالضغط ومدد التسليم . فيما يتعلق بالاستثمارات في القوالب في مرحلة العينات، يُوصى بالرجوع إلى تحليل شامل لتصميم قوالب صب الألومنيوم بالضغط .
13. الجدول الشامل لمعايير قبول قوالب الصب بالضغط
يضم الجدول الإجمالي التالي جميع بنود فحص القوالب التسع الرئيسية + فحص المنتجات النهائية، ويمكن طباعته مباشرةً لاستخدامه في عمليات الفحص الميدانية.
| الرقم التسلسلي | فئات الاستلام | بنود الفحص | معايير الاستلام والتفتيش | مستوفٍ للشروط |
|---|---|---|---|---|
| 一 | المظهر الخارجي للقالب | الأبعاد | تتوافق مع مواصفات آلة الصب بالضغط ورسومات التصميم | ☐ |
| الأوزان | تتوافق مع مواصفات آلة الصب بالضغط المطلوبة | ☐ | ||
| تسمية القوالب | يُوضع رقم القالب على كل قالب، مع إضافة اسم المنتج على الألواح A/B | ☐ | ||
| 二 | مواد صناعة القوالب وصلابتها | مادة حشوة النواة | فئة H13 من الفولاذ المقاوم للحرارة (2344/8407/SKD61)، بدون لحام إصلاحي | ☐ |
| صلابة حبيبات القوالب | HRC 46~52، مع شهادة المعالجة الحرارية | ☐ | ||
| صلابة المنزلق | HRC 46~52 | ☐ | ||
| قالب أولي | معيار LKM أو معايير أخرى، سلاسة في درجات الحرارة العالية | ☐ | ||
| عمر العفن | الألومنيوم: 100,000 إلى 200,000 قالب / الزنك: 300,000 قالب | ☐ | ||
| 三 | أنواع القوالب | فوهة المركزية | الوفاء بمتطلبات الجودة + معلمات آلة الصب بالضغط | ☐ |
| انحراف فوهة الماكينة | متوافقة مع مواصفات آلة الصب بالضغط | ☐ | ||
| 四 | تجويف القالب | 1 نقطة | وفقًا لمتطلبات العميل | ☐ |
| 2 من النقاط | الإنتاج يفي باحتياجات التصنيع | ☐ | ||
| 4 نقاط | بقدر ما يسمح به مستوى تعقيد هيكل المنتج | ☐ | ||
| أخرى | الاحتياجات الخاصة | ☐ | ||
| 五 | طريقة الإنتاج | تلقائي | إخراج المواد تلقائيًا، لا تلتصق بالقالب، سهولة الاستخدام بواسطة الذراع الآلية | ☐ |
| شبه آلي | قادر على الإنتاج التلقائي | ☐ | ||
| يدويًا | يُستخدم في حالة عدم وجود شروط تلقائية | ☐ | ||
| 六 | نظام القاذف | مخرز | فولاذ مخصص للزراعة الحرارية، صلب بالكامل، قطر ≥ 4 مم، بروز ≥ 6 مم | ☐ |
| العودة إلى الوضع الأصلي | عودة جهاز السحب إلى موضعه الأصلي (الزنبرك مخصص للطرازات الصغيرة فقط) | ☐ | ||
| الفجوة | >Φ10: 0.04 مم / ≤Φ8: 0.02 مم | ☐ | ||
| 七 | نظام الصب | التغذية الجانبية | يسهل ملؤها واستئصالها | ☐ |
| قناة التدفق | انتقالات بزوايا مستديرة + صقل، بدون زوايا حادة | ☐ | ||
| فتحة الصب/وعاء الخبث | الطول ≥ 2 مم | ☐ | ||
| غطاء فتحة الصب | متوافقة مع مواصفات مكبس آلة الصب بالضغط | ☐ | ||
| مساحة مقطع فتحة الصب | الحجم مناسب تمامًا | ☐ | ||
| 八 | نظام التبريد | متطلبات التبريد | تتوفر قنوات تبريد كافية، ويتم تبريد غلاف فتحة الصب/مخروط التوزيع بشكل منفصل | ☐ |
| المسافة بين القنوات المائية | المسافة بينها حوالي 40 مم، والمسافة عن القالب ≥20 مم | ☐ | ||
| طرق الاتصال | يتم توصيل فوهة الماء مباشرةً بقلب القالب، دون الحاجة إلى حلقة مانعة للتسرب | ☐ | ||
| الانسيابية | القنوات مفرغة من السوائل وخالية من التسربات، وتوجد علامات على المداخل والمخارج | ☐ | ||
| 九 | نظام المنزلقات | حركات المواقف | انزلاق سلس، >40 مم باستخدام أسطوانة هيدروليكية | ☐ |
| عمود التوجيه المائل | ≥Φ20 مم | ☐ | ||
| فقرة التناسق | ≥ طول السطر 2/3 | ☐ | ||
| مواد الصلب | فولاذ معالج حرارياً بمواضع لاصقة / P20 معالج بالنيترجة بدون مواضع لاصقة | ☐ | ||
| 十 | هيكل المنتج | الأبعاد | اجتياز اختبار FAI و CPK > 1.67 | ☐ |
| هيكل المعالجة اللاحقة | سيتم معرفته قبل بدء تصنيع القالب | ☐ | ||
| الأطراف | R1 بارز، وR2 غائر، ولا توجد زوايا حادة | ☐ | ||
| الحادي عشر | مظهر المنتج | الزخرفة الباردة/المموجة | تستوفي معايير القبول أو لا تظهر عليها عيوب بعد التلميع | ☐ |
| شرائح ذات حواف خشنة | يسهل صقله | ☐ | ||
| الشق | غير مسموح به | ☐ | ||
| المسام/التقلصات | غير مسموح به | ☐ | ||
| تقشر الجلد | غير مسموح به | ☐ | ||
| تراكم الكربون | غير مسموح به | ☐ | ||
| التمسك بالقالب | غير مسموح به | ☐ | ||
| نقص المواد | غير مسموح به | ☐ | ||
| اثنا عشر | الباقي | سطح الفصل | لا توجد تجاويف، والفجوة بين لوحَي AB تبلغ 0.1 مم | ☐ |
| كيس خبث العادم | كمية كافية، مع وجود كيس من المخلفات في نهايتها | ☐ | ||
| فتحة طويلة وضيقة | <معالجة لاحقة لقطر 2.5 مم، يلزم وجود ثقوب تحديد الموضع | ☐ | ||
| ثلاثة عشر | المعالجة الحرارية والصيانة | التبريد | إزالة التوتر بعد التشكيل الخام، ثم التبريد السريع 3 مرات مع التلدين | ☐ |
| دورة الصيانة | الصيانة الأولى عند 6000 دورة / التبريد عند 10000 دورة / التنظيف كل نصف عام | ☐ |
هل تحتاج إلى خدمات تصميم وتصنيع قوالب الصب بالضغط؟
شركة نينغبو هكسين للقولبة — 16 عامًا من الخبرة في صب سبائك الألومنيوم، نقدم حلولًا متكاملة للصب بالضغط تشمل جميع المراحل بدءًا من تصميم القوالب وتصنيعها وصولاً إلى فحصها وتسليمها
استشر الآن →14. الأسئلة الشائعة والتحذيرات بشأن المخاطر
الخطر 1: استخدام مواد رديئة بدلاً من المواد الأصلية
استخدام P20 بدلاً من H13 → التحقق المزدوج من خلال اختبار الصلابة وشهادة المواد. أداء P20 في مقاومة الإجهاد الحراري أقل بكثير من H13، وقد ينخفض عمر القالب بما يزيد عن 50%.
المخاطر 2: عدم استيفاء معايير التبريد
المسافة بين القنوات كبيرة جدًّا أو قريبة جدًّا من التجويف → حدوث تشققات ناتجة عن الإجهاد الحراري. يجب الالتزام عند الاستلام بالمعيارين الصارمين المتمثلين في مسافة 40 مم + 20 مم من التجويف.
المخاطر 3: عدم كفاية مقطع التوافق بين المنزلقات
التوافق بين موضع السكة واللوحة الضاغطة < 2/3 → ارتخاء المنزلق وظهور حواف زائدة. يؤثر ذلك بشكل مباشر على أبعاد المنتج ومظهره.
المخاطر 4: الإبرة رفيعة جدًا
قطر < Φ4 مم → سهولة الكسر والتعطل. توقف الإنتاج + تكاليف صيانة مرتفعة.
الخطر 5: إخفاء عمليات إعادة اللحام
ارتفاع خطر حدوث تشققات ناتجة عن الإجهاد الحراري في مناطق إعادة اللحام → الفحص البصري + الفحص غير المتلف. تعتبر مواقع إعادة اللحام السبب الرئيسي للفشل المبكر للقوالب.
للاطلاع على الإجراءات الكاملة لاختيار وشراء قطع الصب المصنوعة من سبائك الألومنيوم المستخدمة في صناعة السيارات، يمكن الرجوع إلى خدمات الصب بالضغط واختيار قوالب الصب المصنوعة من سبائك الألومنيوم . لمعرفة الحالات التي يمكن فيها استخدام تقنية الصب بالضغط المنخفض، يمكنك قراءة حالات استخدام الصب بالضغط المنخفض وتطبيقاته النموذجية .
15. الأسئلة الشائعة: الأسئلة الشائعة حول فحص قوالب الصب بالضغط
السؤال 1: ما هي متطلبات صلابة قلب قالب الصب بالضغط؟
متطلبات صلابة قلب قالب الصب بالضغط هي HRC 46~52، يجب استخدام فولاذ مقاوم للحرارة من الفئة H13 (مثل 2344، 8407، SKD61)، مع تقديم شهادات تثبت نوعية المواد والمعالجة الحرارية.
السؤال 2: ما هو نوع الفولاذ المستخدم في قوالب الصب بالضغط؟ هل يمكن استخدام P20؟
تتطلب معايير مو رين استخدام فئة H13 من الفولاذ المخصص للمحاصيل الحرارية(2344/8407/SKD61). يجب استخدام الفولاذ المقاوم للحرارة في حالة وجود أجزاء مطاطية في المنزلق، أما في حالة عدم وجود أجزاء مطاطية، فيمكن استخدام الفولاذ P20 أو 45# المُعالج بالنيترجة. لا يُنصح باستخدام الفولاذ P20 في قلب القالب.
السؤال 3: ما هو العمر الافتراضي لقوالب الصب بالضغط عادةً، بعدد من القوالب؟
يبلغ عمر قوالب الصب بالضغط لسبائك الألومنيوم 100,000 إلى 200,000 دورة، يمكن أن يصل عمر قوالب الصب بالضغط لسبائك الزنك إلى 300 ألف دورة. يرتبط عمر القالب ارتباطًا وثيقًا بالمواد المستخدمة والمعالجة الحرارية ودورات الصيانة.
السؤال 4: ما هي معايير قبول وجود المسام في منتجات الصب تحت الضغط؟
منتجات الصب بالضغطلا يُسمح بوجود ثقوب هوائية أو ثقوب انكماشية، كما لا يُسمح بوجود تشققات أو تقشر أو تراكم الكربون أو التصاق بالقالب أو نقص في المواد. ويجب أن تتوافق العلامات الباردة أو الموجات مع معايير القبول الخاصة بالعميل أو أن تختفي بعد الصقل.
السؤال 5: ما هي مدة دورة صيانة قوالب الصب بالضغط؟
الإنتاج بكميات كبيرة للقالب الجديد بعد 6000 قالبيجب إجراء عملية التلدين الأولي لإزالة التوتر، وبعد ذلككل 10000 قالبيجب إجراء عملية تليين لإزالة التوتر،كل ستة أشهريجب تفكيك القوالب اليمنى واليسرى وتنظيفها مرة واحدة، كما يجب إزالة الترسبات الكربونية منها بانتظام.
السؤال 6: ما هي المستندات المطلوبة لاستلام قوالب الصب بالضغط؟
متطلبات قبول قوالب الصب بالضغط:الوثائق(تقرير عن خصائص فئة H13 من الفولاذ المستخدم في الزراعة الحرارية)،شهادة المعالجة الحرارية(تقرير صلابة HRC 46~52)،رسومات تصميم القوالبونموذج تسجيل فحص الأبعادوغيرها من الوثائق.