الصب بالضغط والقولبة بالحقن: الفروق الرئيسية
المؤلف:H.K.X تاريخ النشر:2026-09-24 التصنيف:التدوين عدد المشاهدات:2629
摘: :
يبدو أن كل من الصب بالضغط والقولبة بالحقن، ظاهريًّا، يتمثلان في "ضخ المادة المنصهرة في القالب ثم تبريدها لتشكيلها"، لكن أحدهما يستخدم معدنًا بدرجة حرارة 700 درجة مئوية، والآخر يستخدم بلاستيكًا بدرجة حرارة تتراوح بين 200 و300 درجة مئوية. وهذا الاختلاف البسيط في المواد، مثل قطع الدومينو، يدفع كل من القالب والضغط والدقة والتكلفة والاستخدامات في اتجاهات مختلفة. يقسم هذا المقال الفروق الرئيسية بين الطريقتين إلى أبعاد قابلة للقياس، لمساعدتك في تحديد المسار الأنسب لقطعك بنظرة واحدة.
فهرس المقالات[مخفي]
1. جوهر الأمر في جملة واحدة: جودة المواد هي التي تحدد كل شيء
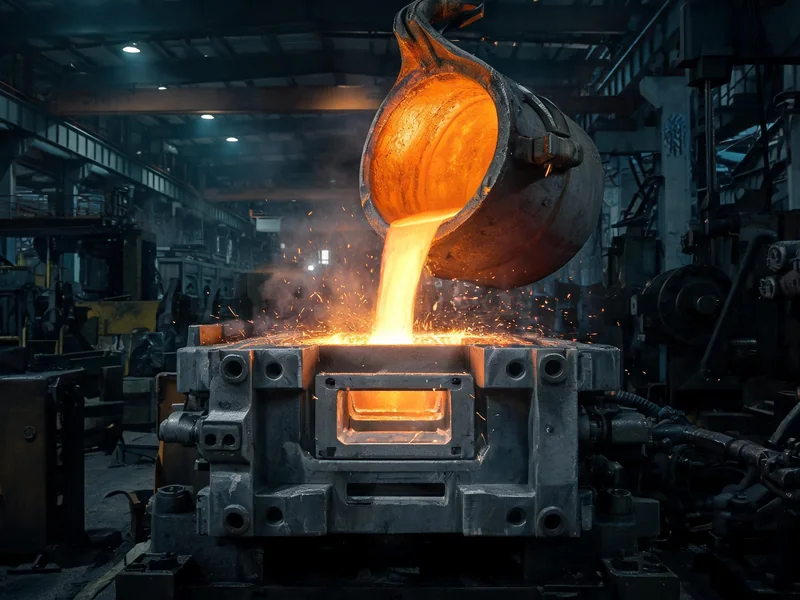
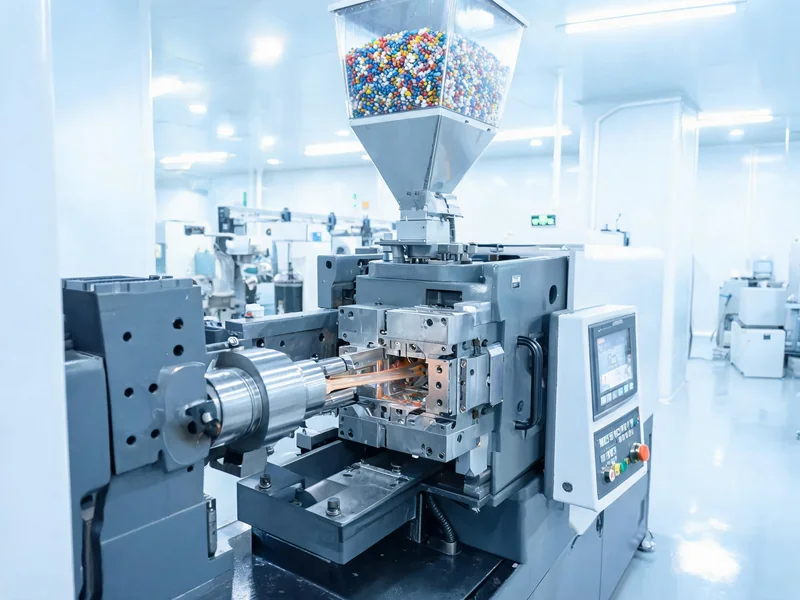
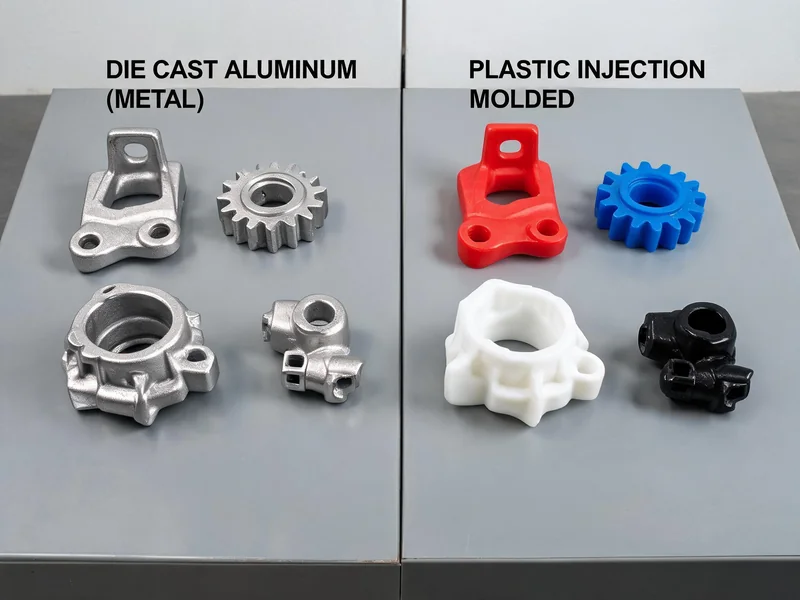
في عملية القولبة بالحقن (Injection Molding)، يتم ضغط البلاستيك المنصهر داخل قالب فولاذي، أما في عملية الصب بالقالب (Die Casting)، فيتم ضغط المعدن المنصهر داخل قالب فولاذي. تبدو القوالب والمبادئ متشابهة تقريبًا، لكن خصائص المواد هي التي تحدد جميع الاختلافات اللاحقة:
- درجة الحرارة : لا يذوب الألومنيوم إلا عند درجة حرارة تبلغ حوالي 700 درجة مئوية، في حين يتم حقن البولي كربونات (PC) عند درجة حرارة تتراوح بين 280 و320 درجة مئوية — وتستلزم درجات الحرارة المرتفعة للمعادن استخدام فولاذ قوالب مقاوم للحرارة في قوالب الصب تحت الضغط.
- الأداء : وتزداد الفوارق بعد التشكيل بشكل أكبر — حيث يبلغ معامل المرونة لقطع القولبة بالحقن 1.3~2.4 جيجا باسكال، في حين تصل نسبة قطع الصب بالضغط المصنوعة من سبائك الألومنيوم إلى 45~71 جيجا باسكال.
- المتابعة : غالبًا ما تكون القطع البلاستيكية جاهزة للاستخدام فور صبها بالحقن، أما القطع المعدنية المصبوبة بالضغط فتحتاج عادةً إلى عمليات تصنيع إضافية، مثل الطحن والتجليخ، لتشطيب الأسطح المهمة.
لذلك، فإن السؤال "الصب بالضغط أم القولبة بالحقن" لم يكن أبدًا مسألة تفضيل تقني، بل هو السؤال المتعلق باحتياجات المواد .
2. الجدول الشامل لمقارنة المعلمات الأساسية
لنبدأ بعرض الأرقام الأكثر دقة أولاً، وستتمحور كل فقرة لاحقة حول هذا الجدول:
| البُعد (رياضيات) | الصب بالقالب (Die Casting) | القولبة بالحقن (Injection Molding) |
|---|---|---|
| المواد الخام | سبائك الألومنيوم / الزنك / المغنيسيوم | حبيبات البلاستيك الحراري |
| درجة حرارة الانصهار | 390 ~ 700 درجة مئوية (حوالي 700 درجة مئوية للألمنيوم) | 180 ~ 400 درجة مئوية |
| ضغط الحقن | 35 ~ 140 ميجا باسكال | 60 ~ 180 ميجا باسكال |
| درجة حرارة القالب | 150 ~ 300 درجة مئوية | 20 ~ 150 درجة مئوية |
| زمن الدورة | 20 إلى 60 ثانية | 30 ~ 120 ثانية |
| الحد الأدنى لسُمك الجدار | 1.0 مم | 0.5 ملم |
| دقة الأبعاد | حوالي ±0.05 مم / 100 مم | التجارية ±0.1 مم، الدقيقة ±0.025 مم |
| معامل المرونة | 45 ~ 71 جيجاباسكال | 1.3 ~ 2.4 جيجا باسكال |
| مواد القوالب | فولاذ القوالب المقاوم للحرارة (H13 وما شابهه) | فولاذ القوالب العادي (يمكن أن يكون أقل) |
3. شرح مفصل للفروق الخمس الرئيسية
3.1 درجة الحرارة والحمل الحراري: يجب أن تكون قوالب الصب تحت الضغط "مقاومة للحرارة"
هذا هو الفرق الأساسي. صب القوالب تبلغ درجة حرارة الألومنيوم السائل حوالي 700 درجة مئوية، وهو يغسل تجويف القالب بشكل متكرر؛ لذا يجب أن يتحمل القالب درجات الحرارة العالية، وأن يقاوم الإجهاد الحراري والتشقق الحراري، ولذلك يُستخدم عادةً فولاذ القوالب المخصص للعمل على الساخن من النوع H13، مع نظام تبريد يحافظ على درجة حرارة القالب في نطاق 150~300 درجة مئوية. أما درجة حرارة القالب في عملية القولبة بالحقن، فلا تتجاوز 20~150 درجة مئوية، مما يعني أن الحمل الحراري أقل بكثير، وبالتالي تقل الضغوط المتعلقة باختيار مواد القالب.
3.2 الضغط والتعبئة: عملية سريعة بضغط عالٍ، وعملية أخرى بتدفق مستقر بضغط منخفض
يصل ضغط الحقن في عملية الصب بالضغط إلى 35~140 ميجا باسكال، وذلك لكي يملأ المعدن السائل تجويف القالب في وقت قصير جدًّا، والتغلب على التصلب السريع؛ ويبلغ ضغط الحقن 60~180 ميجا باسكال، ورغم أن القيمة المطلقة للضغط أعلى، إلا أن البلاستيك يتمتع بقدرة جيدة على التدفق ويتبرد ببطء، مما يجعل "الضغط المنخفض أكثر ملاءمة للتحكم في الأشكال المعقدة". ويكمن جوهر هذين النوعين من الضغط في أن أحدهما يهدف إلى التعامل مع التصلب السريع للمعادن عند درجات الحرارة العالية، والآخر يهدف إلى التعامل مع لزوجة البلاستيك.
3.3 الاستثمار في القوالب: الصب بالضغط أكثر تكلفة، لكن منطق العمر الافتراضي مختلف
مصبوب بالضغط تصنيع القوالب التكلفة والقولبة بالحقن لا تقارنان من حيث الحجم. مثال للمقارنة: بالنسبة للقطعة نفسها، تبلغ تكلفة قالب الصب بالضغط للألمنيوم حوالي $32,000، قوالب حقن النايلون حوالي $18,000. تكمن قيمة قوالب الصب بالضغط في الفولاذ المقاوم للحرارة والمعالجة السطحية وتصميمات الإخراج والتبريد الأكثر تعقيدًا؛ لكنها تستهدف مجالًا مختلفًا تمامًا وهو "إنتاج قطع معدنية بكميات كبيرة". فيما يتعلق بالتفاصيل الهيكلية لقوالب الصب بالضغط، يمكن الرجوع إلى تصميم قوالب صب الألمنيوم بالضغط مقال.
3.4 الدقة وسماكة الجدران: حقن البلاستيك ينتج قطعًا أرق وأكثر دقة
فيما يتعلق بدقة "الإخراج المباشر من القالب"، يتفوق القولبة بالحقن على العكس: تبلغ الدقة في القولبة بالحقن التجارية حوالي ±0.1 مم، ويمكن أن تصل في القولبة بالحقن الدقيقة إلى ±0.025 مم، بينما تبلغ الدقة في الصب بالضغط حوالي ±0.05 مم/100 مم. أما بالنسبة لسماكة الجدران، فيمكن أن تصل إلى أدنى حد في القولبة بالحقن إلى 0.5 مم، في عملية الصب بالضغط، وبسبب سيولة المعدن وقيود التصلب، فإن الحد الأدنى 1.0 مم البداية. لكن لا بد هنا من إضافة حقيقة واقعية عن هذا المجال: عادةً ما تعتمد الأسطح الحاسمة في قطع الصب تحت الضغط (أسطح الإحكام، فتحات التجميع) على التصنيع باستخدام الحاسب الآلي (CNC) الإغلاق الثانوي، حيث لا تقل الدقة النهائية عن تلك التي يتم تحقيقها في عملية القولبة بالحقن.
3.5 الخصائص الميكانيكية: تُعد قوة المعادن فجوة لا يمكن للبلاستيك تجاوزها
هذا هو الفرق الأكثر تباينًا بينهما. يبلغ معامل المرونة لقطع الصب بالضغط المصنوعة من سبائك الألومنيوم 45~71 جيجا باسكال، في حين لا يتجاوز معامل المرونة للبلاستيك الهندسي 1.3~2.4 جيجا باسكال — أي بفارق يتراوح بين عشرات ومئات المرات. إذا كانت قطعك تتحمل الأحمال أو تتعرض للالتواء أو تتطلب توصيل الحرارة أو توصيل الكهرباء أو مقاومة درجات الحرارة العالية، فإن الصب بالضغط هو الخيار الوحيد؛ أما إذا كانت المتطلبات تقتصر على "الخفة، والانخفاض في التكلفة، والأشكال المعقدة"، فإن الصب بالحقن يتفوق بشكل ساحق من حيث القيمة مقابل السعر.
4. التكلفة وحجم الإنتاج: نقطة التعادل
لا يمكن حساب الجدوى الاقتصادية إلا على نطاق الإنتاج بالجملة. لنلقِ نظرة على مقارنة حقيقية: بالنسبة لقطعة واحدة، يبلغ وزن النسخة المصنوعة من الألومنيوم المصبوب 520 جرامًا، وتكلفة القالب $32,000، وتكلفة القطعة الواحدة $5.20؛ أما النسخة المصنوعة من النايلون بالحقن، فتبلغ تكلفة القالب $18,000، وتكلفة القطعة الواحدة $2.80. بناءً على إنتاج سنوي يبلغ 2,000 قطعة، تبلغ التكلفة السنوية للنايلون 23,600، بينما تبلغ تكلفة الألومنيوم المصبوب 42,400 — وفي حالة الإنتاج المنخفض، يكون القولبة بالحقن هي الخيار الأفضل. والسبب في ذلك هو أن تكلفة القوالب العالية في عملية الصب لا يمكن توزيعها بسهولة.
ولكن مع ارتفاع حجم الإنتاج، تنعكس منحنى التكلفة: حيث يشكل كل من المواد والتصنيع الآلي جزءًا كبيرًا من تكلفة الوحدة الواحدة في عملية الصب بالضغط، بينما تعتمد قطع الصب بالحقن بشكل كبير على استهلاك القوالب. وتشير الخبرة في هذا المجال إلى أن الصب بالضغط لعدد أقل من 10,000 قطعة عادةً ما يكون غير اقتصادي (ما لم تكن خصائص المعدن مطلوبة)، ولا تبدأ تكلفة القطعة الواحدة في الصب بالضغط في أن تصبح تنافسية إلا عند تجاوز 50,000 قطعة. ويعد "نقطة التعادل" هذه أعلى من تلك الخاصة بالحقن البلاستيكي، وهي عقبة يجب حسابها بدقة قبل اختيار التقنية.
قواعد اتخاذ القرار:إذا كانت الكمية كبيرة، والمواد المطلوبة معدنية، ولا مانع من وجود خطوات تصنيع متعددة — فاختر الصب بالضغط؛ وإذا كانت الكمية كبيرة، والمواد المطلوبة بلاستيكية، والمطلوب دقة في التصنيع وجدران رقيقة — فاختر القولبة بالحقن؛ أما إذا كانت الكمية صغيرة، والتصميمات متنوعة — فلا تتسرع في صنع القالب، بل انظر أولاً ما إذا كانت العينات أو حلول الإنتاج بكميات صغيرة أكثر جدوى من الناحية الاقتصادية.
5. كيفية الاختيار: طريقة اتخاذ القرار في أربع خطوات
- المواد المطلوبة:هل تتطلب القطعة قوة المعدن، أو التوصيل الحراري، أو التوصيل الكهربائي، أو مقاومة درجات الحرارة؟ نعم → اتجه نحو الصب تحت الضغط/الصب؛ لا → اتجه نحو القولبة بالحقن.
- السؤال المتعلق بالكميات الكبيرة:ما هو حجم الإنتاج السنوي المتوقع؟ إذا كان أقل من 10 آلاف قطعة ولم يكن من الضروري استخدام المعادن، فإن تقنيات القولبة بالحقن أو الإنتاج بكميات صغيرة غالبًا ما تكون أكثر جدوى من الناحية الاقتصادية.
- الدقة وسماكة الجدار:إذا كان سمك الجدار ≤0.5 مم وكانت هناك حاجة إلى بنية دقيقة، فإن القولبة بالحقن هي الخيار الأمثل؛ أما في حالة القطع المعدنية ذات الجدران السميكة والمخصصة لتحمل الأحمال، فإن القولبة بالضغط هي الخيار الأنسب.
- السؤال حول درجة التسامح في المعالجة اللاحقة:هل يمكن إجراء عمليات التصنيع الآلي اللاحقة على قطع الصب بالضغط؟ نعم، فالحد الأقصى لدقة الصب بالضغط أعلى في الواقع؛ لا، في هذه الحالة يُفضل استخدام القولبة بالحقن.
6. المفاهيم الخاطئة الشائعة
الاعتقاد الخاطئ الأول: "دقة القولبة بالحقن أقل بالتأكيد من دقة الصب بالضغط".بل على العكس تمامًا، غالبًا ما تكون التفاوتات المسموح بها في القولبة بالحقن التي يتم إخراجها مباشرةً من القالب أكثر دقةً من تلك الخاصة بالقولبة بالضغط (ويمكن أن تصل إلى ±0.025 مم)، حيث تعتمد القولبة بالضغط على المعالجة اللاحقة لتعويض الدقة.
الاعتقاد الخاطئ الثاني: "البلاستيك رخيص، لذا فإن القولبة بالحقن هي بالتأكيد الخيار الأكثر جدوى".هذا صحيح في حالة الإنتاج المنخفض، ولكن عند تصنيع قطع معدنية بكميات كبيرة، قد تكون تكلفة القطعة الواحدة المصنوعة بالصب تحت الضغط أكثر قيمة بسبب متطلبات الأداء التي تجعلها "غير قابلة للاستبدال".
الاعتقاد الخاطئ الثالث: "يمكن التبديل بين الطريقتين كما يشاء". لا يمكن ذلك. فتصميم هيكل القالب وزاوية إخراج القطعة وسماكة الجدران وانكماش المواد تختلف تمامًا، لذا فإن الانتقال من القولبة بالحقن إلى القولبة بالضغط يعني إعادة تصميم القالب من الصفر.
7. الأسئلة الشائعة
السؤال 1: ما هو الفرق الرئيسي بين الصب بالضغط والقولبة بالحقن؟
الجوهر يكمن في المواد: المعدن المنصهر المستخدم في الصب بالضغط (حوالي 700 درجة مئوية)، والبلاستيك المنصهر المستخدم في القولبة بالحقن (180~400 درجة مئوية)، وهذا الاختلاف يحدد الاختلاف الشامل في مقاومة القوالب للحرارة والضغط ودقتها وتكلفتها.
السؤال 2: هل عملية الصب بالضغط أغلى من عملية القولبة بالحقن؟
نعم. يتطلب الصب بالضغط عملية صهر تستهلك طاقة عالية، بالإضافة إلى فولاذ قوالب مقاوم للحرارة، كما تتطلب القطع المصبوبة معالجة ميكانيكية لاحقة، مما يجعل التكلفة الإجمالية أعلى؛ أما الصب بالحقن، فيتميز باستهلاك منخفض للطاقة وتكلفة أقل للقطعة الواحدة عند الإنتاج بكميات كبيرة.
السؤال 3: هل يمكن للقولبة بالحقن أن تحقق نفس دقة القولبة بالضغط؟
نعم، بل ويمكن أن تكون أكثر دقة. تبلغ دقة القولبة بالحقن التجارية حوالي ±0.1 مم، بينما تبلغ دقة القولبة الدقيقة حوالي ±0.025 مم؛ أما دقة القولبة بالضغط فتبلغ حوالي ±0.05 مم/100 مم، لكن يمكن تحسينها أكثر في الأسطح المهمة من خلال المعالجة الثانوية.
السؤال 4: ما هي الكميات التي ينبغي اختيار الصب بالضغط لها؟
عادةً ما يكون الإنتاج بأقل من 10,000 قطعة غير مجدٍ اقتصاديًا (ما لم تكن خصائص المعدن ضرورية)، ولا تصبح تكلفة القطعة الواحدة في عملية الصب بالضغط تنافسية إلا عند إنتاج 50,000 قطعة أو أكثر، كما أن نقطة التعادل أعلى منها في عملية القولبة بالحقن.
السؤال 5: هل يمكن أن يحل القولبة بالحقن محل القولبة بالضغط؟
يعتمد ذلك على الاستخدام. لا يمكن الاستغناء عن الصب تحت الضغط إلا عندما تكون قوة المعدن أو قدرته على توصيل الحرارة أو الكهرباء أو مقاومته للحرارة متطلبات إلزامية؛ وإلا، يمكن للبلاستيك الهندسي عالي الأداء أن يحل محله في العديد من الحالات.